





最新发布第2页
排序
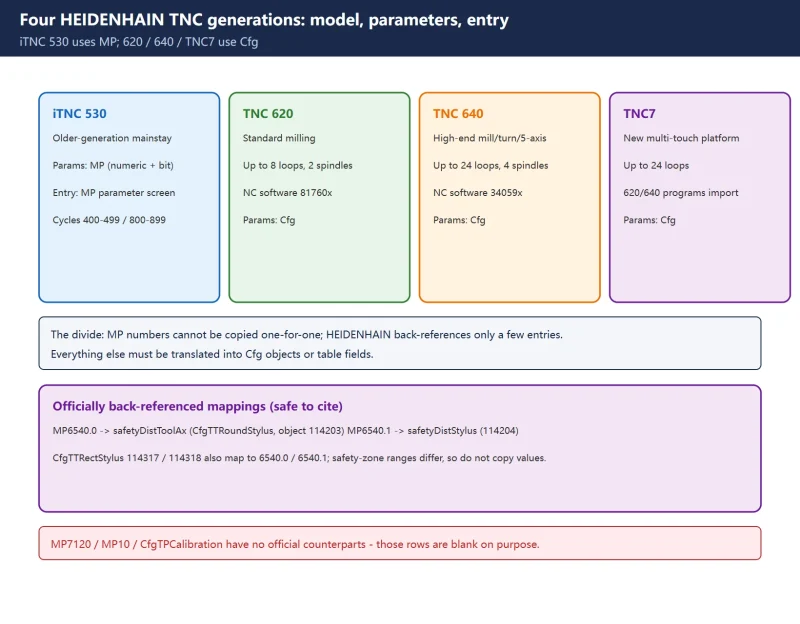
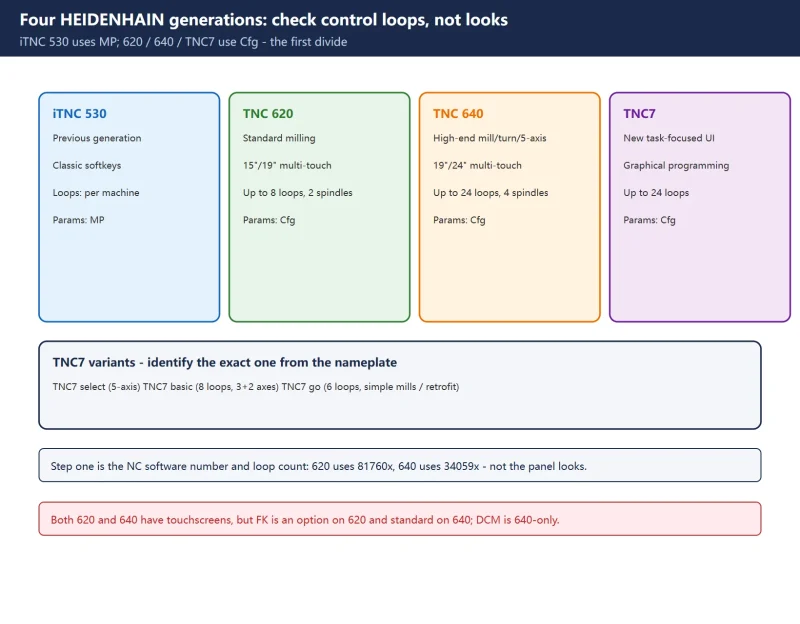
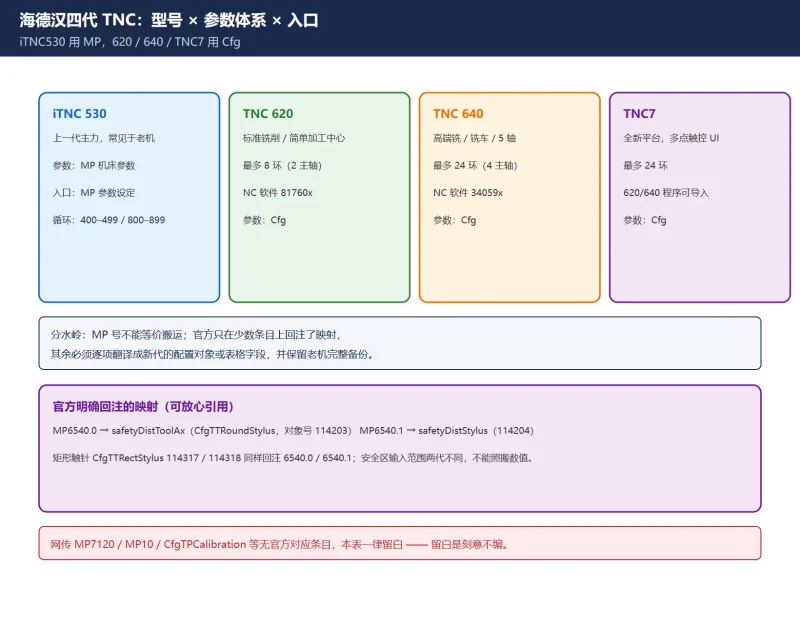
Heidenhain Touch Probe Calibration: iTNC 530 Uses MP, TNC 640/TNC7 Uses Cfg — Calibrate in the Right Place
The complete Heidenhain touch probe calibration and in-machine measurement reference: the iTNC 530 versus TNC 640/620/TNC7 parameter generations, 3-D and touch-trigger probe calibr...

 昨天
FANUC 参数号段分区总表:0000 / 1000 / 1800 / 3000 / 5000 / 6000 / 9000 各段管什么
FANUC 不存在跨型号通用的参数全表。本页按官方参数手册第 4 章给出号段到功能族的框架、可核实的地标参数、改动风险分级与按号检索路径,并明确点破四类不可编造的内容。
昨天
数控机床电气调试必备软件全解析(2026版)
想高效掌握数控机床电气调试?本文系统梳理FANUC、西门子、三菱、海德汉四大主流数控系统所需的官方调试与诊断软件,助你快速定位故障、优化参数、提升调试效率。新手必收藏!
21天前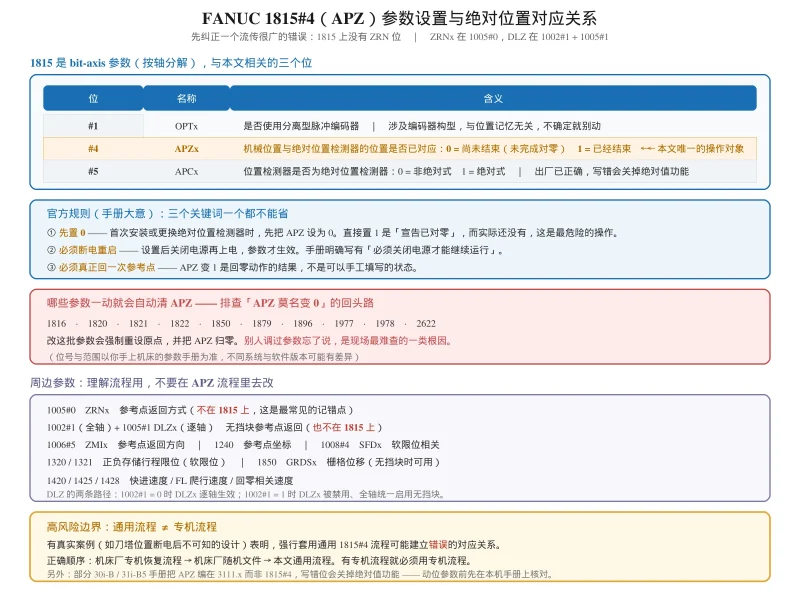
FANUC 绝对位置丢失怎么办?1815#4(APZ) 参数设置与手动回参考点完整步骤
FANUC 绝对位置丢失完整处理:1815 参数 OPTx/APZx/APCx 各位含义、APZ 参数设置流程、手动返回参考点步骤、回零后超程的三个坑、断电冷启动验证判读表与电池长期维护。
21天前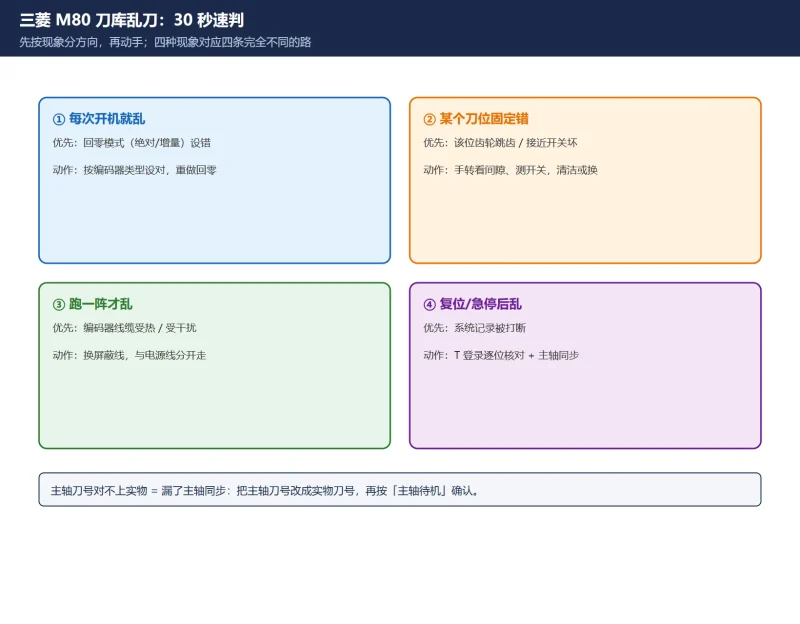
三菱 M80 刀库乱刀速查表:现象·原因·先查 + T 登录四个位置 + R 寄存器
一页看完三菱 M80 刀库乱刀:按现象对号入座,主轴同步、T 登录四个位置、刀库刀具数据与刀具寿命的 R 寄存器地址一次列清。适合现场贴着机台用。
20天前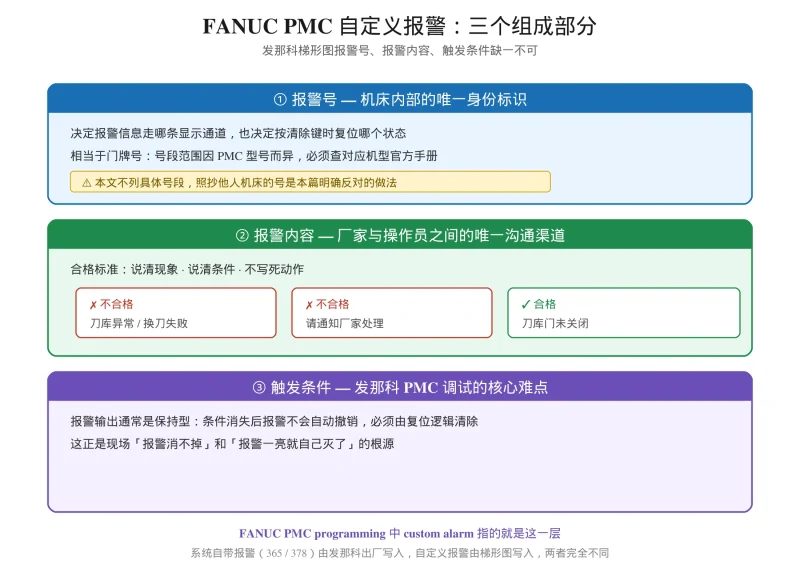
发那科梯形图:FANUC PMC 自定义报警 ALARM 写法与显示画面
一句话答案:FANUC PMC 自定义报警是机床厂家在发那科梯形图里用 ALARM 指令自行定义的中文报警提示;发那科出厂只提供框架与通道。它由 报警号、报警内容、触发条件 三部分组成,写法遵循文中...
14天前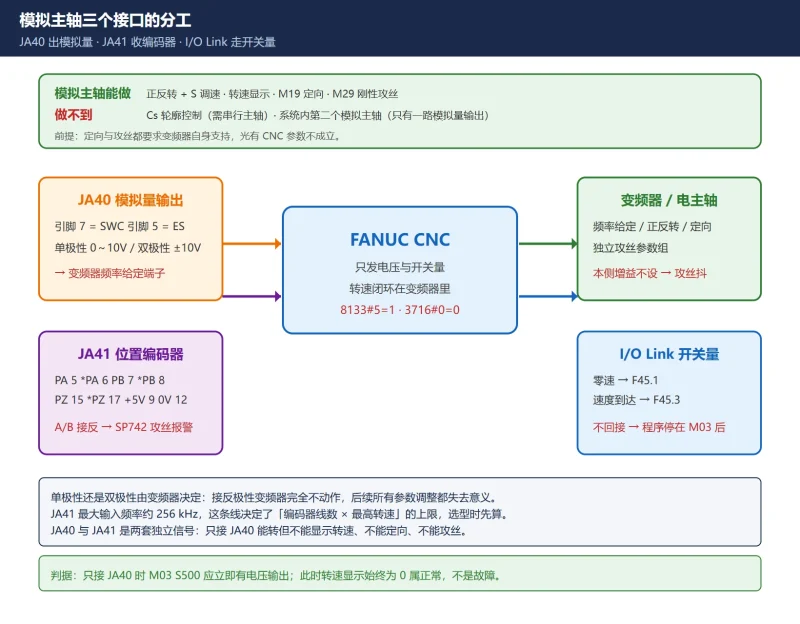
FANUC 模拟主轴调试全流程:8133#5/3716#0/3717 启用链 + 3730/3731 电压标定 + JA40/JA41 接线
模拟主轴的坑不在参数多,而在启用链顺序错、3730 与 3731 填反、JA41 编码器 A/B 接错。本文按接线→启用链→电压标定→功能验证四步走:给出 3717 填 0 时无报警却不转的原因、3731 先 3730 ...
20天前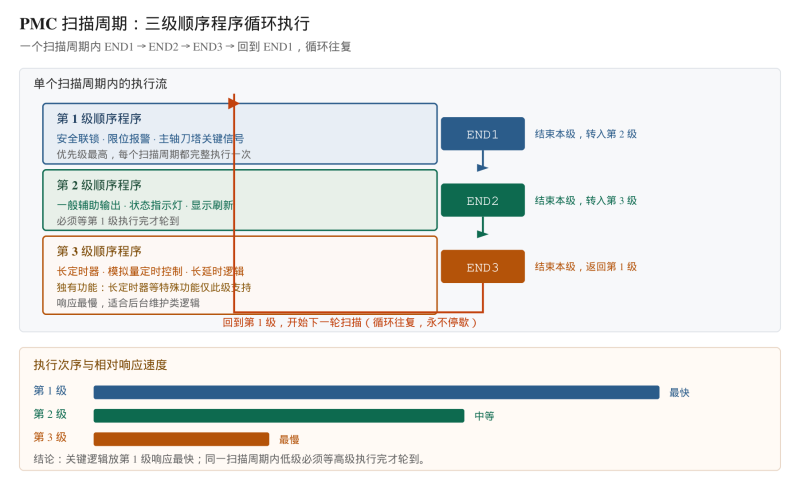
FANUC PMC 顺序程序 END1 END2 END3 详解
FANUC PMC 顺序程序 END1 / END2 / END3 三个结束指令有什么区别?详解三级顺序程序执行顺序、扫描周期中断机制、END3 独有功能与正确排布方式,附常见排布错误与故障排查方法。理解这三个指令...
10天前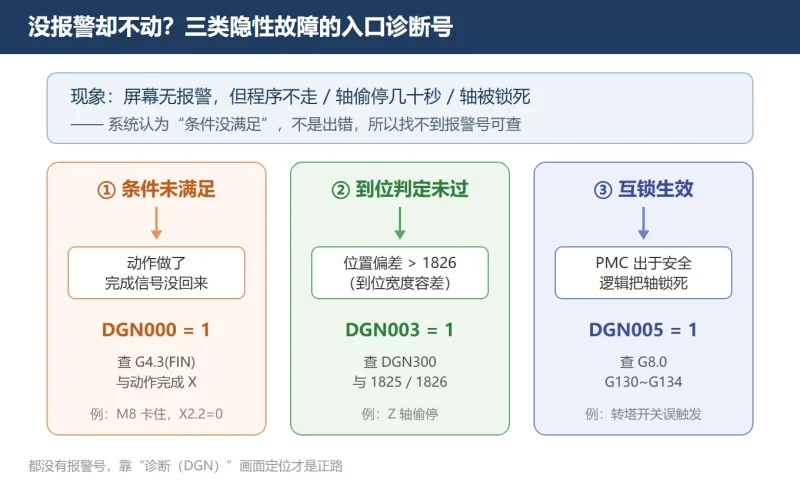
FANUC 无报警信息故障怎么查?诊断号 DGN000/DGN003/DGN005 等隐性故障对照与排查
FANUC 机床不报警但程序不走、轴偷停、轴被锁死怎么办?本文用诊断号 DGN000/003/005 与 DGN300、参数 1825/1826,把“条件未满足、到位未过、互锁生效”三类隐性故障的排查路径一次讲清,附常...
6天前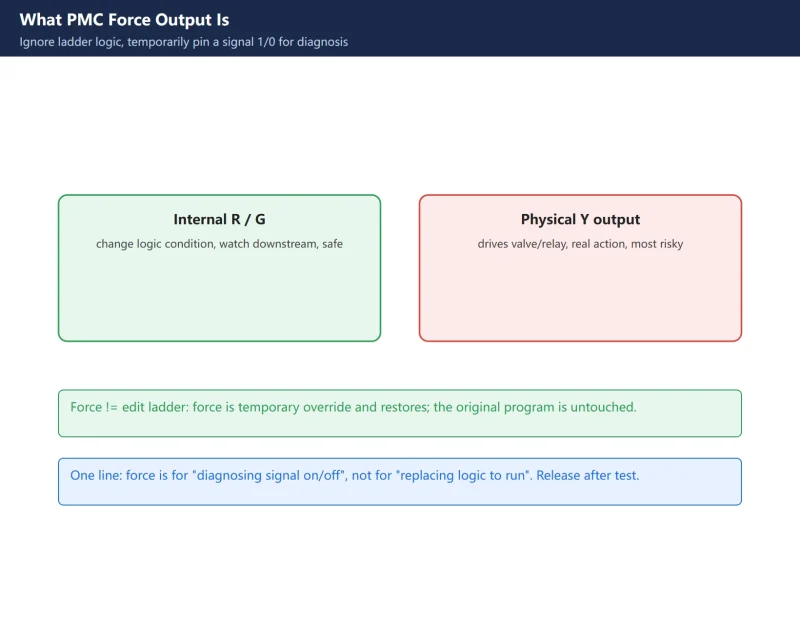
How to Use FANUC PMC Force Output (FORCE): Path (PMCDGN/STATUS/FORCE) + Forceable Addresses (G/R/Y) + Stop PMC / Release / Safety Rules
FANUC PMC force output (FORCE) pins a signal to 1 or 0 regardless of ladder logic, telling whether 'the valve is bad, the wire is broken, or the logic never arrived'. This guide co...
4天前






扫一扫,添加我的微信










