






最新发布第12页
排序
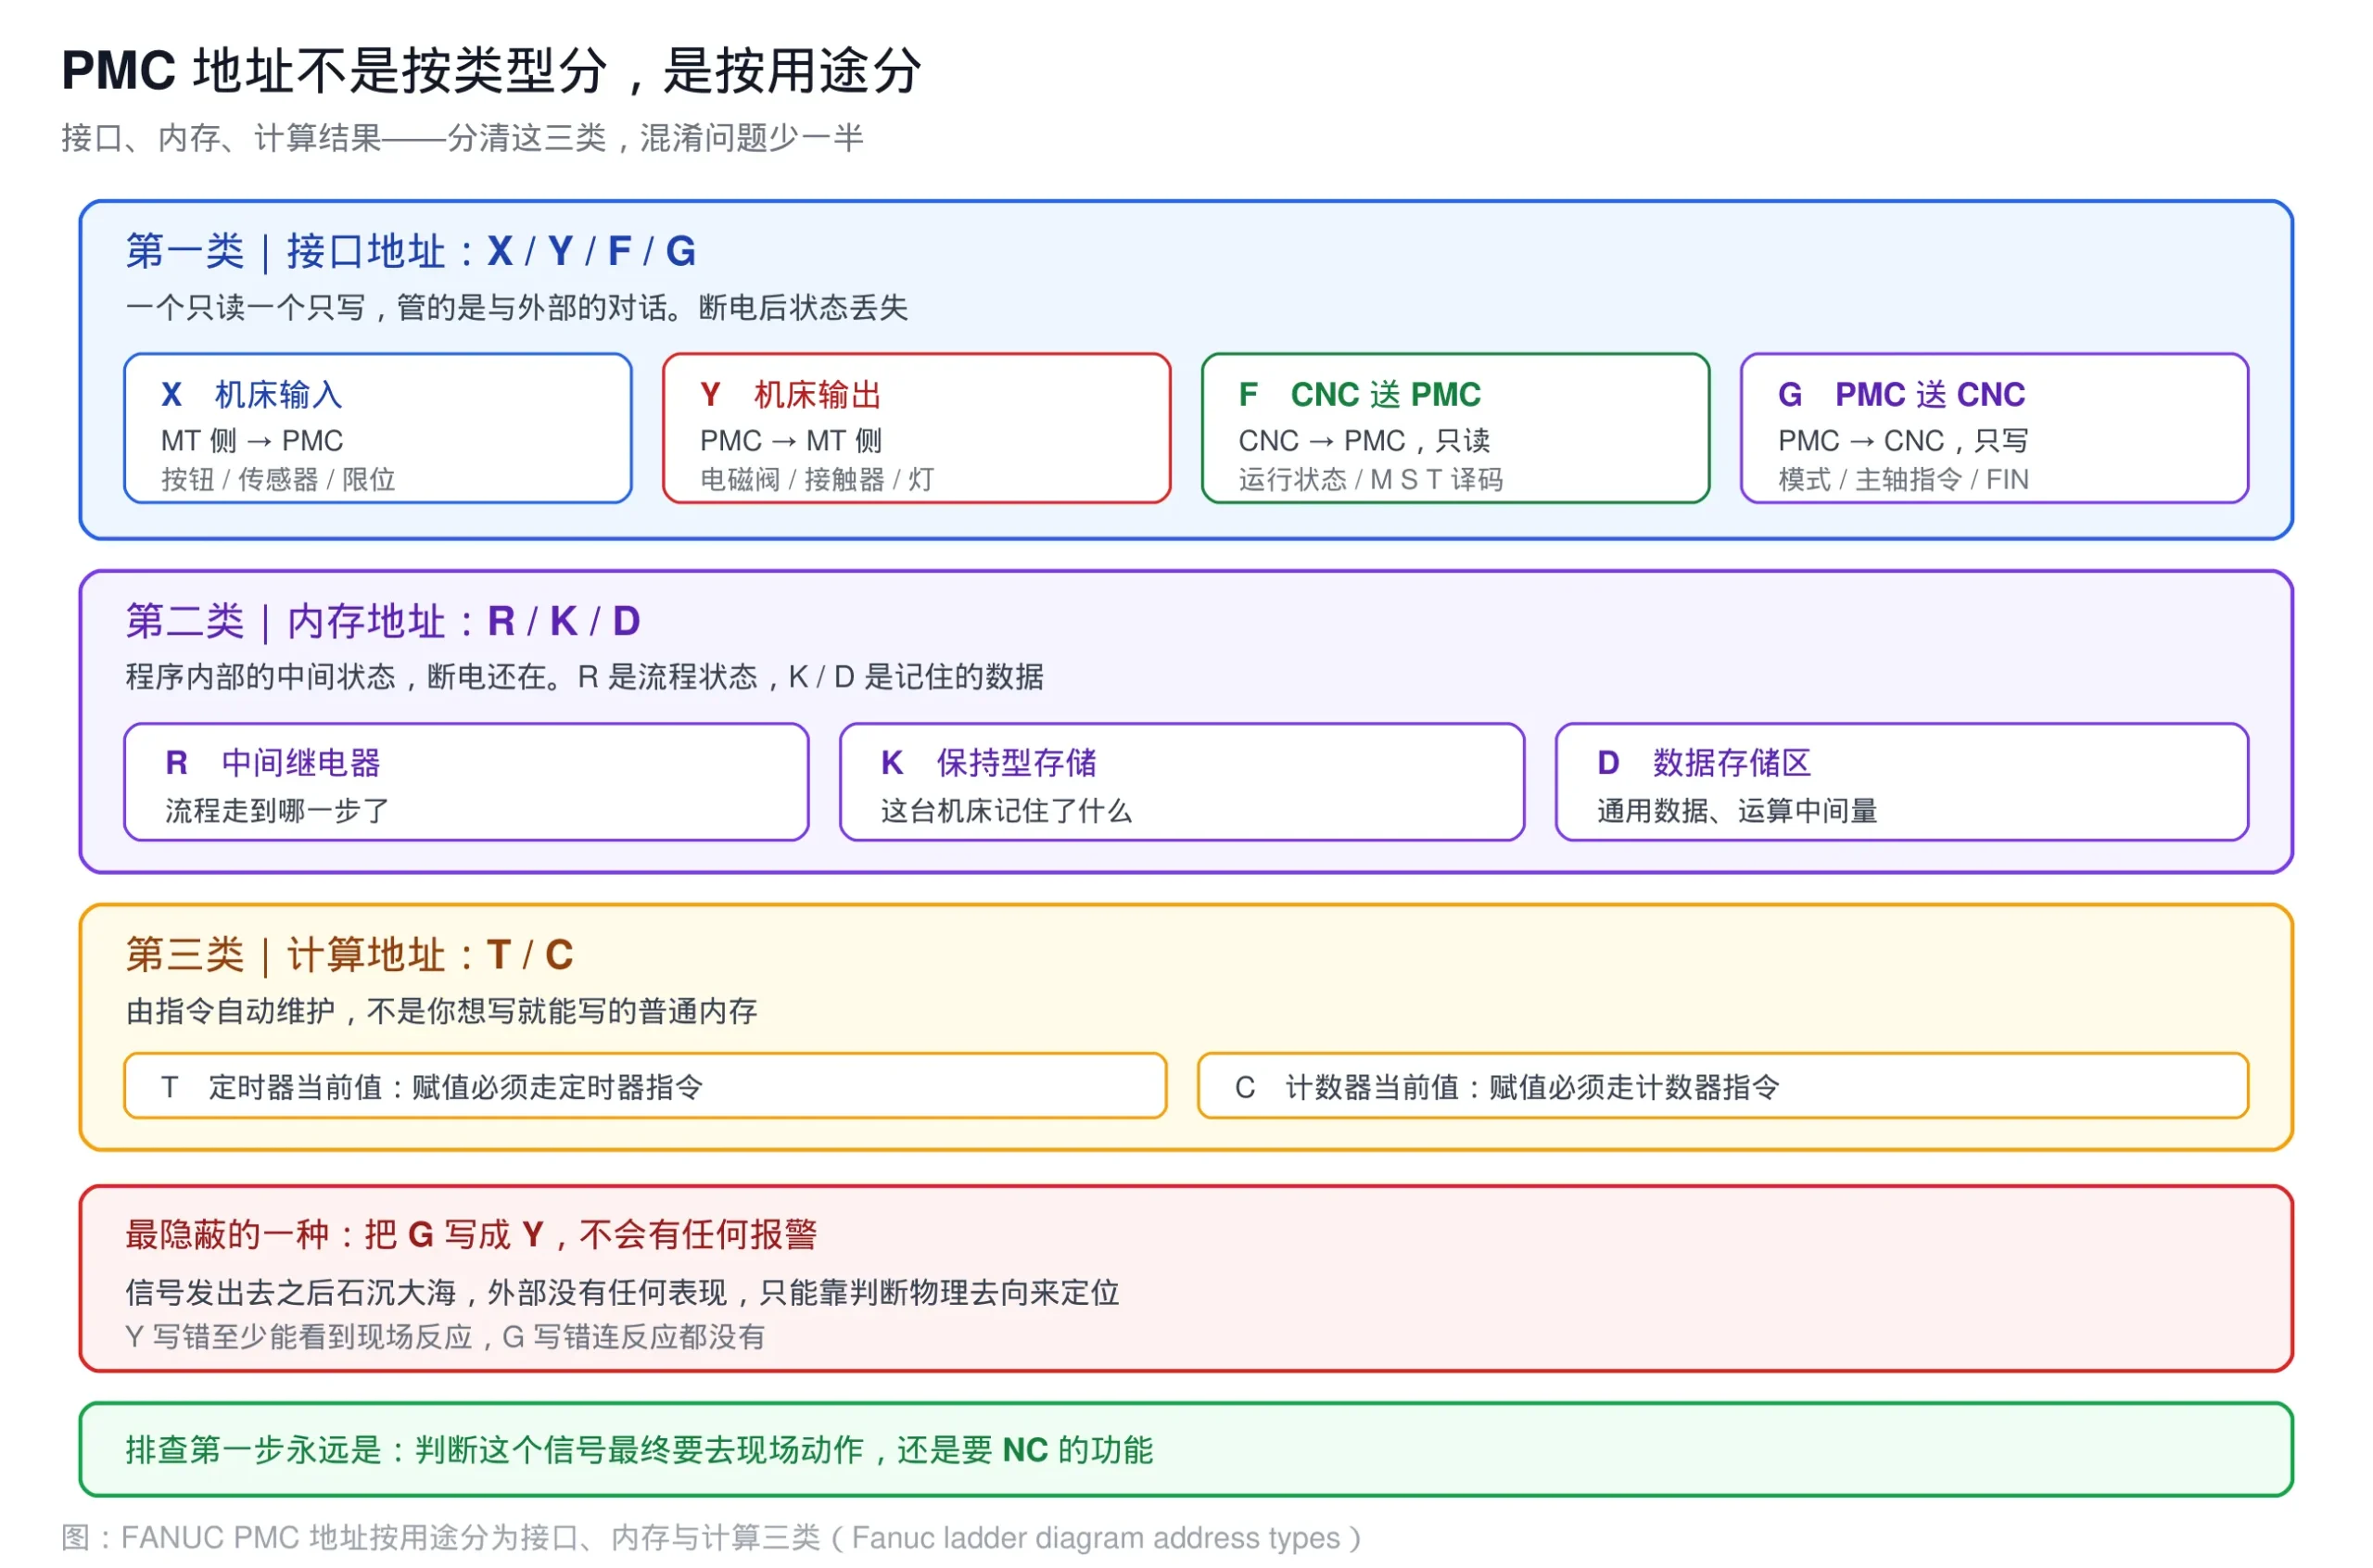
发那科梯形图:FANUC PMC 地址速查,G / R / D 三类易混地址辨析
一句话答案:FANUC PMC 地址按'用途'分三大类而非按名称:F/G 是 CNC 侧接口(只读/只写),R/K/D 是断电保持的内存,T/C 是指令自维护的计算结果。最易混的是 G vs Y(接口 vs MT 侧输出)与 R...

 6天前
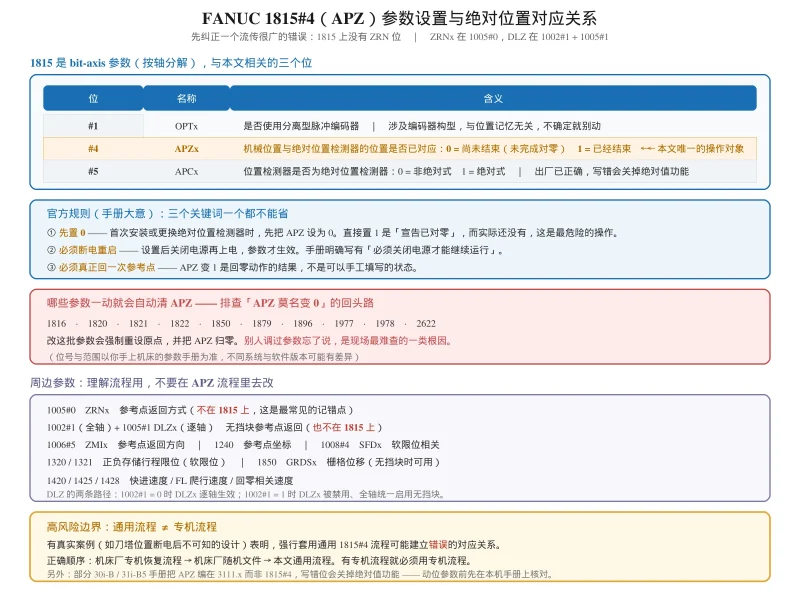
FANUC 绝对位置丢失怎么办?1815#4(APZ) 参数设置与手动回参考点完整步骤
FANUC 绝对位置丢失完整处理:1815 参数 OPTx/APZx/APCx 各位含义、APZ 参数设置流程、手动返回参考点步骤、回零后超程的三个坑、断电冷启动验证判读表与电池长期维护。
21天前
FANUC LADDER-III 编程必踩的5 个坑|梯形图编译与在线写入故障排查
一句话答案:FANUC LADDER-III现场最常撞的5个坑是:CALL调用不存在的子程序、定时器/计数器编号重复、在线写入忘关「禁止写入」、梯形图逻辑顺序错、能编译却和NC动作对不上;每条按症状→原因...
21天前
FANUC LADDER III: Version Selection, Installation and Common Pitfalls
A practical guide to FANUC LADDER III: which version matches which control, how to install it without the classic beginner failures, and how to get connected for online PMC monitor...
21天前
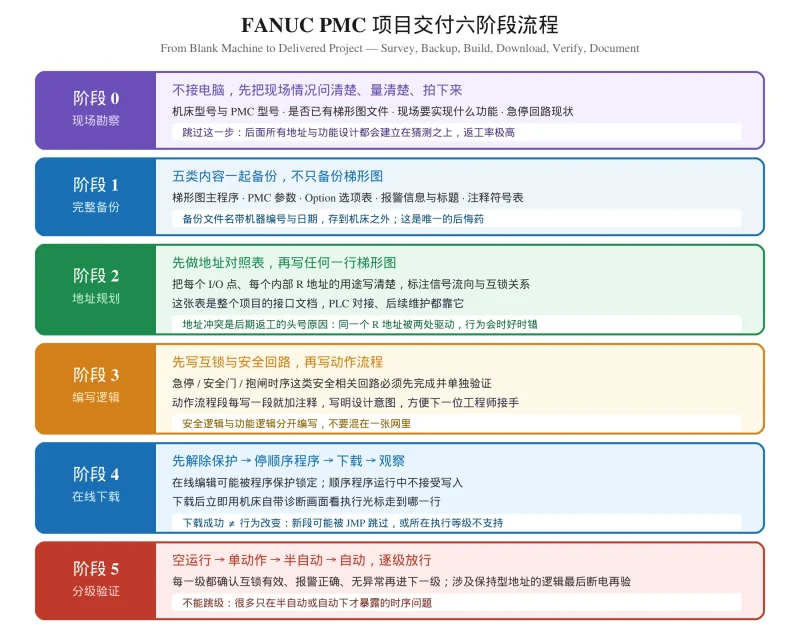
FANUC PMC 项目从零独立调试:备份到在线到验证的完整流程
发那科梯形图项目方法论:FANUC PMC 从零调试的六个阶段——现场勘察、完整备份、地址规划、编写逻辑、在线下载、分级验证,附交付前必须留下的五样东西。
21天前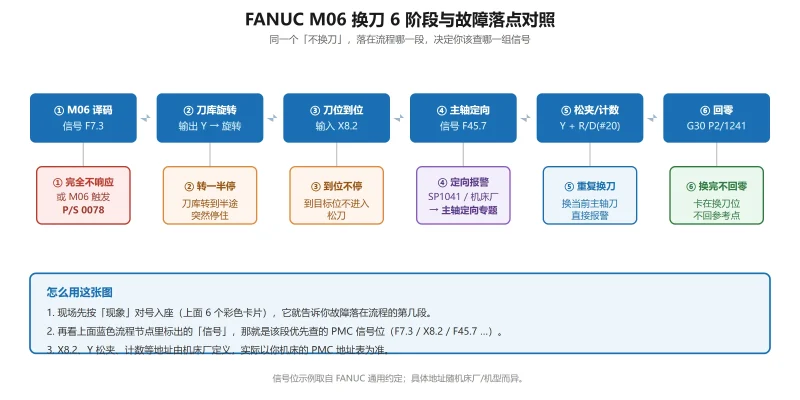
FANUC 加工中心不换刀/换刀超时怎么查?M06 换刀流程 6 个阶段对应信号与故障点对照
FANUC 加工中心 M06 不换刀/换刀超时按「不响应·转一半停·到位不停·换完不回零·重复换刀·PS0078」六阶段分流,逐一对应 M 译码 F7.3、刀位 X8.x、主轴定向 F45.7 等信号位与排查点。
21天前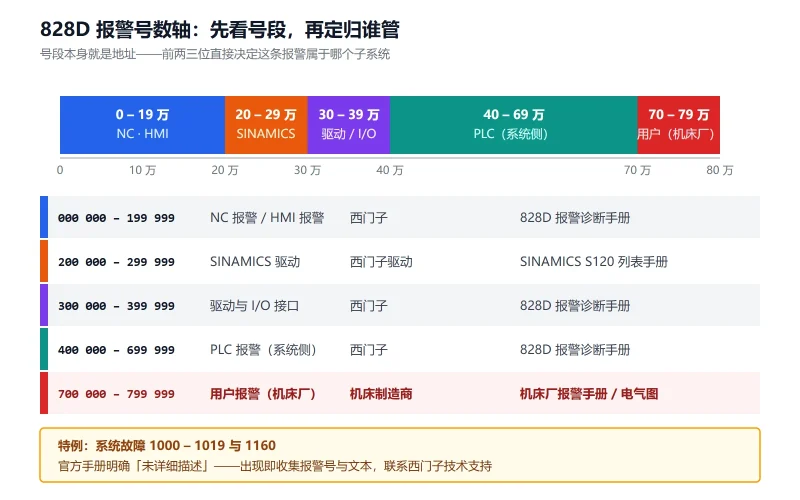
SINUMERIK 828D 报警号分段速查表:000000–799999 分段规则与「这条报警该找谁」判定表
828D 报警号不是随机数字:000000–199999 是 NC/HMI,200000–299999 是 SINAMICS,300000–399999 是驱动 I/O,400000–699999 是 PLC,700000+ 是机床厂自定义。本文给出完整分段表、三步判...
前天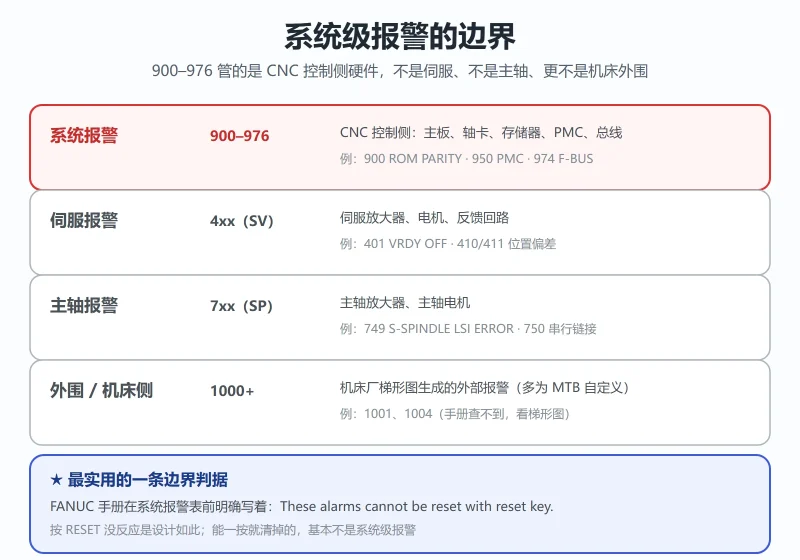
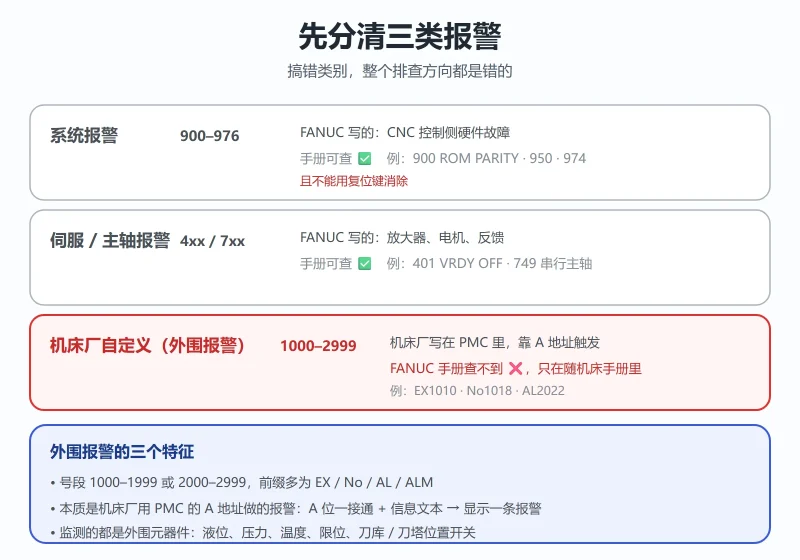
FANUC 900/950/971 报警代码大全:系统级报警 900–976 速查表与「换板还是查线」判定
FANUC 系统报警 900–976 速查表:900 ROM PARITY、910-919 存储器奇偶、920/921 轴卡、926 FSSB、930 CPU、935 SRAM ECC、950/951 PMC、970-976 总线错误;三类归因、950 PCxxx 详细码位解读、...
5天前
数控机床电气工程师在线工具箱
一句话答案:数控机床电气工程师在线工具箱是一个在外调试时可快速检索与计算的在线工具,首期集成发那科、西门子 828D/840DSL/ONE、三菱等系统的 PLC 地址查询表,框架搭好后只需更新 JS 数据...
21天前






扫一扫,添加我的微信










