










最新发布第30页
排序
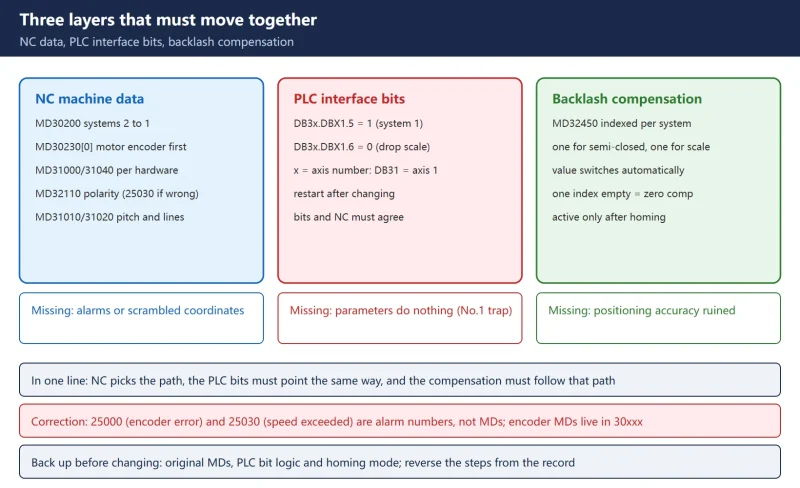
SINUMERIK 828D Semi-Closed Loop Conversion: MD Parameters, PLC Bits and Gap Compensation
A complete SINUMERIK 828D semi-closed loop conversion guide for masking a faulty linear scale: the three layers that must move together — NC machine data (MD30200 number of measur...

 22天前
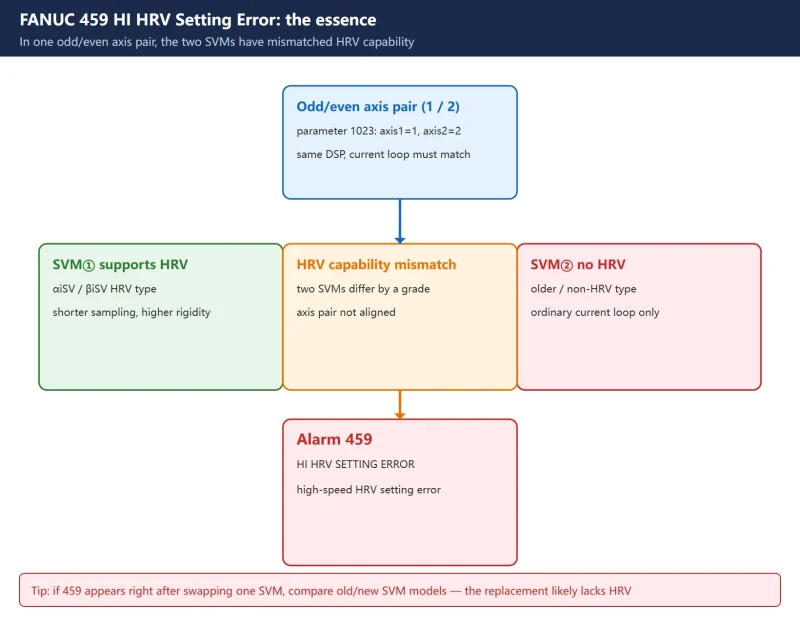
FANUC Alarm 459 HI HRV Setting Error: Odd/Even Axis-Pair SVM Mismatch (Root Cause & Fix)
FANUC alarm 459 'HI HRV SETTING ERROR' is raised when two axes whose servo axis numbers (parameter 1023) are an odd/even pair have mismatched high-speed HRV capability — one SVM s...
22天前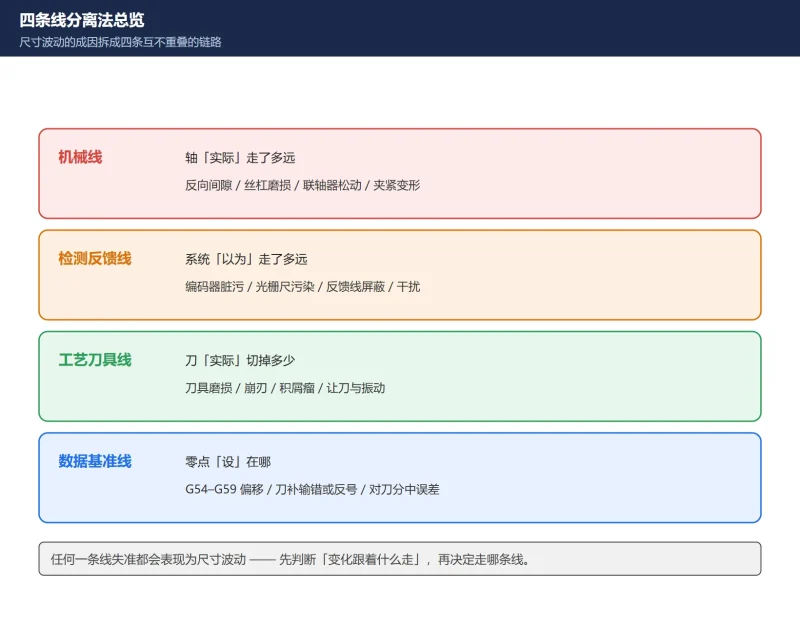
加工尺寸忽大忽小怎么查?四条线分离法:机械线 / 检测反馈线 / 工艺刀具线 / 数据基准线,一次把波动源分开
尺寸忽大忽小别再靠反复调刀补硬压 —— 刀补只修稳定的系统偏差,修不了随机漂移。用四条线分离法先判断「变化跟着什么走」:随件数走是刀具磨损,随时间走是热变形,随位置走是丝杠/螺距,随...
前天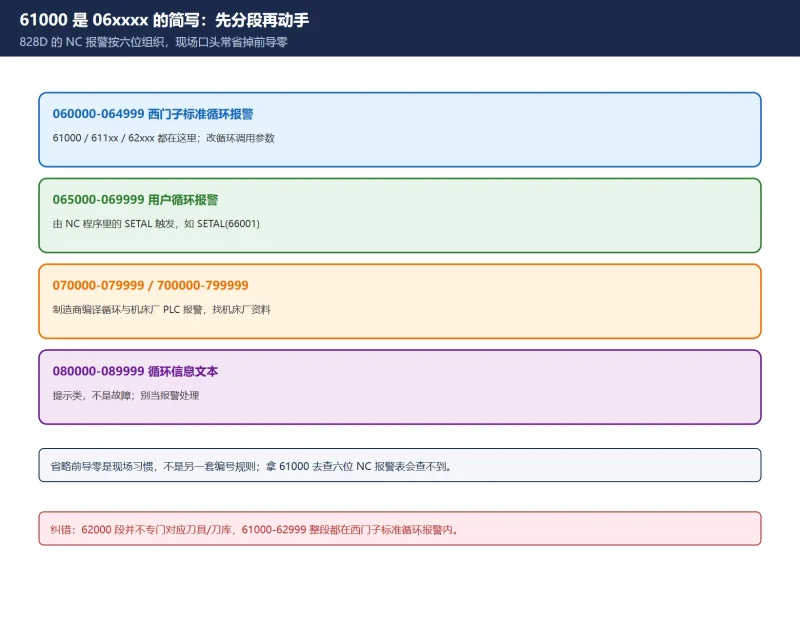
SINUMERIK 828D 循环报警 61000/62000/65xxx 怎么查?六位号段判定 + 61000 无刀补 + 循环参数校验排错
828D 的 61000/62000 是六位报警号 06xxxx 段的简写,两者同属西门子标准循环报警;065000–069999 才是用户循环报警。本文给号段判定表、61000「无刀具补偿激活」的含义、从报警文本到循环参数...
11天前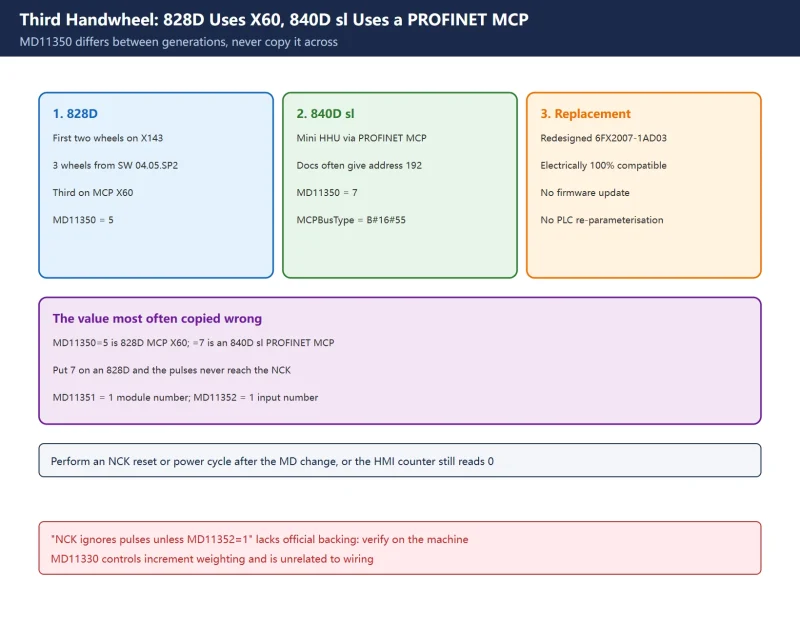
SINUMERIK 828D Third Handwheel and Mini HHU: MD11350, FB1 and DB11/DB21/DB31
The third handwheel goes to MCP X60. MD11350=5 (828D) and =7 (840D sl PN MCP) differ; FB1 and three PLC signal areas decide if the axis moves.
11天前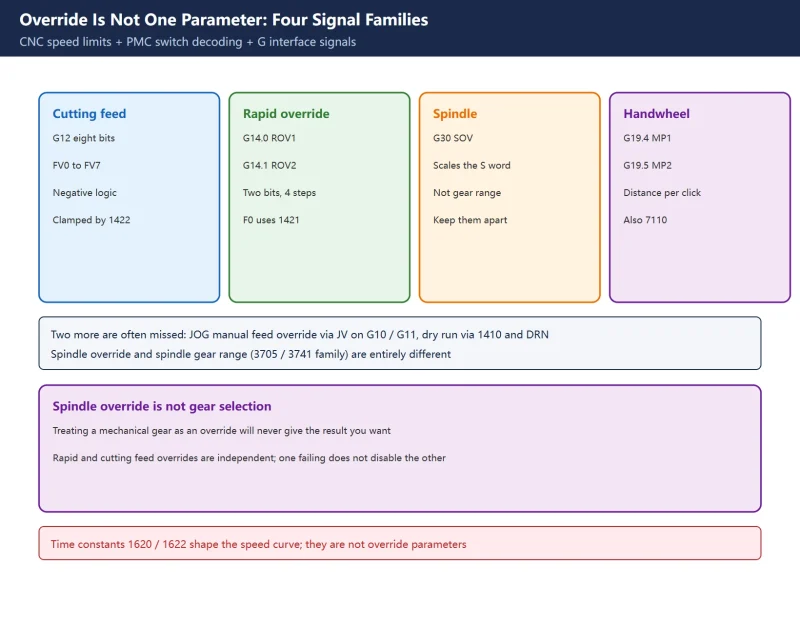
Fanuc Override Setup: Parameters 1420-1425, G12 / G14 Signals and Four Failure Checks
The fourth rapid-override step is F0, not 10%. G12 is 8-bit negative logic covering 0-254%. G6.4 clamps cutting feed only. The official start-up manual split of 1420-1425, the sign...
7天前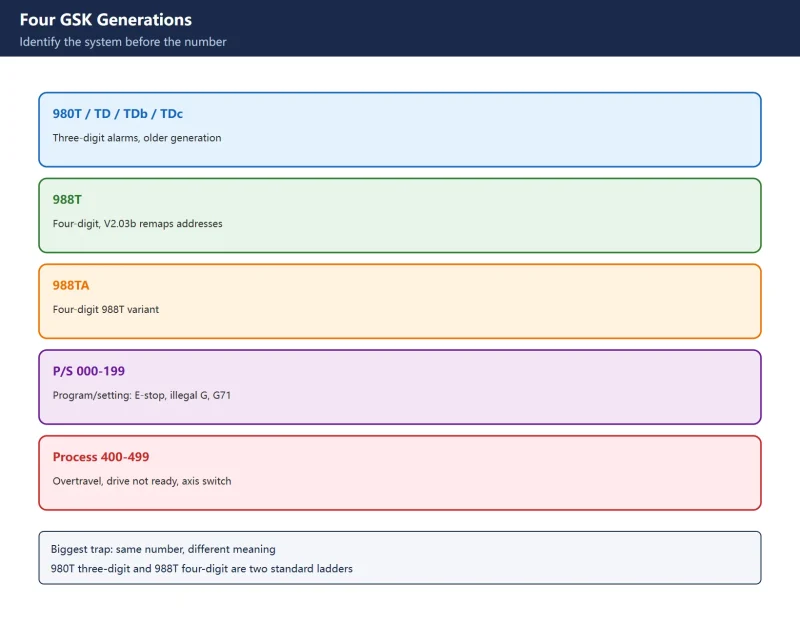
GSK CNC Alarm Code Reference: 980T / 980TD / 988T / 988TA Number Ranges and PLC Alarms 1000-1037 with A-Addresses
Search results for GSK alarm codes are dominated by English sites. This page verifies the framework against the GSK988T User Manual Appendix A.8 and the 980TDb standard ladder: 980...
6天前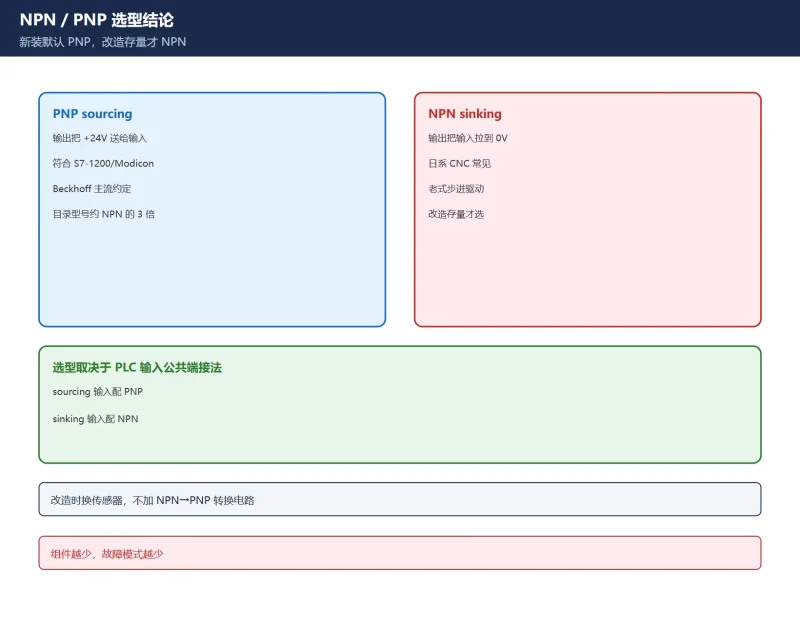
接近开关 NPN / PNP / NAMUR 到底怎么选怎么接?机床三大角色(硬限位 / 原点 / 刀位检测)的不同选法 + 常闭优先的失效安全 + 误动作四查
接近开关在机床上有三大角色:硬限位、原点、刀位/工件检测,选法各不相同。本篇聚焦机床场景讲清 NPN/PNP 取决于 PLC 输入公共端、NAMUR 两线本安回路、硬限位为何必须常闭失效安全、原点开关...
3天前
零基础系统学习FANUC系统维修技能群
一句话答案:共享屋【FANUC 知识库】圈子(纷传平台)提供资料检索、收费说明与零基础学习路径,帮助维修与调试人员用检索快速找到分散在 PDF 中的图纸、参数与案例,并可加入交流群讨论。 好记...
22天前
FANUC-0i 系统 FANUC PMC 信号地址全集:从 Y 到 G、F、T、C、K、R、A 详解
完整解析 FANUC-0i 系统 PMC 信号地址体系,涵盖 X/Y/G/F/T/C/K/R/A 所有地址类型的定义、范围和应用场景。电气工程师必备参考手册,附地址速查表、典型应用案例及梯形图实例下载,助力 PLC 编...
22天前






扫一扫,添加我的微信










