









最新发布第31页
排序
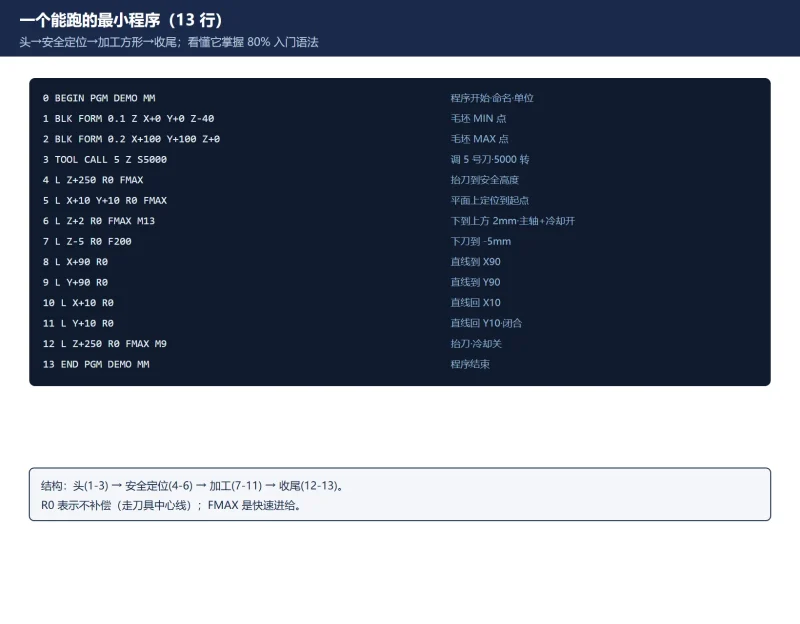
海德汉 TNC 对话式编程入门:一个最小程序看懂 BEGIN/BLK FORM/TOOL CALL/L/C/CR/APPR/循环
海德汉 Klartext 对话式编程,屏幕问一句你答一句,不用背 G 代码。本文用一个 13 行能跑的最小程序,逐行讲清 BEGIN PGM、BLK FORM 毛坯、TOOL CALL 刀具、L 直线、C/CR 圆弧、R0/RL/RR 补偿、...

 前天

FANUC 仿真软件怎么选?官方 CNC Guide 四件套、授权方式与「免费版」的合规边界
搜「FANUC 仿真软件下载」的人大多冲着「免费版」去,但 FANUC 官方仿真(CNC Guide)是带硬件密钥的授权产品;网传「官方仿真仅美洲提供」也是错的。本页把官方四件套的规格、两种硬件密钥、第...
4天前
828D / 840D sl 伺服报警 25000 / 25010 / 25201 怎么分层?先看 NC 报警还是 F 码
SINUMERIK 三码分层:25000/25010 是 NC 侧测量系统报警,25201 是 NC 转报 SINAMICS 驱动故障、真因在驱动侧 F 码。含一眼分诊表、25201 正确入口、按发生时机分诊、进给轴 vs 主轴差异,以及...
前天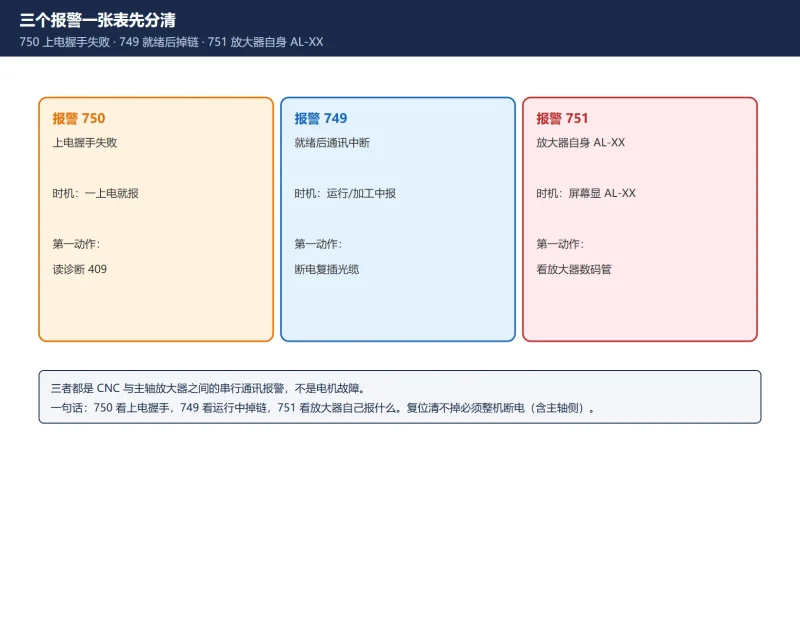
FANUC 串行主轴报警 749/750/751 排查:先分时机,再看诊断 409 与放大器数码管
749/750/751 都是 CNC 与主轴放大器之间的串行通讯报警,不是电机故障。750 是上电握手失败、749 是就绪后掉链、751 是放大器自身 AL-XX,三者排查起点完全不同。本文给时机区分、诊断 409 四位...
20天前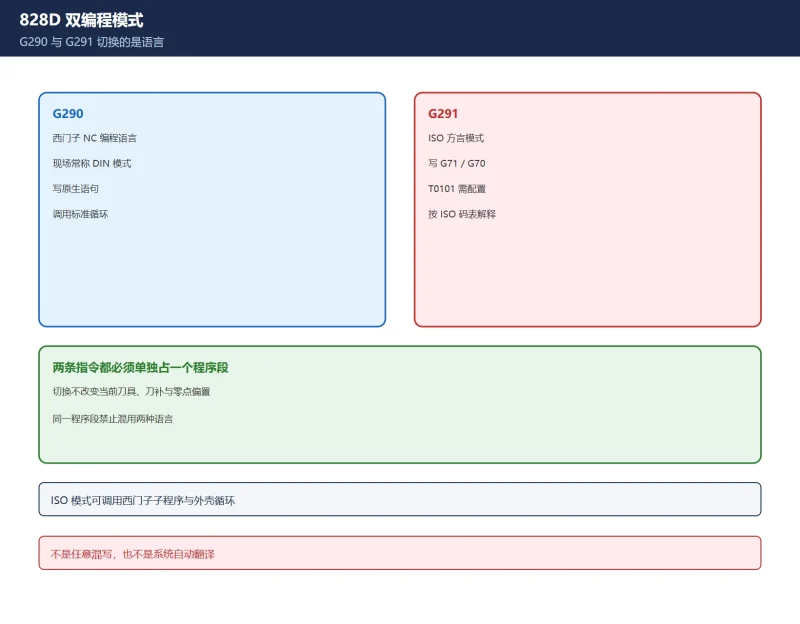
SINUMERIK 828D G290 G291 怎么切?DIN 写法与 ISO 写法逐行对照
G290 激活西门子 NC 编程语言,G291 激活 ISO 方言;两者必须单独成段,同段禁止混写。本页给出程序头、换刀、主轴、轮廓、循环的逐行对照,并用西门子官方手册纠正“模式可互相识别”的真正含...
4天前
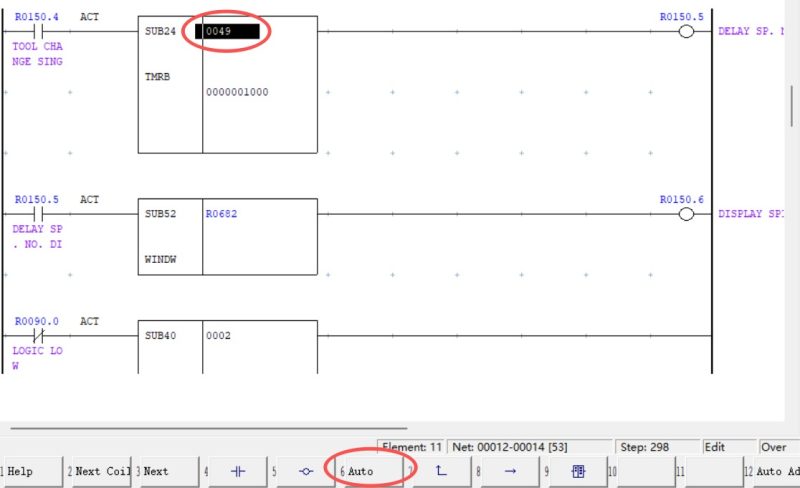
FANUC Matrix Keypad Panel Replacement: Remapping PMC Ladder Logic and Resolving R-Address Conflicts
FANUC Matrix Keypad Panel Replacement: Remapping PMC Ladder Logic and Resolving R-Address Conflicts Field notes by 共享屋 (Gongxiangwu) — a real panel-swap job, compiled from wech...
11天前
FANUC 0i-B / 0i-C 老系统报警速查:同号异义 + 920/930/950 换板还是查线
0i-B / 0i-C 用裸号段,同一个 920 在新代指向不同部件。本页按 0i-C 维护手册 B-64115EN/02 逐条核实 900 段:950 在老代是熔丝而非 PMC,只有 975 用 ADRS 定位,附换板顺序与电池更换时限。
5天前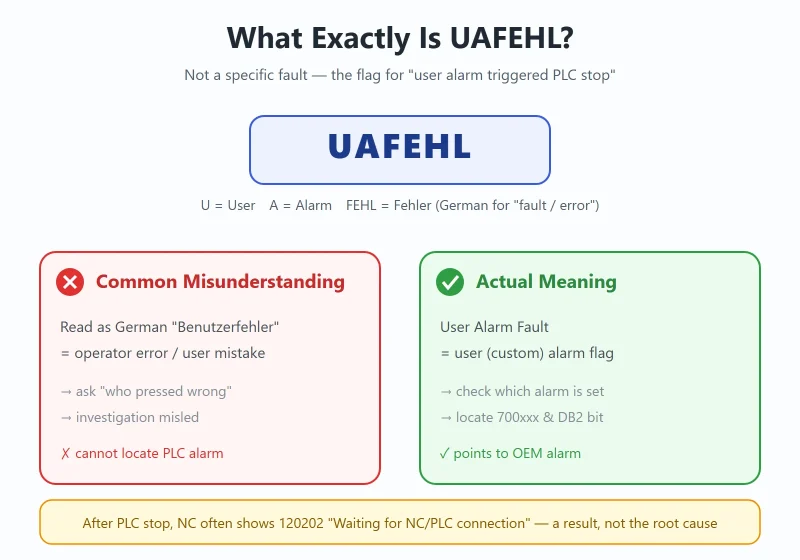
SINUMERIK 840D/828D UAFEHL Alarm: What It Means, Why the PLC Stops, and How to Localize It via DB2
UAFEHL is not a specific fault — it is the SINUMERIK flag for 'a user alarm triggered the PLC stop.' Six root-cause families, a 5-step localization procedure, SF/STOP/RUN LED mean...
前天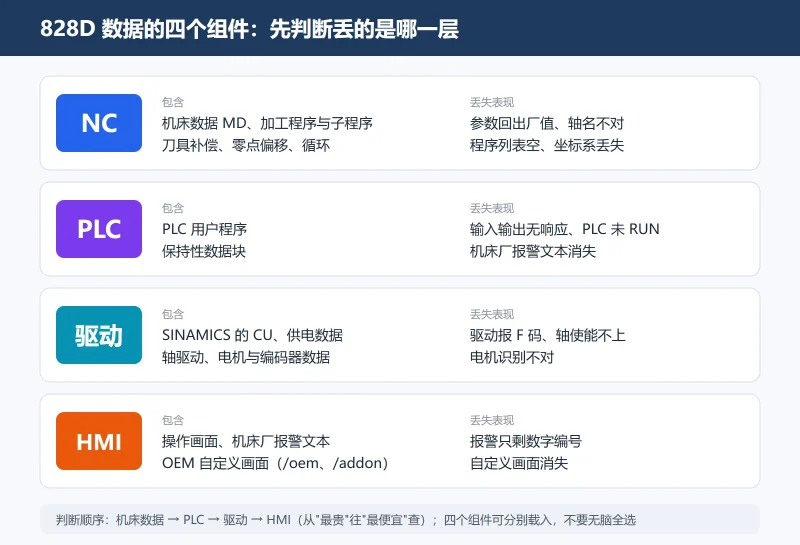
SINUMERIK 828D/802D 数据丢了还能救吗?程序/参数/PLC 三层恢复顺序与缺省模式启动操作详解
828D/802D 数据丢了怎么救:先判断丢的是 NC/PLC/驱动/HMI 哪一层,读懂 4062 与 4060 相反的含义,再按内部备份、.ard 存档、缺省模式启动三条路径恢复。含 SUNRISE 口令与轴名错位提醒。
6天前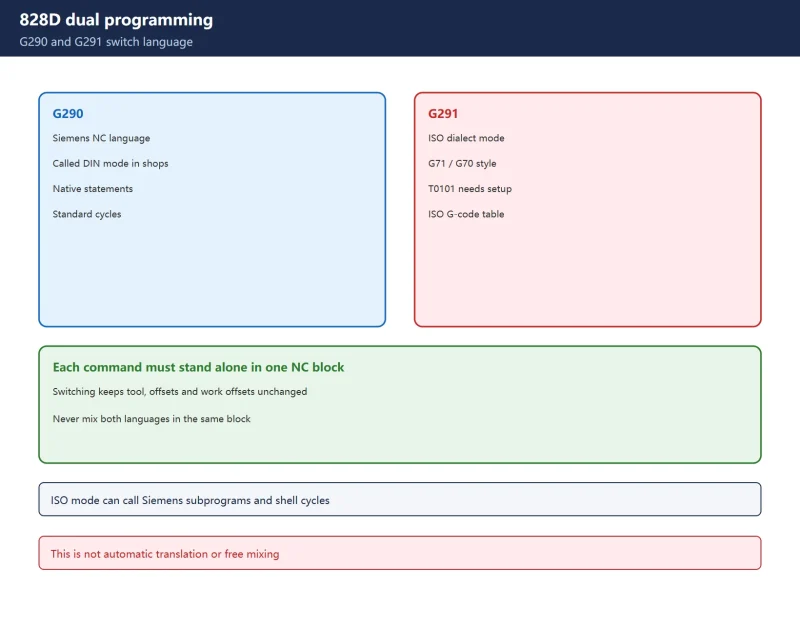
SINUMERIK 828D G290 vs G291: DIN and ISO Mode Side by Side
Siemens' own manual says G290 activates the Siemens NC programming language and G291 activates the ISO dialect. Each must stand alone in an NC block and the two languages cannot be...
4天前






扫一扫,添加我的微信









