
最新发布第21页
排序
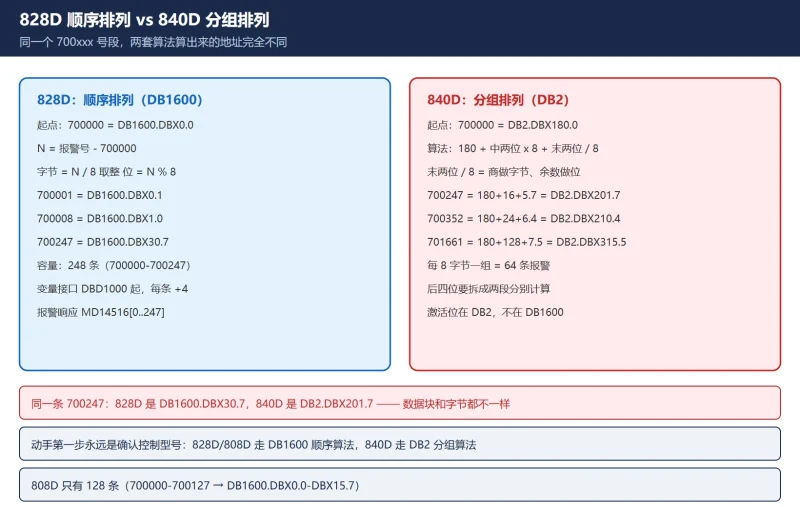
828D 用户报警位地址速查:DB1600 顺序算法(700000–700247 / 701000–701999 扩展)
SINUMERIK 828D 用户报警位地址速查:DB1600 顺序算法与 840D DB2 分组算法的逐项对照(700247 在 828D 是 DB1600.DBX30.7,在 840D 是 DB2.DBX201.7),248 条标准报警全表推算法,701000–701...

 昨天
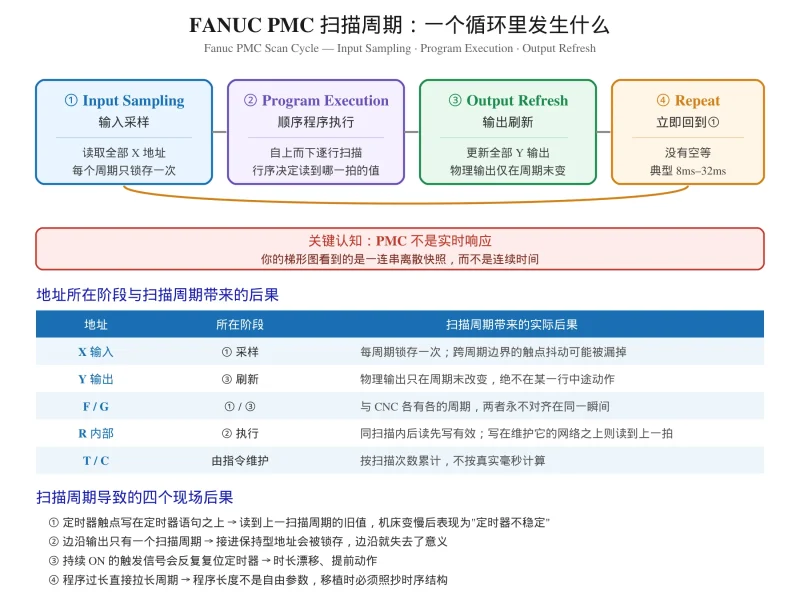
What Is a PMC in Fanuc? Ladder Logic, Addresses and Scan Time
What is a PMC in Fanuc, and how does scan time decide ladder timing?
昨天
FANUC PMC Program: Edit on PC and Send Back to NC (FAPT LADDER 3 Full Steps)
How to get a FANUC PMC ladder onto a PC, edit it, and send it back to the NC. Covers version matching, edit vs memory card format, serial setup, READ vs WRITE direction, reference-...
昨天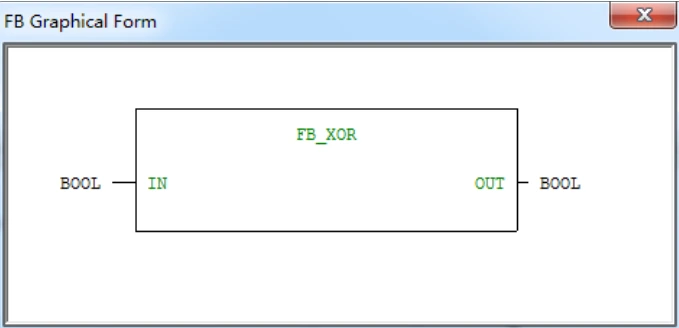
FANUC PMC编程太难?学会这招,让复杂的程序变简单!
还在为复杂的FANUC PMC梯形图头疼吗?本文用大白话讲解“步序”和“功能块”两大神器,教你如何把复杂的机床程序写得更简单、更清晰,效率翻倍!
昨天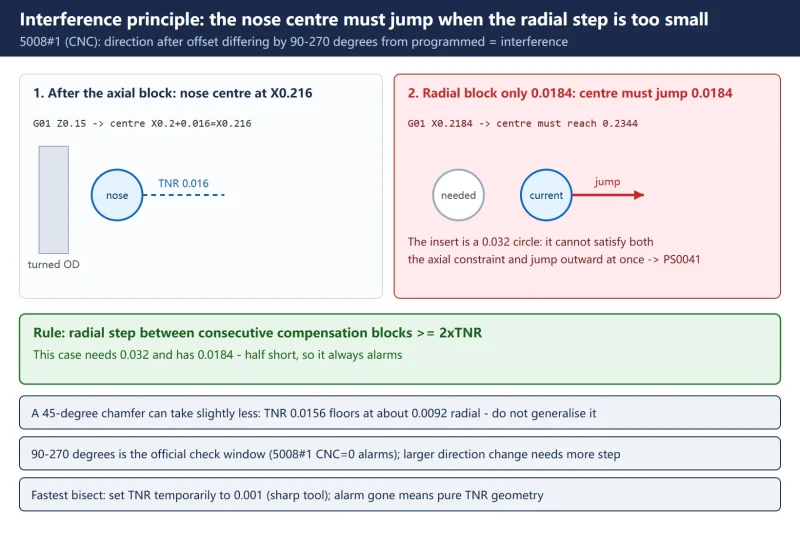
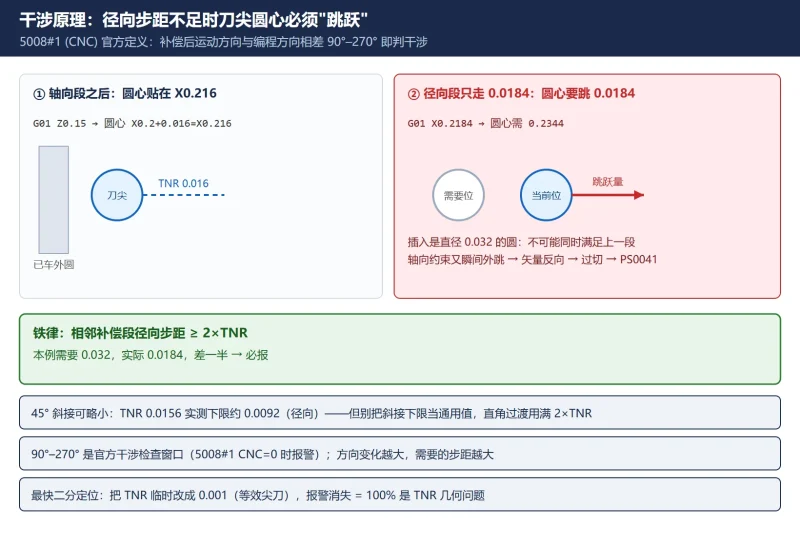
Fanuc G41/G42 Interference Alarm: The 2×TNR Minimum Radial Step Rule Explained
The complete FANUC G41/G42 interference alarm (PS0041 / PS0325) guide: the 2×TNR minimum radial step rule with the 0.0156 inch / 0.0092 inch worked case, the TNR matrix, five caus...
昨天
FANUC-0i 系统 FANUC PMC 信号地址全集:从 Y 到 G、F、T、C、K、R、A 详解
完整解析 FANUC-0i 系统 PMC 信号地址体系,涵盖 X/Y/G/F/T/C/K/R/A 所有地址类型的定义、范围和应用场景。电气工程师必备参考手册,附地址速查表、典型应用案例及梯形图实例下载,助力 PLC 编...
昨天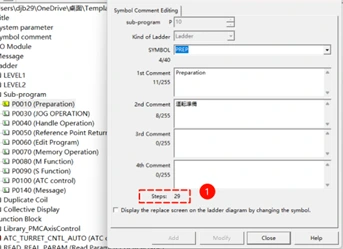
如何使用LADDER III软件查看梯形图的程序的步数?
本文详细介绍如何在FANUC LADDER III软件中查看梯形图程序的已用步数。通过简单的界面操作,帮助工程师确认PMC程序容量,避免因步数超限导致的调试问题。
昨天
二手加工中心电气验收清单:30 项必查,别被”能转就行”骗了
二手加工中心验收最容易踩的坑在电气。这份 30 项现场检查清单,从履历核对、断电检查、上电测试到隐瞒手段识别,帮你在付尾款前把问题找出来。
昨天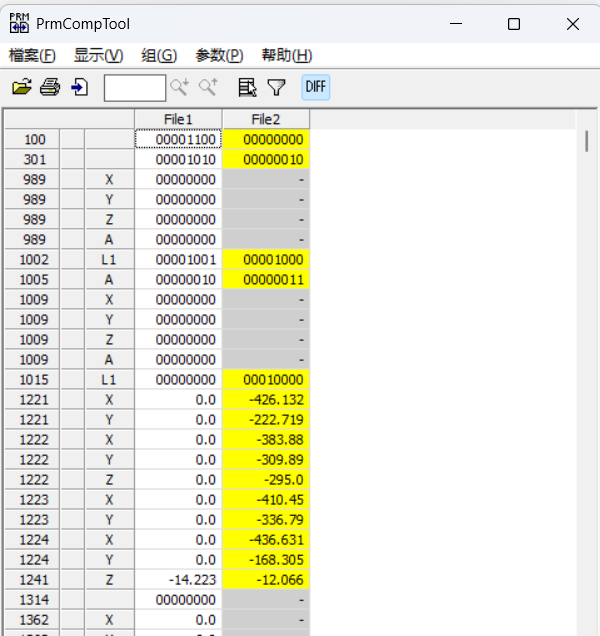
FANUC 参数对比软件 PrmCompTool 完整教程 | 数控机床调试与维修必备
本文介绍发那科数控体系中的参数对比工具 PrmCompTool——它并非独立软件,而是随 FANUC SERVO GUIDE 发布的内置组件,支持多份参数文件比对、差异颜色高亮、DIFF 一键筛选与按轴过滤,可将对比...
昨天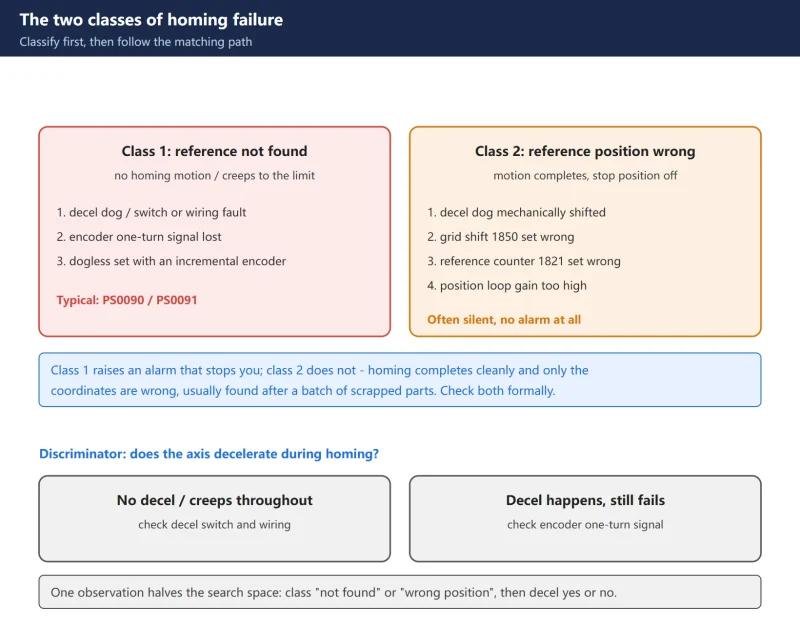
How to Classify and Troubleshoot CNC Homing Failures: Reference Not Found vs Wrong Reference Position + Decel Dog / One-Turn Signal + Grid Shift 1850 / Reference Counter 1821 + Absolute Encoder Battery
Stop swapping parts to see what sticks. Split homing failures into two classes: reference not found, and reference position wrong. In the first class, watch whether the axis decele...
23小时前




扫一扫,添加我的微信