最新发布第19页
排序
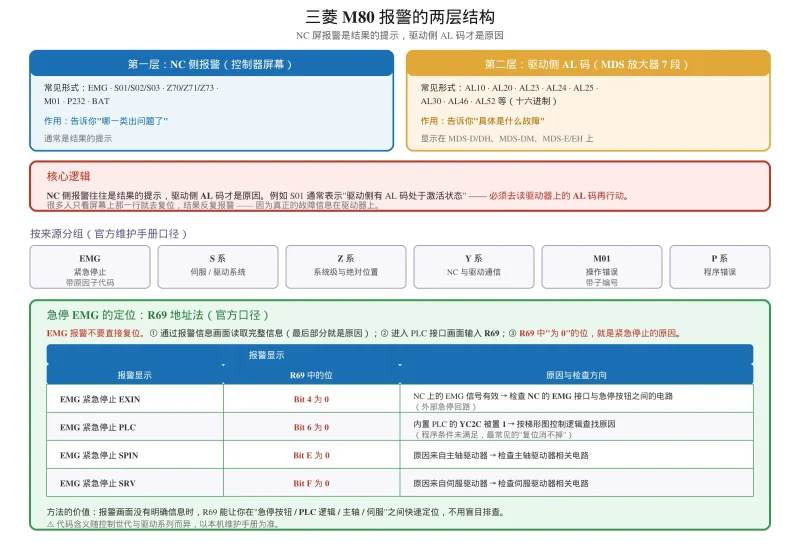
三菱 M80 数控系统常见报警处理:ALM401 / S01 / Z70 / AL 驱动码完整对照
三菱 M80 报警两层结构:NC 屏报警与 MDS 驱动器 7 段 AL 码的对应关系,EMG 急停用 R69 定位(Bit4 EXIN / Bit6 PLC / BitE SPIN / BitF SRV),S01/S02/S03 的复位类别与详细编号,Z70/Z71/Z7...

 昨天
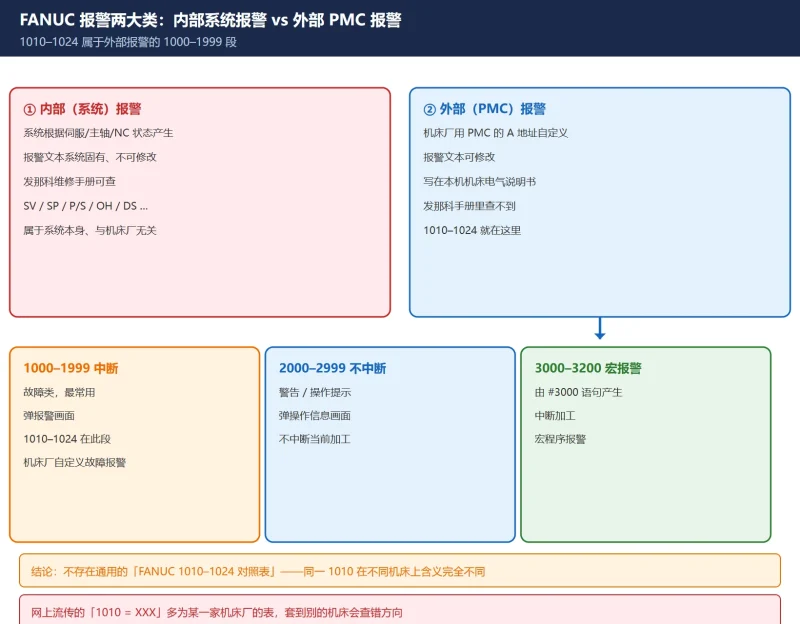
FANUC ATC 报警 1010–1024 速查:机床厂自定义报警的反查方法与真实对照
加工中心刀库/ATC 报警 1010–1024 为什么在发那科原厂手册里查不到?因为它们是机床厂用 PMC 的 A 地址自定义的外部报警。本文给出报警号段划分、A 地址映射、四步反查法,以及四个真实机床厂...
昨天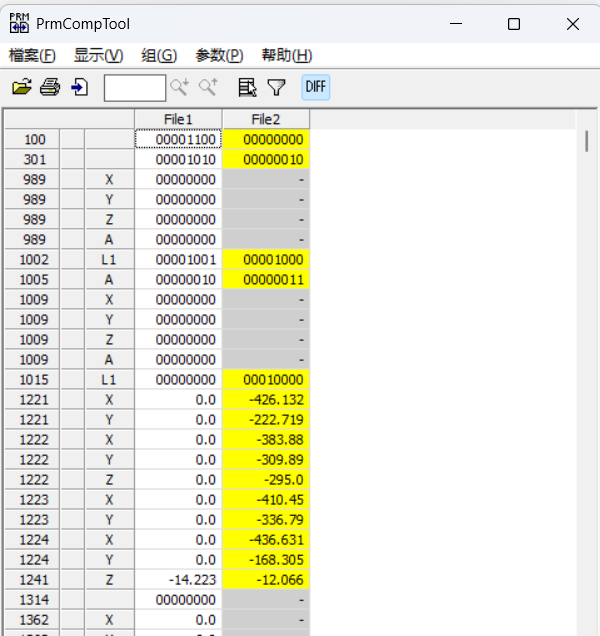
FANUC 参数对比软件 PrmCompTool 完整教程 | 数控机床调试与维修必备
本文介绍发那科数控体系中的参数对比工具 PrmCompTool——它并非独立软件,而是随 FANUC SERVO GUIDE 发布的内置组件,支持多份参数文件比对、差异颜色高亮、DIFF 一键筛选与按轴过滤,可将对比...
昨天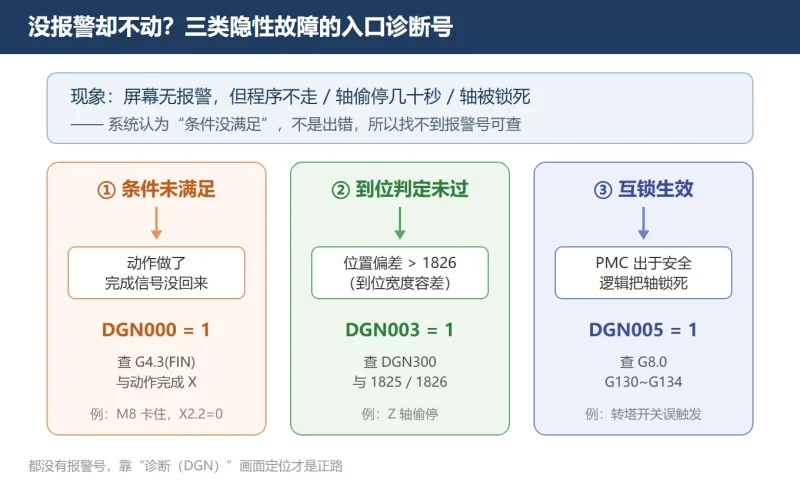
FANUC 无报警信息故障怎么查?诊断号 DGN000/DGN003/DGN005 等隐性故障对照与排查
FANUC 机床不报警但程序不走、轴偷停、轴被锁死怎么办?本文用诊断号 DGN000/003/005 与 DGN300、参数 1825/1826,把“条件未满足、到位未过、互锁生效”三类隐性故障的排查路径一次讲清,附常...
昨天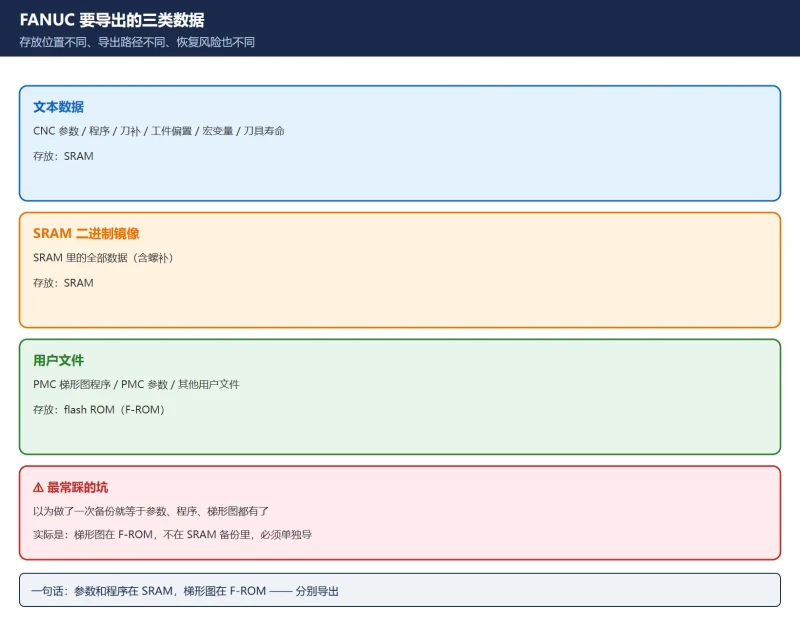
FANUC 参数表和梯形图怎么导出/打印:一键全备份、BOOT SRAM 备份、单项穿孔输出与 PMC 梯形图存卡
FANUC 备份分三条路:0i-F / 0i-F Plus 的一键全备份必须走两段并断电重启一次;BOOT 画面下的 SRAM 备份先于 NC 启动、不受报警影响、可整块恢复;单项数据走各自画面的 PUNCH→EXEC,每次只输...
昨天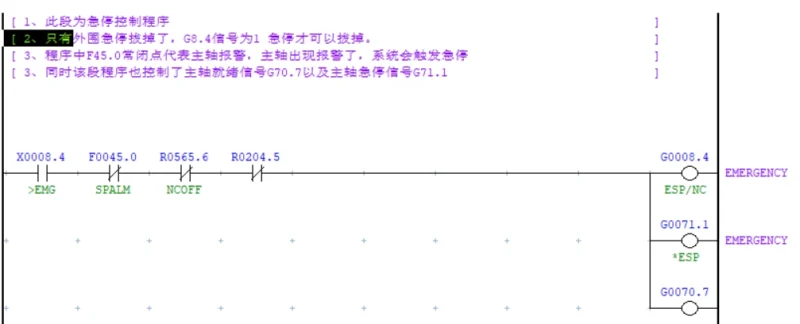
FANUC PMC 梯形图编程入门 | 从读懂第一行代码开始
FANUC PMC 梯形图编程入门教程。详解触点、线圈、指令含义,含启保停电路、M 代码译码等实战案例。电气工程师从理论到实战的必修课,含 LADDER III 操作指南。FANUC PMC ladder programming tut...
昨天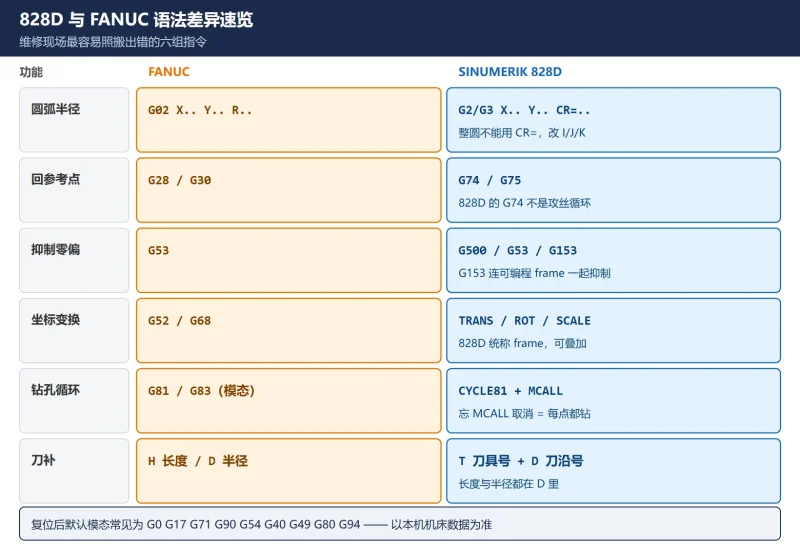
828D 编程入门实战:零点偏置 G54-G59、刀长刀补与对刀检验(维修电工向,不讲工艺)
828D 编程入门(维修电工向):与 FANUC 的语法差异对照(CR=、G74/G75、G500/G153、MCALL、T+D),零点偏置 G54 两条设置入口与生效时机,刀具补偿几何值/磨损值/半径值分别什么时候改,对刀三...
昨天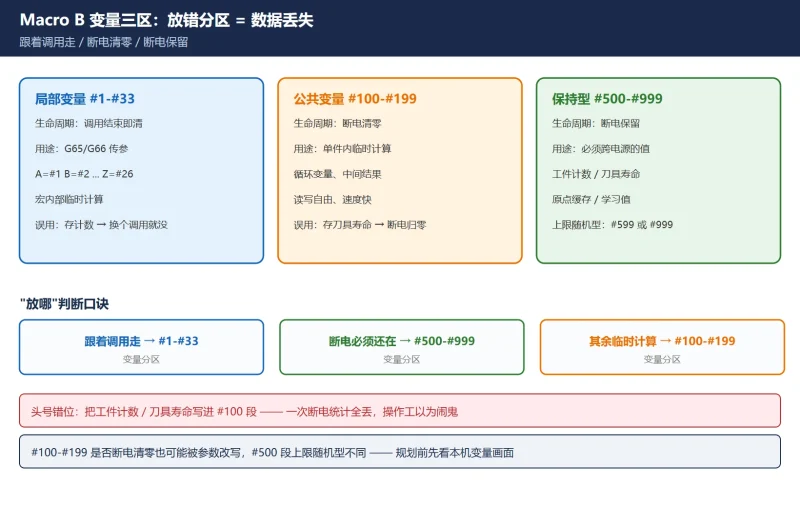
FANUC 宏程序(Macro B)教程:变量分区怎么选、G65/G66/G67 怎么用、嵌套上限与 PS 报警对照
FANUC 宏程序(Macro B)系统教程:变量三区怎么选(#1-#33 局部随调用清空、#100-#199 断电清零、#500-#999 保持型——工件计数与刀具寿命必须放 #500 段)、空值陷阱(没赋值的变量是 null 不...
昨天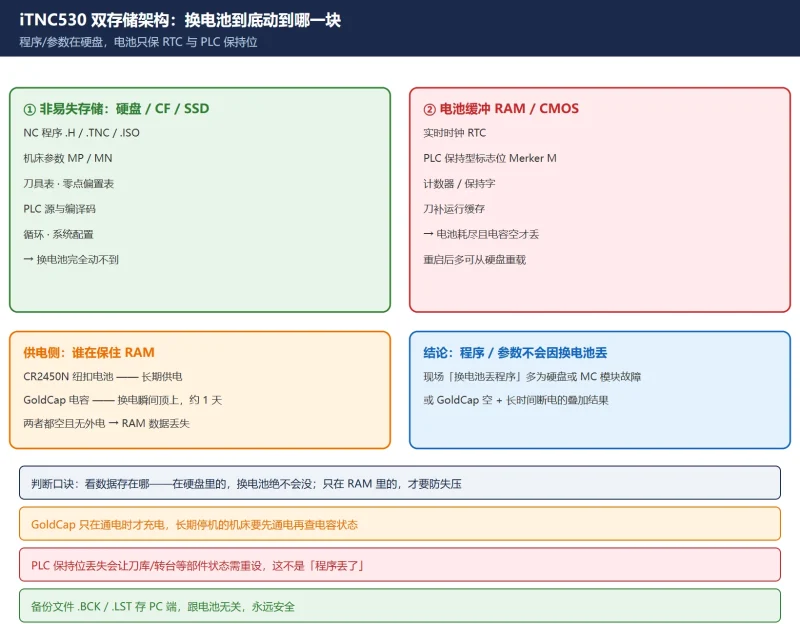
海德汉换电池会丢程序吗?iTNC530/TNC640/TNC7 到底丢什么、留什么,附 Renata CR2450N 型号与带电更换流程
换电池前最怕一句'程序会不会没'。对海德汉 iTNC530 这类控制,答案是否定的:NC 程序、机床参数、刀具表、零点偏置全在硬盘或 CF 卡里,跟那颗纽扣电池没关系。电池只保 RTC、PLC 保持位和刀补...
昨天




扫一扫,添加我的微信