
最新发布第17页
排序
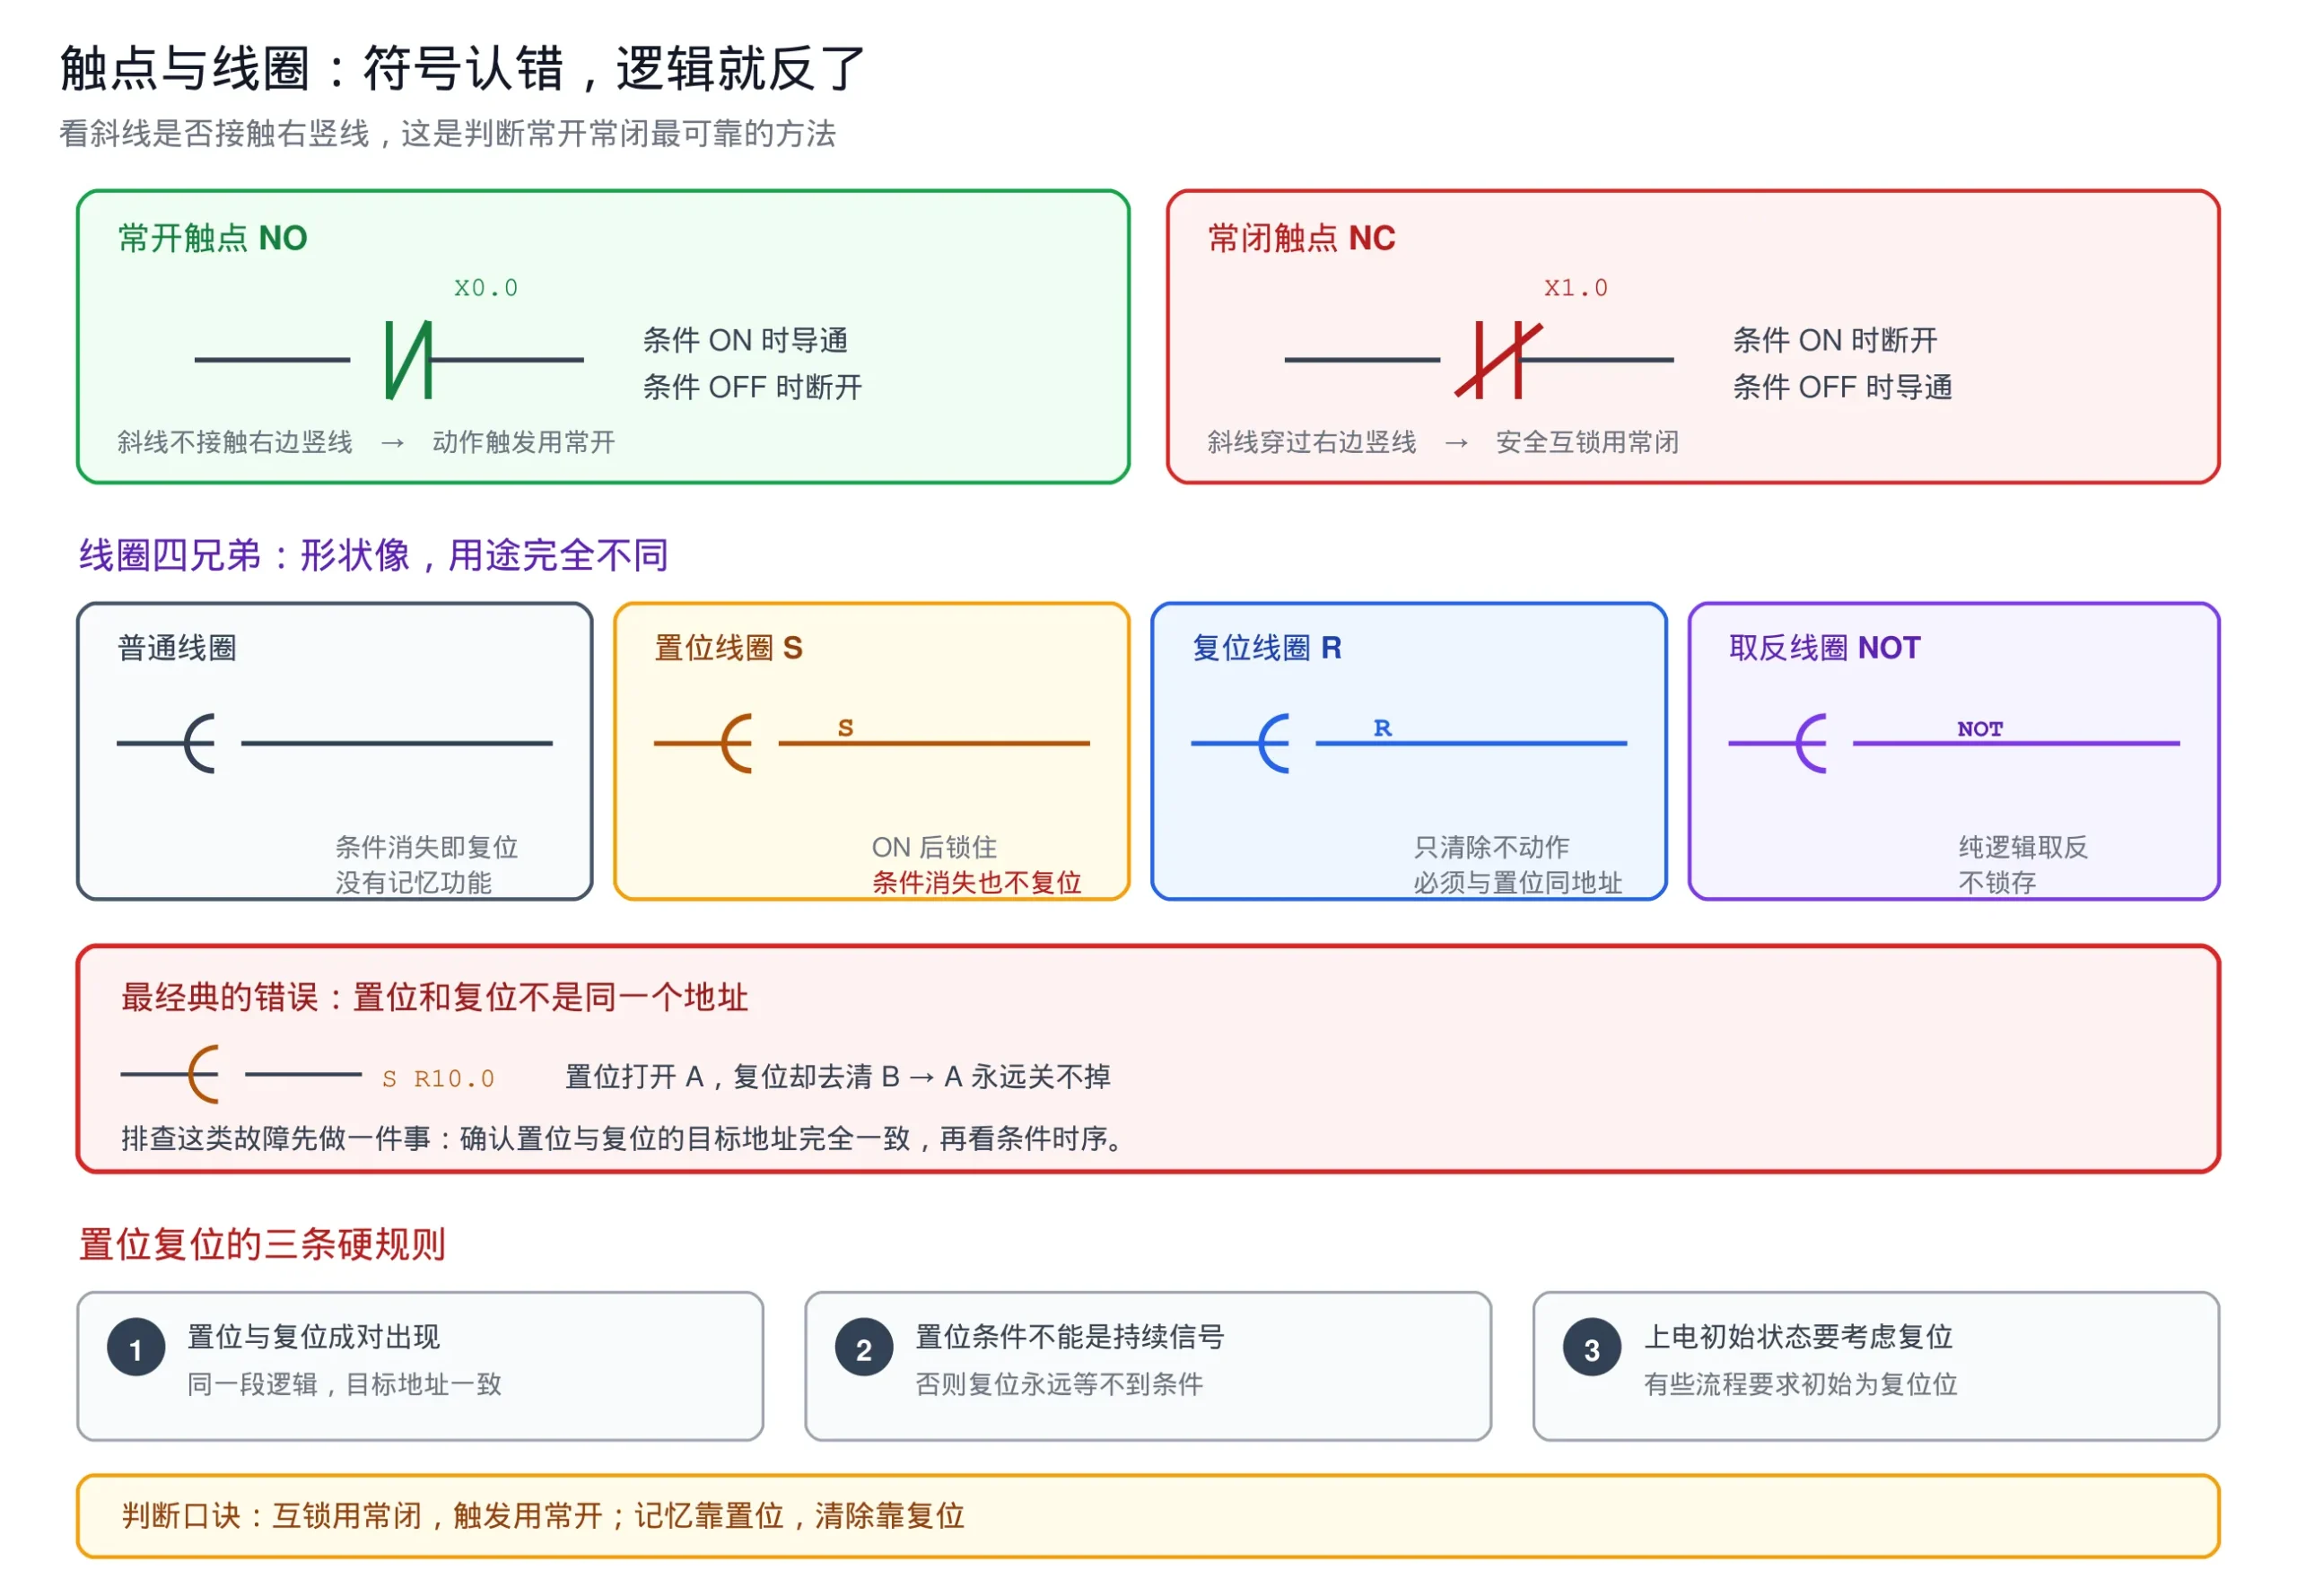
发那科梯形图符号速查:常开常闭、线圈、边沿与比较指令图解
一句话答案:认错一个 FANUC 梯形图符号,程序意思就完全反过来——符号图解必须靠眼睛看。本文把最常用符号逐个画出:常开/常闭、四种线圈(普通/置位/复位/取反)、边沿检测、比较指令、跳转...

 3天前
FANUC PMC Program: Edit on PC and Send Back to NC (FAPT LADDER 3 Full Steps)
How to get a FANUC PMC ladder onto a PC, edit it, and send it back to the NC. Covers version matching, edit vs memory card format, serial setup, READ vs WRITE direction, reference-...
3天前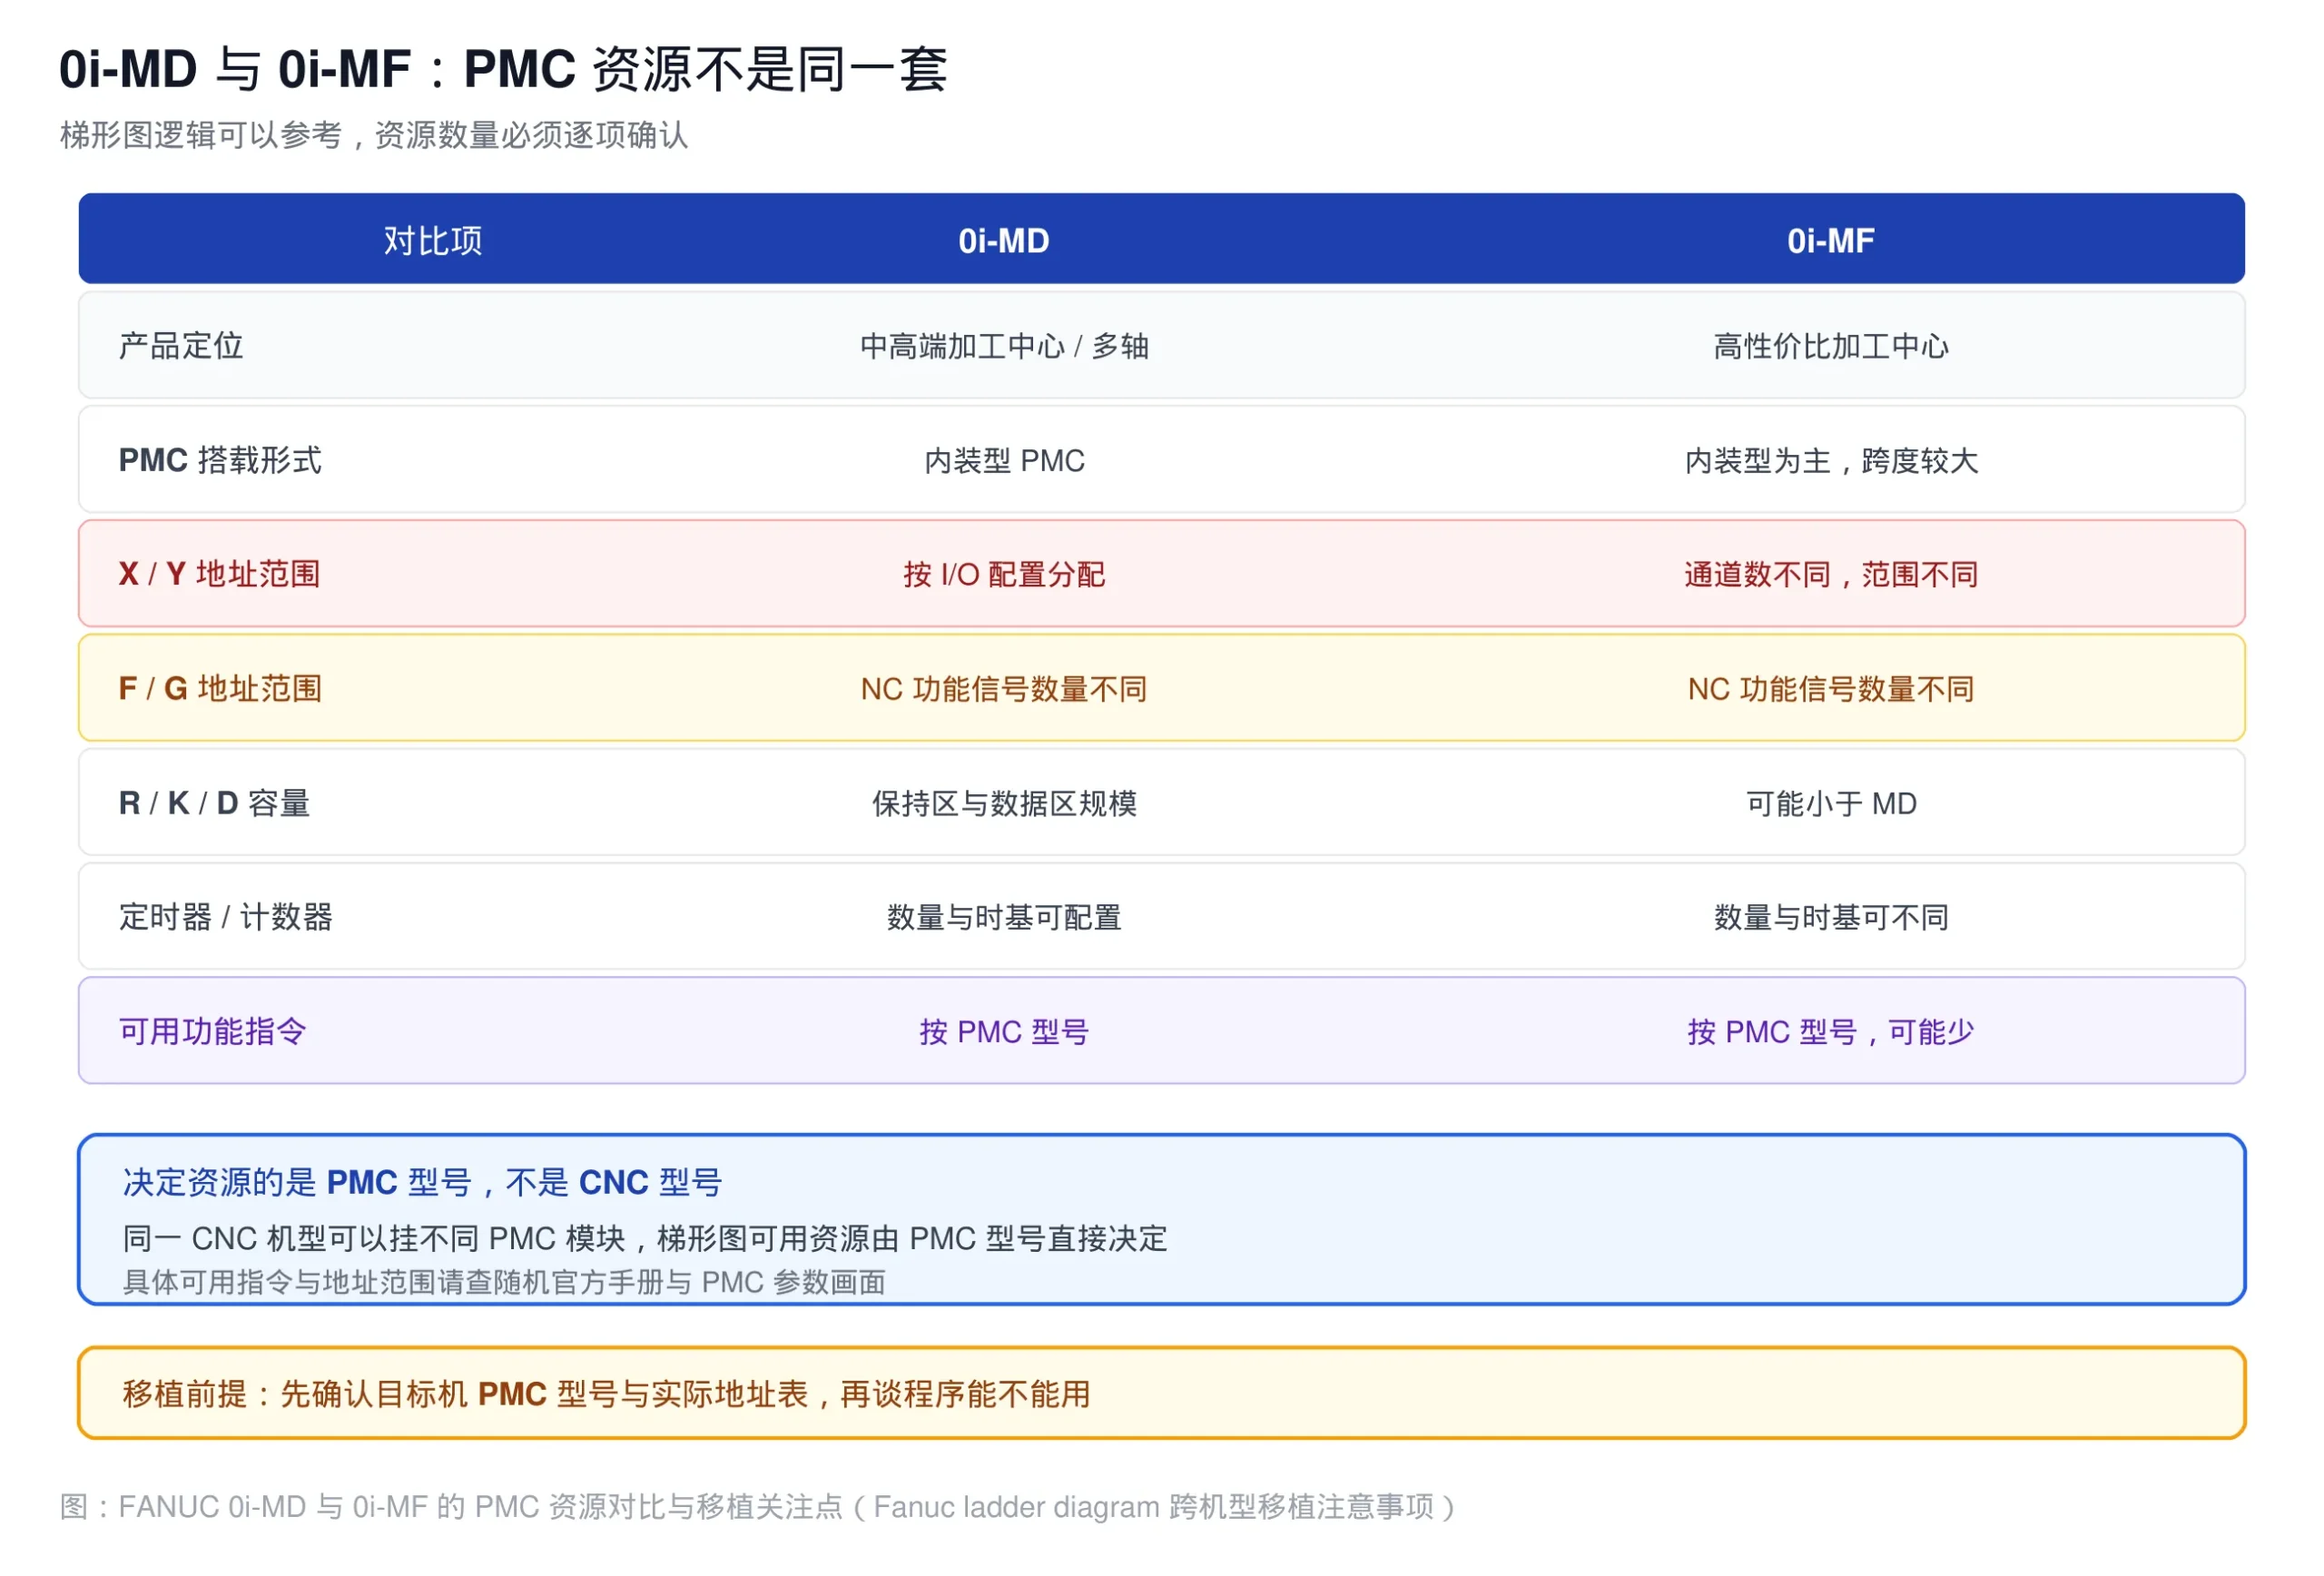
FANUC 0i-MD / 0i-MF PMC 差异对比:地址数量、机型限制与移植注意事项
一句话答案:FANUC 0i-MD 与 0i-MF 同属 0i 系列但 PMC 平台不同,搭载的 PMC 容量、指令集与 X/Y 等地址范围有差异,梯形图逻辑可参考但资源不能假定一致;跨机型移植要先做地址表核对、四步走...
3天前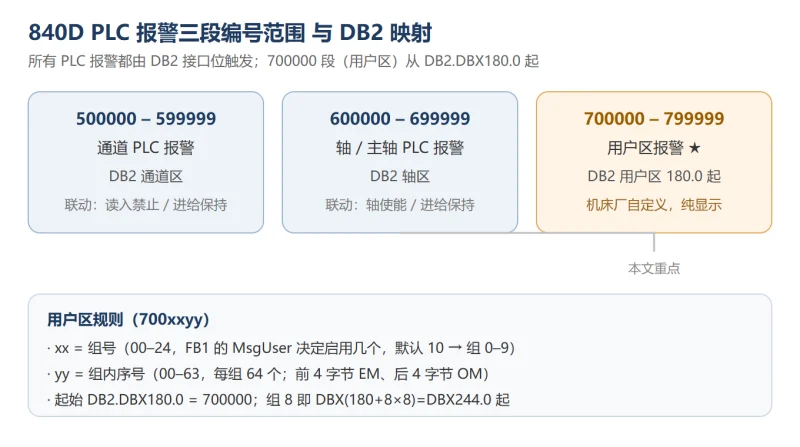
SINUMERIK 840D PLC 用户报警详解:700000 段报警号 → DB2 位地址换算 + 自定义报警文本制作
840D PLC 用户报警 700000 段怎么查?本文给出 700xxyy → DB2.DBX 位地址换算公式(含 700806→244.6 算例)、用户区 0–9 地址速查表、UDT2/UDT1002 选型、FC10 的 ToUserIF 用法、ALARM_S/SQ...
3天前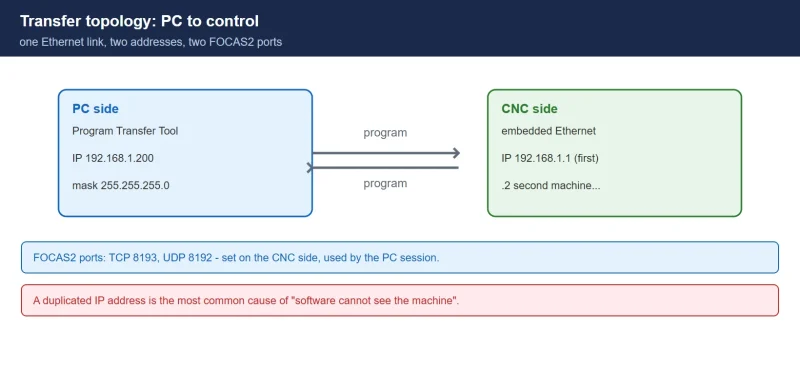
FANUC Program Transfer Tool V18: Ethernet Setup and Program Transfer
How to install FANUC Program Transfer Tool V18 and move part programs over Ethernet: supported controls, IP planning, CNC-side FOCAS2 settings, session setup and the drag-and-drop ...
3天前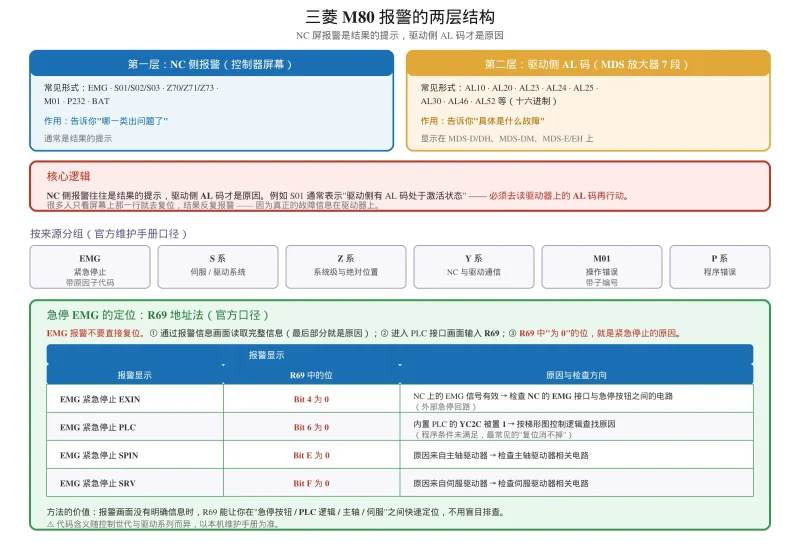
三菱 M80 数控系统常见报警处理:ALM401 / S01 / Z70 / AL 驱动码完整对照
三菱 M80 报警两层结构:NC 屏报警与 MDS 驱动器 7 段 AL 码的对应关系,EMG 急停用 R69 定位(Bit4 EXIN / Bit6 PLC / BitE SPIN / BitF SRV),S01/S02/S03 的复位类别与详细编号,Z70/Z71/Z7...
3天前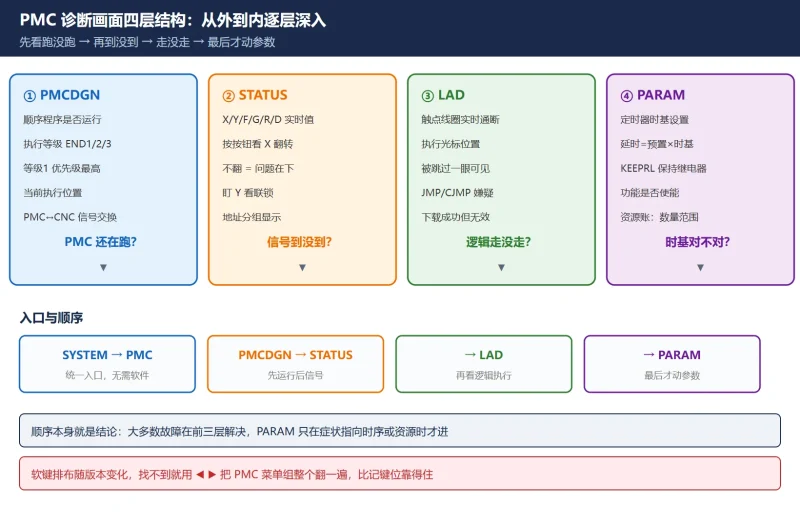
FANUC 诊断画面速查:PMCDGN / STATUS / LAD / PARAM 四个画面分别查什么、怎么切
FANUC 诊断画面速查:PMCDGN / STATUS / LAD / PARAM 四个画面分别查什么、怎么切。SYSTEM → PMC 统一入口(0i-MD / 0i-MF / 30i 差异)、按按钮看 X 地址翻转的判定法、执行光标定位被 JMP/CJ...
3天前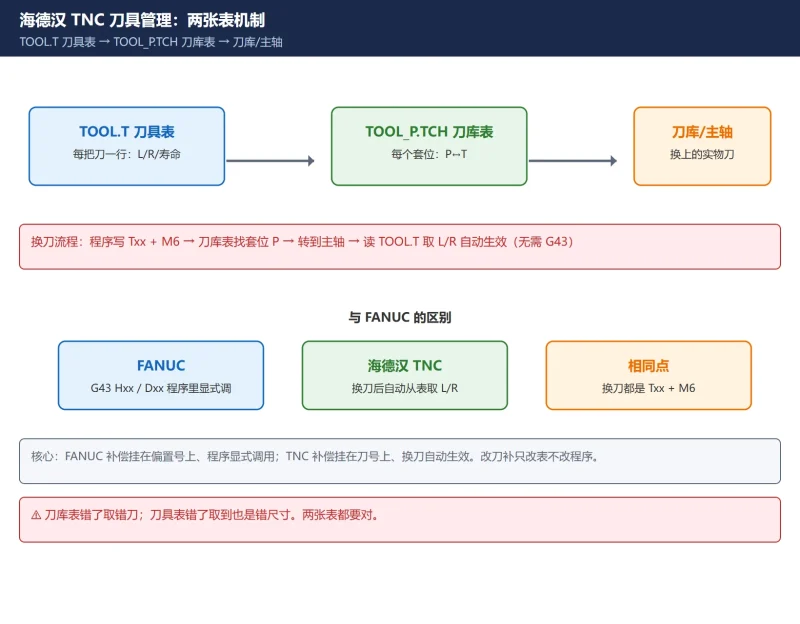
海德汉 TNC 刀具管理怎么用?tool_p.tch 刀库表 + TOOL.T 刀具表 + L/R 补偿 + 刀具寿命一图读懂
海德汉 TNC 的刀具管理靠两张表:TOOL.T 存每把刀的长度/半径/寿命,TOOL_P.TCH 存刀库每个刀套对应哪把刀。本文讲清两张表怎么填、L/R 刀补怎么自动生效、刀具寿命怎么设,以及 tool_p.tch 读...
前天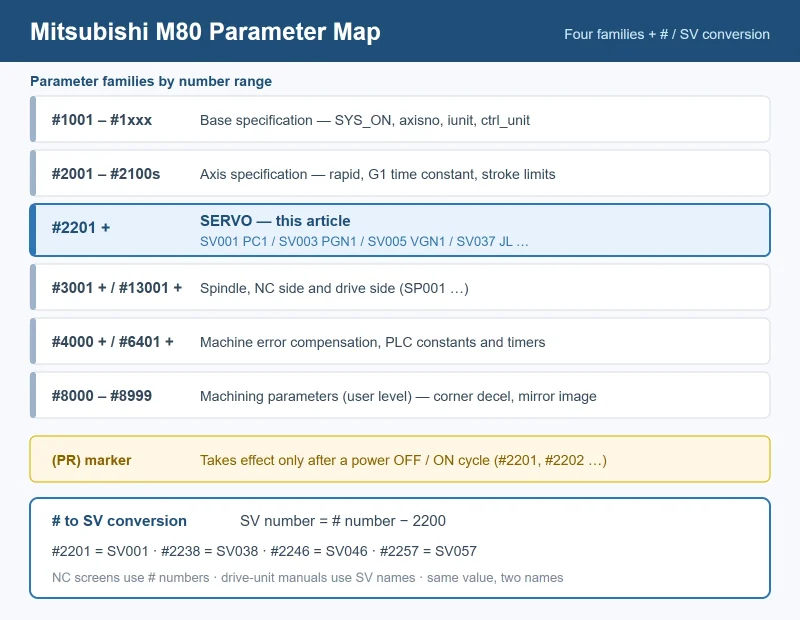
Mitsubishi M80/M70 Servo Parameters: #2201-#2210 Full Table, #2233/#2238/#2246 Resonance Filters, #2235/#2237 Load Inertia Setup
Mitsubishi M80/M70 servo parameter reference: the complete #2201-#2210 block (PC1/PC2 gear ratio, PGN1 position loop, VGN1 speed loop), #2233/#2238/#2246 notch filter setup, #2235 ...
3天前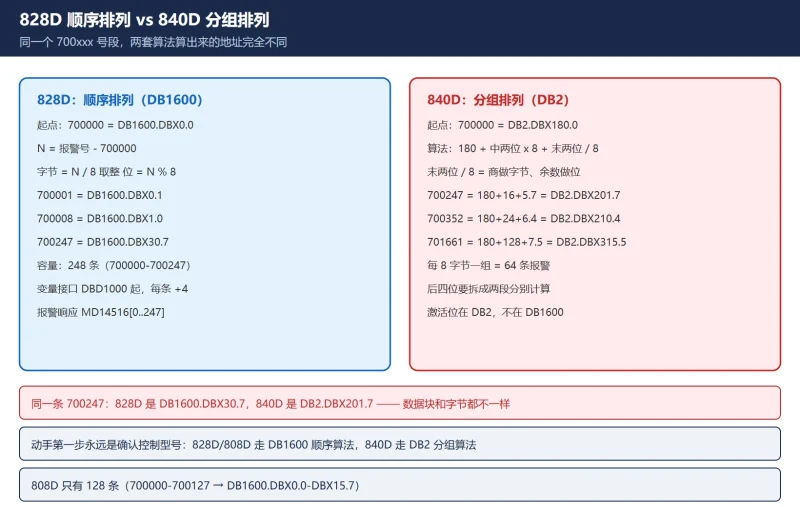
828D 用户报警位地址速查:DB1600 顺序算法(700000–700247 / 701000–701999 扩展)
SINUMERIK 828D 用户报警位地址速查:DB1600 顺序算法与 840D DB2 分组算法的逐项对照(700247 在 828D 是 DB1600.DBX30.7,在 840D 是 DB2.DBX201.7),248 条标准报警全表推算法,701000–701...
3天前






扫一扫,添加我的微信







