




最新发布第42页
排序

数控机床电气工程师在线工具箱
一句话答案:数控机床电气工程师在线工具箱是一个在外调试时可快速检索与计算的在线工具,首期集成发那科、西门子 828D/840DSL/ONE、三菱等系统的 PLC 地址查询表,框架搭好后只需更新 JS 数据...

 21天前
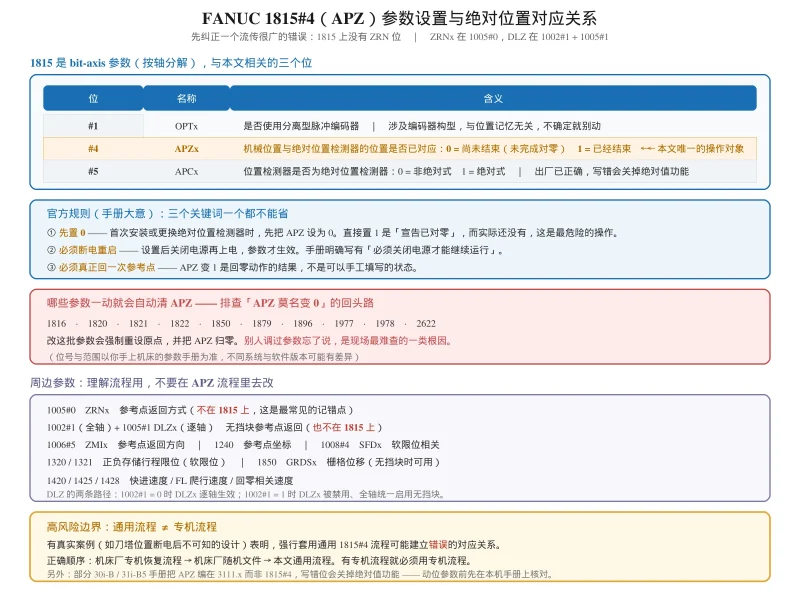
FANUC 绝对位置丢失怎么办?1815#4(APZ) 参数设置与手动回参考点完整步骤
FANUC 绝对位置丢失完整处理:1815 参数 OPTx/APZx/APCx 各位含义、APZ 参数设置流程、手动返回参考点步骤、回零后超程的三个坑、断电冷启动验证判读表与电池长期维护。
21天前
FANUC LADDER III: Compile, Decompile and Program Protection Explained
Why FANUC LADDER III needs compile and decompile: compile to download or monitor online, decompile to edit or analyze an uploaded program. Plus how ladder program password protecti...
6天前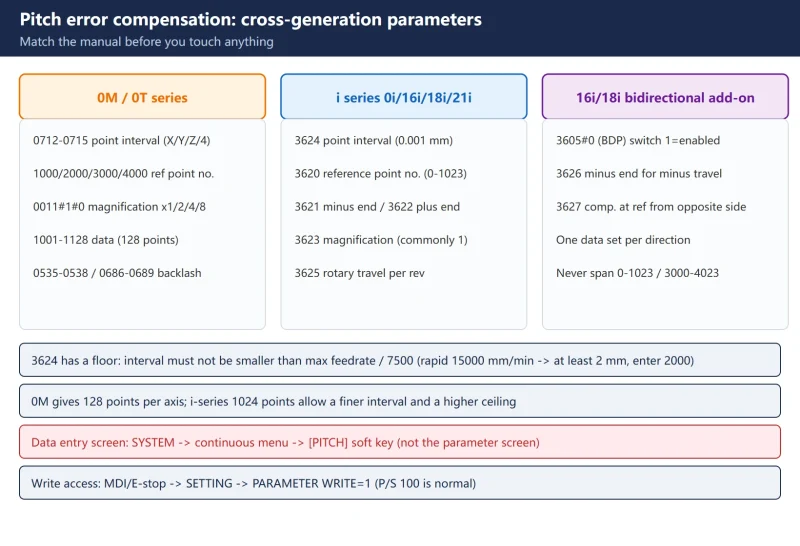
Fanuc Pitch Error Compensation 3620-3624: Laser Measurement, Point Numbering and Parameter Entry
The complete FANUC pitch error compensation procedure: cross-generation parameter table (0M 0712-0715/1000-1128 vs i-series 3620-3624 vs 16i/18i bidirectional 3605#0/3626/3627), la...
昨天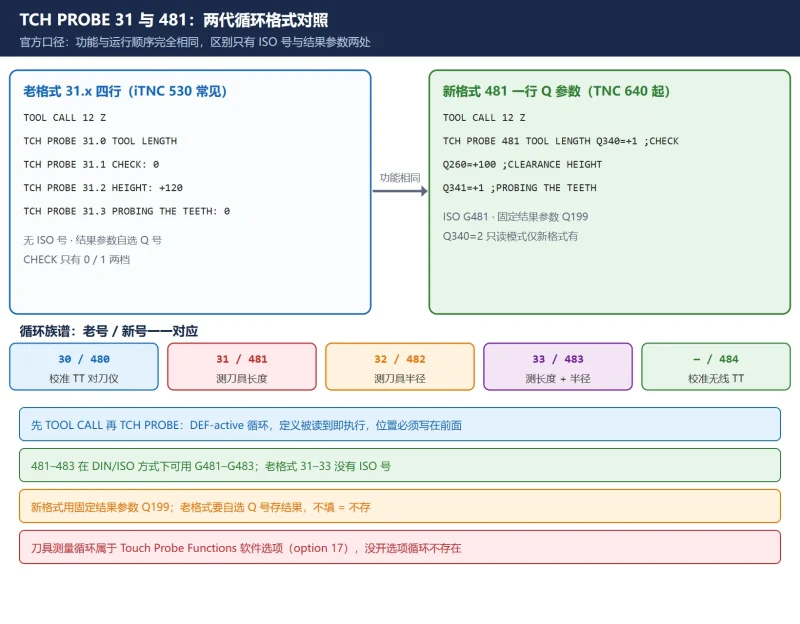
海德汉 TCH PROBE 31/481 测刀循环参数对照:iTNC530 走 MP、TNC640 走 Cfg,逐齿上限 99 与 20 的分界
对刀仪测刀测不准,根子多在循环格式选错代、安全区参数找错地方、TOOL.T 该预填的字段空着。本文按官方手册口径讲透 TCH PROBE 31 与 481 的两代格式差异、Q340 覆写/比较/只读三模式、Q260 安...
前天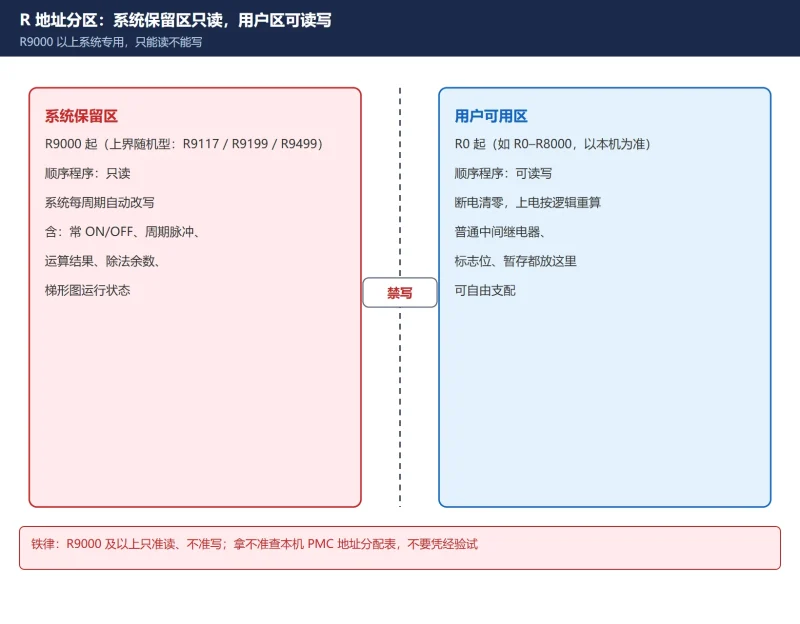
FANUC PMC R9000 系列特殊继电器全表:系统保留地址含义 + 常 ON/OFF 与周期脉冲的实战用法
FANUC PMC 的 R9000 以上地址是系统保留区,只能读、不能写。本文讲清它为什么不能当普通继电器用,给出 R9091.0 常ON / R9091.1 常OFF / R9091.5·6 周期脉冲(±8ms 误差)/ R9000 运算结果位...
10天前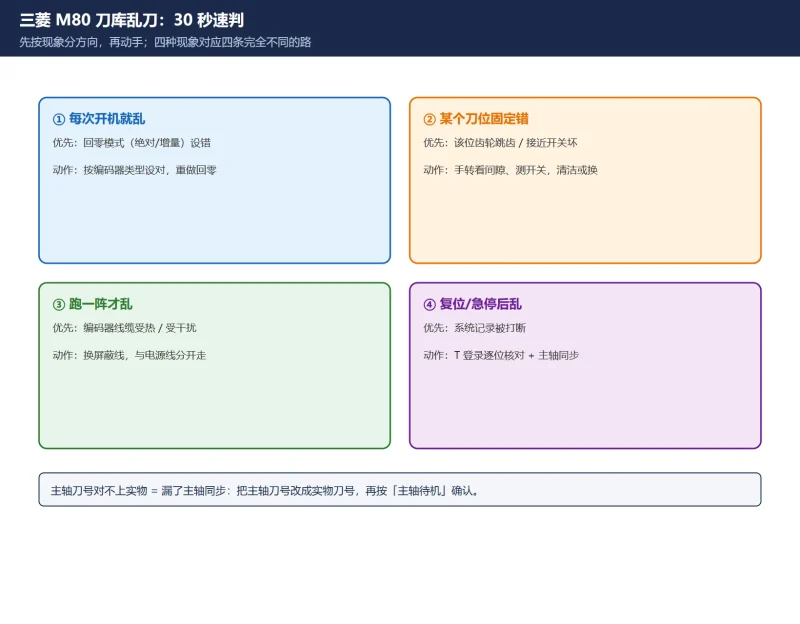
三菱 M80 刀库乱刀速查表:现象·原因·先查 + T 登录四个位置 + R 寄存器
一页看完三菱 M80 刀库乱刀:按现象对号入座,主轴同步、T 登录四个位置、刀库刀具数据与刀具寿命的 R 寄存器地址一次列清。适合现场贴着机台用。
20天前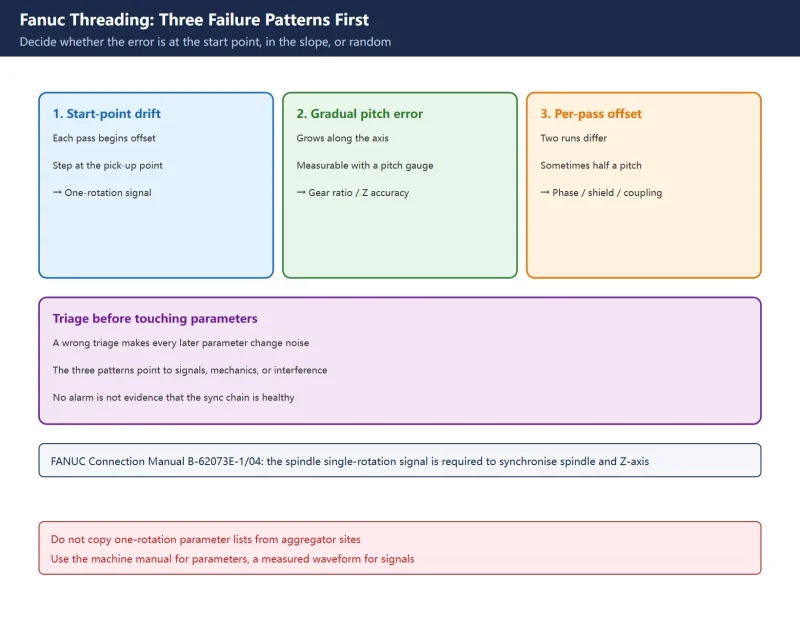
Fanuc Threading G32 / G92 / G76: Fixing Pitch Errors and Spindle Sync Problems
Thread pitch errors are rarely fixed by tweaking a tool offset. The real cause is a broken sync chain between the spindle one-rotation signal and Z-axis feed per revolution. Covers...
6天前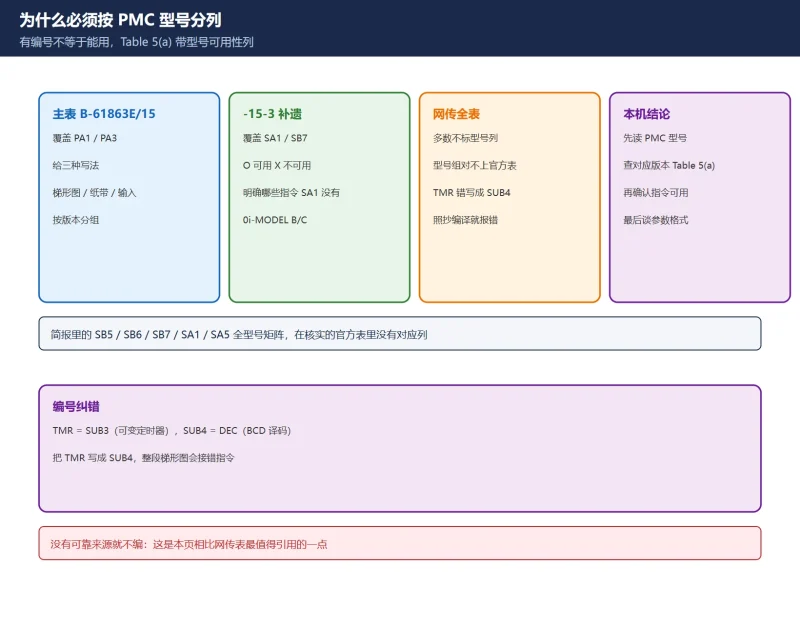
FANUC PMC 功能指令(SUB)速查总表:指令号 / 功能族 / 型号适配怎么看
PMC 功能指令用 SUB 号调用,但同一个 SUB 号在不同 PMC 型号上可用性不同。本页按官方手册 Table 5(a) 给出可核实的 SUB 号与功能族框架、型号差异实证、参数位图读法与站内单指令详解索引。
前天
机床打表找正怎么做?检具选择、标准流程、五项常见几何误差的调整部位与「检验 ≠ 找正」分层
「打表」是装配与维修现场用百分表把几何关系调回去的活,和按 ISO 230-1 出验收报告不是一回事。本页写清检具量程、预压归零、锁紧后复检,并点破网上「七项几何误差 + 垫片厚度」其实出自某一...
6天前






扫一扫,添加我的微信










