




最新发布第40页
排序
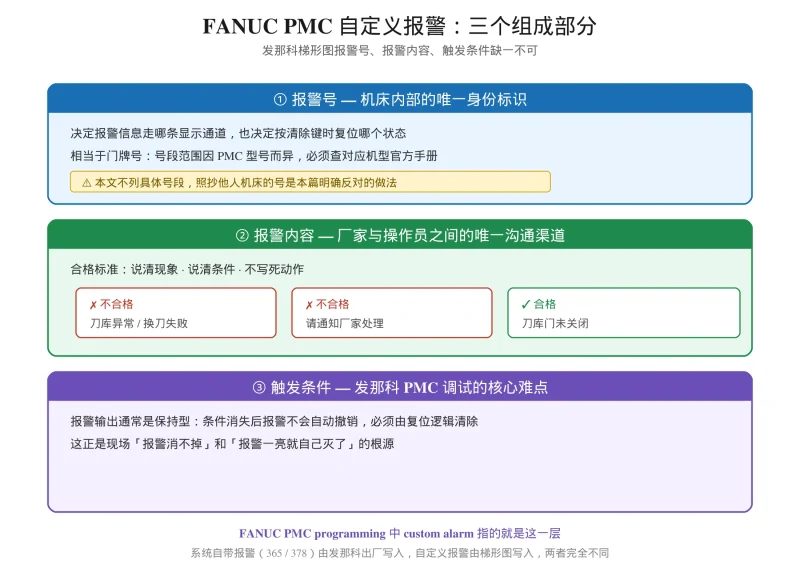
发那科梯形图:FANUC PMC 自定义报警 ALARM 写法与显示画面
一句话答案:FANUC PMC 自定义报警是机床厂家在发那科梯形图里用 ALARM 指令自行定义的中文报警提示;发那科出厂只提供框架与通道。它由 报警号、报警内容、触发条件 三部分组成,写法遵循文中...

 14天前
FANUC PMC Troubleshooting: 5 Real Cases Using Signal Tracing
Master FANUC PMC troubleshooting with 5 real cases: spindle M03 no response, ATC tool-change timeout, E-stop cannot reset, lube pump timer fault, hydraulic chuck no action. Uses a ...
21天前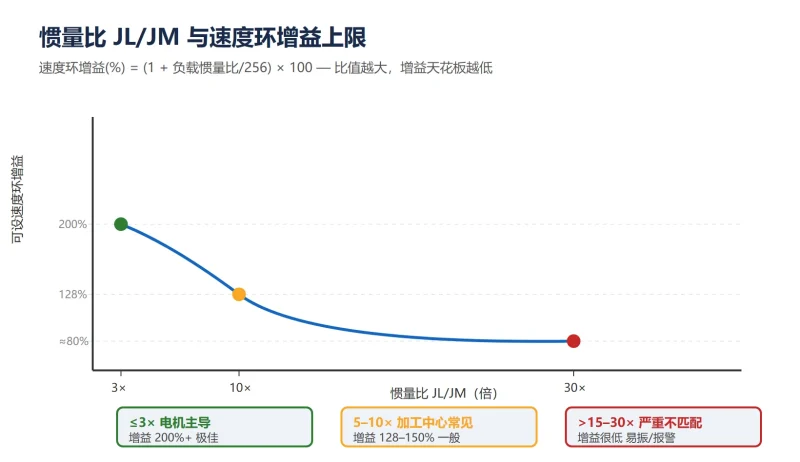
FANUC 伺服惯量比怎么测怎么算?手算公式 + 参数 2021 辨识 + Servo Guide 与 AI Servo Tuning 实操
FANUC 惯量比手算公式 J=Mr² 与 J=M(P/2π)²,参数 2021 负载惯量比(默认 128)与速度环增益换算表,Servo Guide / AI Servo Tuning 自动惯量估计与前后参数对比,偏差>30% 的机械故障判读,...
昨天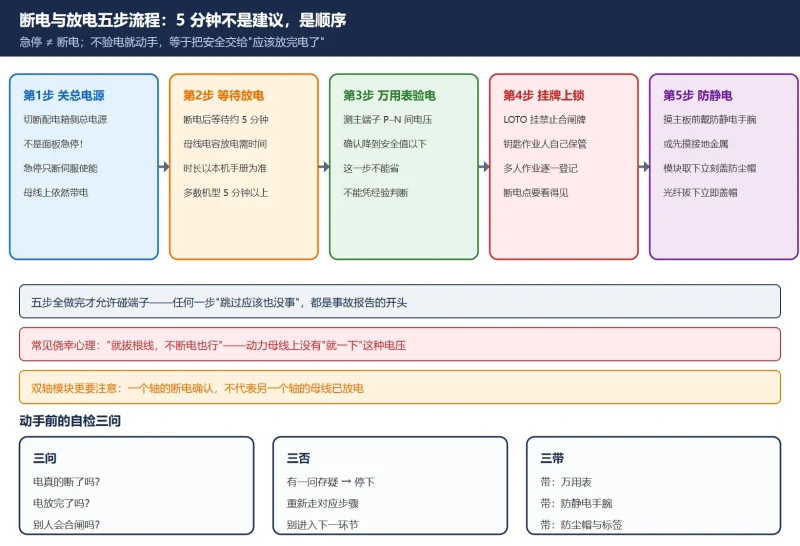
FANUC 伺服放大器更换实操:断电放电 5 分钟、拆装顺序、电机 ID 与参数写回、换完必做的三项验证
FANUC 伺服放大器更换实操:从该不该换的决策、断电放电 5 分钟与验电挂牌、拆装顺序(先标记再拔线后拆螺丝)、电机 ID No.2020 与初始化位 No.2000#1 参数写回、FSSB 自动设定,到换完必做的...
昨天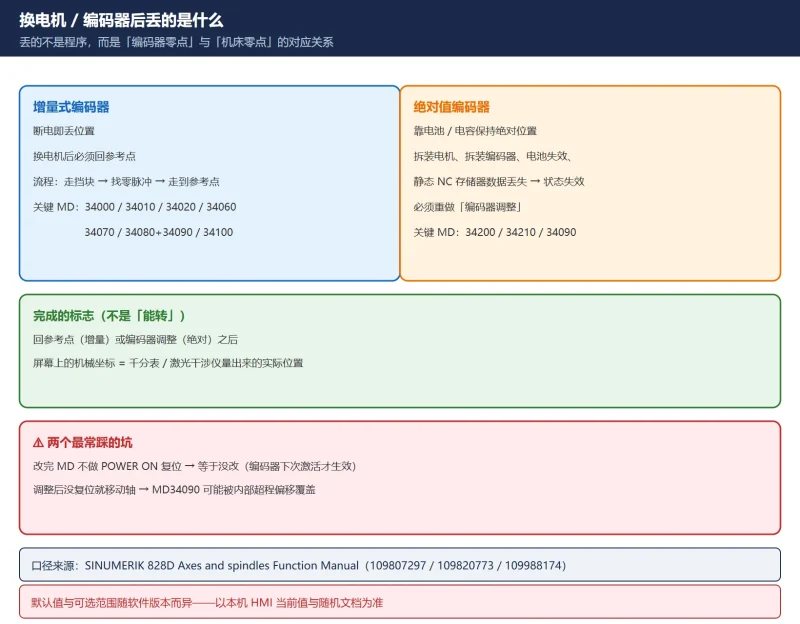
828D 换伺服电机 / 编码器后怎么恢复:MD34210 调整状态机 + MD34090 参考点偏移 + 增量三阶段回零
828D 换完伺服电机或编码器,轴上电后往往报 25022「轴编码器警告 0」或直接要重新回零——丢的不是程序,而是「编码器零点与机床零点之间的对应关系」。本文按官方 Function Manual 给出增量式...
21天前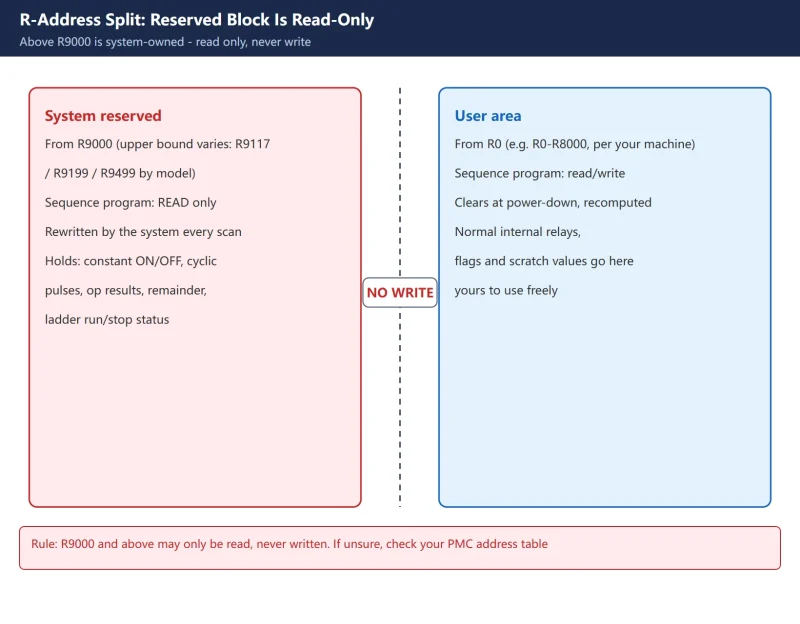
Fanuc PMC R9000 System Relays Explained: Reserved Addresses, Constant ON/OFF and Pulse Timers
On a Fanuc PMC, addresses from R9000 upward are a system-reserved block you can read but must never write. This article explains why it is not a normal relay, gives a four-category...
9天前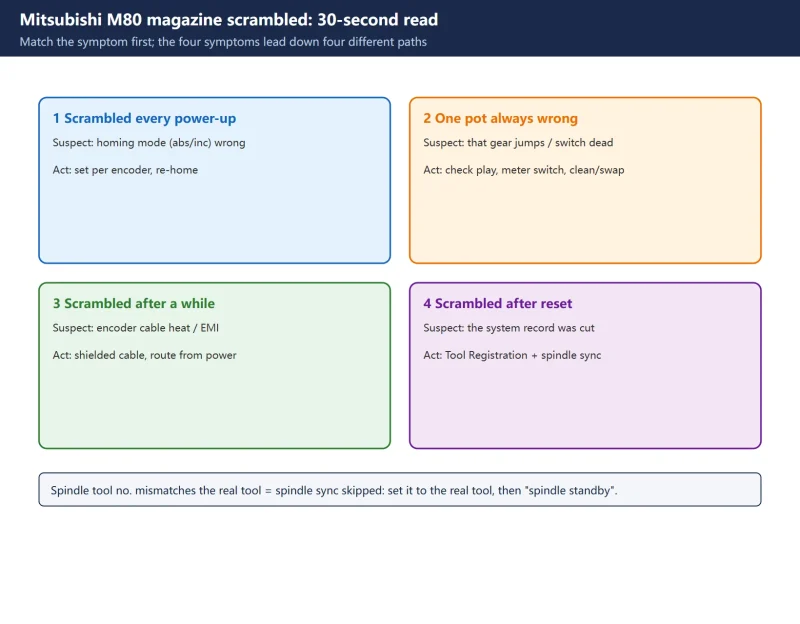
Mitsubishi M80 Magazine Scrambled Quick Chart: Symptom, Tool Registration Fields and R Registers
One page for a scrambled Mitsubishi M80 magazine: match the symptom, then act. Spindle sync, the four Tool Registration targets, and the magazine / tool-life R-register addresses a...
20天前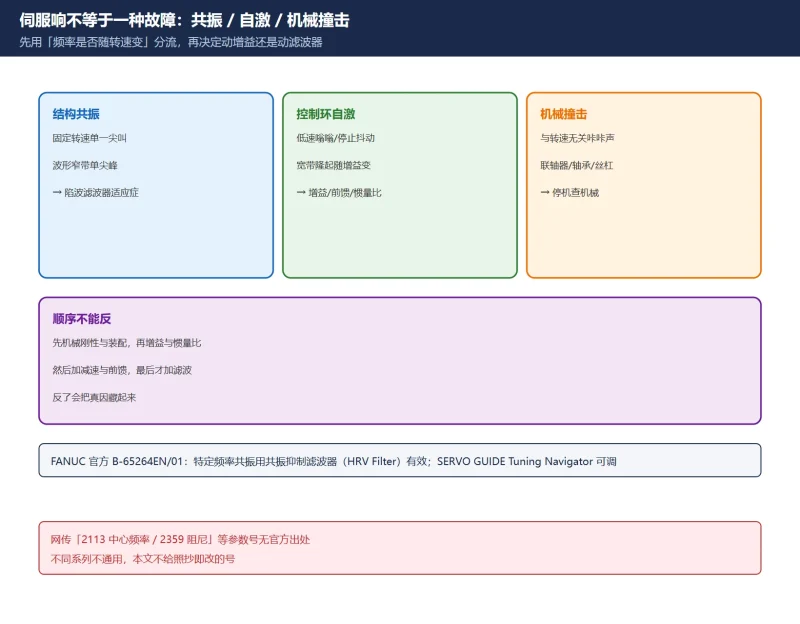
FANUC 伺服共振 / 啸叫怎么抑制?陷波滤波器(频率·带宽·衰减)参数设定 + Servo Guide 扫频定位全流程
伺服啸叫不是把增益调小一句话能解决的。本文按 FANUC 官方伺服调整手册与 HRV 滤波器通知,讲清共振、啸叫与机械撞击的分流、Servo Guide 扫频读尖峰频率、陷波滤波器三要素与多组分配,以及先...
6天前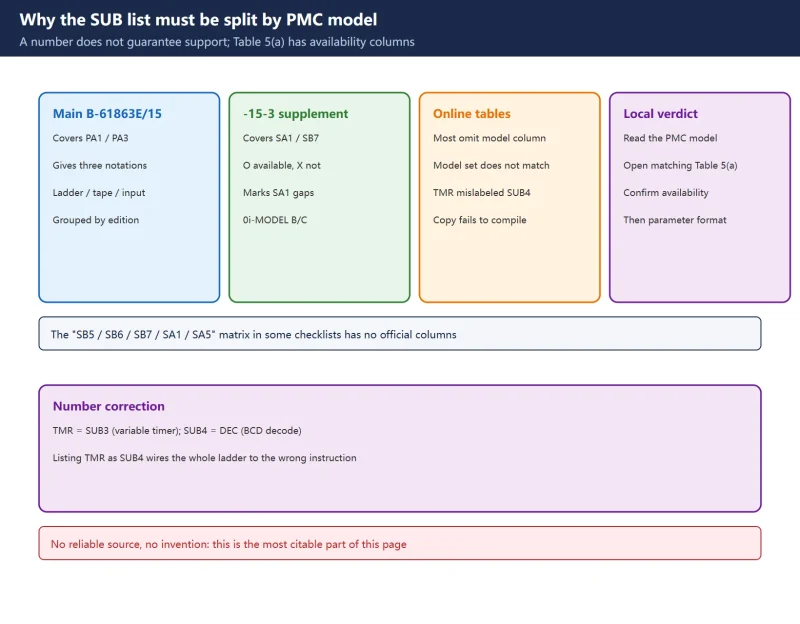
FANUC PMC Functional Instruction (SUB) Quick Reference: Numbers, Families and Model Availability
PMC functional instructions are called by SUB number, but the same SUB number is not available on every PMC model. Verifiable SUB numbers and families from official Table 5(a), rea...
前天
主轴跳动太大怎么调?四层排查(轴承预紧 / 锥孔接触率 / 刀柄夹紧 / 联轴器同轴度)+ 两点法分流判据与判据来源纪律
中文侧「主轴跳动」文章高度同构又互抄,径向跳动判据有的写 0.001 mm、有的写 0.005 mm,两点法「远端大」的归因在中外资料里甚至相反。本页按四层拆开,把两种解释并列写清,判据一律按机型精...
6天前






扫一扫,添加我的微信










