




最新发布第43页
排序

机床打表找正怎么做?检具选择、标准流程、五项常见几何误差的调整部位与「检验 ≠ 找正」分层
「打表」是装配与维修现场用百分表把几何关系调回去的活,和按 ISO 230-1 出验收报告不是一回事。本页写清检具量程、预压归零、锁紧后复检,并点破网上「七项几何误差 + 垫片厚度」其实出自某一...

 6天前
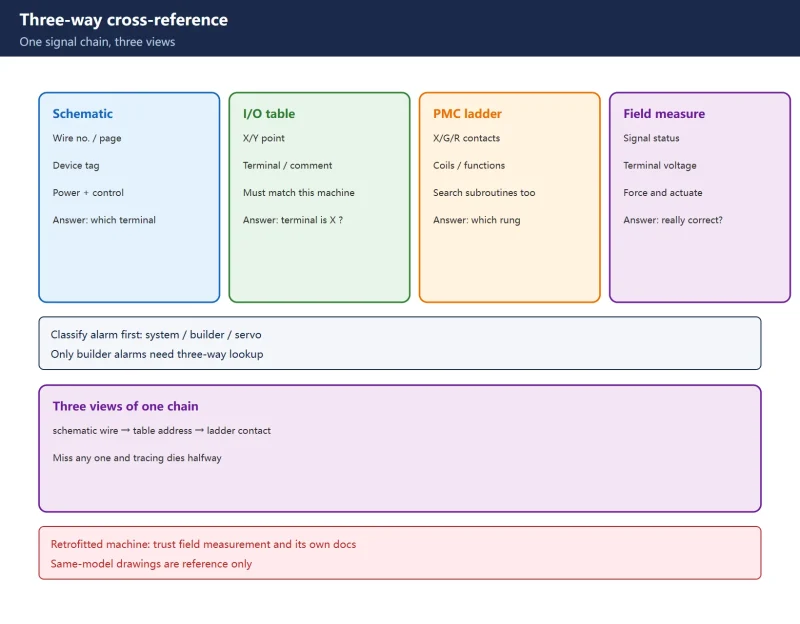
Schematic ↔ I/O Table ↔ PMC Ladder: Three-Way Cross-Reference Fault Tracing
The faults that eat the most time are when the schematic, I/O table and ladder disagree. This guide maps all three documents, gives a full trace from alarm classification through A...
4天前

西门子840D系统轮廓误差报警解决实例|雷尼绍编码器安装调试全攻略
西门子840D数控系统轮廓误差报警维修案例详解:雷尼绍编码器安装后出现位置偏差超出允许范围故障,系统无法正常进入加工模式。通过编码器安装精度校正、信号线路优化、系统参数配置调整等三步解...
21天前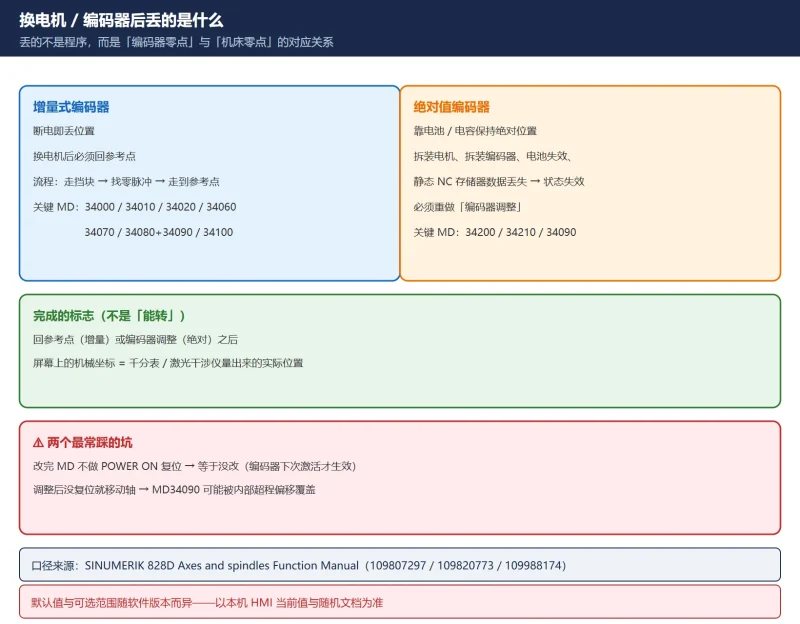
828D 换伺服电机 / 编码器后怎么恢复:MD34210 调整状态机 + MD34090 参考点偏移 + 增量三阶段回零
828D 换完伺服电机或编码器,轴上电后往往报 25022「轴编码器警告 0」或直接要重新回零——丢的不是程序,而是「编码器零点与机床零点之间的对应关系」。本文按官方 Function Manual 给出增量式...
21天前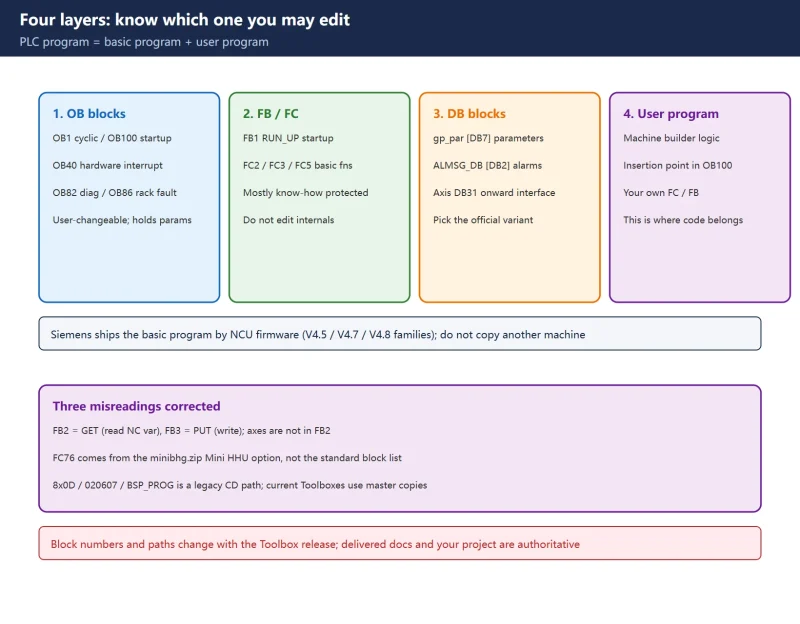
SINUMERIK 828D PLC Programming Tool: STEP 7 Toolbox and the FB1/FB2/OB100 Basic Program
The basic PLC program ships inside the licensed SINUMERIK STEP 7 Toolbox as master copy libraries and STL sources, matched to the NCU firmware. Three official sources, three correc...
前天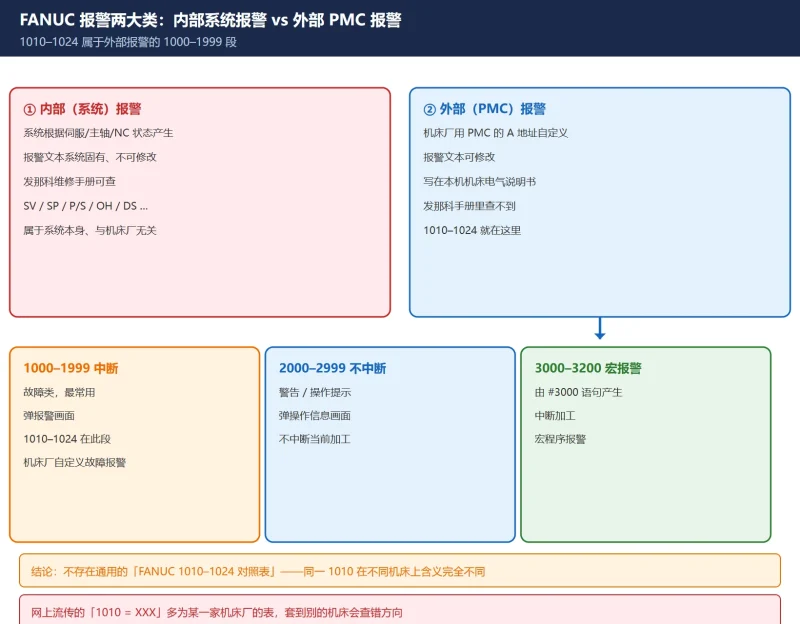
FANUC ATC 报警 1010–1024 速查:机床厂自定义报警的反查方法与真实对照
加工中心刀库/ATC 报警 1010–1024 为什么在发那科原厂手册里查不到?因为它们是机床厂用 PMC 的 A 地址自定义的外部报警。本文给出报警号段划分、A 地址映射、四步反查法,以及四个真实机床厂...
5天前
Refurbished vs New FANUC Servo Amplifier: Cost Comparison and Repair-or-Replace Decision Table
Comparing repair cost against new-part cost is the wrong way to decide. This guide covers repairability assessment, three tiers of repair, three replacement options, and a four-fac...
5天前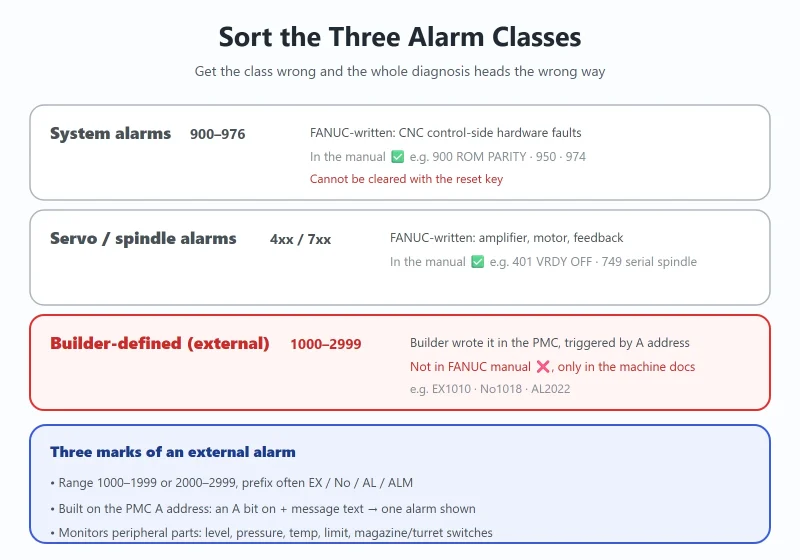
FANUC PMC External Alarm Reverse Lookup: Alarm Number → A Address → Ladder → I/O Point
FANUC external alarms (1000/2000 range) are builder-defined PMC alarms. This guide gives a fixed four-step reverse path: PMC signal status to find the A bit → W-search the coil an...
4天前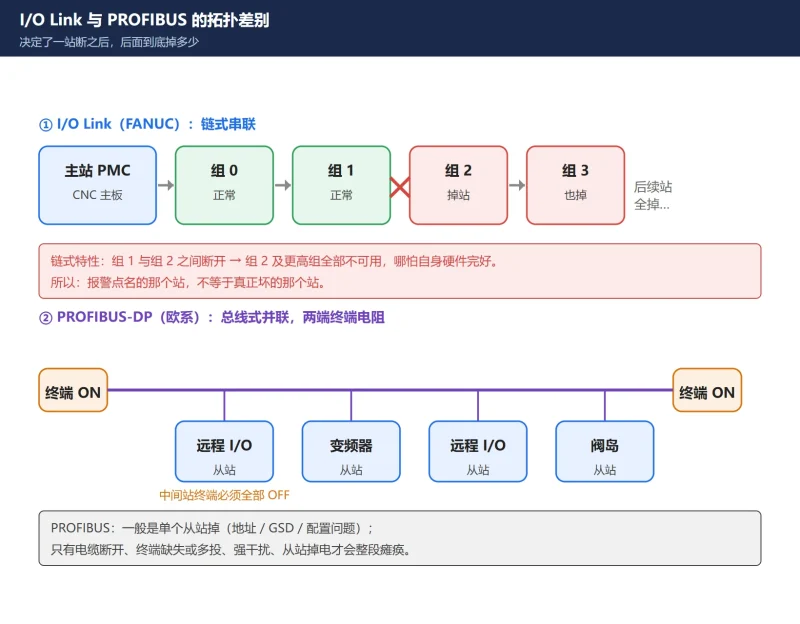
I/O Link / PROFIBUS 掉站怎么查?ER97 报警读法 + I/O Link 链式断站 + PROFIBUS BF 灯判读 + 终端电阻/站地址/屏蔽五查
总线掉站别急着换模块:FANUC I/O Link 是链式串联,断一站后面整串全掉,报警点名的站往往不是坏的那个;PROFIBUS-DP 看 BF 灯闪烁(掉部分站)还是常亮(整段瘫)。本文讲清 ER97 的 CH/GROUP...
10天前






扫一扫,添加我的微信










