




最新发布第45页
排序

Mitsubishi MT Works2 / MR Configurator2: Official Download Path, Modules and Servo Parameters
Mitsubishi servo tuning software explained: MT Works2 suite versus MR Configurator2, the official download path (no cloud drive), connecting MR-J4/J5, PA01/PA05/PA06 parameter exam...

 前天

828D / 840D sl 伺服报警 25000 / 25010 / 25201 怎么分层?先看 NC 报警还是 F 码
SINUMERIK 三码分层:25000/25010 是 NC 侧测量系统报警,25201 是 NC 转报 SINAMICS 驱动故障、真因在驱动侧 F 码。含一眼分诊表、25201 正确入口、按发生时机分诊、进给轴 vs 主轴差异,以及...
前天
SINUMERIK Servo Alarms 25000, 25010 and 25201: Which Layer to Troubleshoot First
SINUMERIK three-code triage: 25000/25010 are NCK measuring-system alarms, while 25201 is the NC relaying a SINAMICS drive fault whose real cause is a drive-side F code. Includes a ...
前天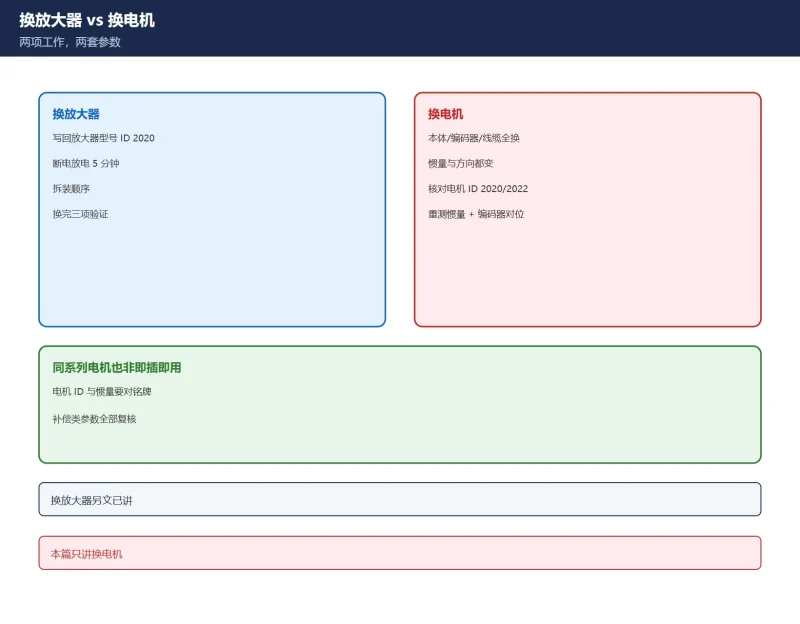
FANUC 换伺服电机后参数怎么回写?2020 / 2022 / 2021 + 惯量比重测 + 编码器方向与对位 + 三步验收
FANUC 换伺服电机全解:先分清换放大器与换电机,给出电机侧参数纠错(2021 惯量比、2023 速度脉冲数、1825 位置环增益,非网传的 2023/2083),惯量比重测三法、编码器对位、机械电气侧检查、...
昨天
Replacing a FANUC Servo Motor: Parameters 2020, 2022 and 2021, Re-measuring Inertia and Re-verifying Compensation
FANUC servo motor replacement explained: amplifier swap versus motor swap, a correction to motor-side parameters (2021 inertia ratio, 2023 velocity pulses, 1825 position loop gain,...
昨天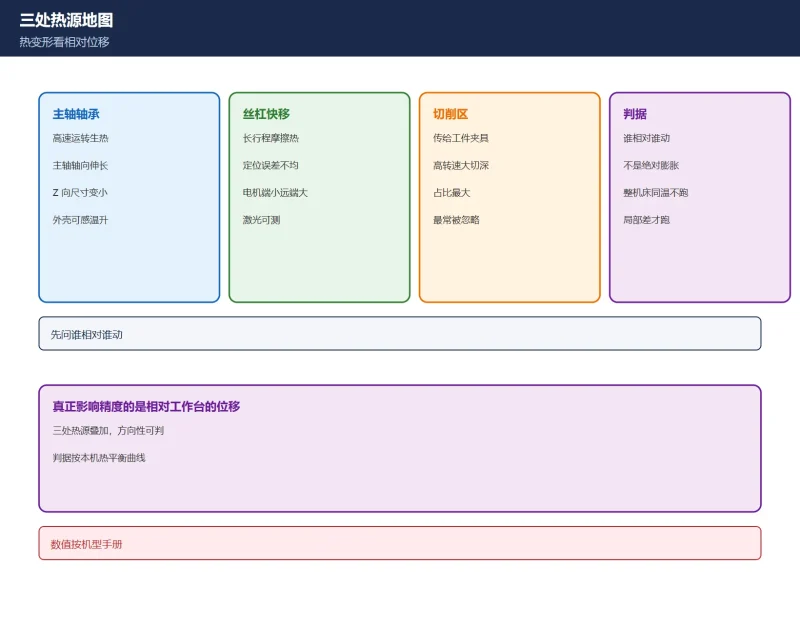
机床为什么要预热?热变形与首件精度漂移:三处热源 + 20 分钟预热协议 + 主轴油温与环境温度设定 + 热伸长诊断方法
机床预热与热变形全解:三处热源地图、两个方向性判据、20 分钟分档预热协议、千分表热平衡判定、主轴油冷机低 2–3℃ 设定、软件补偿不能替代预热的边界与设备台账化。数值按本机手册与实测热...
昨天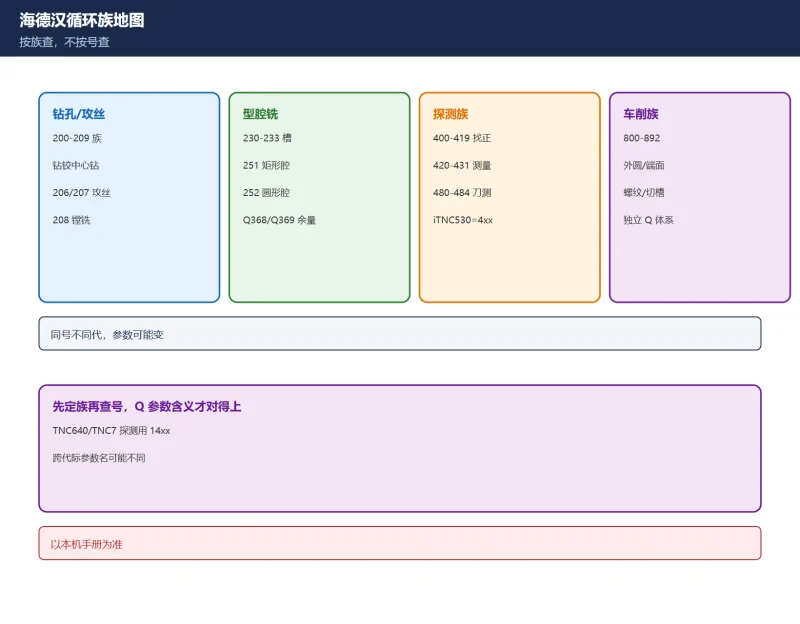
海德汉 TNC 固定循环参数速查表:Cycle 200/203/230/251/252/256/257/4xx/48x 逐个 Q 参数含义 + 与 FANUC G 循环迁移
海德汉 TNC 固定循环 Q 参数速查:钻孔族 200-209、型腔铣 230/251/252、探测 4xx、刀具测量 48x 逐条 Q 参数含义,纠正 Q212/Q213 网上错写,附 FANUC G 循环功能迁移对照。参数按 iTNC530/TNC...
昨天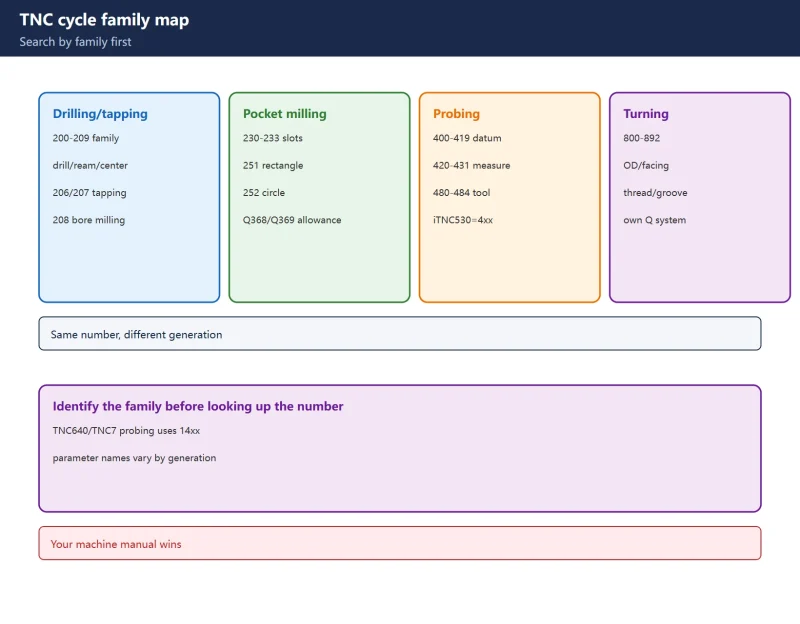
HEIDENHAIN TNC Fixed Cycle Parameter Reference: Cycle 200/203/230/251/252/4xx Q Parameters and FANUC G-Cycle Migration
HEIDENHAIN TNC fixed cycle Q-parameter reference: drilling 200-209, pocket milling 230/251/252, probing 4xx, tool measurement 48x with per-cycle Q meanings. Corrects the Q212/Q213 ...
昨天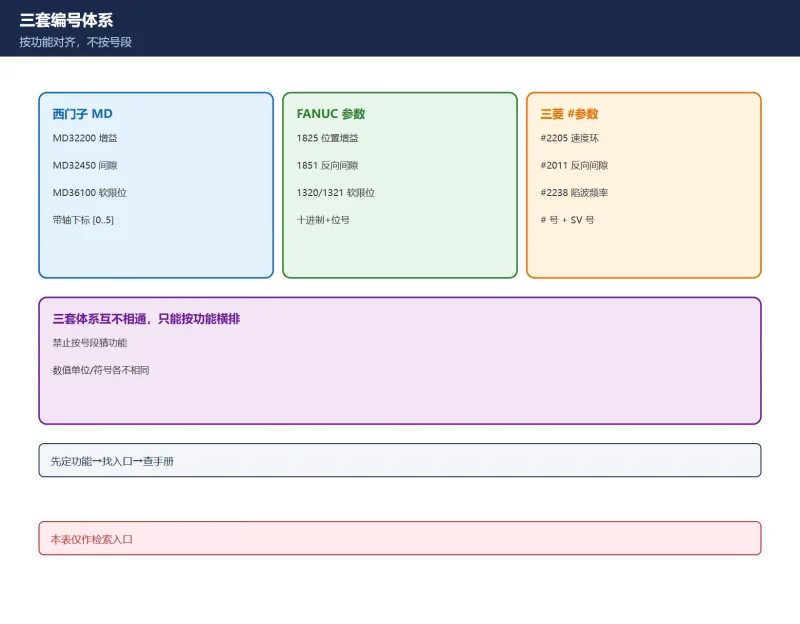
828D / 840D sl ↔ FANUC ↔ 三菱 M80 常用参数三方对照总表(按功能对齐,不按号段对齐)
828D/840D sl、FANUC、三菱 M80 三方参数对照总表:轴/软限位/反向间隙/主轴/零点/润滑/滤波/伺服整定按功能横排,每行带 par-* 深链锚点。三套编号体系互不相通,仅作功能对照与检索入口,参数...
昨天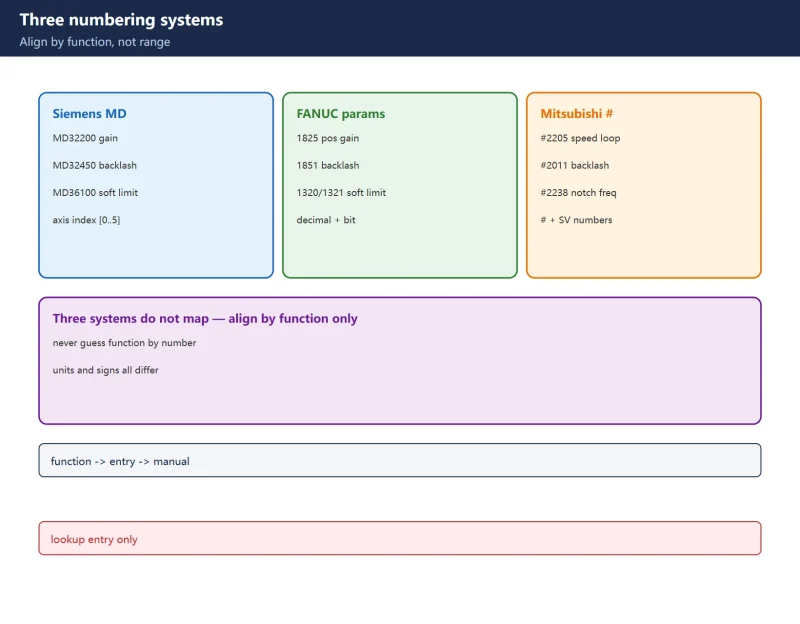
SINUMERIK 828D / 840D sl vs FANUC vs Mitsubishi M80 Parameter Cross-Reference (Aligned by Function)
Three-brand parameter cross-reference: 828D/840D sl, FANUC and Mitsubishi M80 aligned by function across axis, soft limits, backlash, spindle, zero points, lube, filtering and serv...
昨天






扫一扫,添加我的微信










