
排序
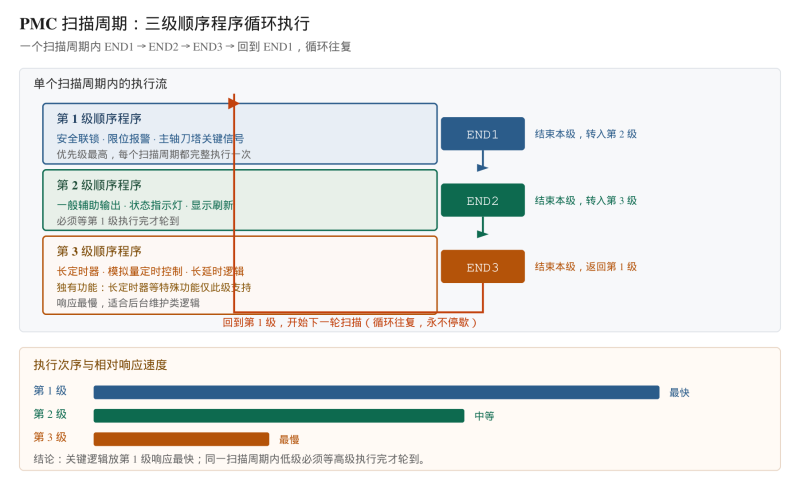
FANUC PMC 顺序程序 END1 END2 END3 详解
FANUC PMC 顺序程序 END1 / END2 / END3 三个结束指令有什么区别?详解三级顺序程序执行顺序、扫描周期中断机制、END3 独有功能与正确排布方式,附常见排布错误与故障排查方法。理解这三个指令...

 10天前
FANUC基本报警代码大全_PS/BG/SR报警号速查表_共享屋
共享屋提供全网最完整的FANUC数控系统PS/BG/SR三类报警代码对照表,涵盖0001-5599号报警的含义、产生原因及处理建议,是数控维修与调试人员必备的在线速查手册。
10天前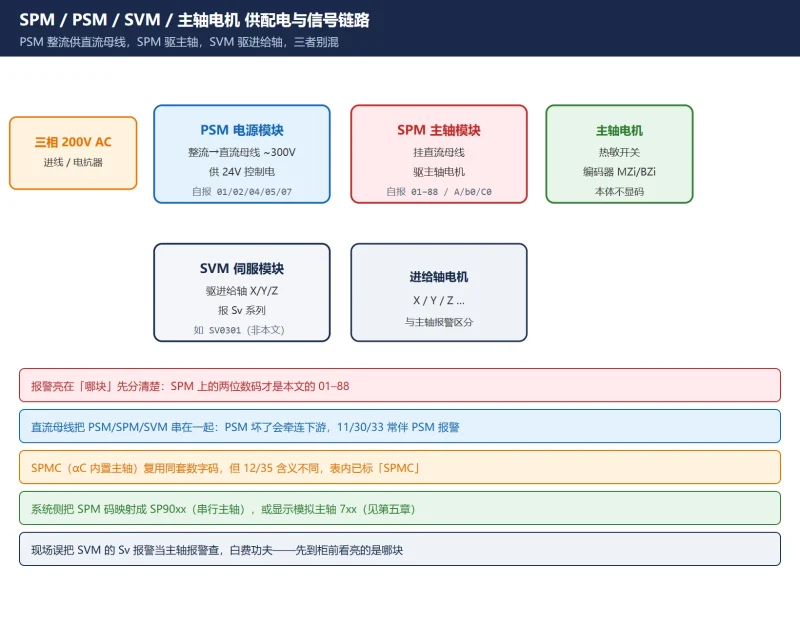
FANUC 主轴放大器报警代码全表:SPM/PSM 两位数码管 01–88 逐条对照(含 A/b0/C0 字母码)+ 换板还是查线判定
现场拿着放大器看数码管查码,最怕两件事:把'系统 SP9012'和'放大器 12'当两个故障,或照着来路不明的码表把不该换的板子换了。本文按数码管显示的两位数字排序,逐条给中文含义、首要动作与判...
10天前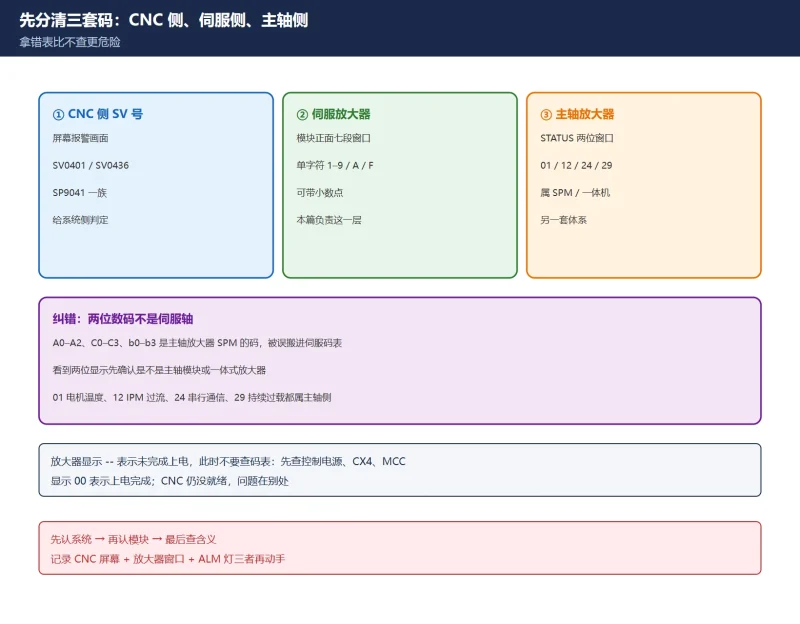
FANUC 伺服放大器 A06B 数码管报警码全表:普通码查电缆,带点码查 IPM
先按 A06B 型号分表(α SVU / α SVM / αi SVM),再用 8/9/A 过流与 8./9./A. IPM 的判别法决定先测电机线还是拆驱动;附断电三步与主轴两位码区分。
10天前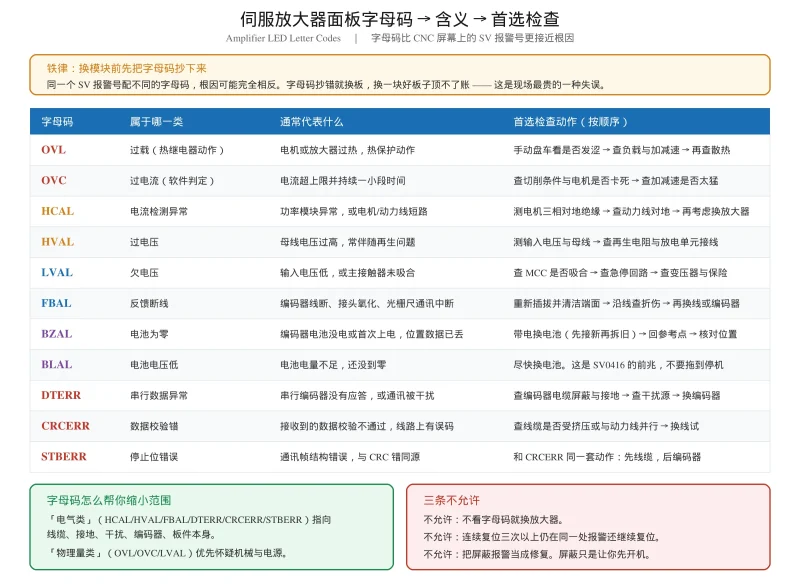
FANUC 伺服报警代码对照表 SV0301-SV0441(按报警号可搜索 · 含放大器字母码对照)
FANUC 伺服报警代码对照表 SV0301-SV0449,按报警号可搜索。含 11 个伺服放大器面板字母码(OVL/OVC/HCAL/HVAL/LVAL/FBAL/BZAL/BLAL/DTERR/CRCERR/STBERR)含义与首选检查,附 DGN 720/730/760 ...
10天前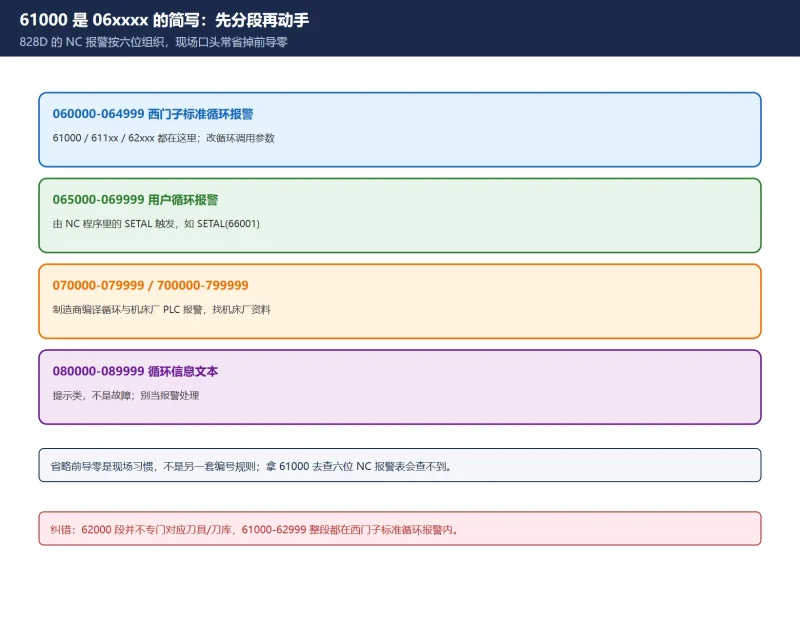
SINUMERIK 828D 循环报警 61000/62000/65xxx 怎么查?六位号段判定 + 61000 无刀补 + 循环参数校验排错
828D 的 61000/62000 是六位报警号 06xxxx 段的简写,两者同属西门子标准循环报警;065000–069999 才是用户循环报警。本文给号段判定表、61000「无刀具补偿激活」的含义、从报警文本到循环参数...
10天前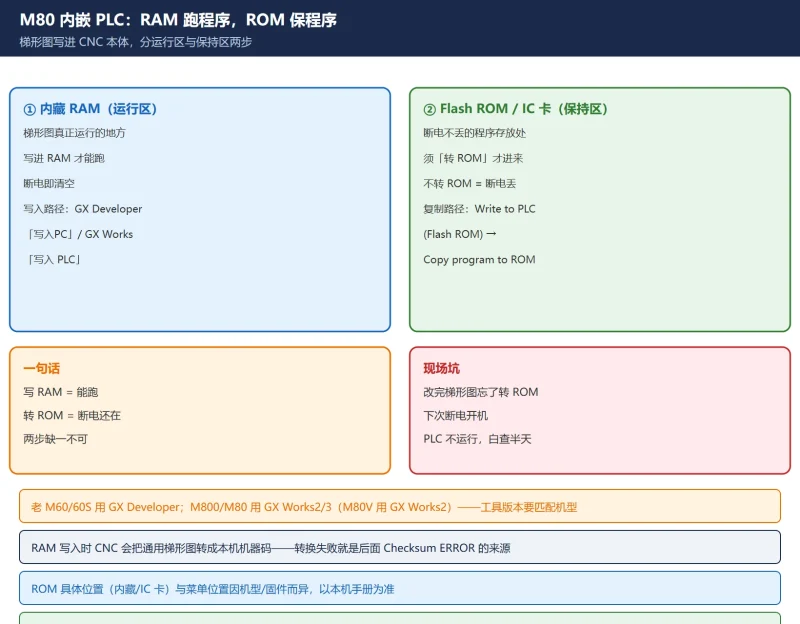
三菱 M80 梯形图怎么写进 CNC?GX Developer 写 RAM、转 ROM 与 Checksum ERROR 排查
三菱 M80 / M800 的梯形图(内嵌 PLC 序列程序)怎么写进 CNC:GX Developer / GX Works2·3 写入内藏 RAM 的流程、为什么必须'转 ROM'固化、以及 Checksum ERROR 的根因(转换错误把出错步变 N...
10天前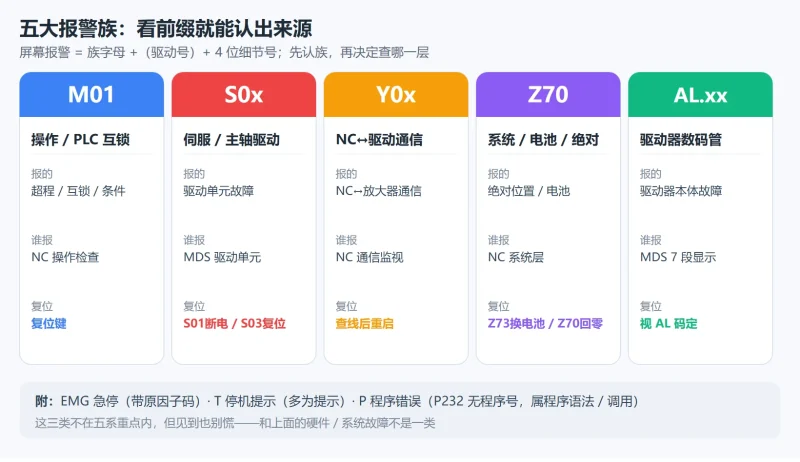
三菱 M80/M70 报警代码怎么读?M01/S/Y/Z/AL 五系族谱 + 4 位细节号(0032/0050/0052)判定与复位等级
三菱 M80/M70 报警按 M01/S/Y/Z/AL 五族划分,4 位细节号才是真正的故障身份证:S01 0032 过流要断电重启、S03 0050 过载按复位键、Z70 丢绝对位置必须回零、换电池必须通电时换。一张复位等级...
10天前
从结构到信号:数控车床电动刀架换刀异常故障诊断全流程图解
一篇搞懂数控车床电动刀架换刀异常故障诊断:从T01~T08信号、TCP锁紧到A/B型换刀时序,结合GSK980TD参数设置与5大真实维修案例,教你快速解决“锁不紧/转不停/不转动”等常见故障,让维修效率翻...
10天前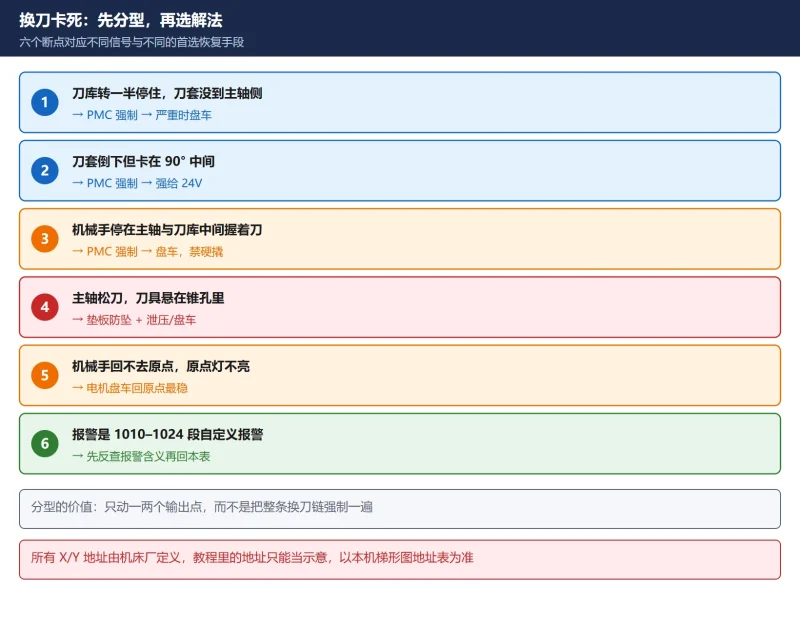
FANUC 换刀卡死怎么强制解开?机械手卡死 / 刀套不落位的四种手动恢复法(PMC 强制输出、电磁阀强给 24V、机械泄压、电机盘车)
换刀已经卡死时的救援动作,不是排查流程。先按六个断点分型定位,再按侵入深度从浅到深依次上手段:PMC 强制输出(普通 FORCE 需停 PMC,X/Y 自锁强制 OVERRIDE 不用停)→ 电磁阀脱离 PLC 直...
10天前















