
排序
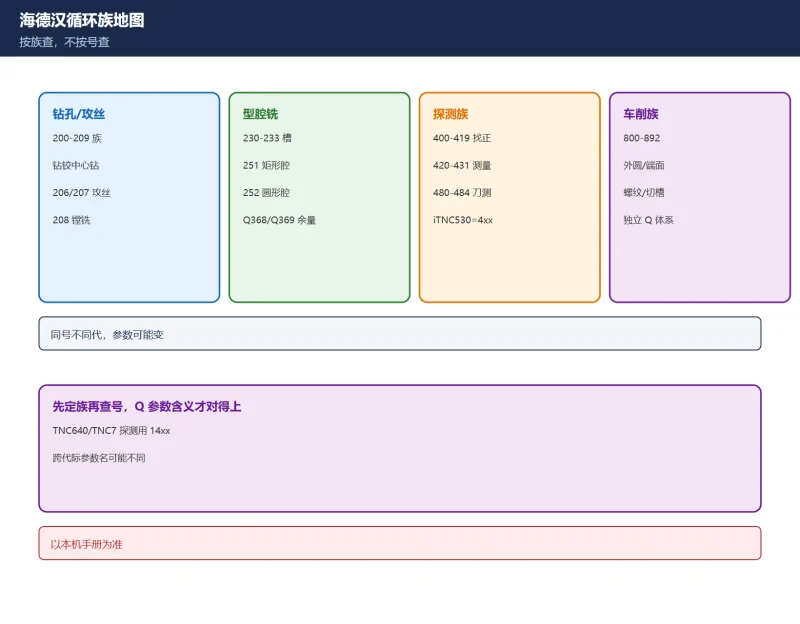
海德汉 TNC 固定循环参数速查表:Cycle 200/203/230/251/252/256/257/4xx/48x 逐个 Q 参数含义 + 与 FANUC G 循环迁移
海德汉 TNC 固定循环 Q 参数速查:钻孔族 200-209、型腔铣 230/251/252、探测 4xx、刀具测量 48x 逐条 Q 参数含义,纠正 Q212/Q213 网上错写,附 FANUC G 循环功能迁移对照。参数按 iTNC530/TNC...

 昨天
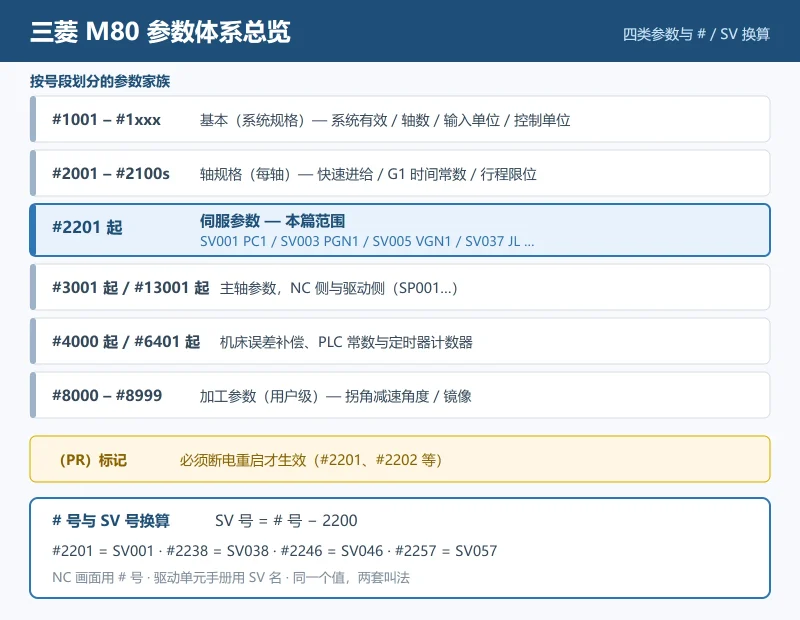
三菱 M80/M70 伺服参数速查:#2201–#2210 全表、#2233/#2238/#2246 共振抑制、#2235/#2237 惯量辨识完整对照
三菱 M80/M70 伺服参数速查:#2201–#2210 全表(PC1/PC2 齿轮比、PGN1 位置环、VGN1 速度环)、#2233/#2238/#2246 共振抑制三件套、#2235→#2237 惯量辨识实测步骤、SHG 与 OMR-FF 互斥、伺服...
昨天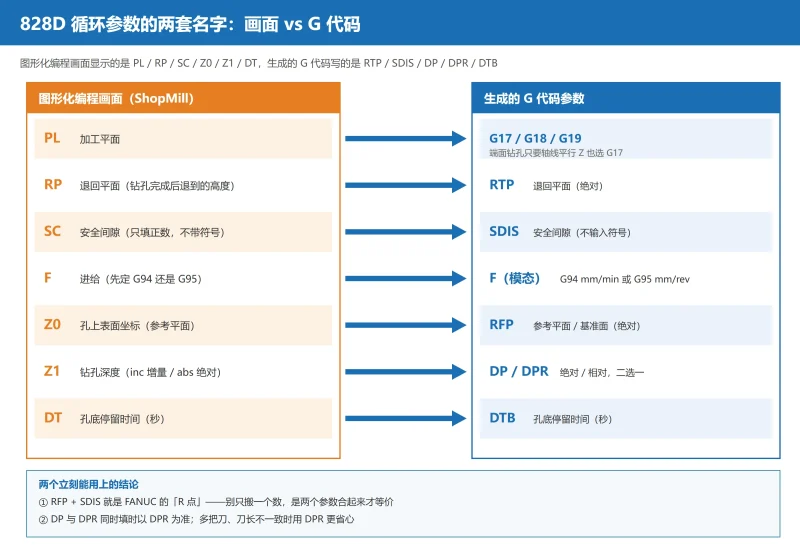
SINUMERIK 828D 固定循环参数速查:CYCLE81/82/83/84/840/85/86 中文参数说明 + FANUC G 循环迁移对照
828D 固定循环参数速查:PL/RP/SC/Z0/Z1/DT 与 G 代码 RTP/SDIS/DP/DPR 对照,CYCLE81/82/83/84/840/85/86 中文参数表与最小调用,CYCLE83 断屑(VARI=0)与排屑(VARI=1)、MPIT/PIT 攻丝二选...
昨天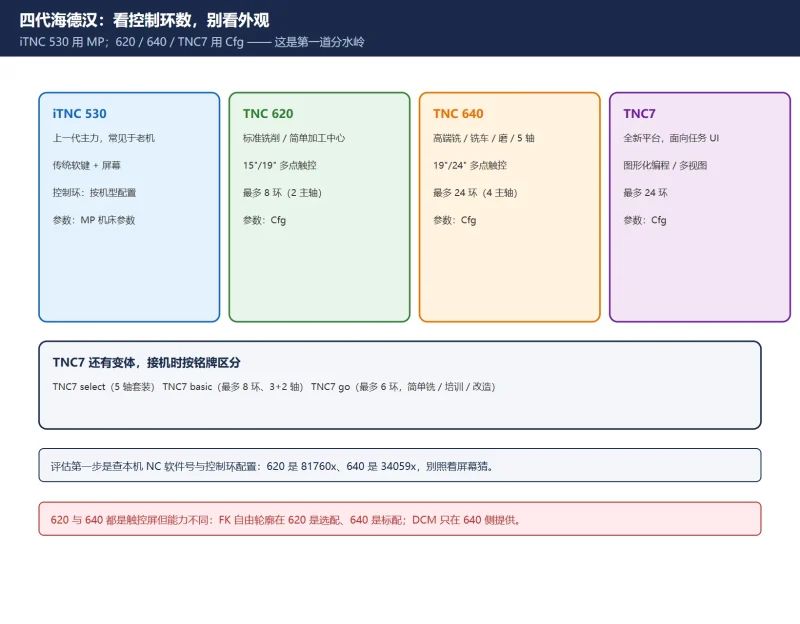
海德汉 iTNC530 / TNC620 / TNC640 / TNC7 怎么区分与迁移?参数体系 MP→Cfg、循环兼容性与程序转换清单
iTNC 530 用 MP 机床参数、TNC 620/640/TNC7 用 Cfg 结构化配置,这是换机与升级的第一道分水岭。本文按海德汉官方资料给四代系统定位(控制环数、用途、界面)、程序与刀具表能否直接导入、循...
昨天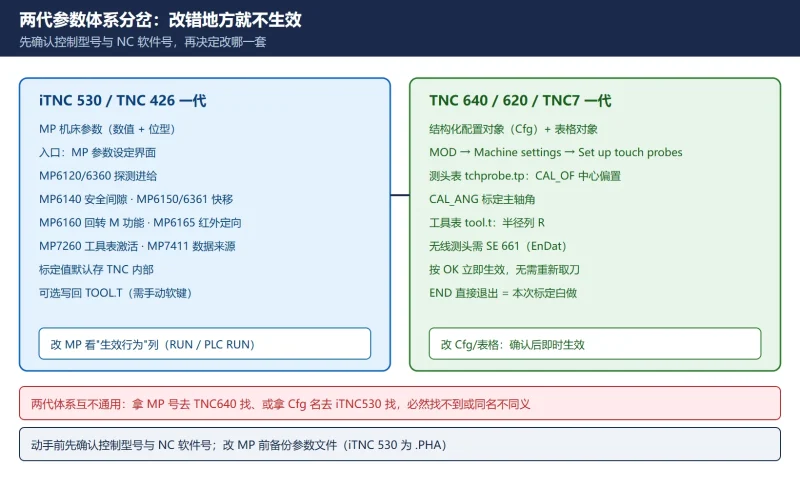
海德汉测头标定与在机测量参数:iTNC530 走 MP、TNC640/TNC7 走 Cfg,别改错地方
海德汉测头标定与在机测量参数完整指南:iTNC 530 与 TNC 640/620/TNC7 两代参数体系对照,3D 测头与触发式测头标定流程(CAL L / CAL R),标定值手动写回 TOOL.T 的官方条件(MP7411 / MP7260...
昨天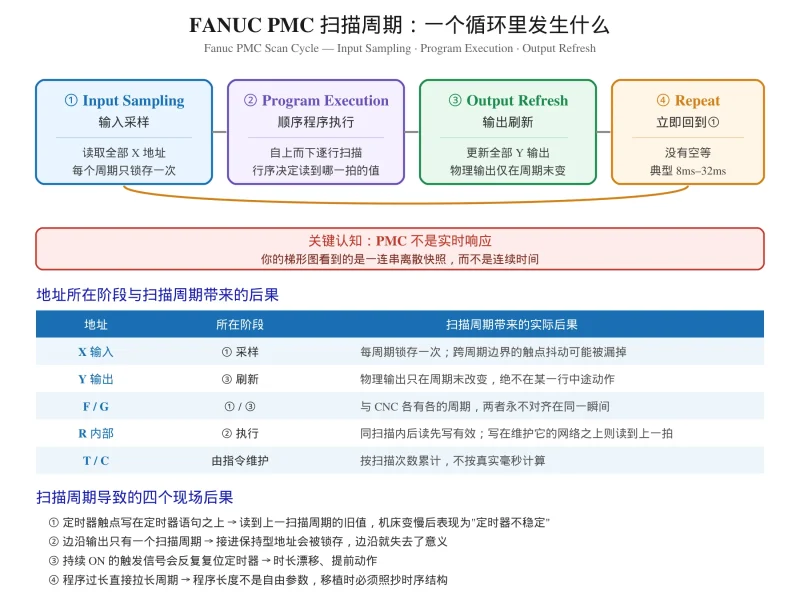
What Is a Fanuc PMC? Ladder Logic, Addresses and Scan Time
What is a PMC in Fanuc, and how does scan time decide ladder timing?
昨天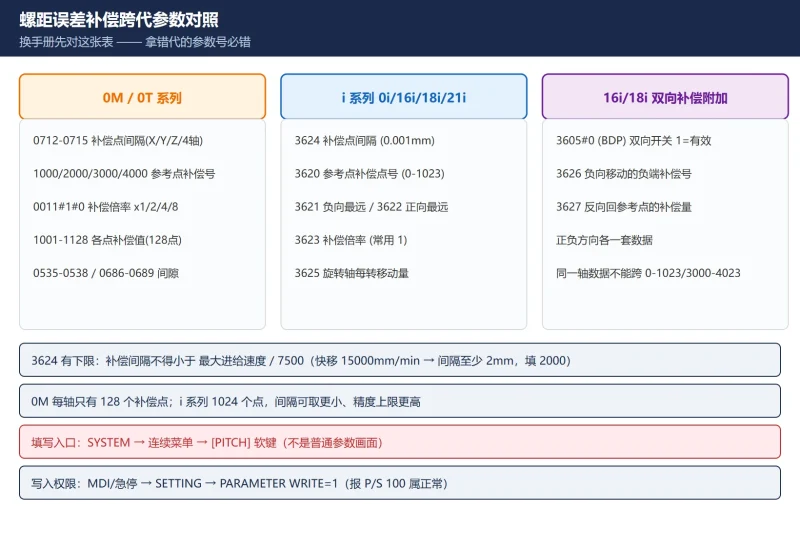
FANUC 螺距误差补偿 3620–3624 全流程:激光干涉仪测量 → 补偿点编号计算 → 参数填写 → 精度验证
FANUC 螺距误差补偿 3620-3624 全流程:跨代参数对照表(0M 0712-0715/1000-1128 ↔ i 系列 3620-3624 ↔ 16i/18i 双向 3605#0/3626/3627)、激光干涉仪测量与单向定位逼近、补偿点编号计算(负...
昨天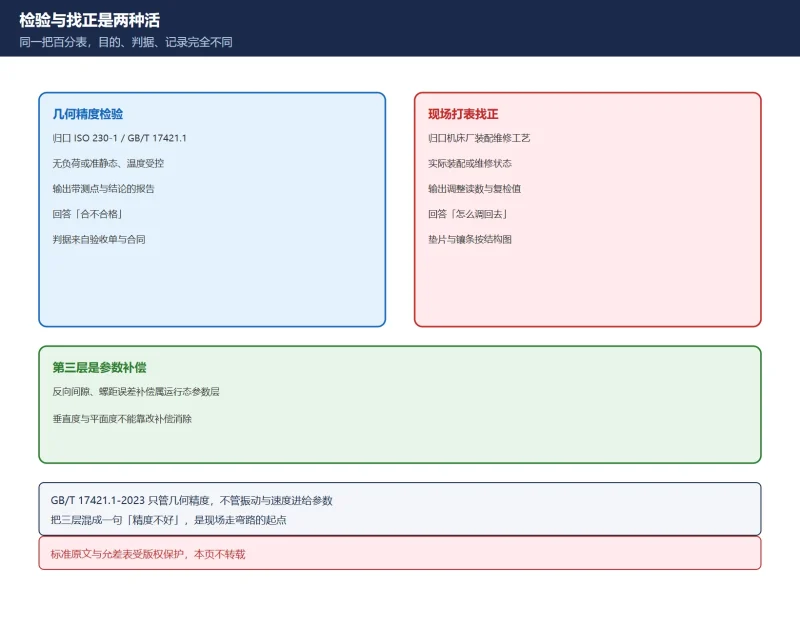
机床几何精度检测项 × 检具 × 判据 × 调整部位 对照框架:ISO 230-1 与 GB/T 17421.1 分册、五类几何误差族、判据来源纪律
网上流传的「几何精度判据表」大多把标准号挂错、把某一台带 B 轴机型的七项当成通用清单、再给一组互相打架的允差数字。本页按 ISO 230-1 / GB/T 17421.1 重新搭框架,只给方法族与检索导航,...
昨天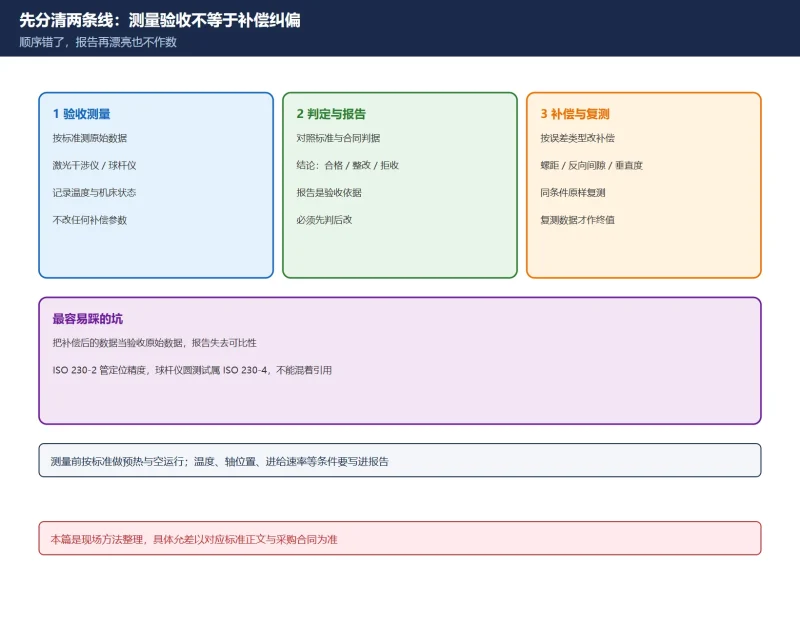
机床精度检验怎么做?球杆仪 ISO 230-4 与激光 ISO 230-2 判据对照
球杆仪做的是圆测试(ISO 230-4),激光干涉仪做的是定位精度与重复定位(ISO 230-2 / GB-T 17421.2),两者不是一套判据。本文给出标准分工、球杆仪六步作业、官方七类误差诊断项与验收结论三...
昨天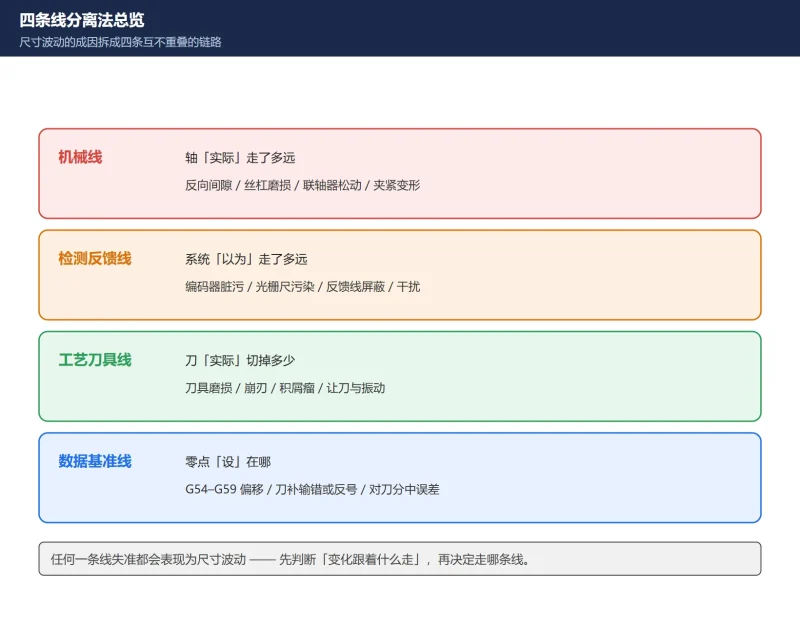
加工尺寸忽大忽小怎么查?四条线分离法:机械线 / 检测反馈线 / 工艺刀具线 / 数据基准线,一次把波动源分开
尺寸忽大忽小别再靠反复调刀补硬压 —— 刀补只修稳定的系统偏差,修不了随机漂移。用四条线分离法先判断「变化跟着什么走」:随件数走是刀具磨损,随时间走是热变形,随位置走是丝杠/螺距,随...
昨天















