
排序
FANUC Matrix Keypad Panel Replacement: Remapping PMC Ladder Logic and Resolving R-Address Conflicts
FANUC Matrix Keypad Panel Replacement: Remapping PMC Ladder Logic and Resolving R-Address Conflicts Field notes by 共享屋 (Gongxiangwu) — a real panel-swap job, compiled from wech...

 11天前
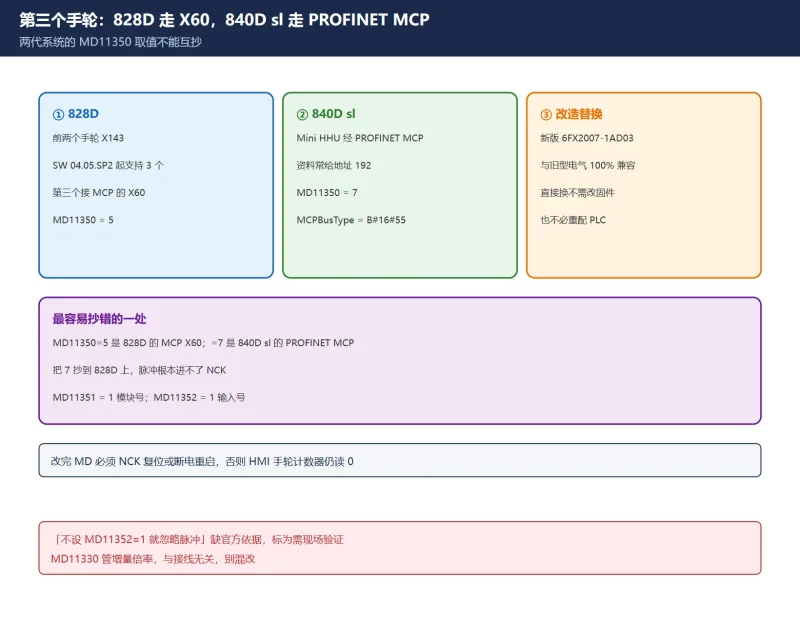
828D 第三个手轮 / Mini HHU 怎么接?MD11350 + FB1 + DB11/DB21/DB31
前两个手轮走 X143,第三个走 MCP 的 X60;828D 的 MD11350=5 与 840D sl PROFINET MCP 的 =7 不能混用。讲清三个 MD、FB1 RUN_UP 必填参数、PLC 三区信号,以及手轮转而轴不动最常见的原因。
11天前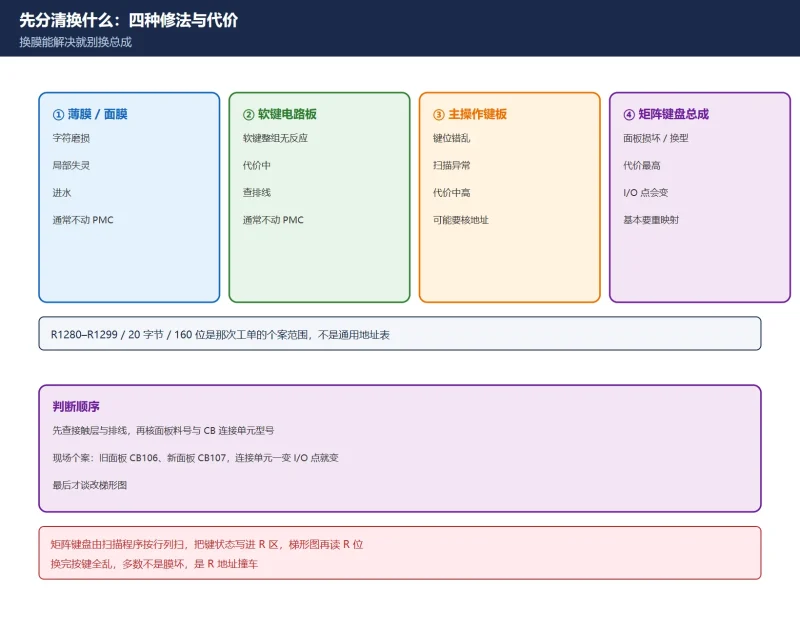
FANUC 矩阵键盘面板怎么换?PMC 键位重映射与 R 地址冲突怎么解
矩阵键盘的键状态由扫描程序写进 R 区。换面板后按键错位、部分失灵,多数不是薄膜坏,而是新旧面板的 R 地址映射与原机床梯形图撞车。讲清换前四项记录、重映射四步、R 冲突三种解法与四项验收...
11天前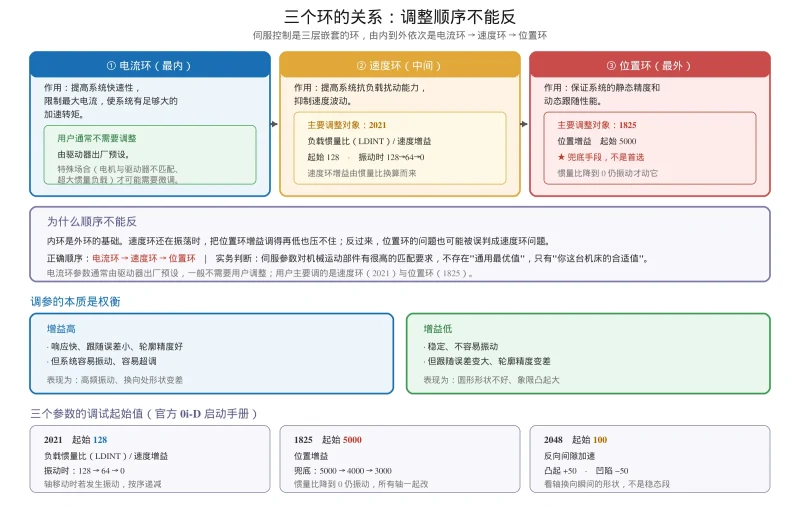
FANUC 伺服增益参数调整教程:2021 速度环、1825 位置环、2020 惯量比的关系与调整顺序
以 FANUC 官方 0i-D 启动手册为准的伺服调参教程:电流环到位置环的调整顺序,2021 惯量比 128、1825 位置增益 5000、2048 反向间隙加速 100 的起始值与递减序列,速度环增益换算公式,半闭环与...
12天前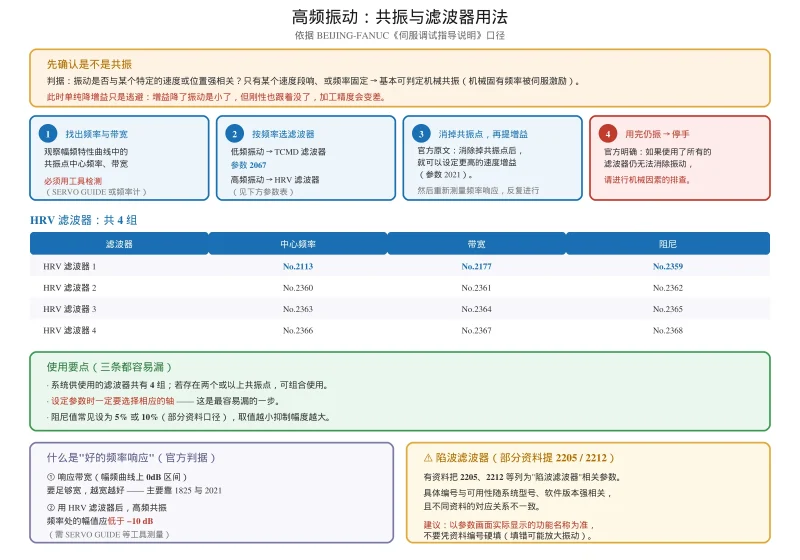
数控机床伺服振动、过冲、异响怎么调?现象分类排查表与波形判读
伺服振动现象分类排查教程:高频啸叫、低频颤振、起停过冲、加工振纹四类方向完全不同,含 HRV 滤波器四组参数表与共振消除流程、象限凸起的两面性判据、2048 反向间隙加速调整、HRV 控制作用与...
12天前
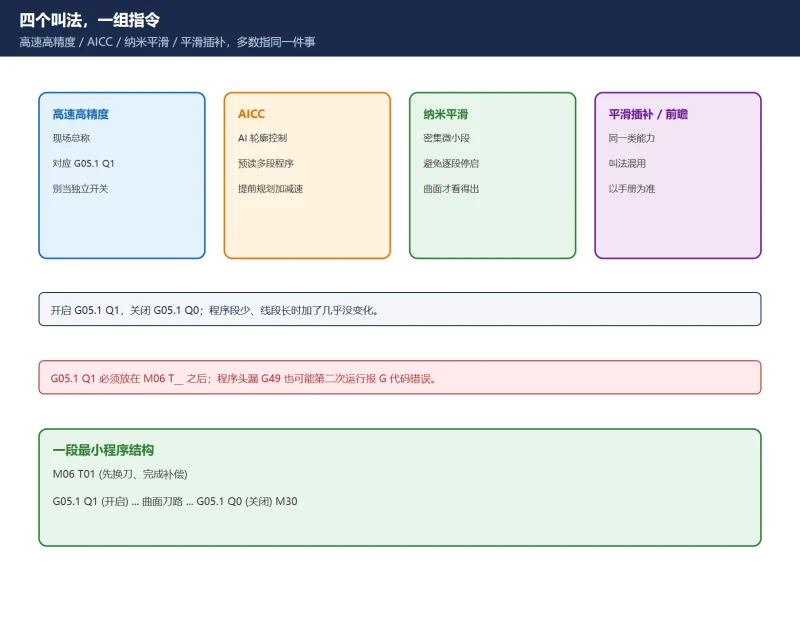
FANUC 高速高精度 AICC / 纳米平滑怎么开?G05.1 Q1 指令 + 参数侧使能 + 开了没效果的 6 个原因
G05.1 Q1 开启高速高精度、Q0 关闭,但程序里写了不一定生效——功能可能是选配、参数侧没使能、程序段太短。本文给 PRMTUN 高精度设定路径、六类「开了没效果」的分诊顺序、与加减速/增益的调...
13天前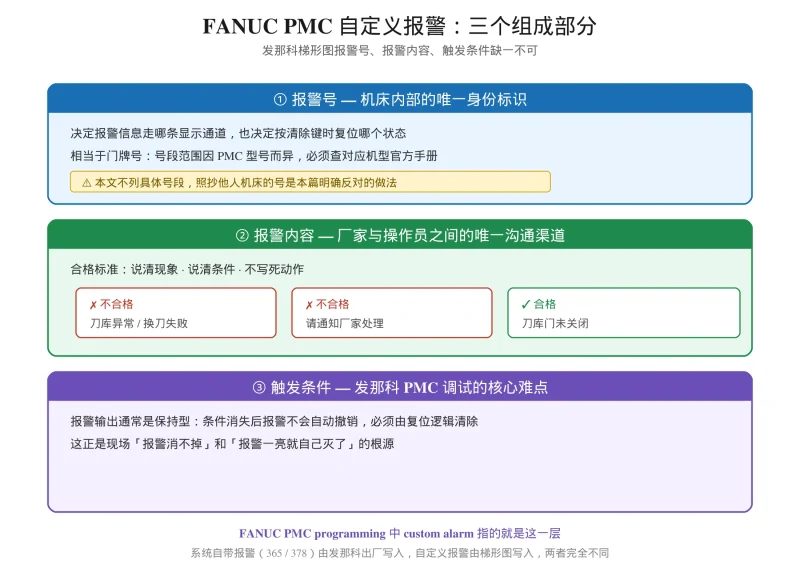
发那科梯形图:FANUC PMC 自定义报警 ALARM 写法与显示画面
一句话答案:FANUC PMC 自定义报警是机床厂家在发那科梯形图里用 ALARM 指令自行定义的中文报警提示;发那科出厂只提供框架与通道。它由 报警号、报警内容、触发条件 三部分组成,写法遵循文中...
14天前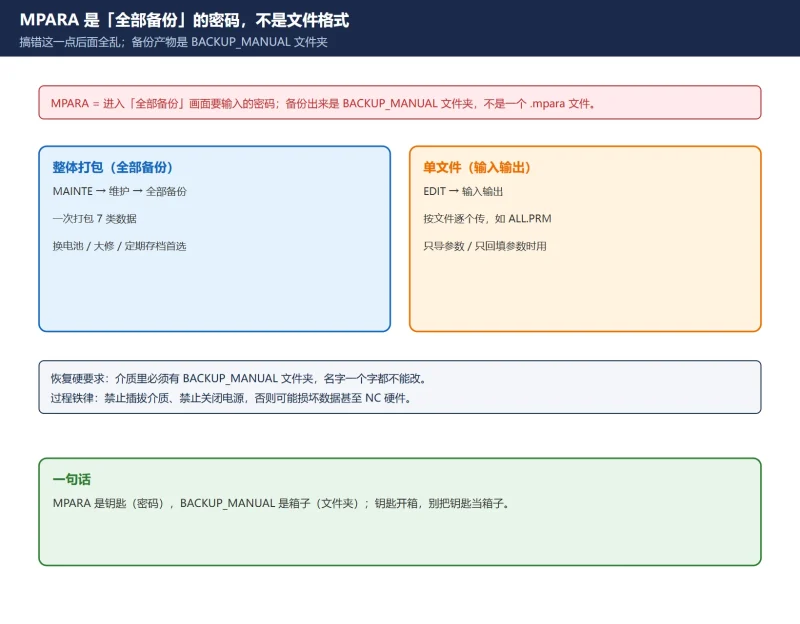
三菱 M80 数据备份与恢复:MPARA 是密码不是文件,整体备份 7 项 + 单文件 ALL.PRM + 电池
M80 备份绕不开'MPARA',但它是'全部备份'画面的进入密码,不是备份文件格式。本文讲清两种备份方式(整体打包 vs 单文件)、整体备份 7 项文件清单、备份/恢复流程与三条铁律、ALL.PRM 单文件...
20天前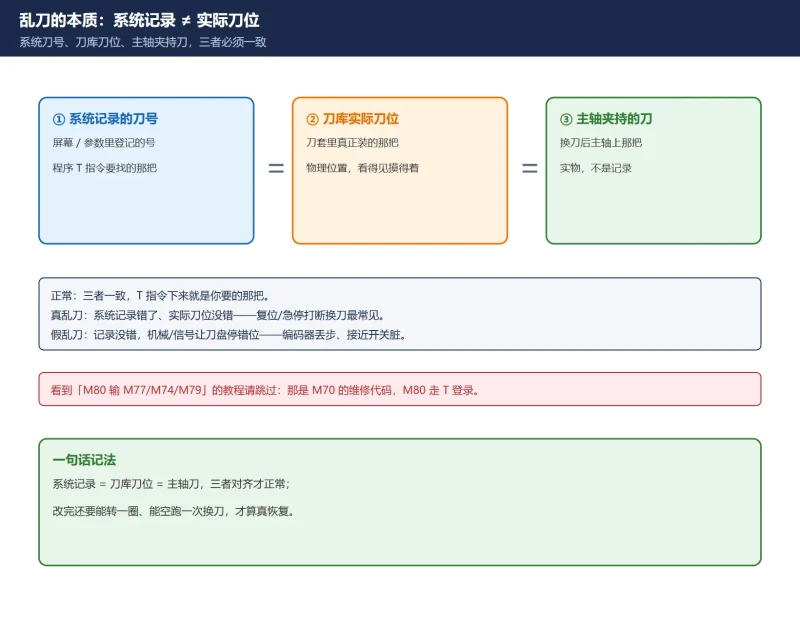
三菱 M80 刀库乱刀怎么修:先分真假,再用 T 登录逐位修正
三菱 M80 刀库乱刀的本质是系统记录的刀号与实际刀位对不上。不要照搬 M70 的 M77/M74/M79 维修代码,M80 的正确手段是 Setup 下的刀具登录逐位核对 + 主轴同步,再按信号/参数/机械三分法定位...
20天前















