排序
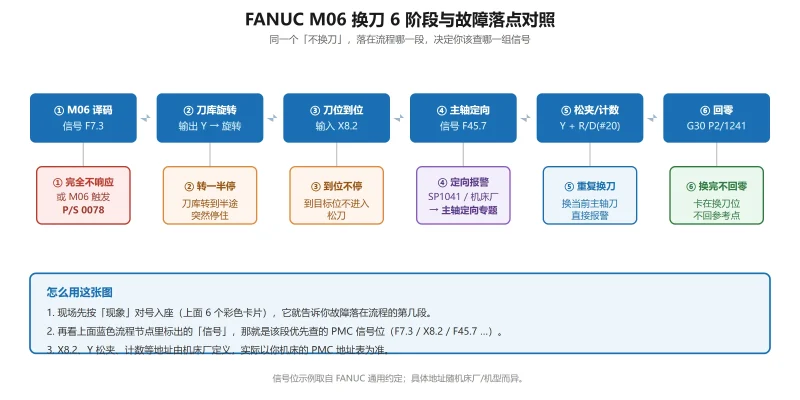
FANUC 加工中心不换刀/换刀超时怎么查?M06 换刀流程 6 个阶段对应信号与故障点对照
FANUC 加工中心 M06 不换刀/换刀超时按「不响应·转一半停·到位不停·换完不回零·重复换刀·PS0078」六阶段分流,逐一对应 M 译码 F7.3、刀位 X8.x、主轴定向 F45.7 等信号位与排查点。

 14小时前
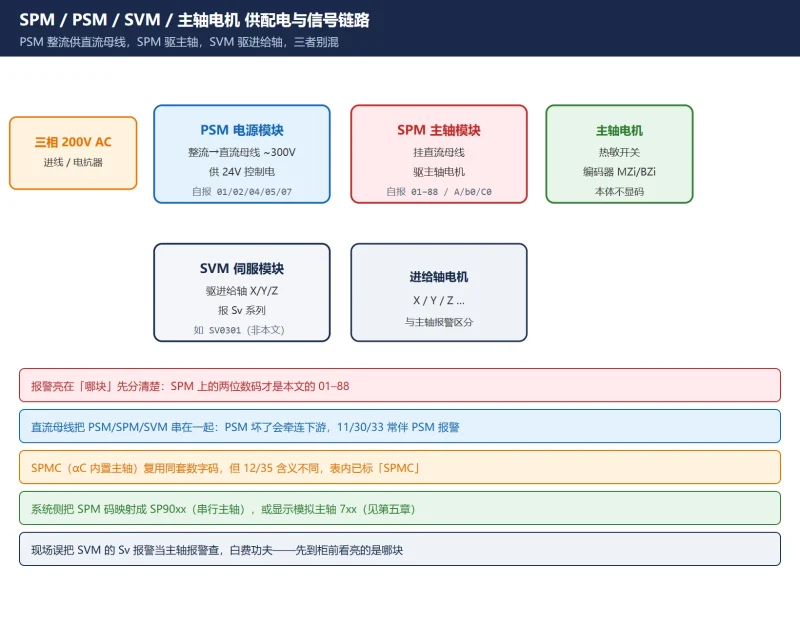
FANUC 主轴放大器报警代码全表:SPM/PSM 两位数码管 01–88 逐条对照(含 A/b0/C0 字母码)+ 换板还是查线判定
现场拿着放大器看数码管查码,最怕两件事:把'系统 SP9012'和'放大器 12'当两个故障,或照着来路不明的码表把不该换的板子换了。本文按数码管显示的两位数字排序,逐条给中文含义、首要动作与判...
14小时前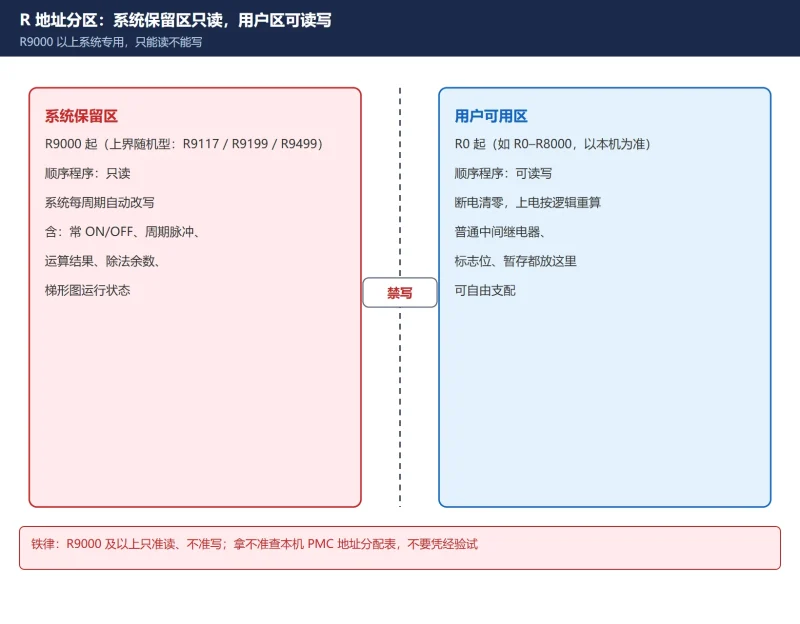
FANUC PMC R9000 系列特殊继电器全表:系统保留地址含义 + 常 ON/OFF 与周期脉冲的实战用法
FANUC PMC 的 R9000 以上地址是系统保留区,只能读、不能写。本文讲清它为什么不能当普通继电器用,给出 R9091.0 常ON / R9091.1 常OFF / R9091.5·6 周期脉冲(±8ms 误差)/ R9000 运算结果位...
14小时前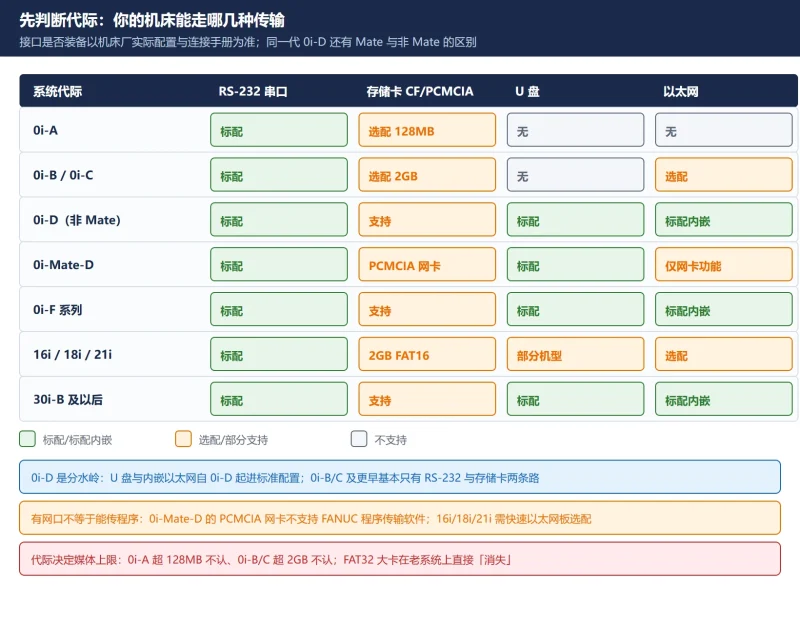
FANUC 程序传不进机床?RS-232/CF卡/U盘/以太网/DNC 五种传输方式的参数、线序与故障对照
程序传不进 FANUC 机床,根因集中在四个点:线序没对、0020 通道没选对、通信格式两端不一致、媒体格式系统不认。本文按官方参数手册与连接手册口径,把 RS-232、存储卡、U 盘、以太网、DNC 五...
14小时前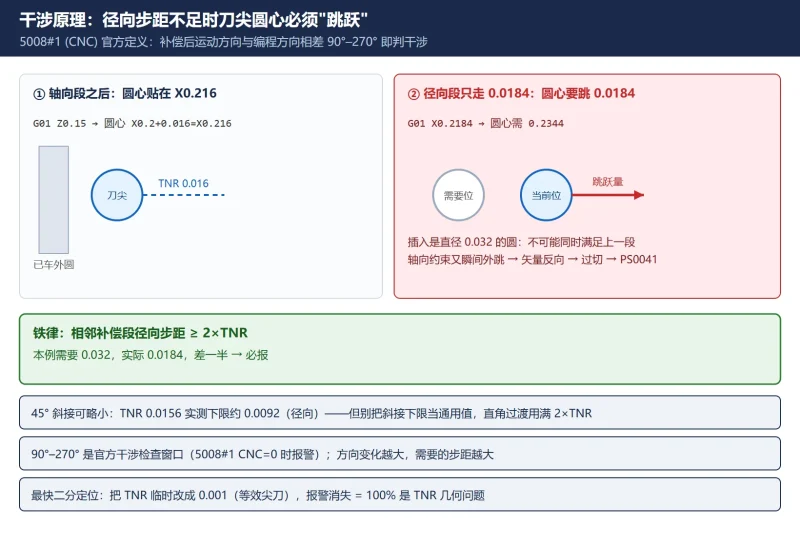
FANUC G41/G42 刀补干涉报警怎么解决?2×刀尖半径最小径向步距 + 5008#0 检查开关
FANUC G41/G42 刀补干涉报警(PS0041/PS0325)完整排查:2×TNR 最小径向步距铁律与 0.0156 刀尖 0.0092 算例、TNR 速查矩阵、五类成因逐一对策、5008#0/5008#1/5003#0/5004#0 参数位官方口径、...
14小时前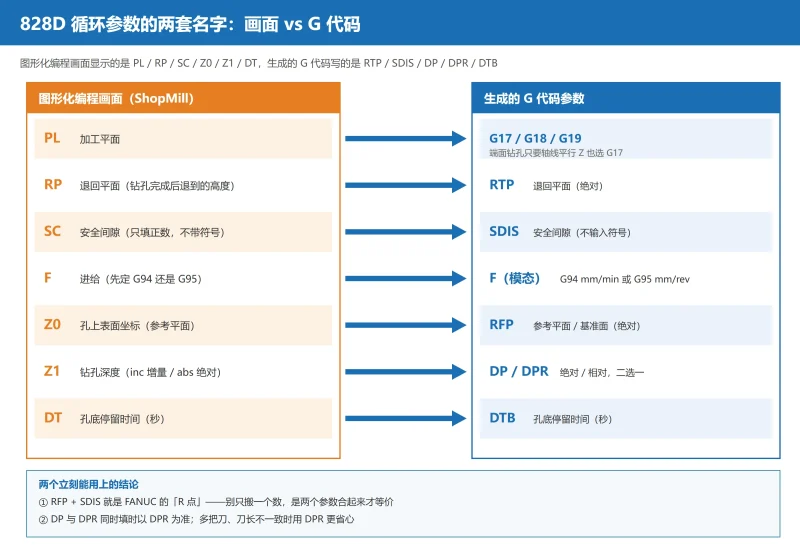
SINUMERIK 828D 固定循环参数速查:CYCLE81/82/83/84/840/85/86 中文参数说明 + FANUC G 循环迁移对照
828D 固定循环参数速查:PL/RP/SC/Z0/Z1/DT 与 G 代码 RTP/SDIS/DP/DPR 对照,CYCLE81/82/83/84/840/85/86 中文参数表与最小调用,CYCLE83 断屑(VARI=0)与排屑(VARI=1)、MPIT/PIT 攻丝二选...
14小时前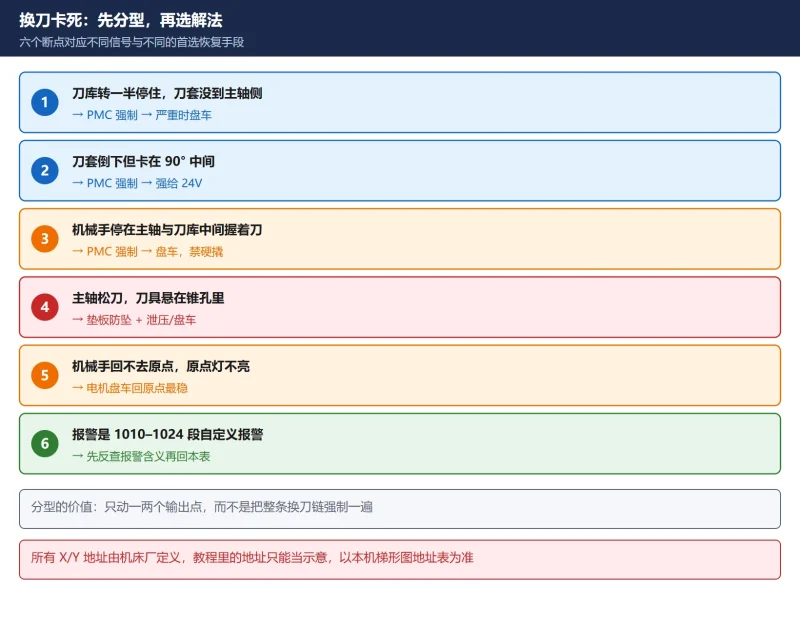
FANUC 换刀卡死怎么强制解开?机械手卡死 / 刀套不落位的四种手动恢复法(PMC 强制输出、电磁阀强给 24V、机械泄压、电机盘车)
换刀已经卡死时的救援动作,不是排查流程。先按六个断点分型定位,再按侵入深度从浅到深依次上手段:PMC 强制输出(普通 FORCE 需停 PMC,X/Y 自锁强制 OVERRIDE 不用停)→ 电磁阀脱离 PLC 直...
14小时前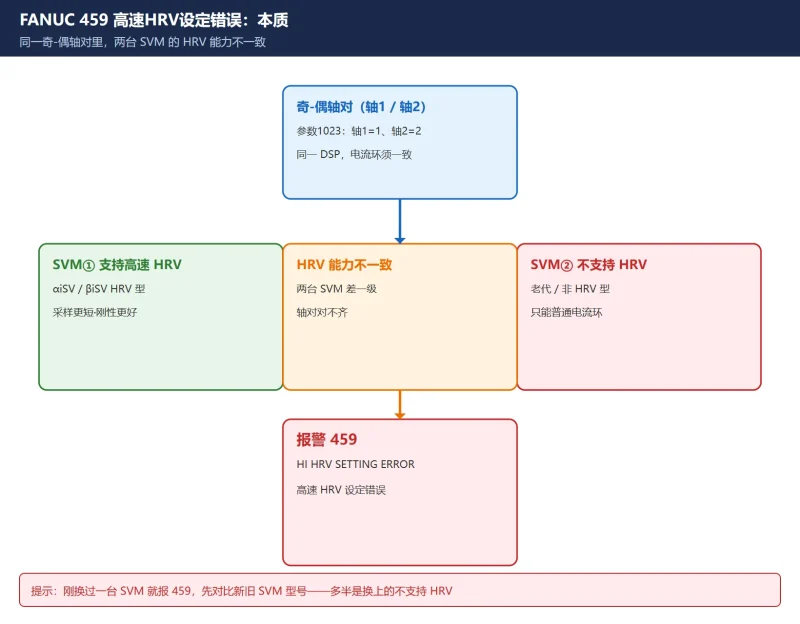
FANUC 459 报警(HI HRV 设定错误)怎么处理:奇-偶轴对 SVM 不一致的根因与排查步骤
FANUC 报警 459「HI HRV SETTING ERROR / 高速 HRV 设定错误」由伺服轴号(参数 1023)相邻的奇-偶轴对引起:一台 SVM 支持高速 HRV、另一台不支持。本文讲清根因、定位方法、处理步骤,并区分 ...
14小时前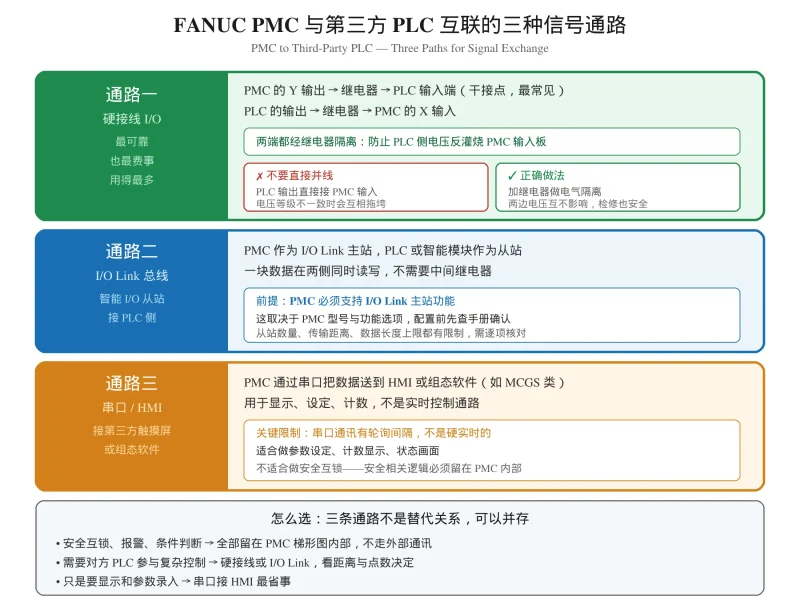
FANUC PMC 与第三方 PLC 通讯怎么实现?S7-200 与组态屏信号交换实操
发那科梯形图实操:讲清 FANUC PMC 与第三方 PLC 互联的三条信号通路(硬接线 I/O、I/O Link 总线、串口 HMI)、电气隔离与共地要点、地址对照表约定,以及信号不通的五步排查顺序
14小时前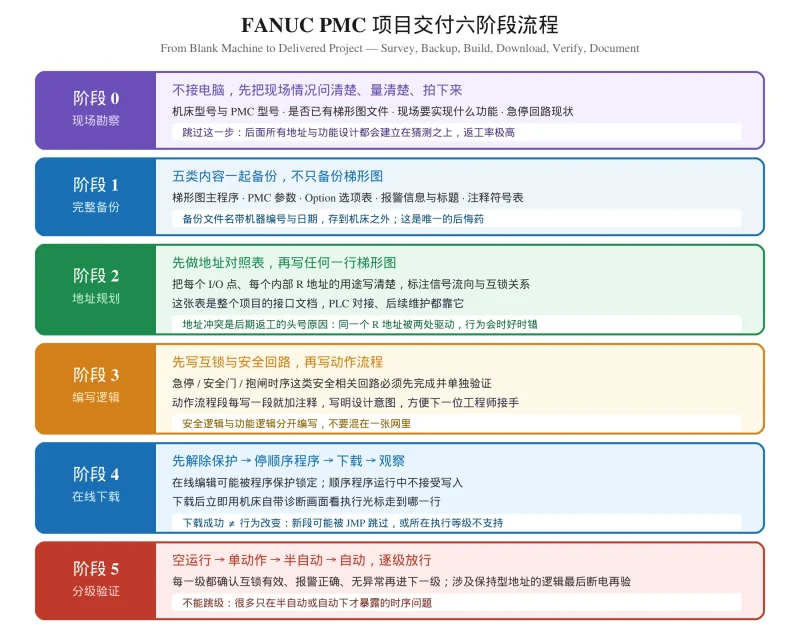
FANUC PMC 项目从零独立调试:备份到在线到验证的完整流程
发那科梯形图项目方法论:FANUC PMC 从零调试的六个阶段——现场勘察、完整备份、地址规划、编写逻辑、在线下载、分级验证,附交付前必须留下的五样东西。
14小时前












