排序
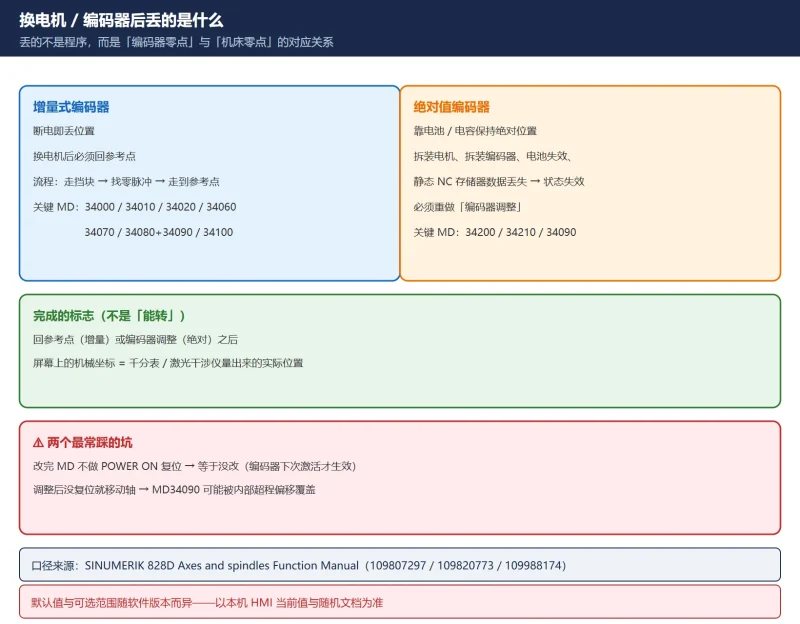
828D 换伺服电机 / 编码器后怎么恢复:MD34210 调整状态机 + MD34090 参考点偏移 + 增量三阶段回零
828D 换完伺服电机或编码器,轴上电后往往报 25022「轴编码器警告 0」或直接要重新回零——丢的不是程序,而是「编码器零点与机床零点之间的对应关系」。本文按官方 Function Manual 给出增量式...

 14小时前
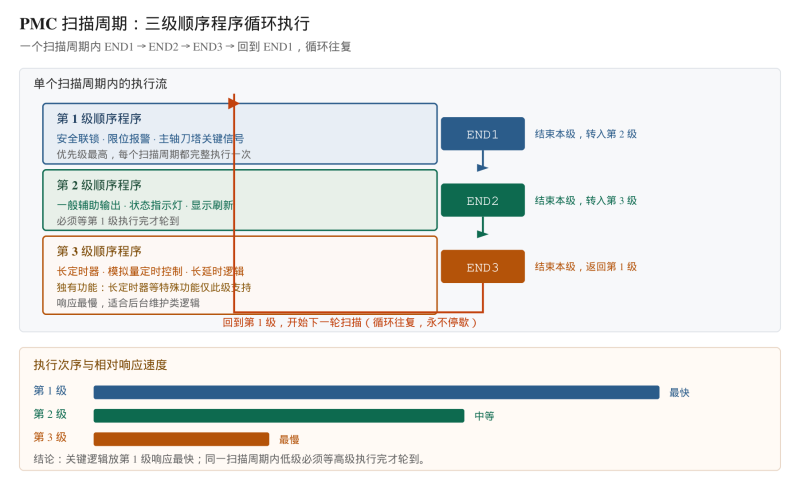
FANUC PMC 顺序程序 END1 END2 END3 详解
FANUC PMC 顺序程序 END1 / END2 / END3 三个结束指令有什么区别?详解三级顺序程序执行顺序、扫描周期中断机制、END3 独有功能与正确排布方式,附常见排布错误与故障排查方法。理解这三个指令...
14小时前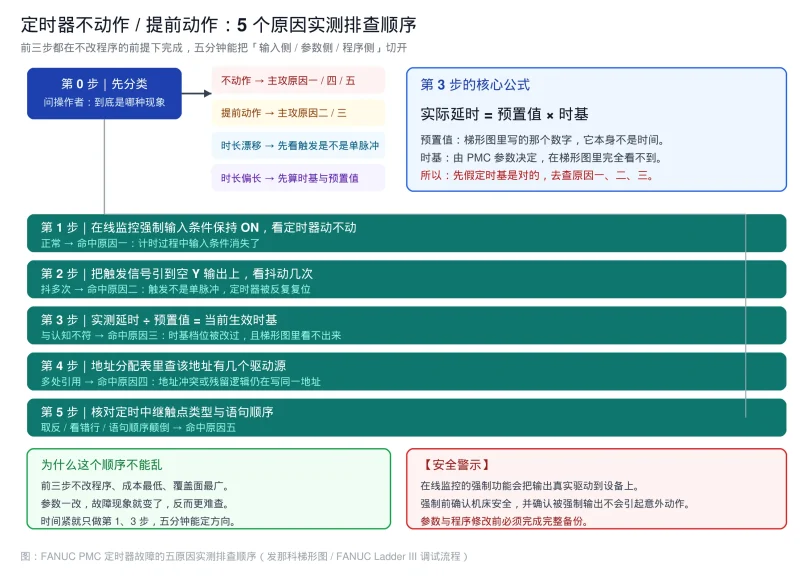
发那科梯形图 定时器不动作提前动作5原因排查
发那科梯形图故障排查:FANUC Ladder III 环境下 PMC 定时器不动作或提前动作的 5 个常见原因与实测排查顺序,涵盖输入条件中途消失、触发信号抖动、时基与预置值不符、地址冲突、定时中继触点...
14小时前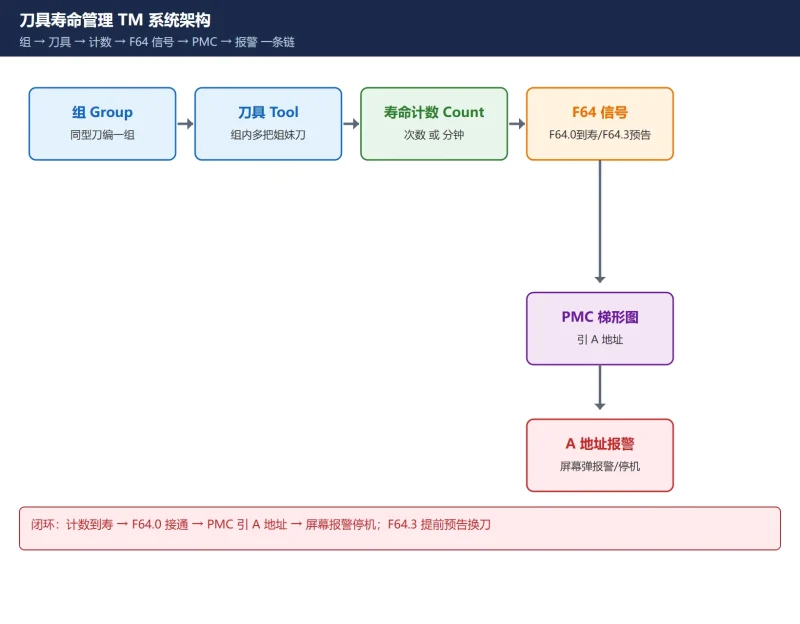
FANUC 刀具寿命管理(TM)怎么开?8132#0 / 13203#7 / 6800 / 6813 参数 + G10 L3 编程 + F64.0 报警接线全流程
FANUC 刀具寿命管理(TM)把同型刀编成组、预设寿命、自动计数与换刀。本文按 0i-D/0i-F 核对 8132#0 开户、6813 最大组数、6800 组数×刀数、6800#2 次数/时间、13203#7 计数触发、6810 忽略号...
14小时前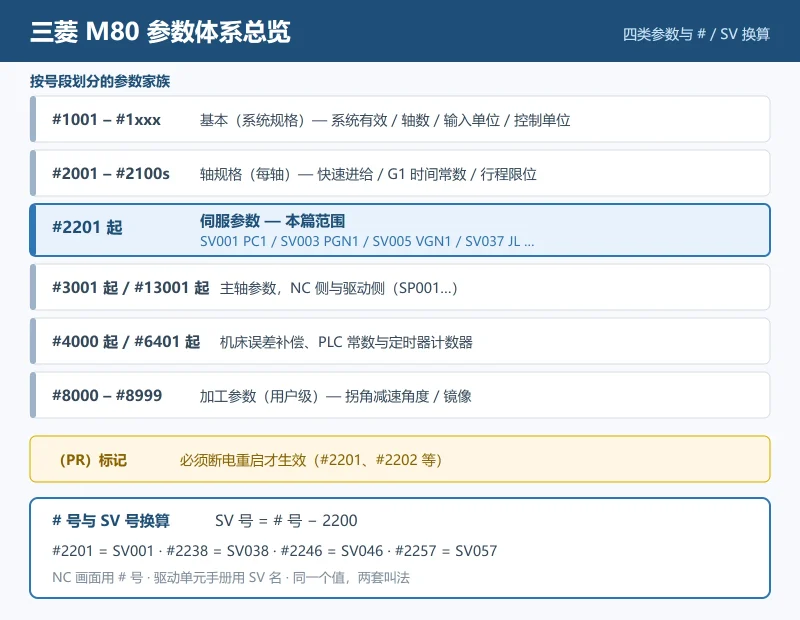
三菱 M80/M70 伺服参数速查:#2201–#2210 全表、#2233/#2238/#2246 共振抑制、#2235/#2237 惯量辨识完整对照
三菱 M80/M70 伺服参数速查:#2201–#2210 全表(PC1/PC2 齿轮比、PGN1 位置环、VGN1 速度环)、#2233/#2238/#2246 共振抑制三件套、#2235→#2237 惯量辨识实测步骤、SHG 与 OMR-FF 互斥、伺服...
14小时前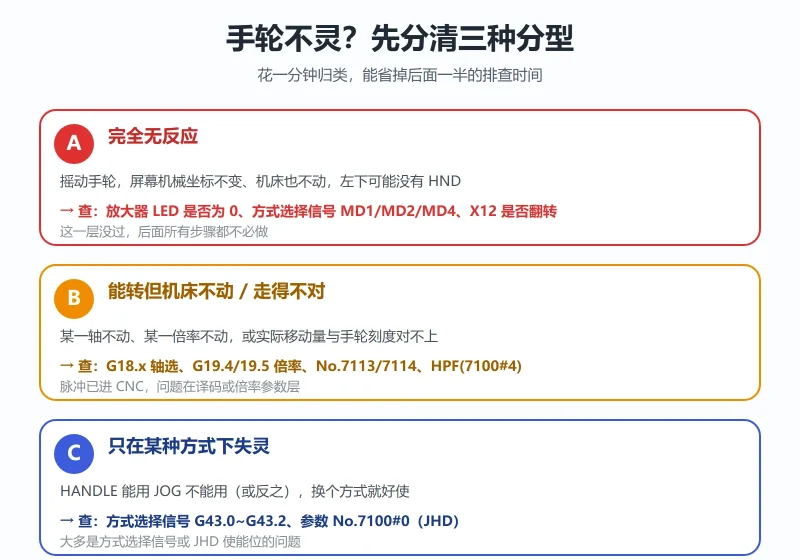
FANUC 机械手轮不灵/无效怎么查?MPG 到 I/O 接口的信号链排查(伺服就绪·I/O Link·参数优先级)
FANUC 手轮(MPG)不灵按固定顺序查:αi 放大器 LED 显示 0 才算伺服就绪、手轮 HA/HB 波形与 5V、I/O Link 16 字节 OC02I 分配与 JA3 二选一、最后才是 No.7100/7102/7110/7113/7114 参数与 P...
14小时前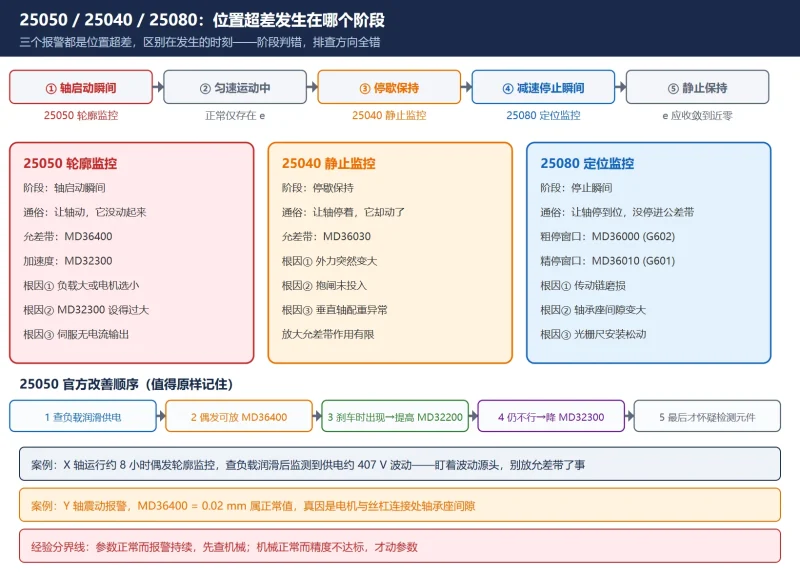
SINUMERIK 828D/840D 轮廓误差与跟随误差调参:25050 报警、Kv 因子、前馈、摩擦补偿与圆度测试(附参数速查表)
25050 轮廓监控报警怎么调?本文按西门子官方口径讲透 SINUMERIK 828D/840D 跟随误差与轮廓误差的调参顺序:三个监控报警的阶段区别、Kv 因子 MD32200 与跟随误差的定量关系、前馈 MD32620 系列...
14小时前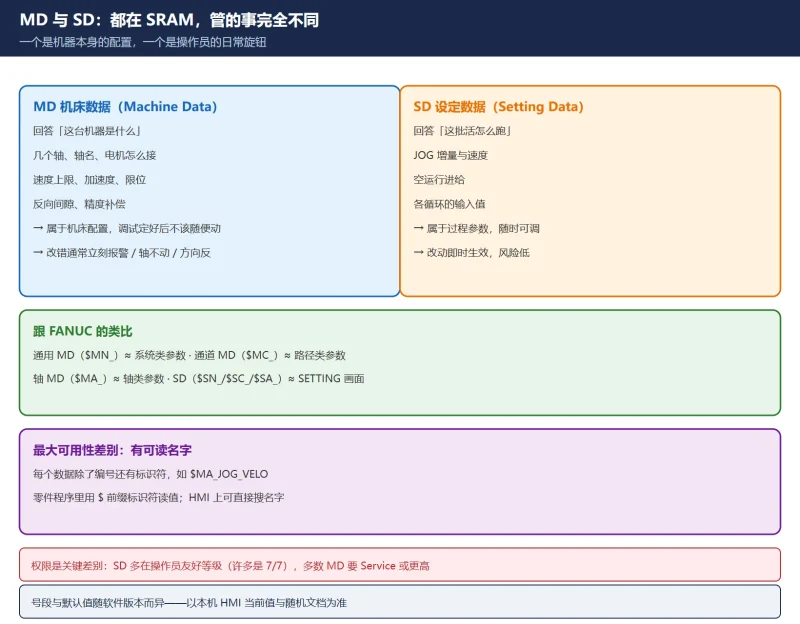
828D 设定数据 SD 和机床数据 MD 到底差在哪:号段规则、激活类型、访问等级与改错后的后果
828D 里 MD 与 SD 都存在 SRAM,但作用完全不同:MD 定义这台机器本身的物理与功能配置,改错会报警甚至撞机;SD 是操作员日常可调的运行参数,改动即时生效、风险低。本文给出官方功能手册的数...
14小时前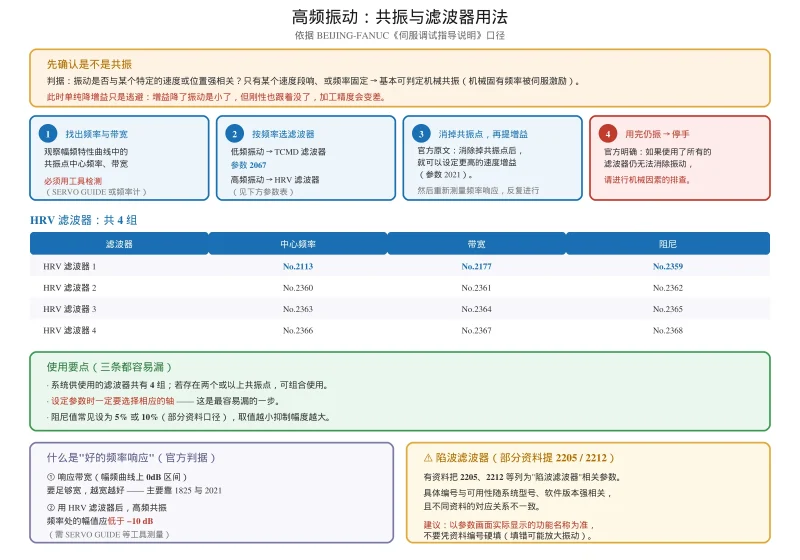
数控机床伺服振动、过冲、异响怎么调?现象分类排查表与波形判读
伺服振动现象分类排查教程:高频啸叫、低频颤振、起停过冲、加工振纹四类方向完全不同,含 HRV 滤波器四组参数表与共振消除流程、象限凸起的两面性判据、2048 反向间隙加速调整、HRV 控制作用与...
14小时前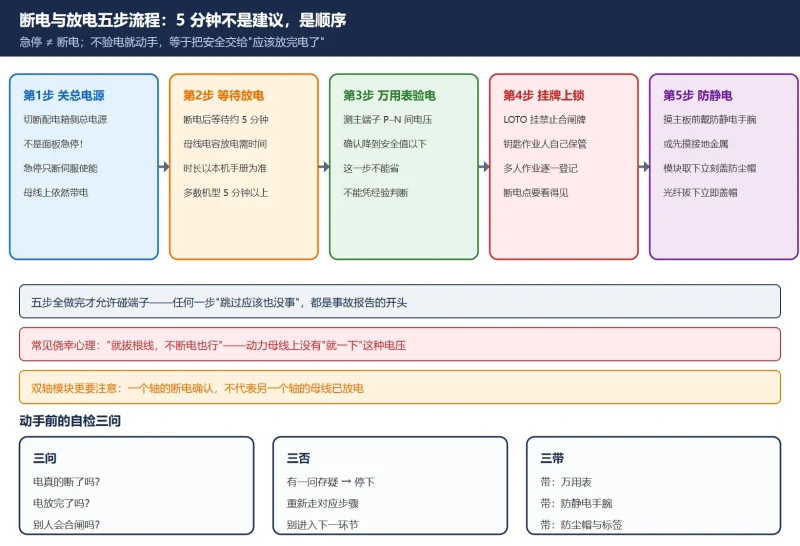
FANUC 伺服放大器更换实操:断电放电 5 分钟、拆装顺序、电机 ID 与参数写回、换完必做的三项验证
FANUC 伺服放大器更换实操:从该不该换的决策、断电放电 5 分钟与验电挂牌、拆装顺序(先标记再拔线后拆螺丝)、电机 ID No.2020 与初始化位 No.2000#1 参数写回、FSSB 自动设定,到换完必做的...
14小时前












