排序
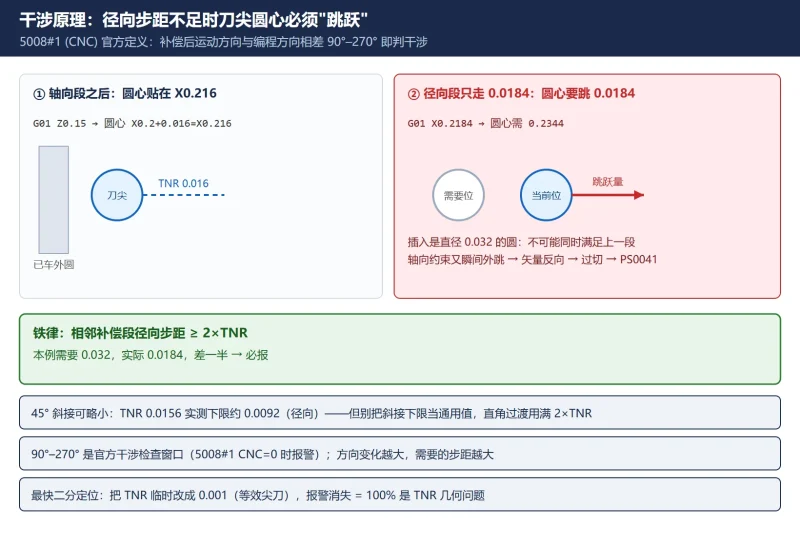
FANUC G41/G42 刀补干涉报警怎么解决?2×刀尖半径最小径向步距 + 5008#0 检查开关
FANUC G41/G42 刀补干涉报警(PS0041/PS0325)完整排查:2×TNR 最小径向步距铁律与 0.0156 刀尖 0.0092 算例、TNR 速查矩阵、五类成因逐一对策、5008#0/5008#1/5003#0/5004#0 参数位官方口径、...

 14小时前
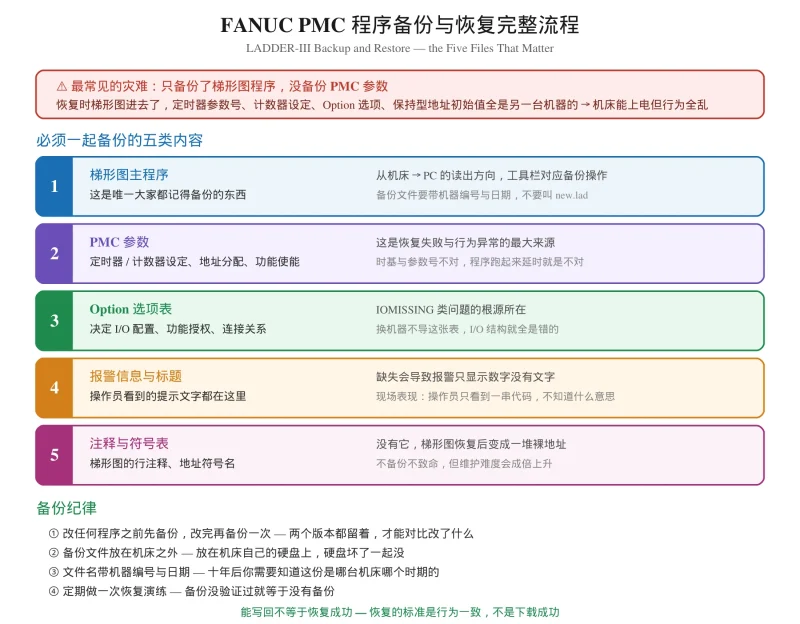
How to Backup and Restore a Fanuc PMC Program from Ladder-III
Back up and restore a Fanuc PMC program without hitting IOMISSING.
32分钟前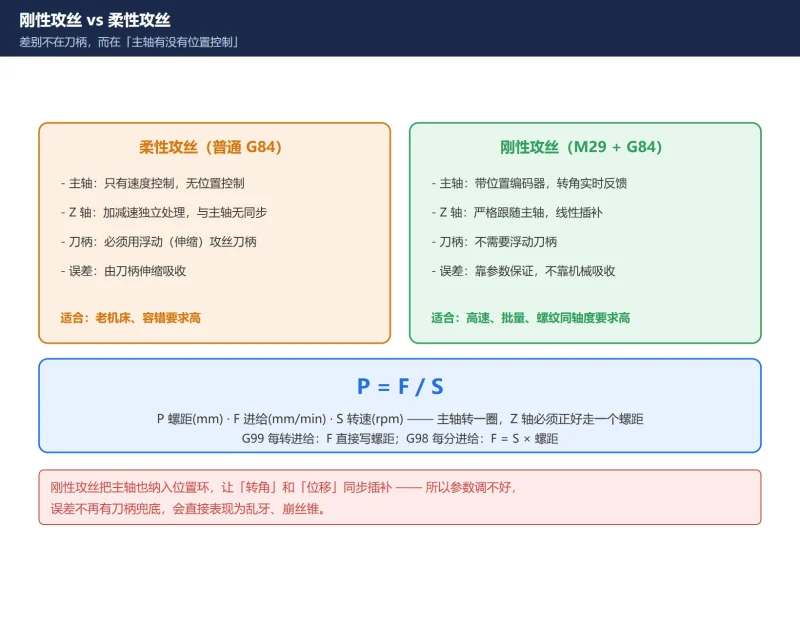
FANUC 刚性攻丝参数全解:M29/G84 同步原理 + 5200–5294 参数链 + SP0741 报警怎么排(附诊断号 452/453 读法)
刚性攻丝调不好的根子,多半不是编程而是参数。本文把 5200–5294 按五类拆开讲:开关位决定走不走刚性攻丝、齿轮比 5221–5224/5231–5234 决定比例、转速上限是 5241–5244(不是 5200)、增...
31分钟前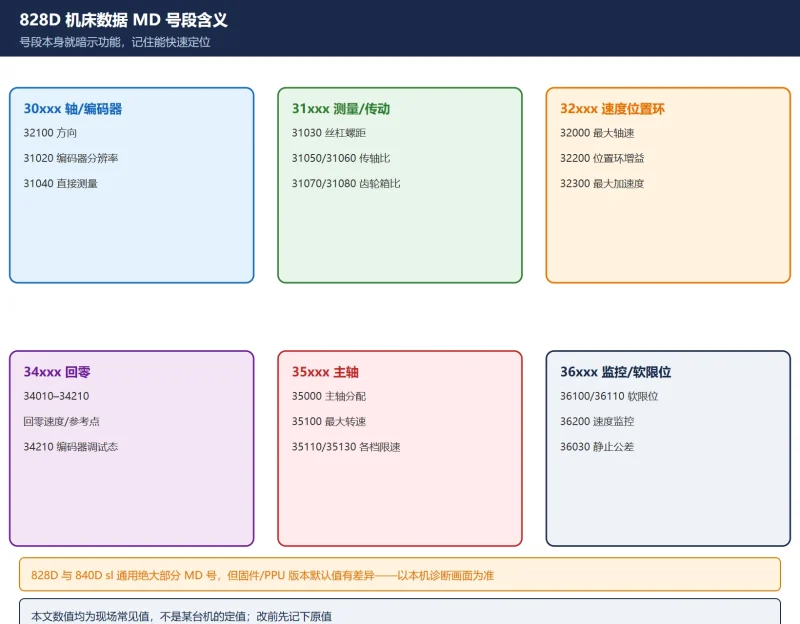
西门子 828D 常用机床数据 MD 速查:轴 / 主轴 / 回零 / 软限位分组对照
西门子 828D 调试现场最常改的机床数据(MD)按功能分组对照:轴基本配置 32100/31020/31030/31040/31050/31060、速度加速度与加加速度 32000/32010/32020/32200/32300/32431、主轴 35000/35010...
14小时前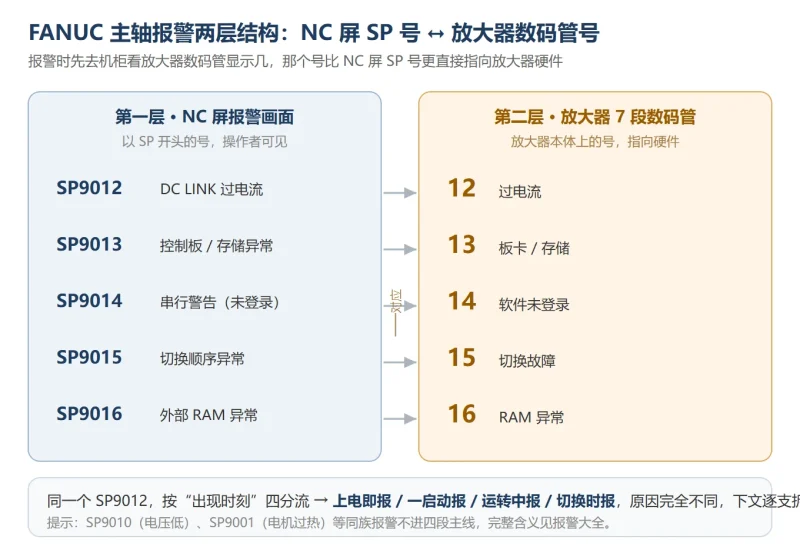
FANUC 主轴报警 SP9012/SP9013/SP9015/SP9014/SP1041 处理方法 — 按“上电即报/一启动就报/运转中报/切换时报”四段分流排查
同一个 SP9012,在“上电/启动/运转中/切换”不同时刻出现,排查路径完全不同。本文按四段分流拆解主轴报警,先定时刻再动手,少走弯路。
14小时前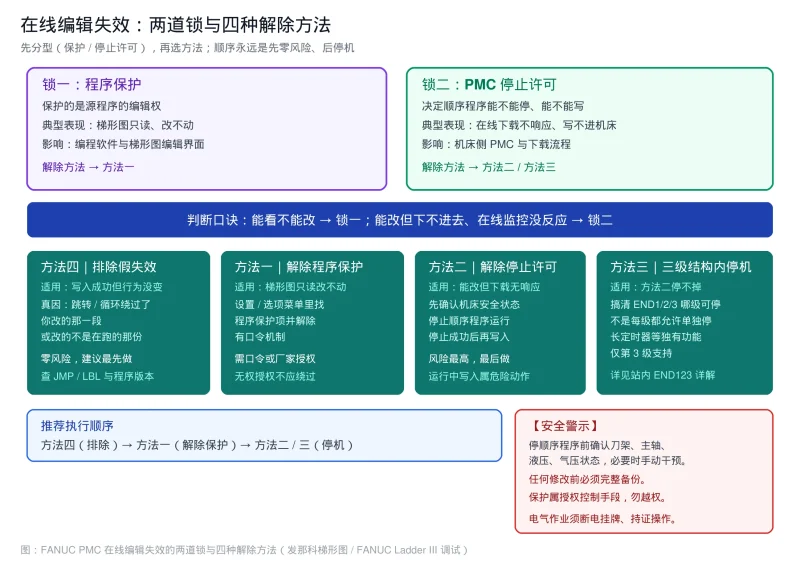
发那科梯形图 在线编辑失效4种解除方法
发那科梯形图故障排查:FANUC Ladder III 在线编辑后梯形图改不动、下传无响应的原因与 4 种解除方法,区分程序保护与 PMC 停止许可,详解三级顺序程序停机要点与五种假失效判别,附速查表
14小时前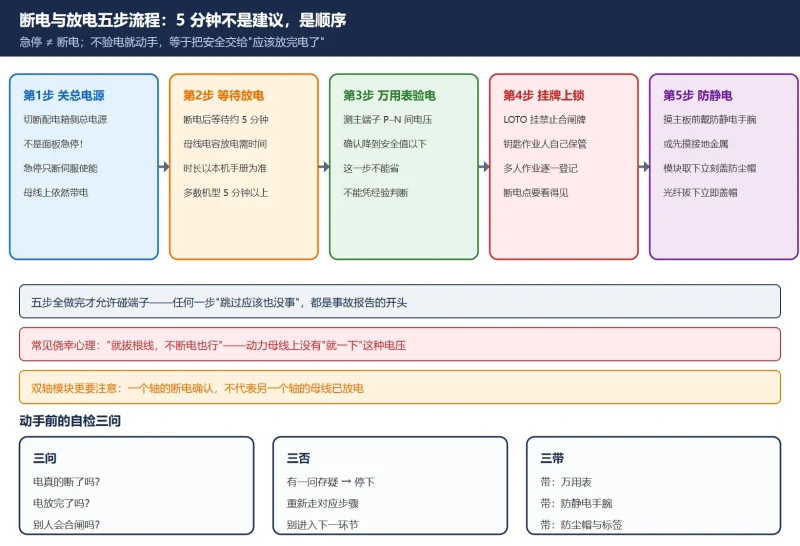
FANUC 伺服放大器更换实操:断电放电 5 分钟、拆装顺序、电机 ID 与参数写回、换完必做的三项验证
FANUC 伺服放大器更换实操:从该不该换的决策、断电放电 5 分钟与验电挂牌、拆装顺序(先标记再拔线后拆螺丝)、电机 ID No.2020 与初始化位 No.2000#1 参数写回、FSSB 自动设定,到换完必做的...
14小时前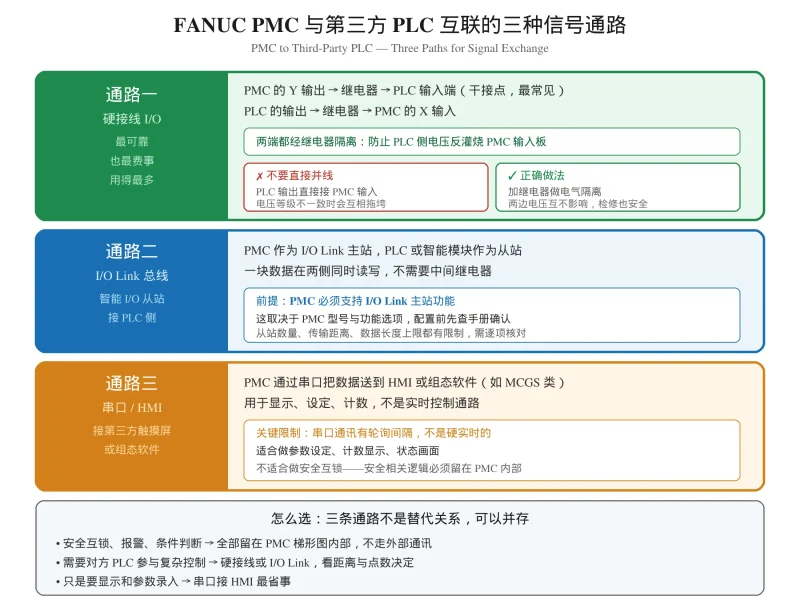
FANUC PMC 与第三方 PLC 通讯怎么实现?S7-200 与组态屏信号交换实操
发那科梯形图实操:讲清 FANUC PMC 与第三方 PLC 互联的三条信号通路(硬接线 I/O、I/O Link 总线、串口 HMI)、电气隔离与共地要点、地址对照表约定,以及信号不通的五步排查顺序
14小时前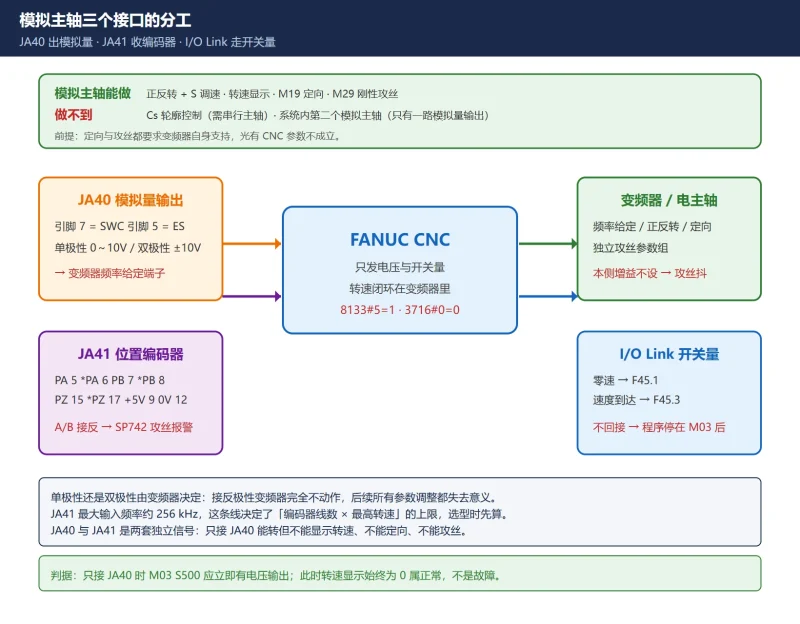
FANUC 模拟主轴调试全流程:8133#5/3716#0/3717 启用链 + 3730/3731 电压标定 + JA40/JA41 接线
模拟主轴的坑不在参数多,而在启用链顺序错、3730 与 3731 填反、JA41 编码器 A/B 接错。本文按接线→启用链→电压标定→功能验证四步走:给出 3717 填 0 时无报警却不转的原因、3731 先 3730 ...
33分钟前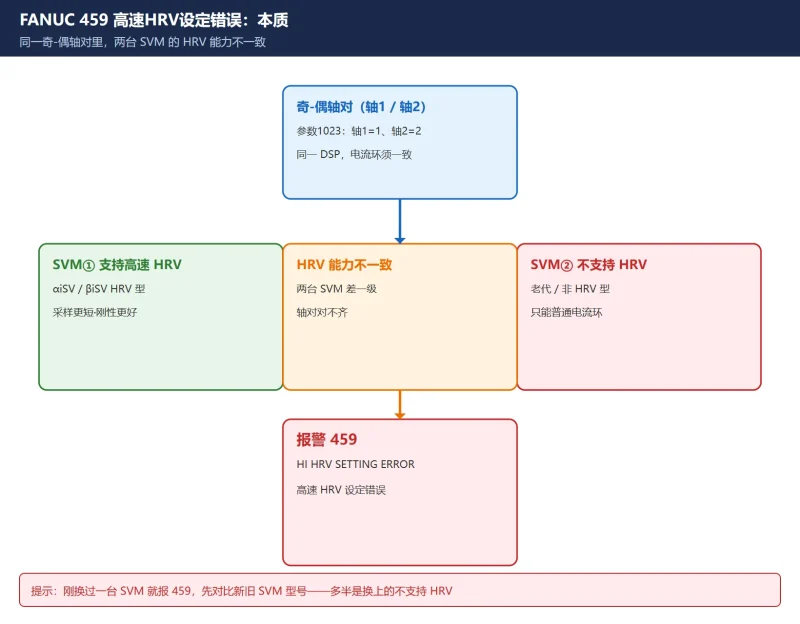
FANUC 459 报警(HI HRV 设定错误)怎么处理:奇-偶轴对 SVM 不一致的根因与排查步骤
FANUC 报警 459「HI HRV SETTING ERROR / 高速 HRV 设定错误」由伺服轴号(参数 1023)相邻的奇-偶轴对引起:一台 SVM 支持高速 HRV、另一台不支持。本文讲清根因、定位方法、处理步骤,并区分 ...
14小时前












