排序
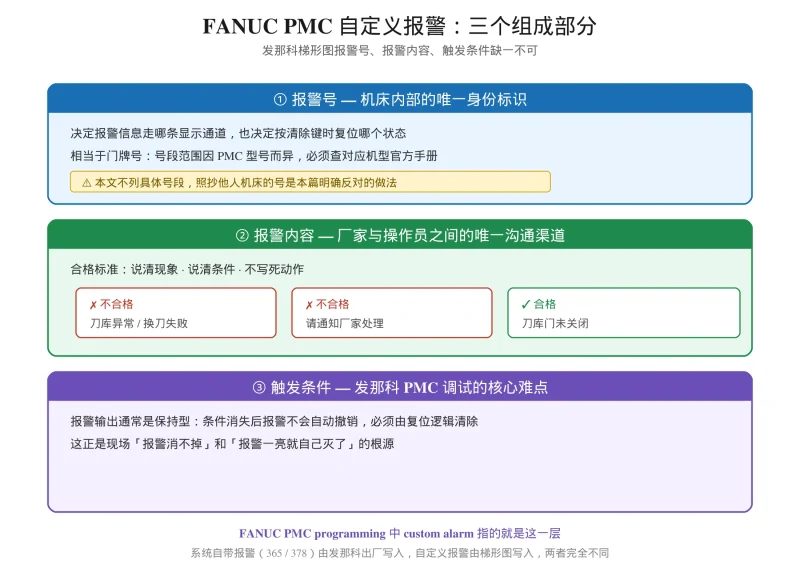
发那科梯形图:FANUC PMC 自定义报警 ALARM 写法与显示画面
一句话答案:FANUC PMC 自定义报警是机床厂家在发那科梯形图里用 ALARM 指令自行定义的中文报警提示;发那科出厂只提供框架与通道。它由 报警号、报警内容、触发条件 三部分组成,写法遵循文中...

 13小时前
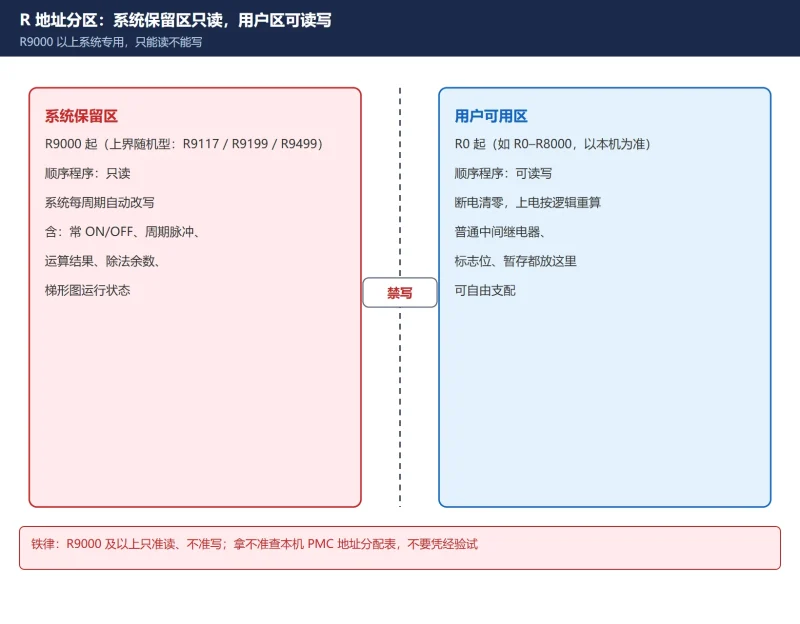
FANUC PMC R9000 系列特殊继电器全表:系统保留地址含义 + 常 ON/OFF 与周期脉冲的实战用法
FANUC PMC 的 R9000 以上地址是系统保留区,只能读、不能写。本文讲清它为什么不能当普通继电器用,给出 R9091.0 常ON / R9091.1 常OFF / R9091.5·6 周期脉冲(±8ms 误差)/ R9000 运算结果位...
13小时前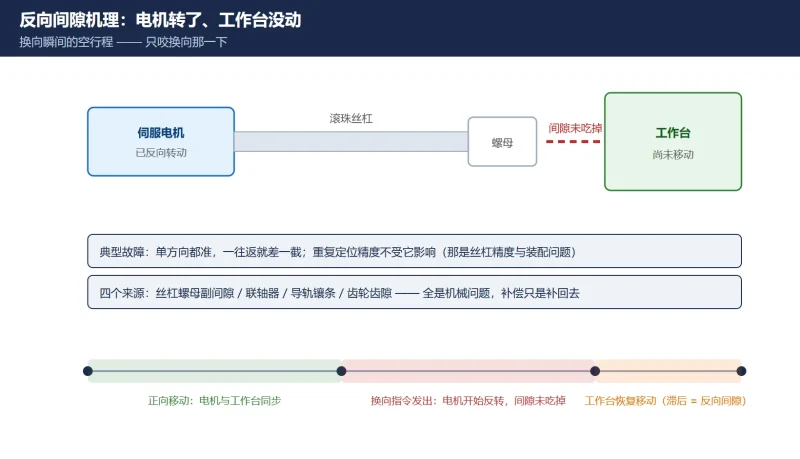
FANUC 反向间隙补偿 1851 怎么设?千分表实测 → 检测单位换算 → 写入 → 双向验证的完整流程
FANUC 反向间隙补偿 1851 完整流程:千分表实测(切削 G01 与快速 G00 各一次)、检测单位换算表(0.020mm→20、车床 X 轴×2、英寸机床)、1851/1852 与 1800#4/1817#2 参数落位、PWE 写入与断...
13小时前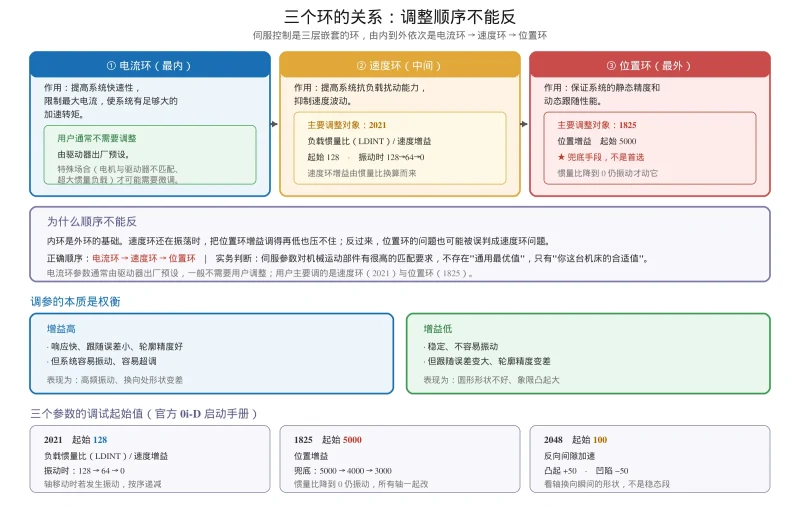
FANUC 伺服增益参数调整教程:2021 速度环、1825 位置环、2020 惯量比的关系与调整顺序
以 FANUC 官方 0i-D 启动手册为准的伺服调参教程:电流环到位置环的调整顺序,2021 惯量比 128、1825 位置增益 5000、2048 反向间隙加速 100 的起始值与递减序列,速度环增益换算公式,半闭环与...
13小时前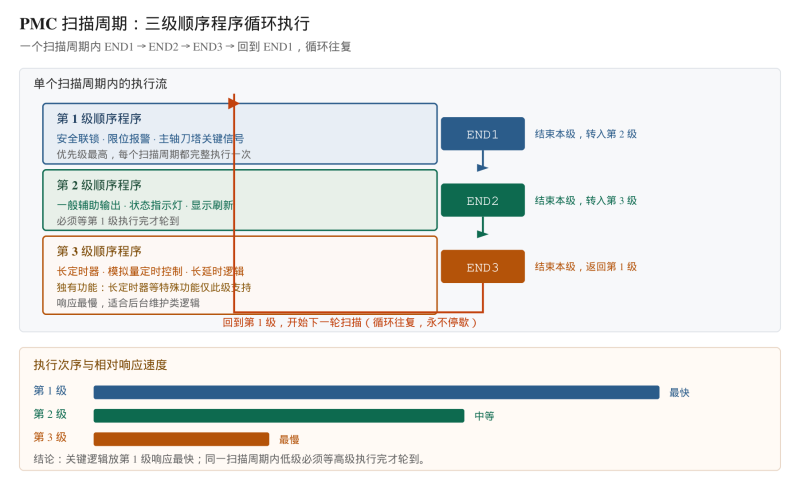
FANUC PMC 顺序程序 END1 END2 END3 详解
FANUC PMC 顺序程序 END1 / END2 / END3 三个结束指令有什么区别?详解三级顺序程序执行顺序、扫描周期中断机制、END3 独有功能与正确排布方式,附常见排布错误与故障排查方法。理解这三个指令...
13小时前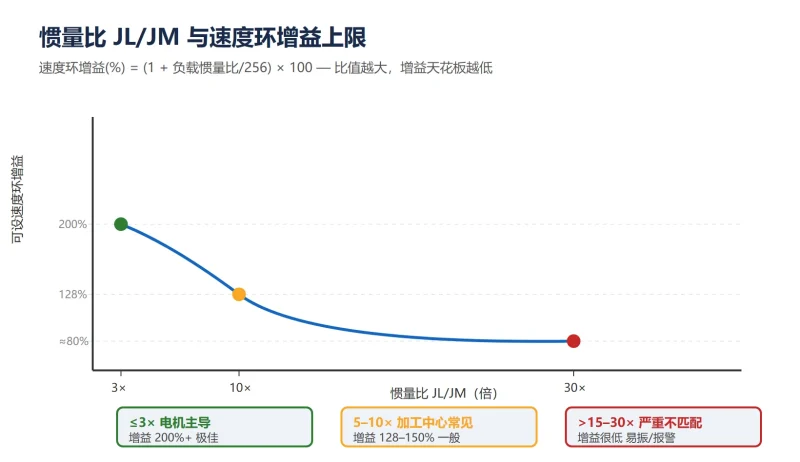
FANUC 伺服惯量比怎么测怎么算?手算公式 + 参数 2021 辨识 + Servo Guide 与 AI Servo Tuning 实操
FANUC 惯量比手算公式 J=Mr² 与 J=M(P/2π)²,参数 2021 负载惯量比(默认 128)与速度环增益换算表,Servo Guide / AI Servo Tuning 自动惯量估计与前后参数对比,偏差>30% 的机械故障判读,...
13小时前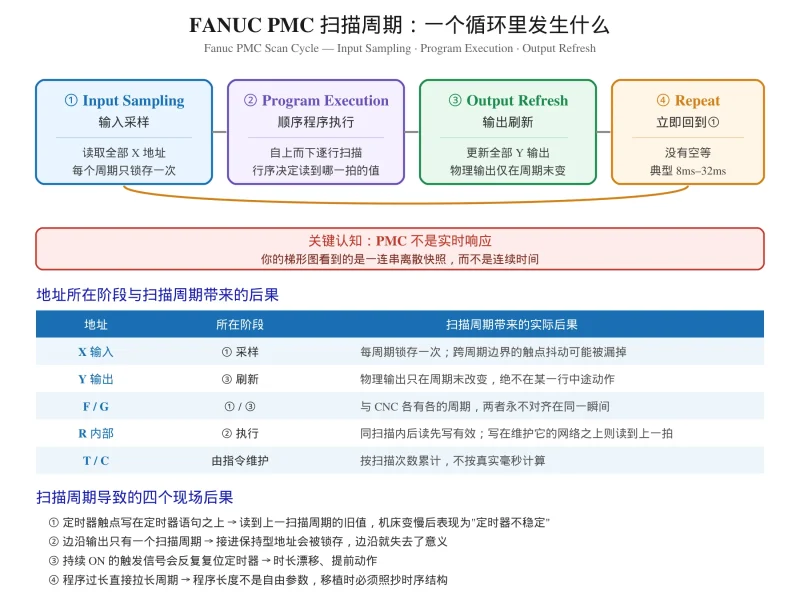
What Is a PMC in Fanuc? Ladder Logic, Addresses and Scan Time
What is a PMC in Fanuc, and how does scan time decide ladder timing?
13小时前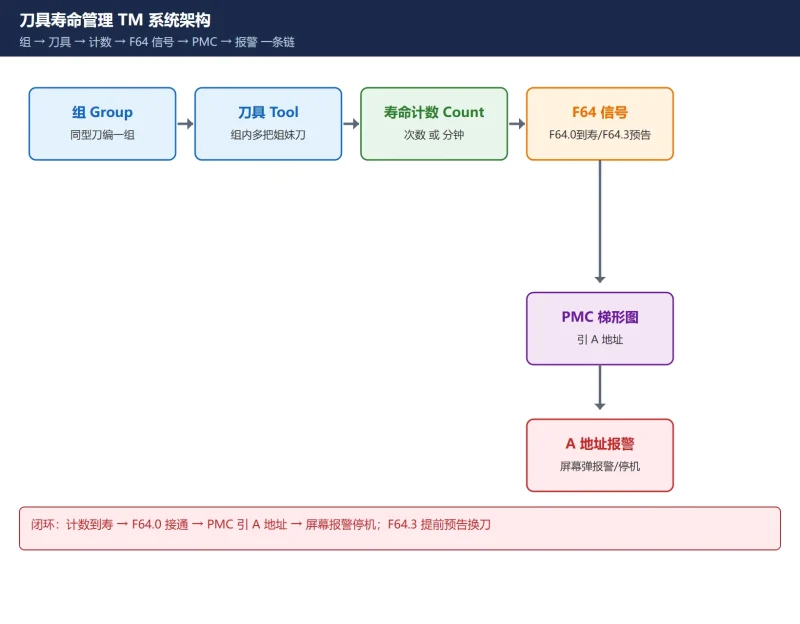
FANUC 刀具寿命管理(TM)怎么开?8132#0 / 13203#7 / 6800 / 6813 参数 + G10 L3 编程 + F64.0 报警接线全流程
FANUC 刀具寿命管理(TM)把同型刀编成组、预设寿命、自动计数与换刀。本文按 0i-D/0i-F 核对 8132#0 开户、6813 最大组数、6800 组数×刀数、6800#2 次数/时间、13203#7 计数触发、6810 忽略号...
13小时前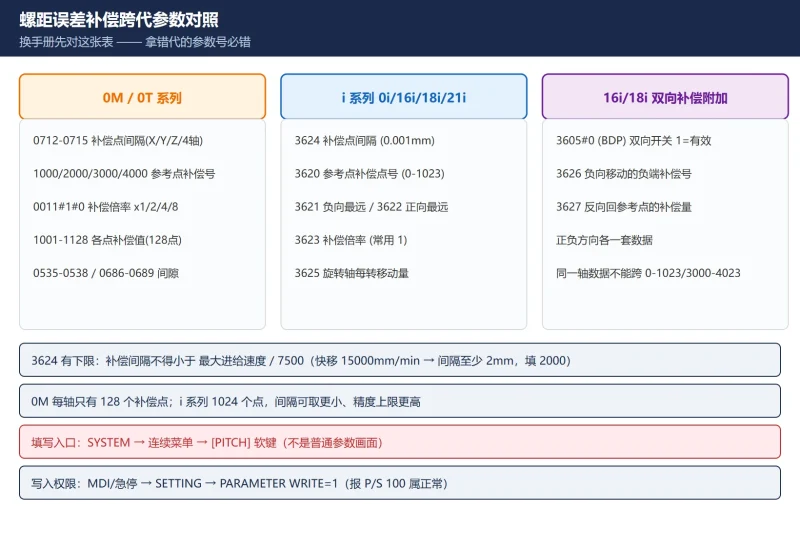
FANUC 螺距误差补偿 3620–3624 全流程:激光干涉仪测量 → 补偿点编号计算 → 参数填写 → 精度验证
FANUC 螺距误差补偿 3620-3624 全流程:跨代参数对照表(0M 0712-0715/1000-1128 ↔ i 系列 3620-3624 ↔ 16i/18i 双向 3605#0/3626/3627)、激光干涉仪测量与单向定位逼近、补偿点编号计算(负...
13小时前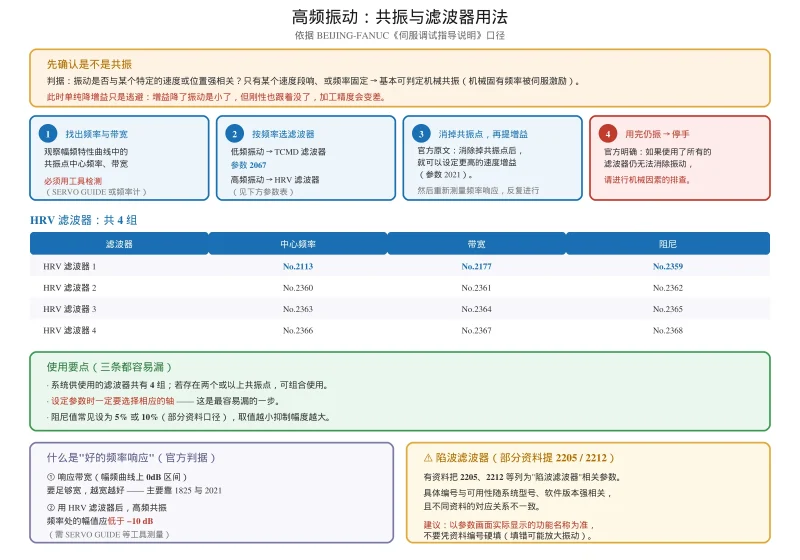
数控机床伺服振动、过冲、异响怎么调?现象分类排查表与波形判读
伺服振动现象分类排查教程:高频啸叫、低频颤振、起停过冲、加工振纹四类方向完全不同,含 HRV 滤波器四组参数表与共振消除流程、象限凸起的两面性判据、2048 反向间隙加速调整、HRV 控制作用与...
13小时前












