排序
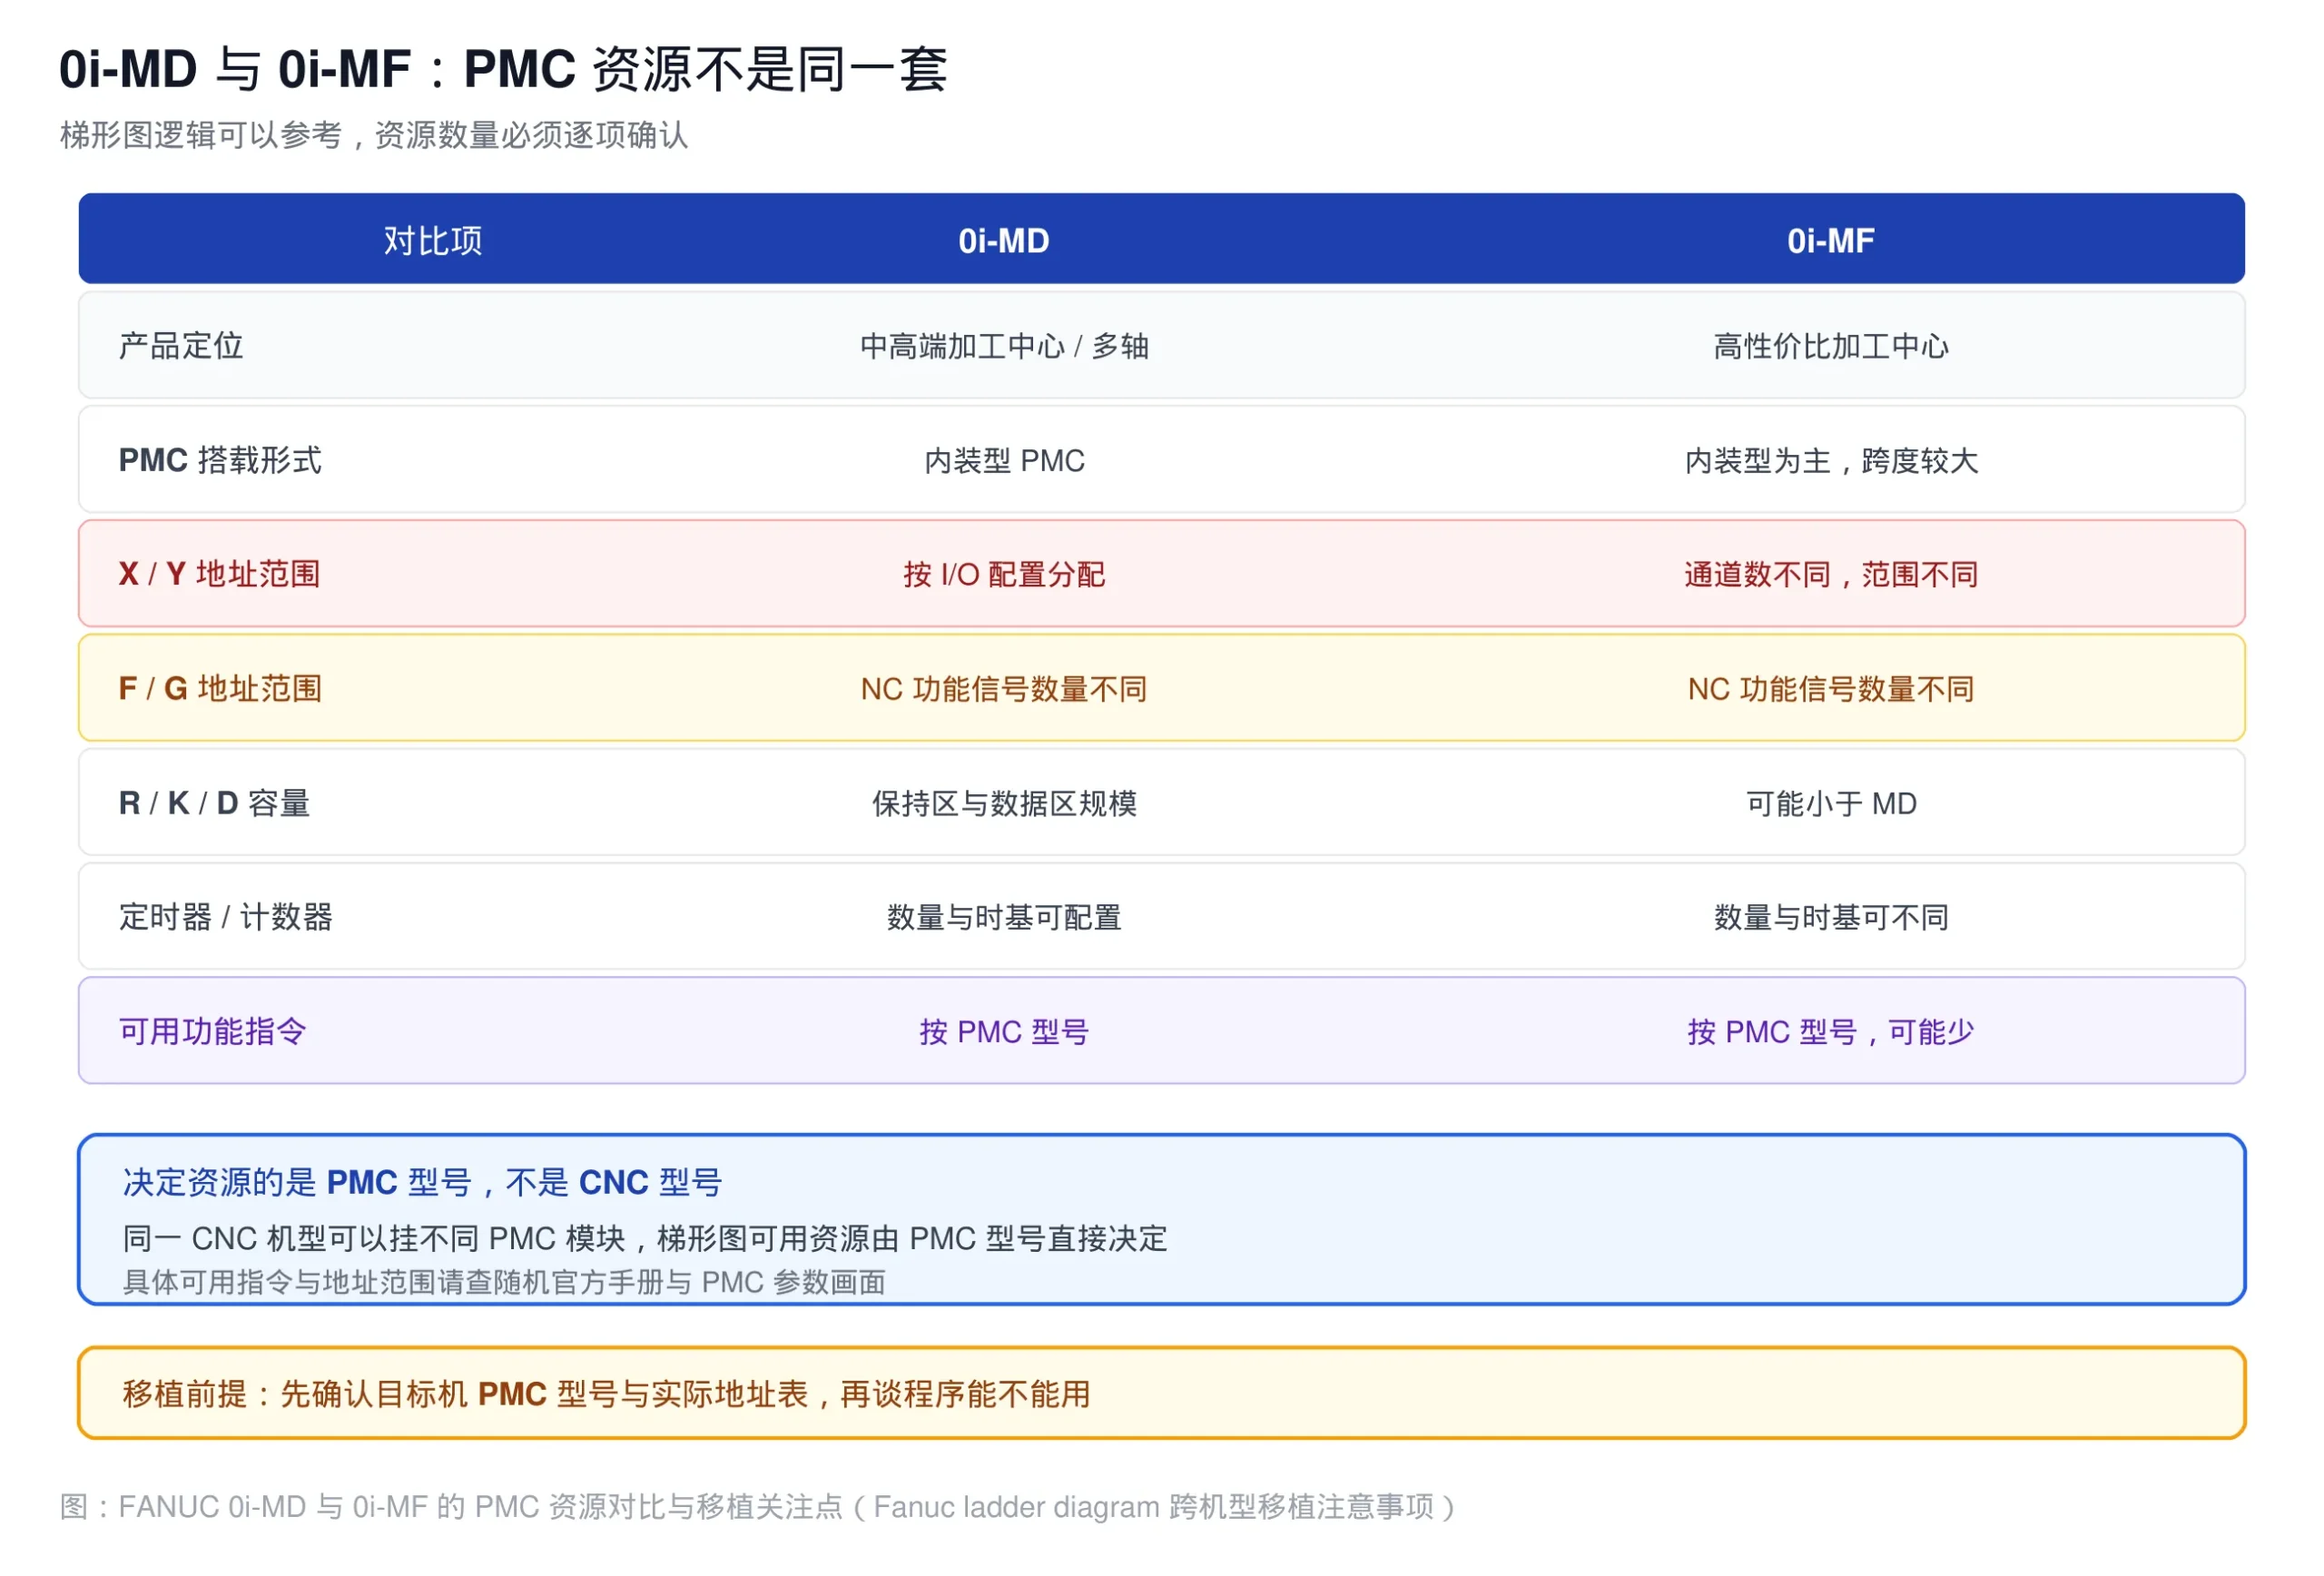
FANUC 0i-MD / 0i-MF PMC 差异对比:地址数量、机型限制与移植注意事项
一句话答案:FANUC 0i-MD 与 0i-MF 同属 0i 系列但 PMC 平台不同,搭载的 PMC 容量、指令集与 X/Y 等地址范围有差异,梯形图逻辑可参考但资源不能假定一致;跨机型移植要先做地址表核对、四步走...

 14小时前
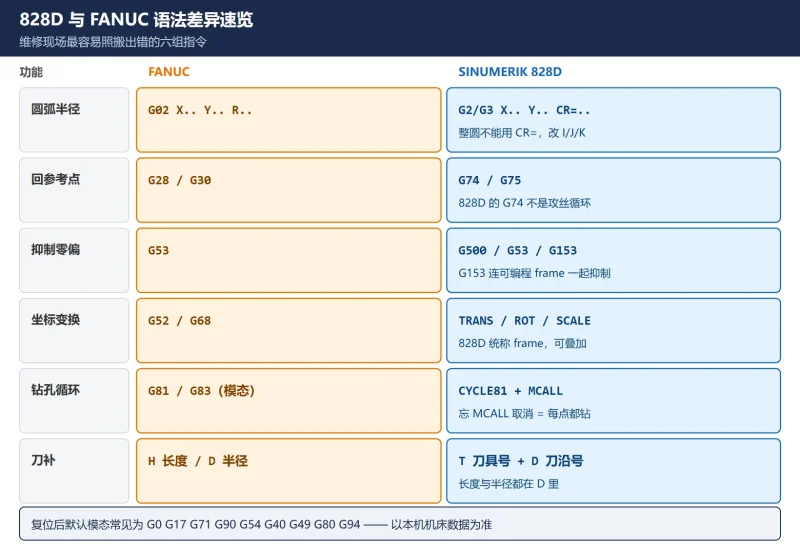
828D 编程入门实战:零点偏置 G54-G59、刀长刀补与对刀检验(维修电工向,不讲工艺)
828D 编程入门(维修电工向):与 FANUC 的语法差异对照(CR=、G74/G75、G500/G153、MCALL、T+D),零点偏置 G54 两条设置入口与生效时机,刀具补偿几何值/磨损值/半径值分别什么时候改,对刀三...
14小时前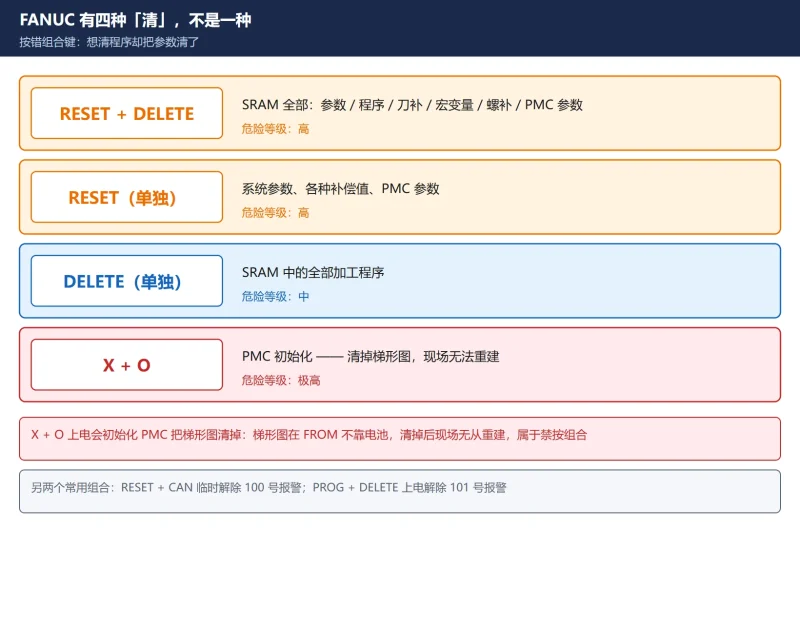
FANUC 参数怎么全部清零?RESET + DELETE 上电全清 + IPL 菜单逐项实操(顺带纠正一个流传很广的错误)
网上流传的「FANUC 恢复出厂设置」教程至少有一半是错的:0i-MD / 0i-MF 根本没有这个菜单项,真正的入口是断电后按住 RESET + DELETE 上电。本文区分四种「清」(RESET+DELETE / RESET / DELET...
14小时前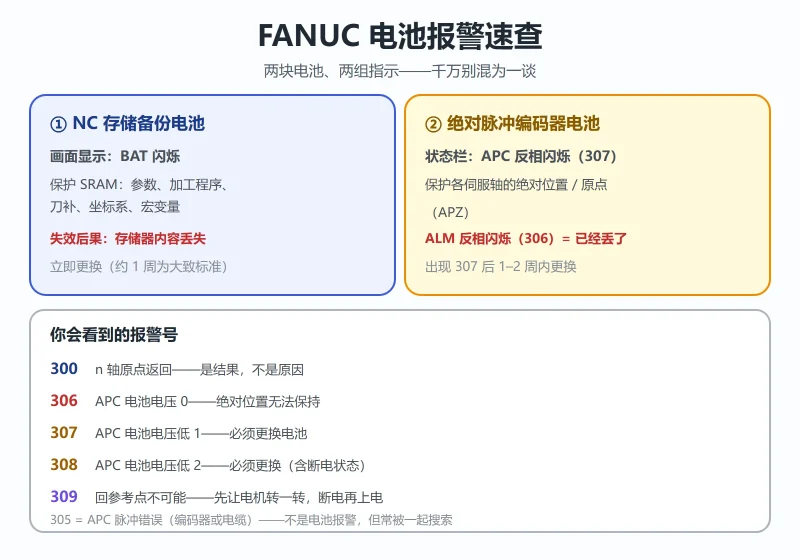
FANUC 电池报警 306/307/APC/BAT 怎么处理?2026 现场更换流程与数据丢失风险全解
FANUC 电池报警速查:BAT / APC / ALM 指示与 300、306、307、308 报警号含义,NC SRAM 电池(通电 30 秒再断电、30 分钟红线)与伺服 APC 电池(必须通电换)两套流程,数据丢失逐项对照、参数...
14小时前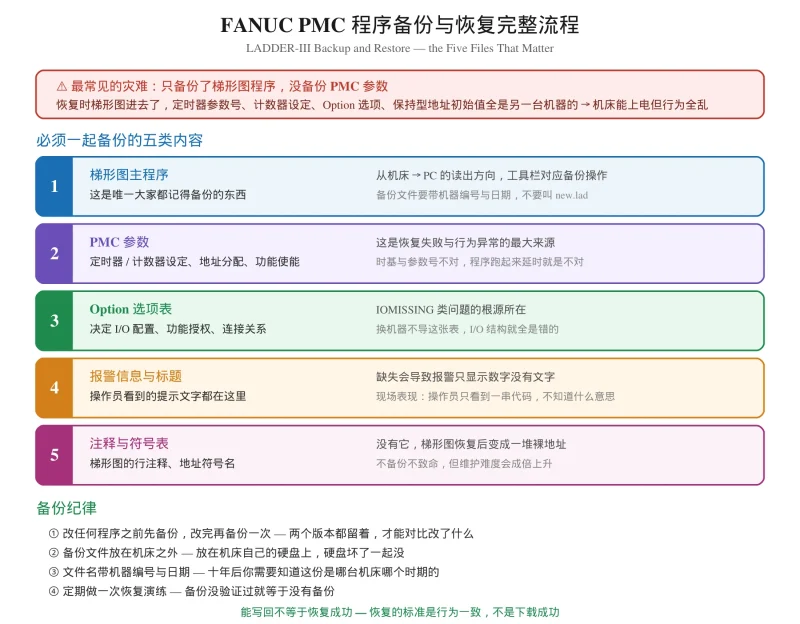
How to Backup and Restore a Fanuc PMC Program from Ladder-III
Back up and restore a Fanuc PMC program without hitting IOMISSING.
29分钟前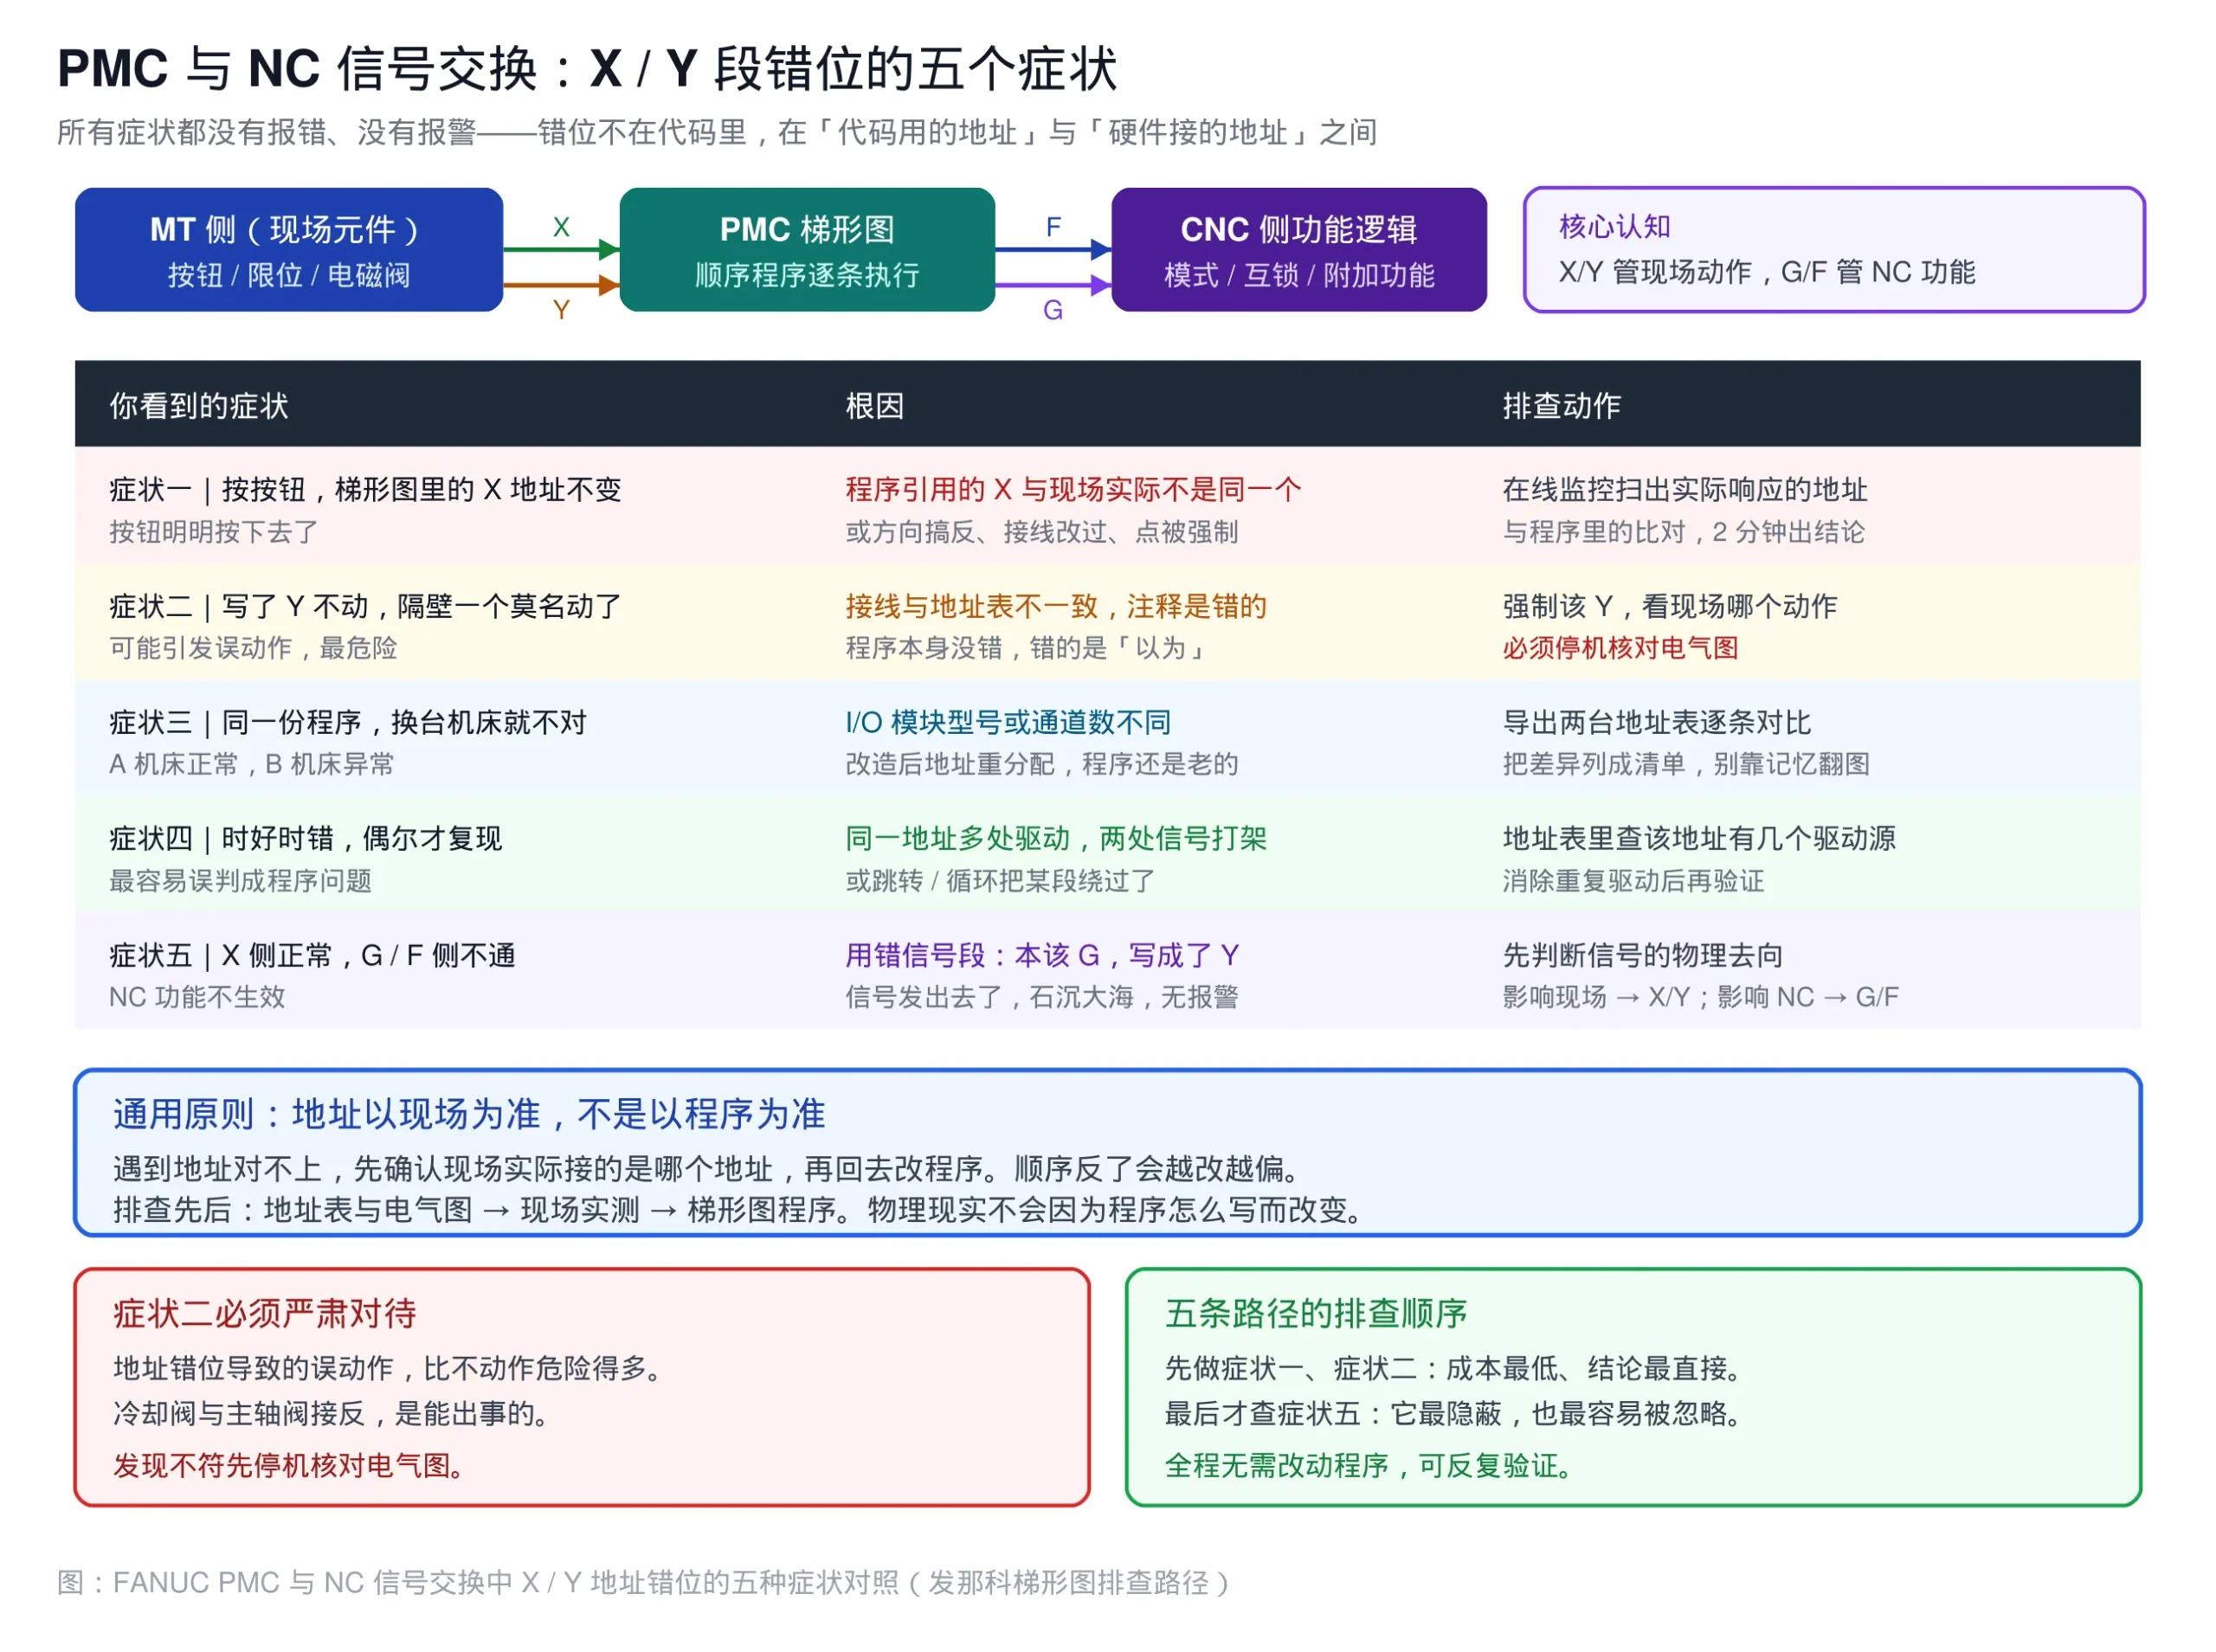
FANUC PMC 与NC 信号交换异常怎么查?X / Y 地址对不上的排查路径
一句话答案:梯形图逻辑没错、系统不报警,但行为不对——错位在'代码用的地址'与'硬件实际接的地址'之间。X/Y 属 MT 侧↔PMC,G/F 属 PMC↔CNC,机制不同。本文按五类症状(按按钮 X 不变、Y ...
26分钟前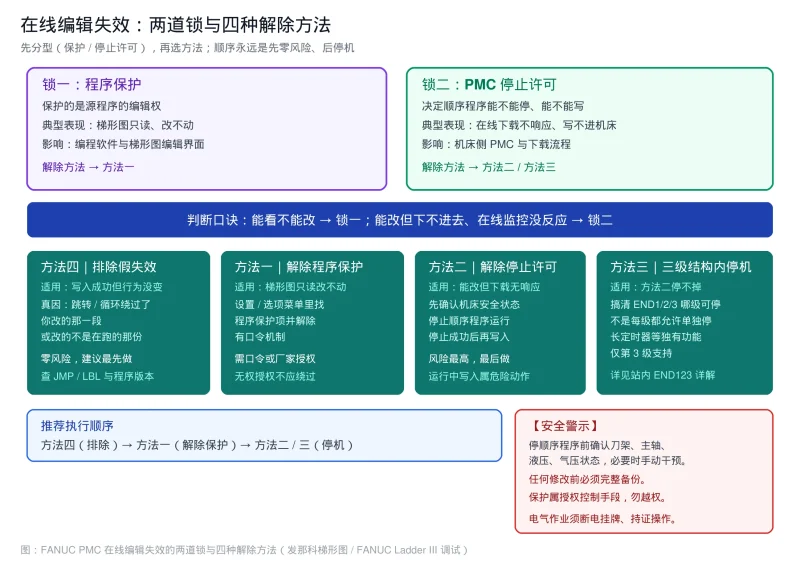
发那科梯形图 在线编辑失效4种解除方法
发那科梯形图故障排查:FANUC Ladder III 在线编辑后梯形图改不动、下传无响应的原因与 4 种解除方法,区分程序保护与 PMC 停止许可,详解三级顺序程序停机要点与五种假失效判别,附速查表
14小时前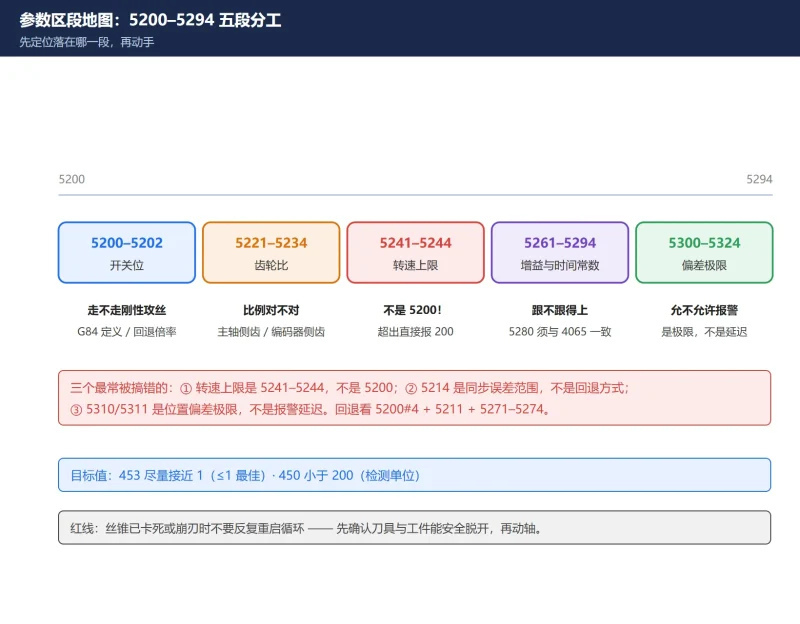
FANUC 刚性攻丝参数速查表:5200–5294 区段逐条说明 + SP0741 报警码 + 诊断号 452/453 含义
可直接对着机床抄的 FANUC 刚性攻丝参数速查表:5200–5294 按五段归类(开关位 / 齿轮比 / 转速上限 5241–5244 / 增益与时间常数 / 偏差极限),逐条给出含义与常用设定;附诊断号 452/453/45...
48分钟前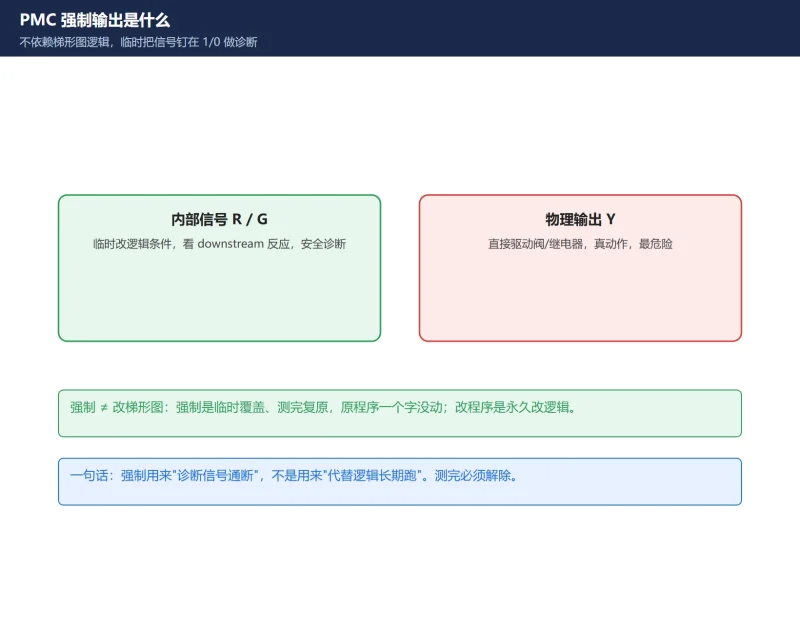
FANUC PMC 强制输出怎么用?信号强制(FORCE)路径(PMCDGN/STATUS/FORCE) + 可强制地址(G/R/Y) + 停PMC/解除 + 安全红线
PMC 强制输出(FORCE)能在不依赖梯形图逻辑的情况下把信号强行钉在 1/0,用来判断'是阀坏了、线断了还是逻辑没到'。本文讲清入口 PMC→PMCDGN→STATUS→FORCE、可强制地址 G/R/C/A/T/E/D/Y 与 ...
14小时前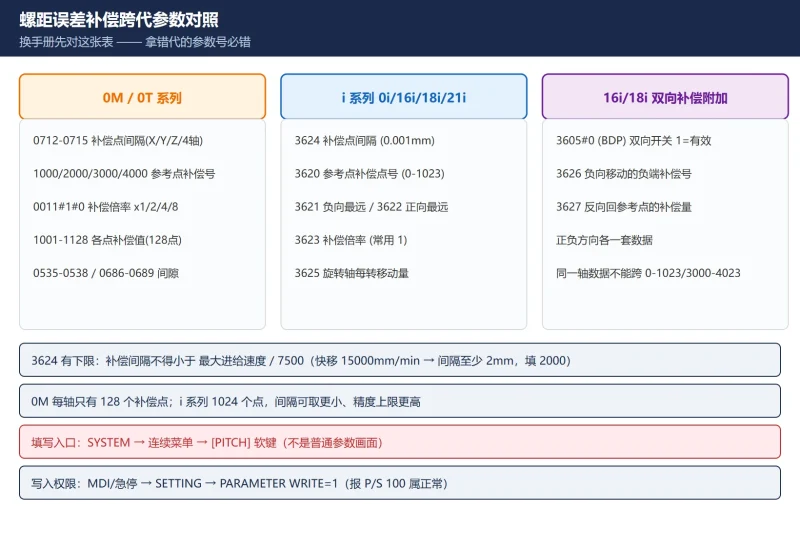
FANUC 螺距误差补偿 3620–3624 全流程:激光干涉仪测量 → 补偿点编号计算 → 参数填写 → 精度验证
FANUC 螺距误差补偿 3620-3624 全流程:跨代参数对照表(0M 0712-0715/1000-1128 ↔ i 系列 3620-3624 ↔ 16i/18i 双向 3605#0/3626/3627)、激光干涉仪测量与单向定位逼近、补偿点编号计算(负...
13小时前












