排序
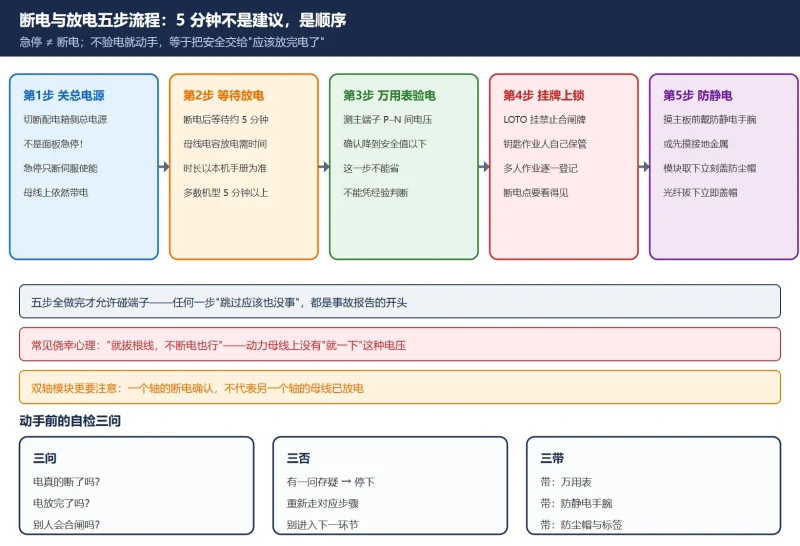
FANUC 伺服放大器更换实操:断电放电 5 分钟、拆装顺序、电机 ID 与参数写回、换完必做的三项验证
FANUC 伺服放大器更换实操:从该不该换的决策、断电放电 5 分钟与验电挂牌、拆装顺序(先标记再拔线后拆螺丝)、电机 ID No.2020 与初始化位 No.2000#1 参数写回、FSSB 自动设定,到换完必做的...

 13小时前
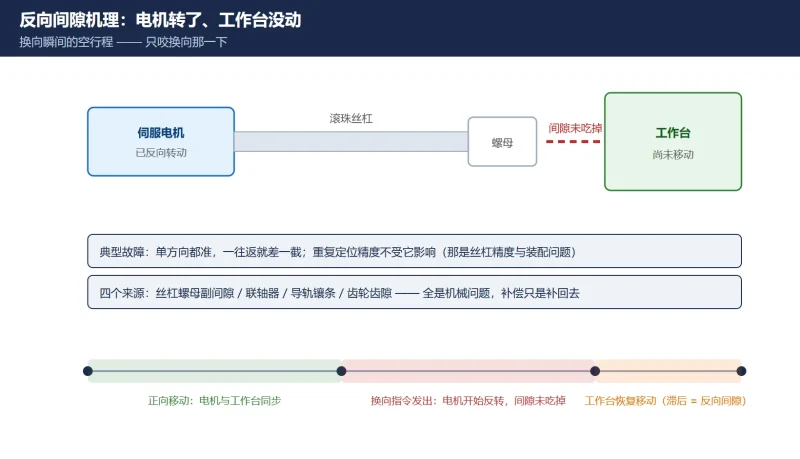
FANUC 反向间隙补偿 1851 怎么设?千分表实测 → 检测单位换算 → 写入 → 双向验证的完整流程
FANUC 反向间隙补偿 1851 完整流程:千分表实测(切削 G01 与快速 G00 各一次)、检测单位换算表(0.020mm→20、车床 X 轴×2、英寸机床)、1851/1852 与 1800#4/1817#2 参数落位、PWE 写入与断...
13小时前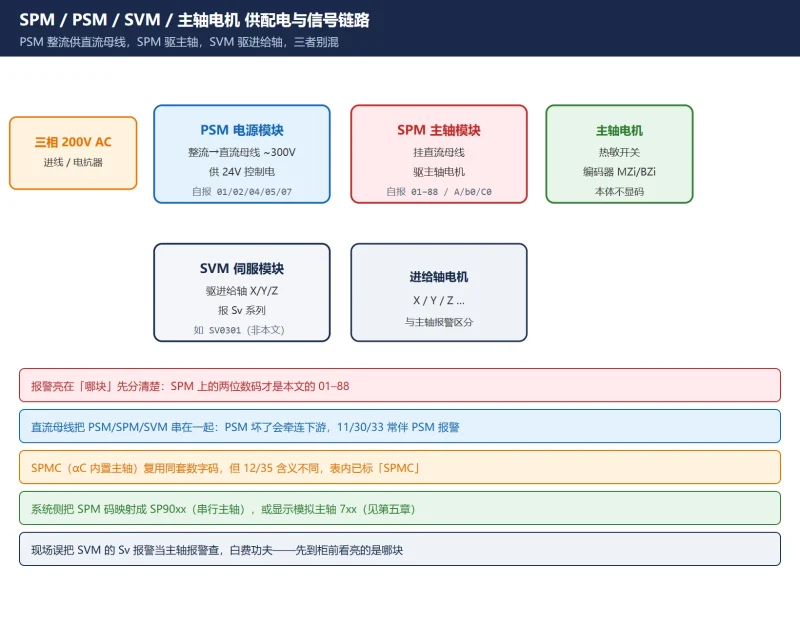
FANUC 主轴放大器报警代码全表:SPM/PSM 两位数码管 01–88 逐条对照(含 A/b0/C0 字母码)+ 换板还是查线判定
现场拿着放大器看数码管查码,最怕两件事:把'系统 SP9012'和'放大器 12'当两个故障,或照着来路不明的码表把不该换的板子换了。本文按数码管显示的两位数字排序,逐条给中文含义、首要动作与判...
13小时前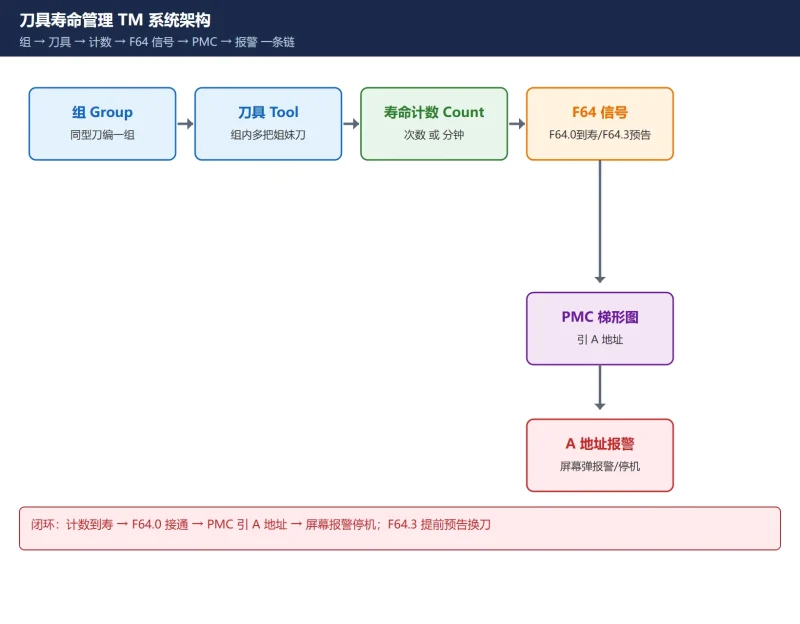
FANUC 刀具寿命管理(TM)怎么开?8132#0 / 13203#7 / 6800 / 6813 参数 + G10 L3 编程 + F64.0 报警接线全流程
FANUC 刀具寿命管理(TM)把同型刀编成组、预设寿命、自动计数与换刀。本文按 0i-D/0i-F 核对 8132#0 开户、6813 最大组数、6800 组数×刀数、6800#2 次数/时间、13203#7 计数触发、6810 忽略号...
13小时前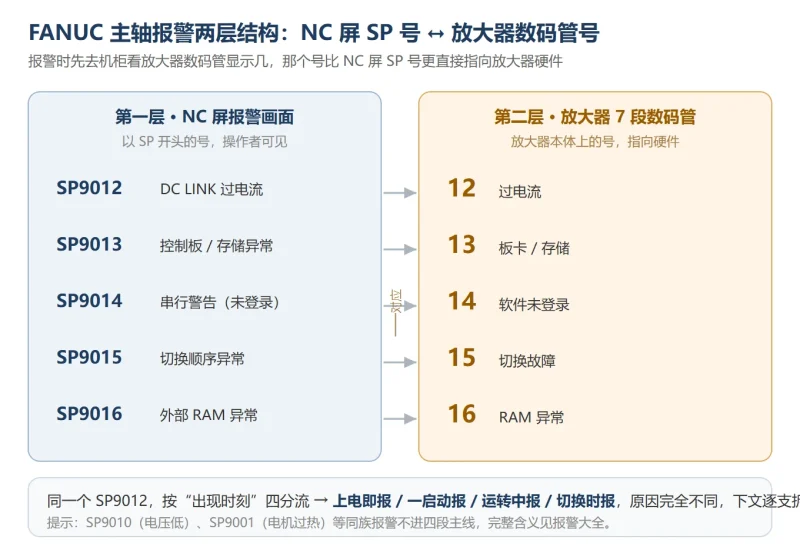
FANUC 主轴报警 SP9012/SP9013/SP9015/SP9014/SP1041 处理方法 — 按“上电即报/一启动就报/运转中报/切换时报”四段分流排查
同一个 SP9012,在“上电/启动/运转中/切换”不同时刻出现,排查路径完全不同。本文按四段分流拆解主轴报警,先定时刻再动手,少走弯路。
13小时前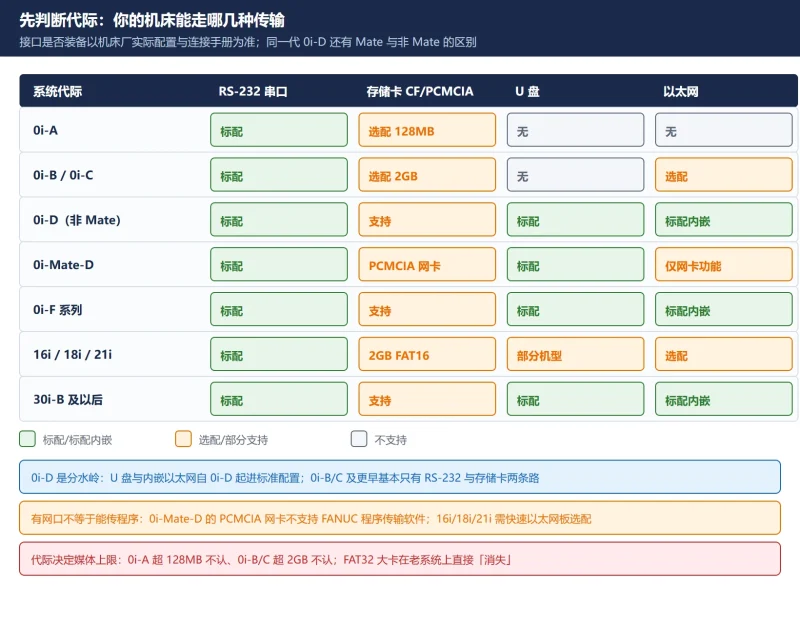
FANUC 程序传不进机床?RS-232/CF卡/U盘/以太网/DNC 五种传输方式的参数、线序与故障对照
程序传不进 FANUC 机床,根因集中在四个点:线序没对、0020 通道没选对、通信格式两端不一致、媒体格式系统不认。本文按官方参数手册与连接手册口径,把 RS-232、存储卡、U 盘、以太网、DNC 五...
13小时前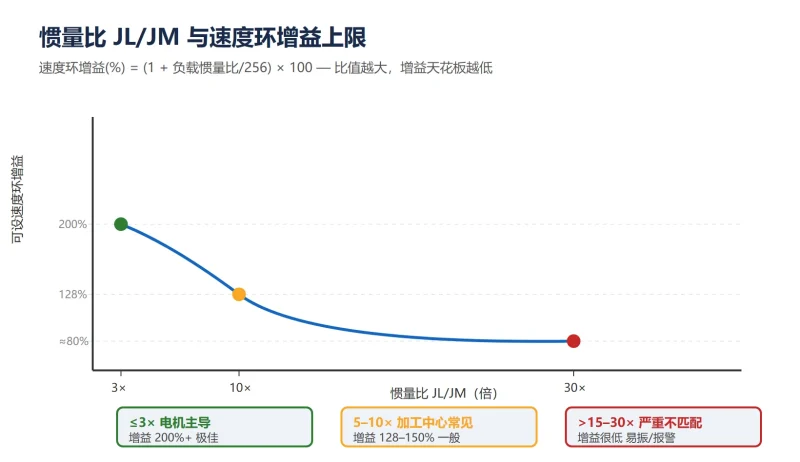
FANUC 伺服惯量比怎么测怎么算?手算公式 + 参数 2021 辨识 + Servo Guide 与 AI Servo Tuning 实操
FANUC 惯量比手算公式 J=Mr² 与 J=M(P/2π)²,参数 2021 负载惯量比(默认 128)与速度环增益换算表,Servo Guide / AI Servo Tuning 自动惯量估计与前后参数对比,偏差>30% 的机械故障判读,...
13小时前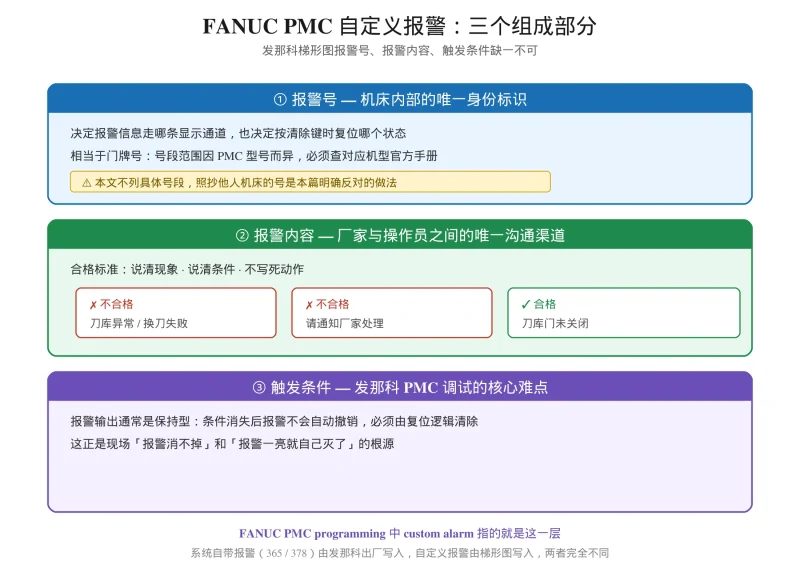
发那科梯形图:FANUC PMC 自定义报警 ALARM 写法与显示画面
一句话答案:FANUC PMC 自定义报警是机床厂家在发那科梯形图里用 ALARM 指令自行定义的中文报警提示;发那科出厂只提供框架与通道。它由 报警号、报警内容、触发条件 三部分组成,写法遵循文中...
13小时前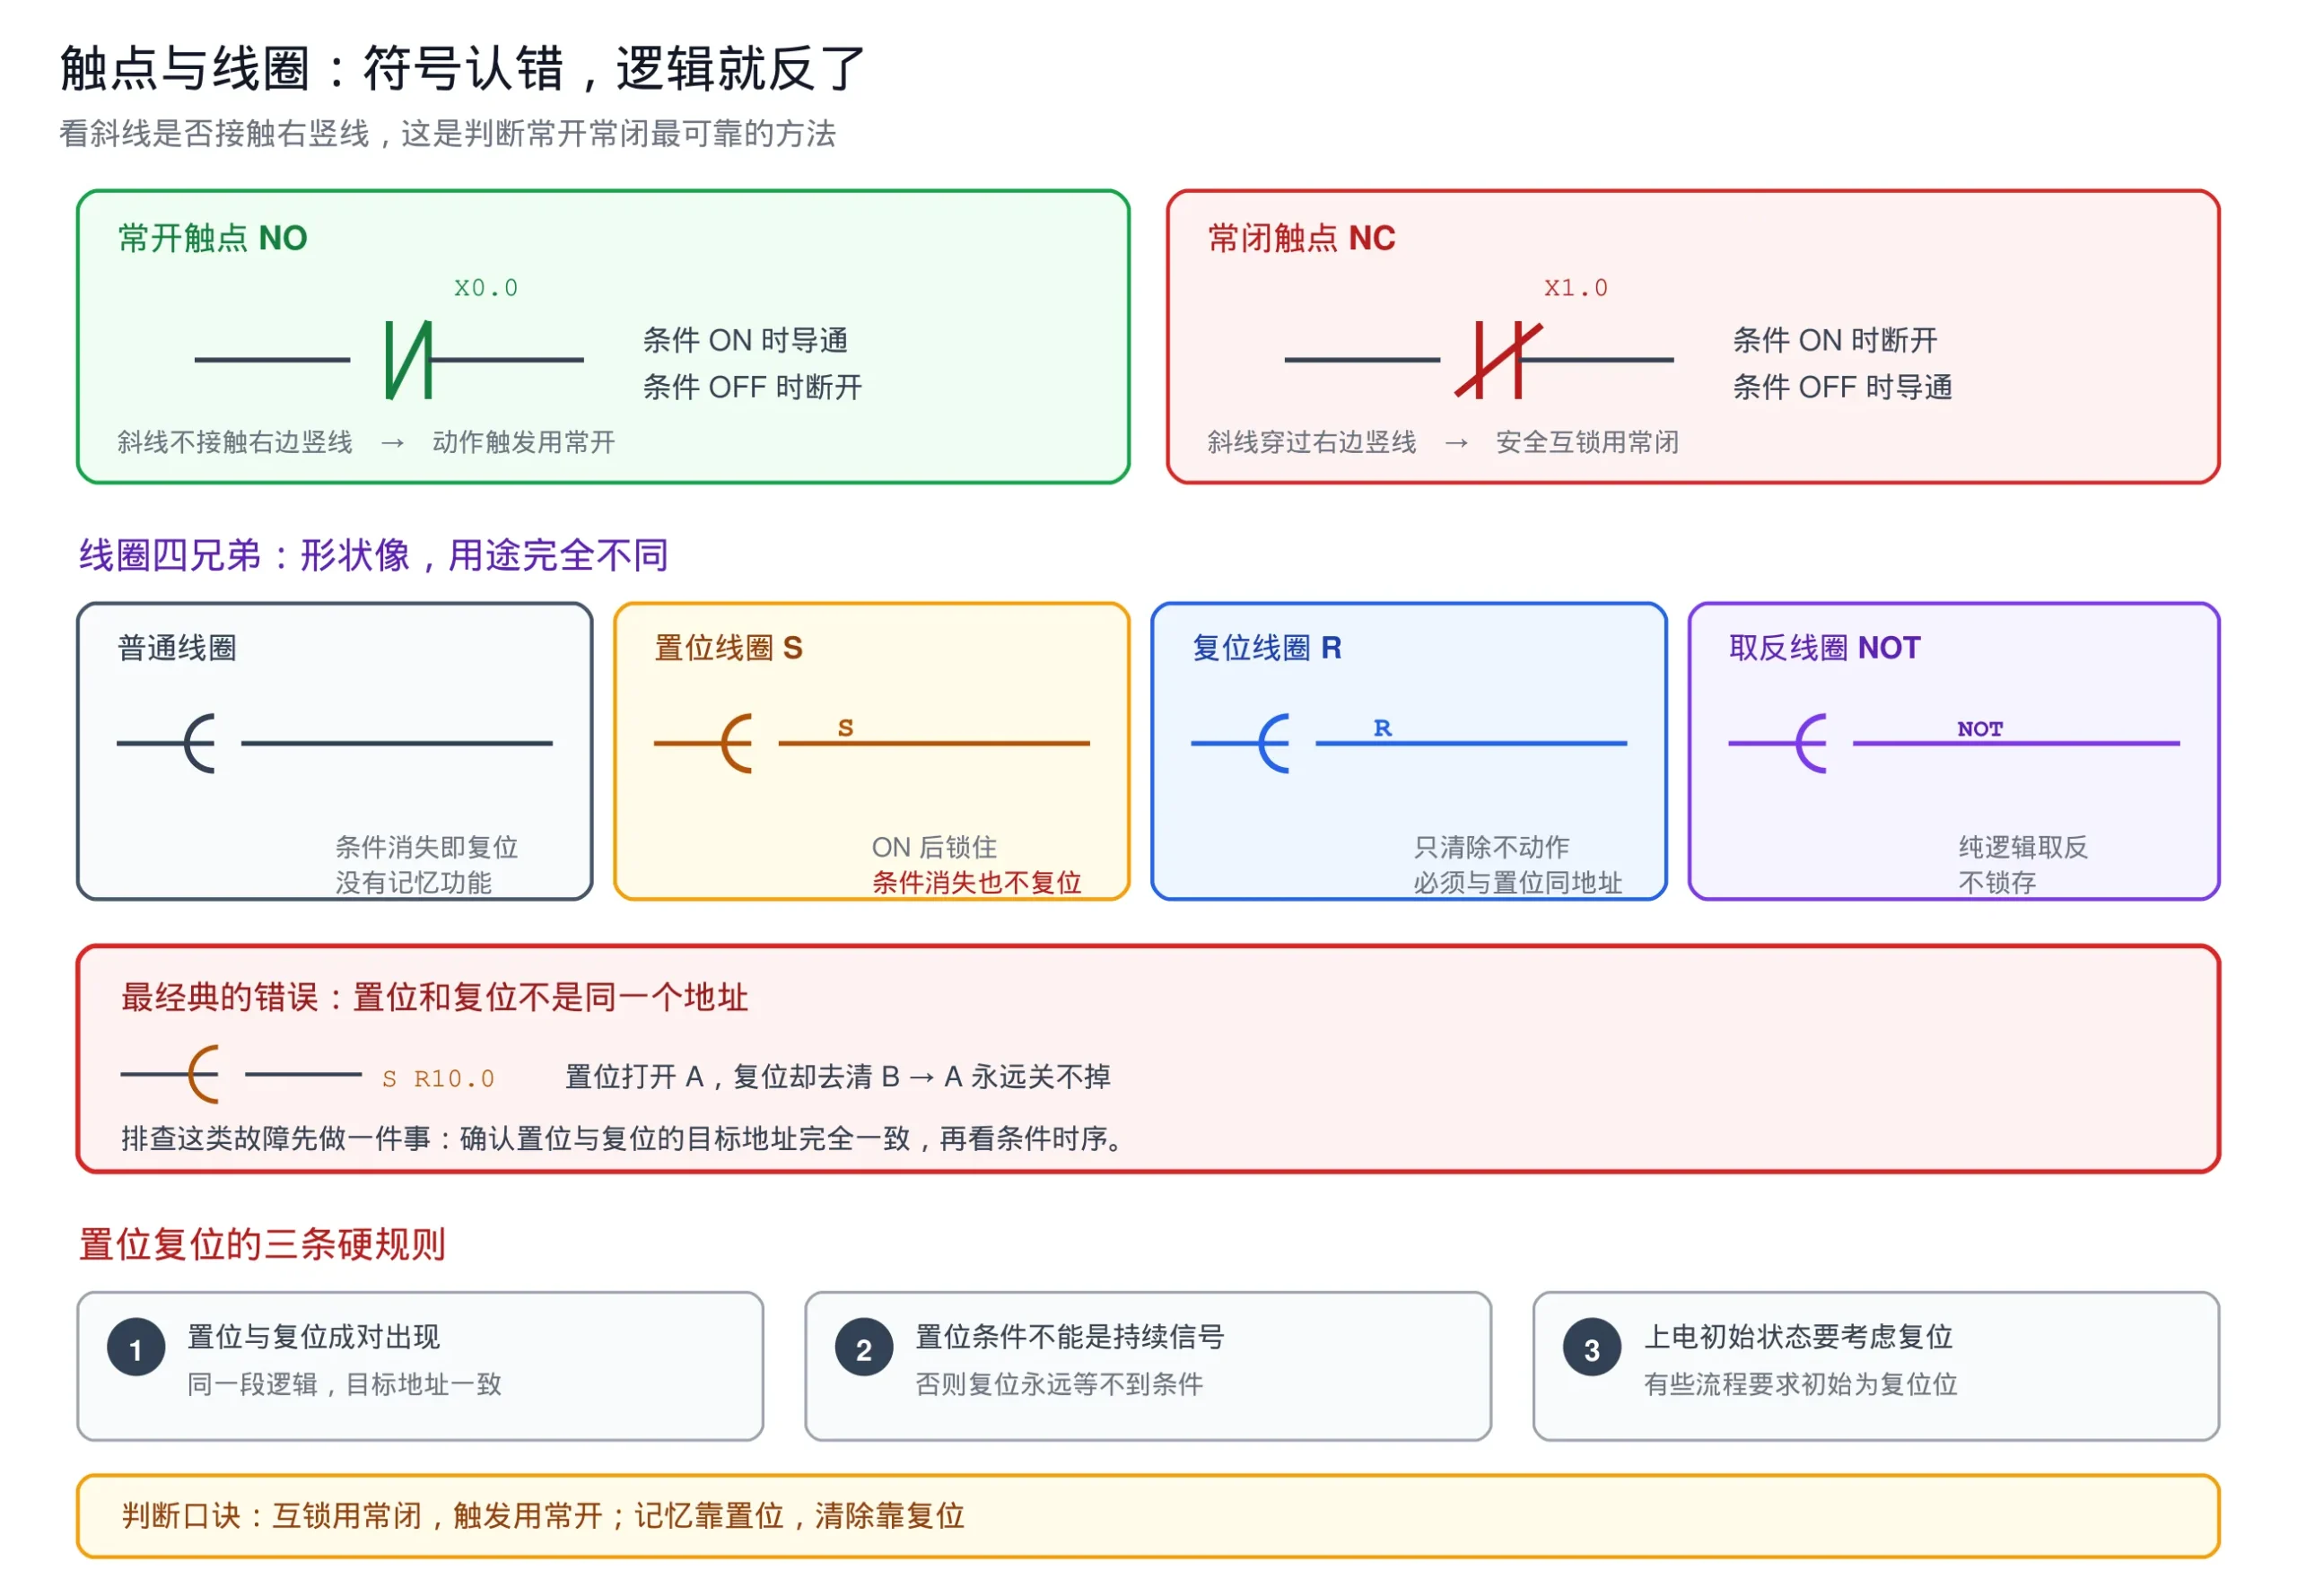
发那科梯形图符号速查:常开常闭、线圈、边沿与比较指令图解
一句话答案:认错一个 FANUC 梯形图符号,程序意思就完全反过来——符号图解必须靠眼睛看。本文把最常用符号逐个画出:常开/常闭、四种线圈(普通/置位/复位/取反)、边沿检测、比较指令、跳转...
13小时前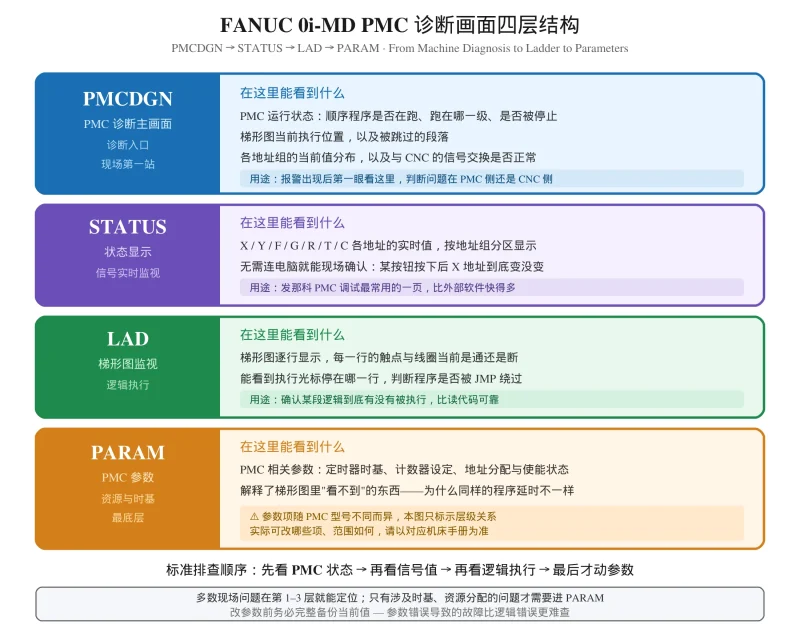
Fanuc 0i-MD PMC Diagnostic Screens: PMCDGN, STATUS, LAD and PARAM
What PMCDGN, STATUS, LAD and PARAM each answer on a Fanuc 0i-MD.
13小时前












