
排序
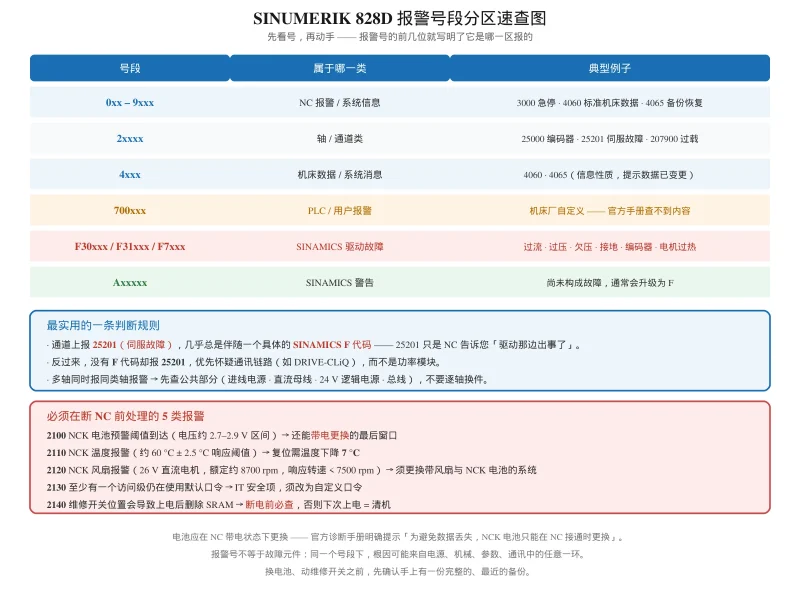
SINUMERIK 828D 报警代码一览表(中文)— NC / PLC / SINAMICS F 代码三区对照与处理
SINUMERIK 828D 报警代码中文速查:NC / 轴 / 机床数据 / 700xxx / SINAMICS F 五段号段分区对照,含 2100 电池、2110 温度、2120 风扇、2130 口令、2140 维修开关等断电前必处理项,以及 F3000...

 前天
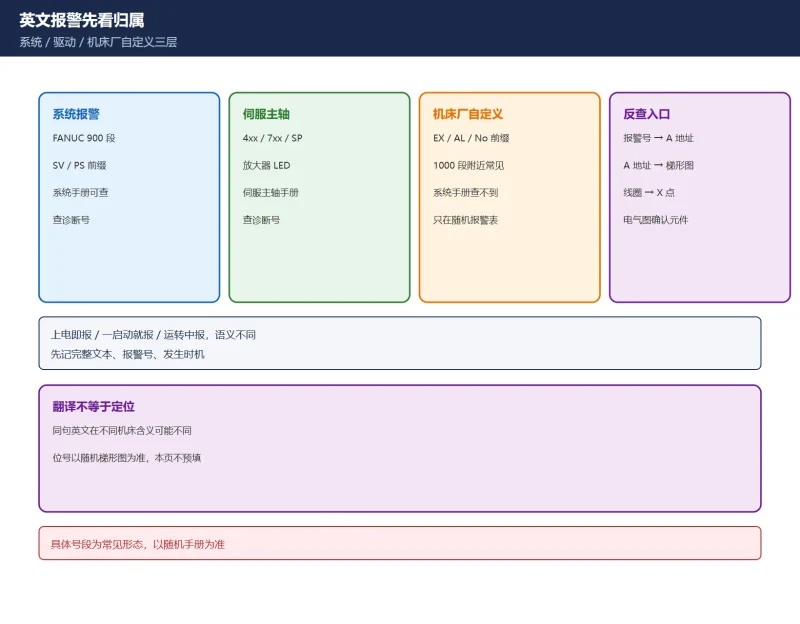
数控机床冷却 / 油路 / 排屑 / 气压 / 液压 五类报警怎么查?英文报警文本 → PMC 反馈位 → 处理动作
冷却、润滑、排屑、气压、液压五类英文报警大多不是系统报警,而是机床厂写在 PMC 里的自定义文本。本页给出五子系统横向对照:文本只是线索,真正要查的是「没就绪还是执行中受阻」,再沿报警...
5天前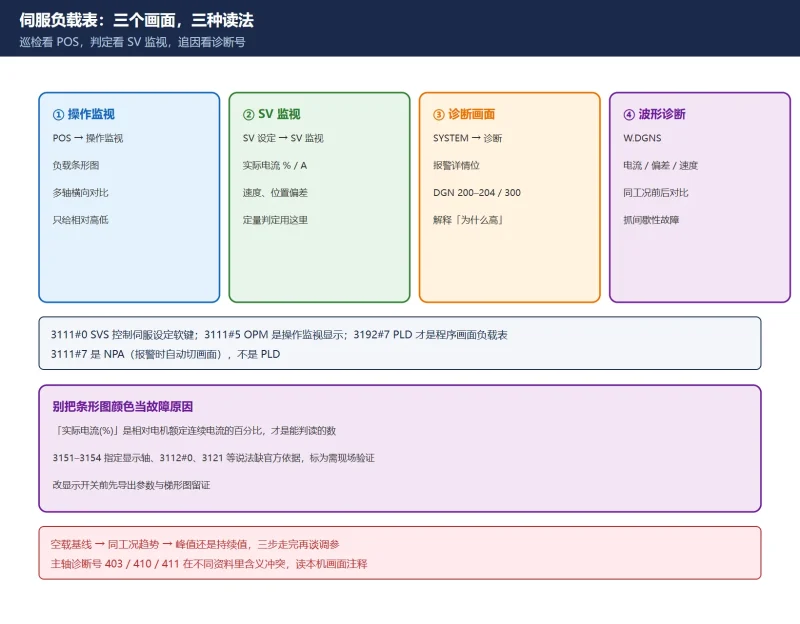
FANUC 伺服负载表怎么读?3111/3192 开关 + 诊断号 200–204/300 交叉验证
巡检看 POS、判定看 SV 监视、追因看诊断号。讲清实际电流(%)分段读法、峰值与持续值区分,并纠正 3111#7 被当成负载表开关、主轴诊断号混写两处错误。
6天前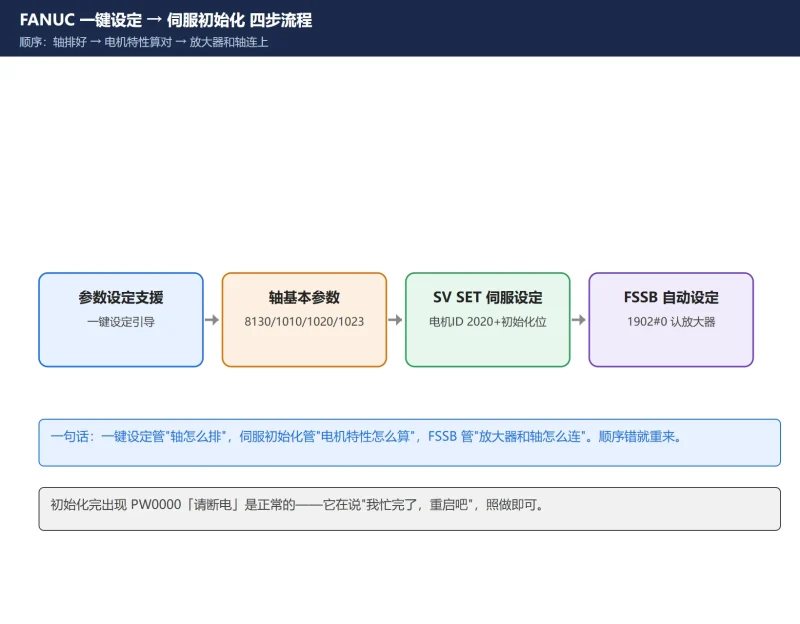
FANUC 一键设定与伺服初始化怎么用?参数设定支援(8130/1010/1020/1023) + SV SET 伺服设定(2020/2000#1/1820/2084-2085) 全流程
FANUC 一键设定(参数设定支援)把轴数/轴名/轴号一次配好,伺服初始化(SV SET)按电机 ID 2020 自动算脉冲数/齿轮比/方向,FSSB 自动设定(1902#0)认放大器。本文讲清三步顺序与 417/5136/PW...
20天前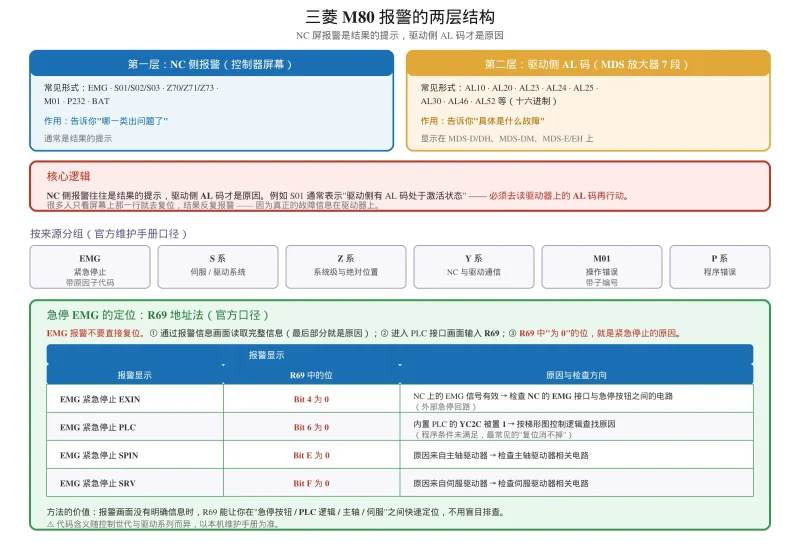
三菱 M80 数控系统常见报警处理:ALM401 / S01 / Z70 / AL 驱动码完整对照
三菱 M80 报警两层结构:NC 屏报警与 MDS 驱动器 7 段 AL 码的对应关系,EMG 急停用 R69 定位(Bit4 EXIN / Bit6 PLC / BitE SPIN / BitF SRV),S01/S02/S03 的复位类别与详细编号,Z70/Z71/Z7...
21天前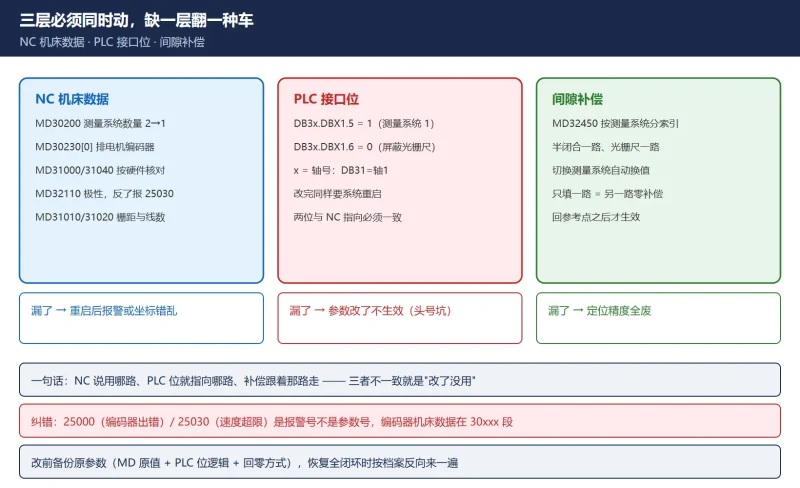
828D 全闭环改半闭环怎么改?屏蔽光栅尺的 MD 参数 + PLC 位 + 间隙补偿三件套
SINUMERIK 828D 全闭环改半闭环完整教程:光栅尺故障应急屏蔽与永久改半闭环的三层改法——NC 机床数据(MD30200 测量系统数量、MD30230 输入分配把电机编码器排到第一路、MD31000/31010/31020/...
21天前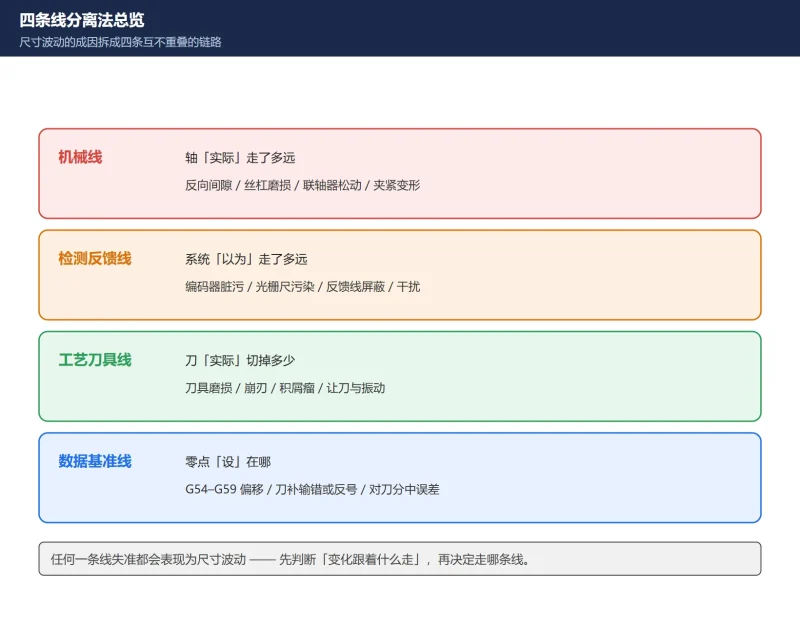
加工尺寸忽大忽小怎么查?四条线分离法:机械线 / 检测反馈线 / 工艺刀具线 / 数据基准线,一次把波动源分开
尺寸忽大忽小别再靠反复调刀补硬压 —— 刀补只修稳定的系统偏差,修不了随机漂移。用四条线分离法先判断「变化跟着什么走」:随件数走是刀具磨损,随时间走是热变形,随位置走是丝杠/螺距,随...
昨天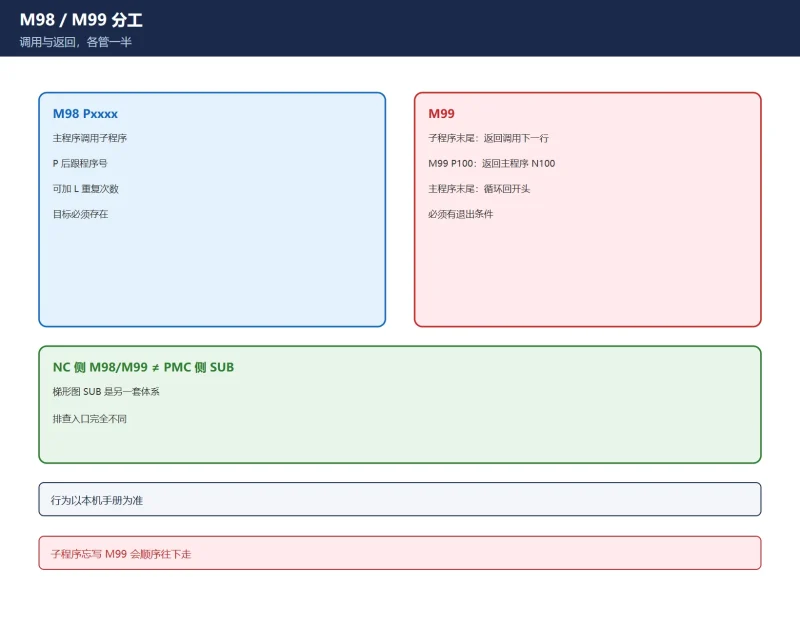
FANUC M98 / M99 子程序怎么调用?P 号规则、嵌套上限与 076 / 077 / 078 三个报警怎么查
FANUC M98/M99 子程序调用全解:P 号四种写法、L 重复次数、NC 侧 M98 与 PMC 侧 SUB 的边界、M99 三种用法,并明确指出 077 嵌套上限在三份资料里写 3 重/5 层/8 层互相冲突、必须按本机手册。...
前天
看懂PMC,其实没那么难
《看懂PMC程序,其实没那么难》电子书高清PDF,图解急停、润滑、四轴、倍率控制及报警文本,配套PMC仿真软件,适合数控维修与调试人员从零读懂梯形图。售价100元,付款后本页立即下载。
前天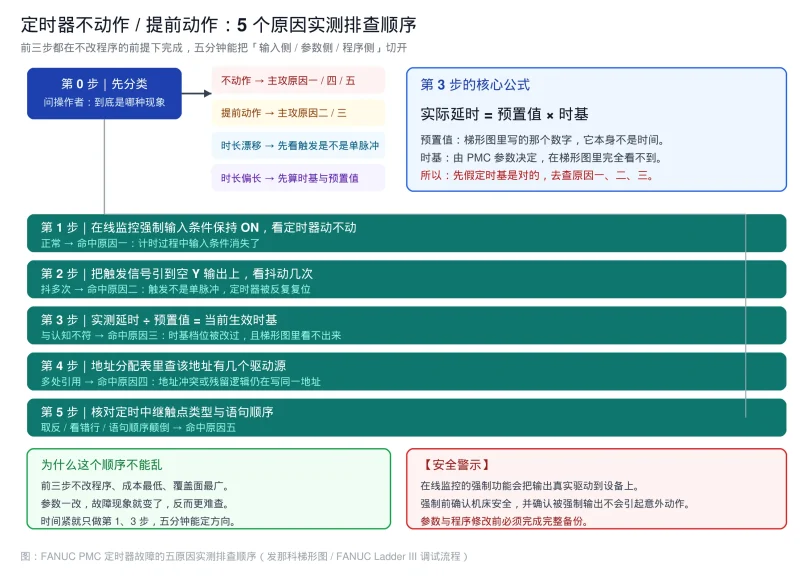
发那科梯形图 定时器不动作提前动作5原因排查
发那科梯形图故障排查:FANUC Ladder III 环境下 PMC 定时器不动作或提前动作的 5 个常见原因与实测排查顺序,涵盖输入条件中途消失、触发信号抖动、时基与预置值不符、地址冲突、定时中继触点...
21天前














