
排序
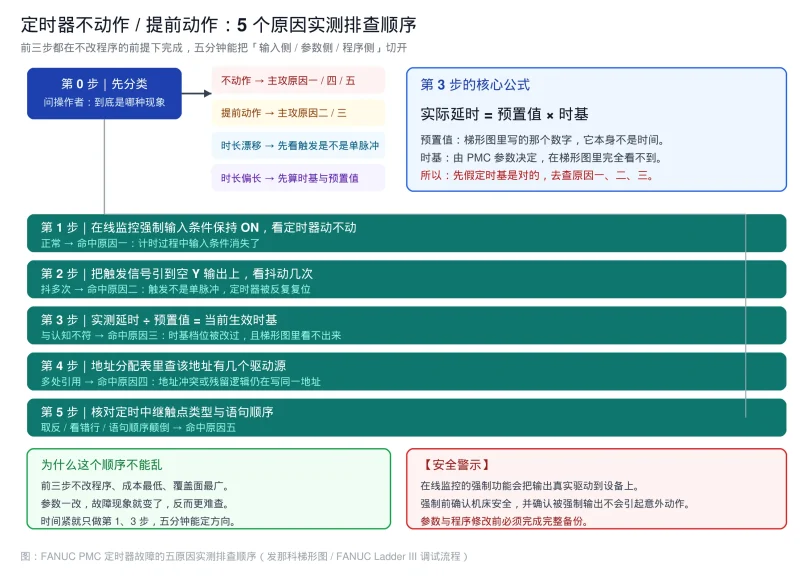
发那科梯形图 定时器不动作提前动作5原因排查
发那科梯形图故障排查:FANUC Ladder III 环境下 PMC 定时器不动作或提前动作的 5 个常见原因与实测排查顺序,涵盖输入条件中途消失、触发信号抖动、时基与预置值不符、地址冲突、定时中继触点...

 21天前
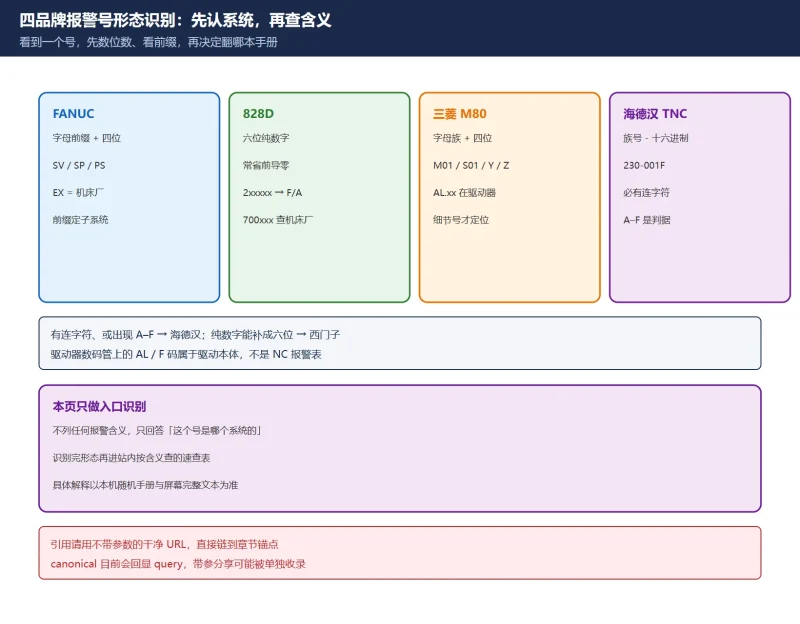
CNC 报警号形态识别卡:FANUC / SINUMERIK / 三菱 M80 / HEIDENHAIN 位数、前缀与号段对照(30 秒定位该翻哪本手册)
看到一个报警号,先判断它是哪个系统的。本页只做入口识别:四品牌报警号的位数、前缀与号段形态、该去哪个画面查、翻哪本手册、站内哪篇速查页对得上,附 6 位号分流法。
5天前
机床打表找正怎么做?检具选择、标准流程、五项常见几何误差的调整部位与「检验 ≠ 找正」分层
「打表」是装配与维修现场用百分表把几何关系调回去的活,和按 ISO 230-1 出验收报告不是一回事。本页写清检具量程、预压归零、锁紧后复检,并点破网上「七项几何误差 + 垫片厚度」其实出自某一...
6天前
西门子840D系统轮廓误差报警解决实例|雷尼绍编码器安装调试全攻略
西门子840D数控系统轮廓误差报警维修案例详解:雷尼绍编码器安装后出现位置偏差超出允许范围故障,系统无法正常进入加工模式。通过编码器安装精度校正、信号线路优化、系统参数配置调整等三步解...
21天前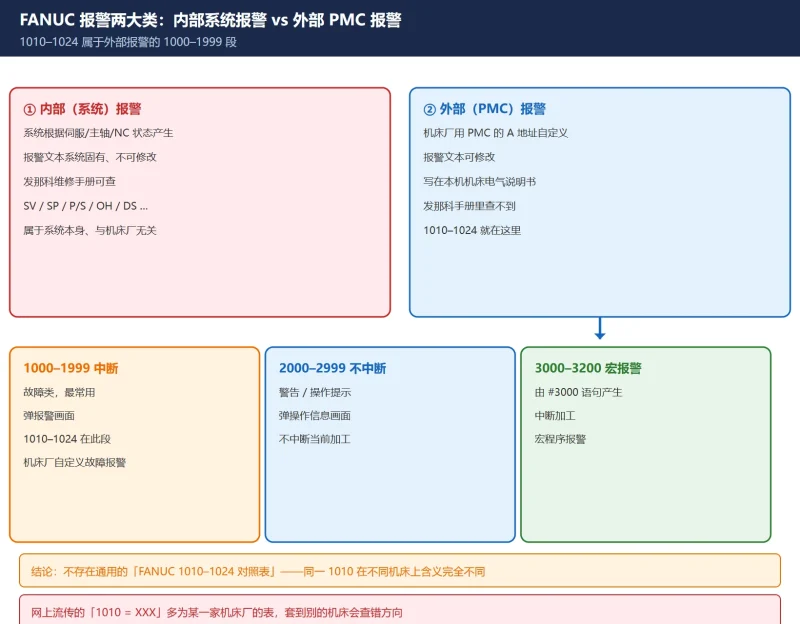
FANUC ATC 报警 1010–1024 速查:机床厂自定义报警的反查方法与真实对照
加工中心刀库/ATC 报警 1010–1024 为什么在发那科原厂手册里查不到?因为它们是机床厂用 PMC 的 A 地址自定义的外部报警。本文给出报警号段划分、A 地址映射、四步反查法,以及四个真实机床厂...
5天前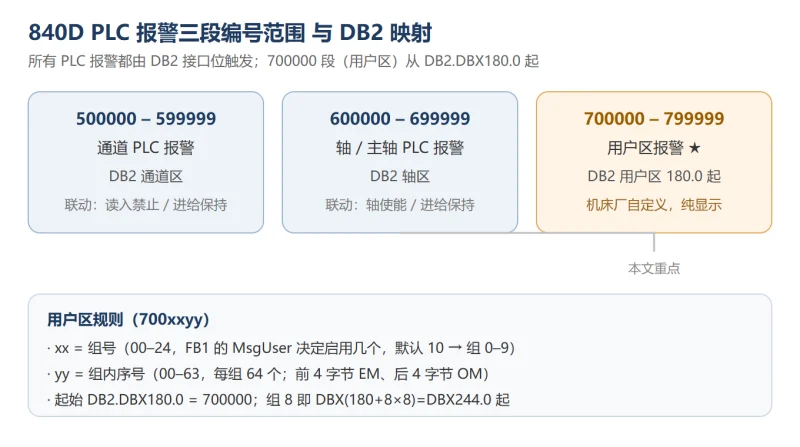
SINUMERIK 840D PLC 用户报警详解:700000 段报警号 → DB2 位地址换算 + 自定义报警文本制作
840D PLC 用户报警 700000 段怎么查?本文给出 700xxyy → DB2.DBX 位地址换算公式(含 700806→244.6 算例)、用户区 0–9 地址速查表、UDT2/UDT1002 选型、FC10 的 ToUserIF 用法、ALARM_S/SQ...
前天
FANUC 0i-B / 0i-C 老系统报警速查:同号异义 + 920/930/950 换板还是查线
0i-B / 0i-C 用裸号段,同一个 920 在新代指向不同部件。本页按 0i-C 维护手册 B-64115EN/02 逐条核实 900 段:950 在老代是熔丝而非 PMC,只有 975 用 ADRS 定位,附换板顺序与电池更换时限。
5天前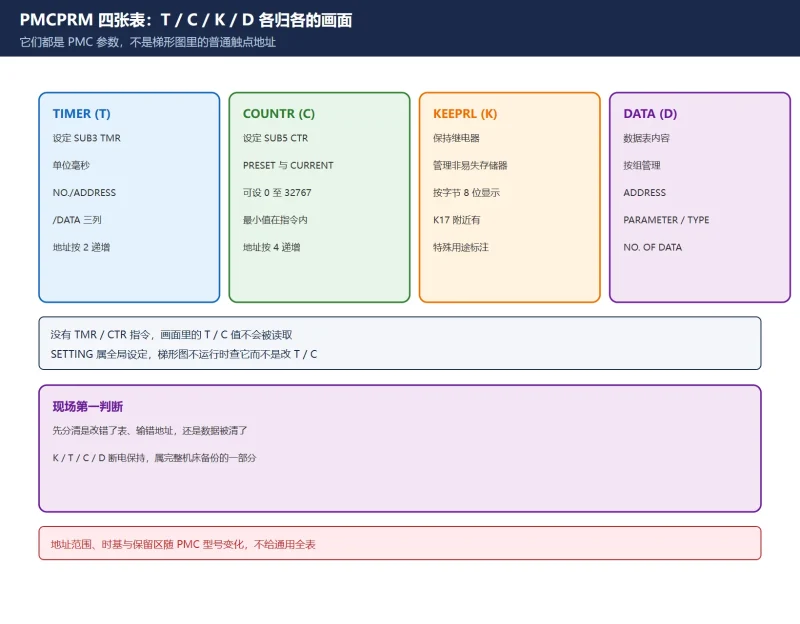
FANUC PMC 数据表 / 计数器 / 定时器 / K 继电器速查:PMCPRM 四张表与地址字节结构
T / C / K / D 都是 PMC 参数,统一在 PMCPRM 的 TIMER、COUNTR、KEEPRL、DATA 四张表维护。本页给出官方可核实的画面职责、T 占 2 字节与 C 占 4 字节的证据、保留区与 MDI 写入六步。
6天前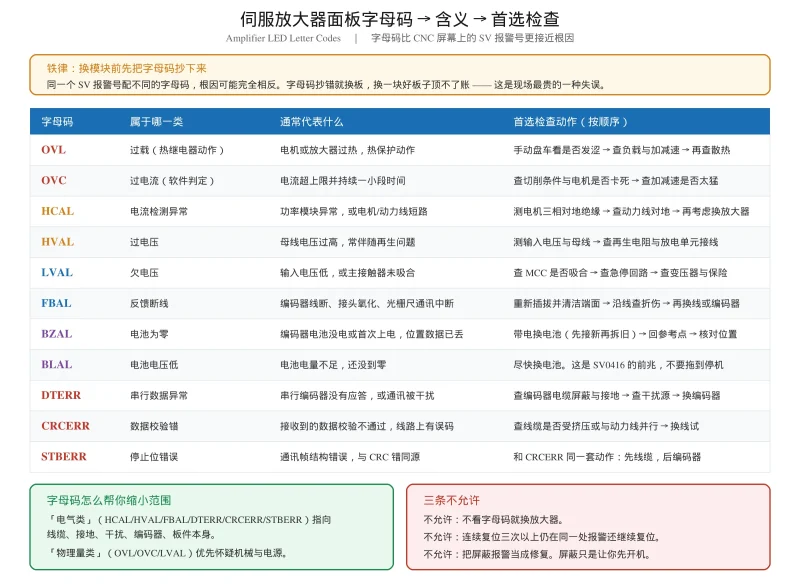
FANUC 伺服报警代码对照表 SV0301-SV0441(按报警号可搜索 · 含放大器字母码对照)
FANUC 伺服报警代码对照表 SV0301-SV0449,按报警号可搜索。含 11 个伺服放大器面板字母码(OVL/OVC/HCAL/HVAL/LVAL/FBAL/BZAL/BLAL/DTERR/CRCERR/STBERR)含义与首选检查,附 DGN 720/730/760 ...
10天前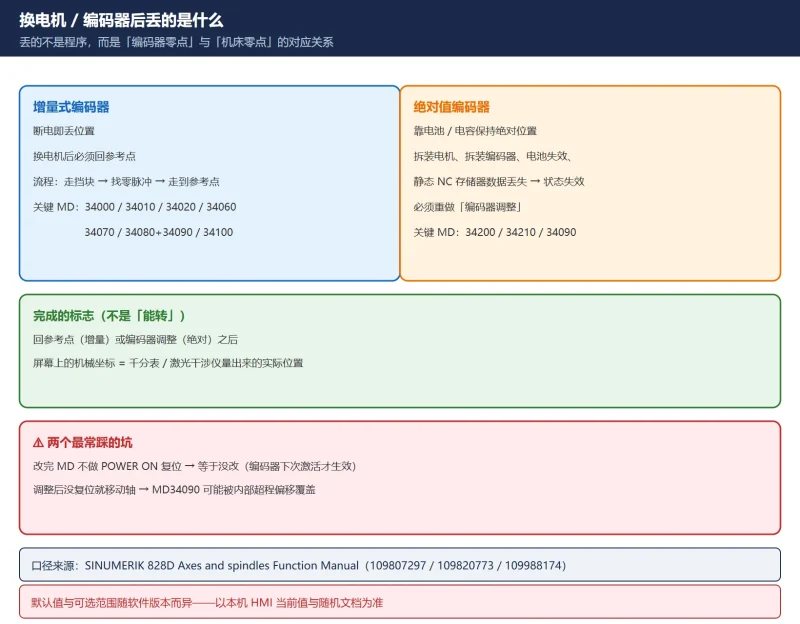
828D 换伺服电机 / 编码器后怎么恢复:MD34210 调整状态机 + MD34090 参考点偏移 + 增量三阶段回零
828D 换完伺服电机或编码器,轴上电后往往报 25022「轴编码器警告 0」或直接要重新回零——丢的不是程序,而是「编码器零点与机床零点之间的对应关系」。本文按官方 Function Manual 给出增量式...
21天前















