
排序
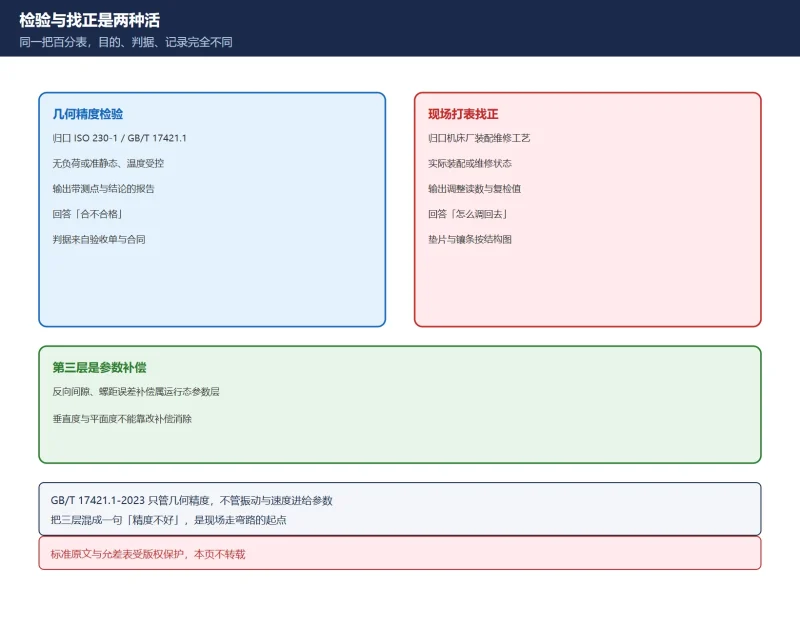
机床几何精度检测项 × 检具 × 判据 × 调整部位 对照框架:ISO 230-1 与 GB/T 17421.1 分册、五类几何误差族、判据来源纪律
网上流传的「几何精度判据表」大多把标准号挂错、把某一台带 B 轴机型的七项当成通用清单、再给一组互相打架的允差数字。本页按 ISO 230-1 / GB/T 17421.1 重新搭框架,只给方法族与检索导航,...

 昨天
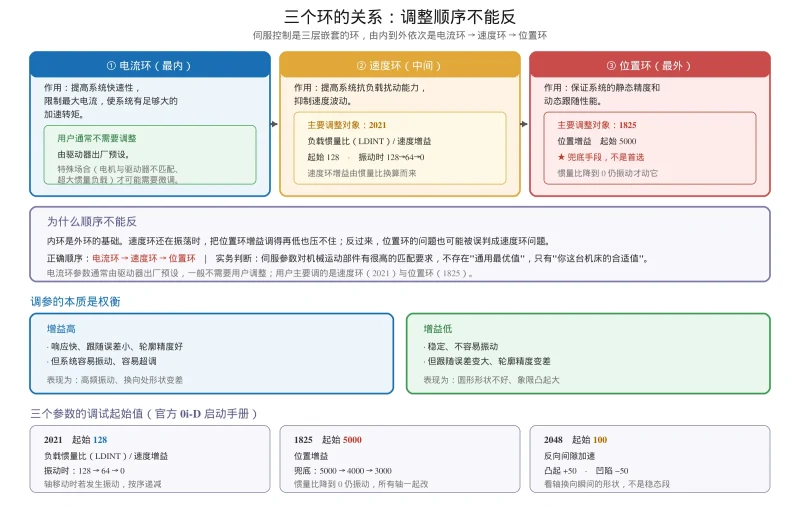
FANUC 伺服增益参数调整教程:2021 速度环、1825 位置环、2020 惯量比的关系与调整顺序
以 FANUC 官方 0i-D 启动手册为准的伺服调参教程:电流环到位置环的调整顺序,2021 惯量比 128、1825 位置增益 5000、2048 反向间隙加速 100 的起始值与递减序列,速度环增益换算公式,半闭环与...
12天前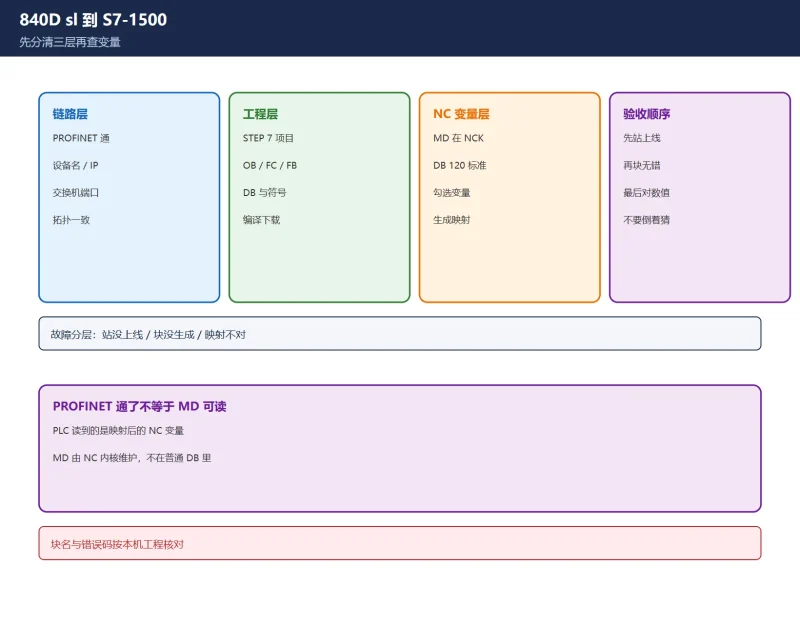
SINUMERIK 840D sl 与 S7-1500 怎么通讯?PROFINET 设备名 + NCVAR Selector 从 PLC 读写 MD 全流程
MD 存在 840D sl 的 NC 内核里,不在 PLC 的 DB 中。本页按官方边界与现场流程分开讲:PROFINET 设备名、NCVAR Selector 六步、TIA Portal 限制、150202 的真实含义与四类备份。第三方块名与错...
4天前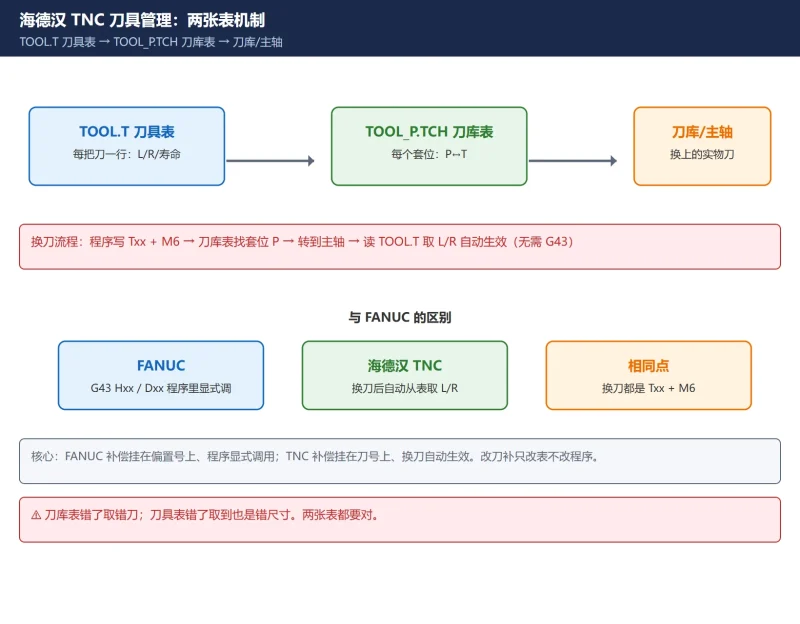
海德汉 TNC 刀具管理怎么用?tool_p.tch 刀库表 + TOOL.T 刀具表 + L/R 补偿 + 刀具寿命一图读懂
海德汉 TNC 的刀具管理靠两张表:TOOL.T 存每把刀的长度/半径/寿命,TOOL_P.TCH 存刀库每个刀套对应哪把刀。本文讲清两张表怎么填、L/R 刀补怎么自动生效、刀具寿命怎么设,以及 tool_p.tch 读...
6天前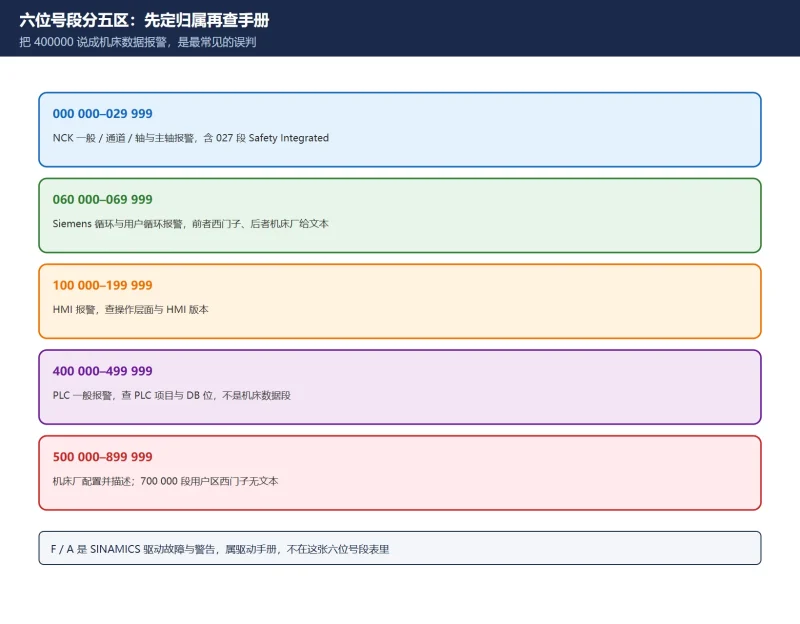
SINUMERIK 840D sl 报警速查总表:六位号段 / 系统响应 / 官方章节索引
840D sl 报警是六位号,完整逐号文本在西门子官方报警诊断手册。本页给出号段分区、系统响应术语中英对照、官方样例行读法、清除条件与官方检索键,工单和故障报告可直接抄走框架。
前天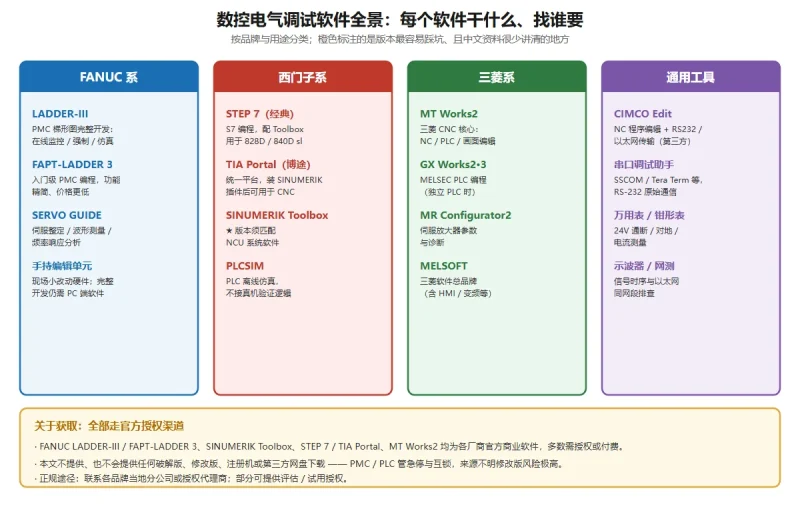
数控电气调试软件清单(2026)— FANUC / 西门子 / 三菱 调试工具下载、版本对应与用途说明
数控电气调试软件清单:整理 FANUC LADDER-III / FAPT-LADDER 3 / SERVO GUIDE、西门子 STEP 7 / TIA Portal / SINUMERIK Toolbox、三菱 MT Works2 与通用工具的用途、官方获取渠道与版本对应速...
前天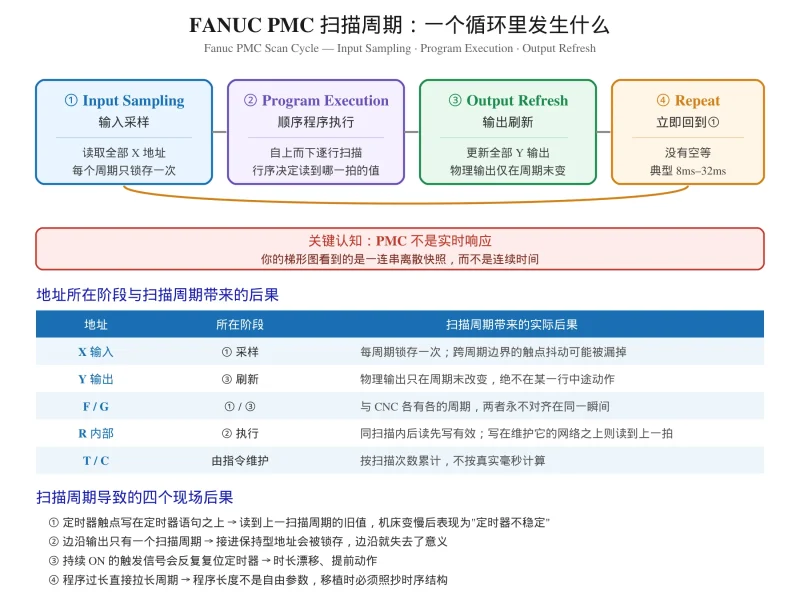
What Is a Fanuc PMC? Ladder Logic, Addresses and Scan Time
What is a PMC in Fanuc, and how does scan time decide ladder timing?
昨天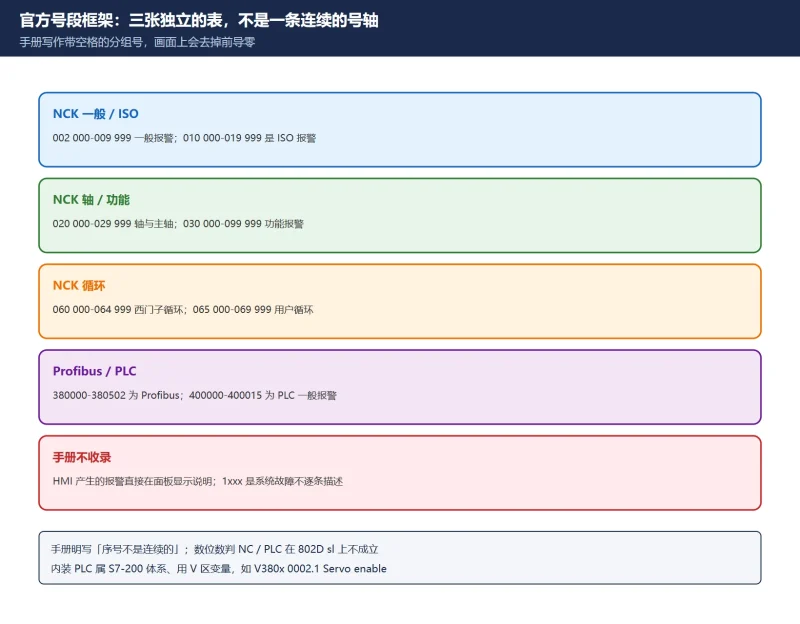
SINUMERIK 802D sl 报警速查:NCK / PROFIBUS / PLC / 用户报警号段与官方检索路径
802D sl 报警不能按「五位 NC、六位 PLC」分。本页按官方诊断手册给出三条号段线、700000 用户报警接口、25050 完整条目、系统反应与按号全文检索的手册导航。
6天前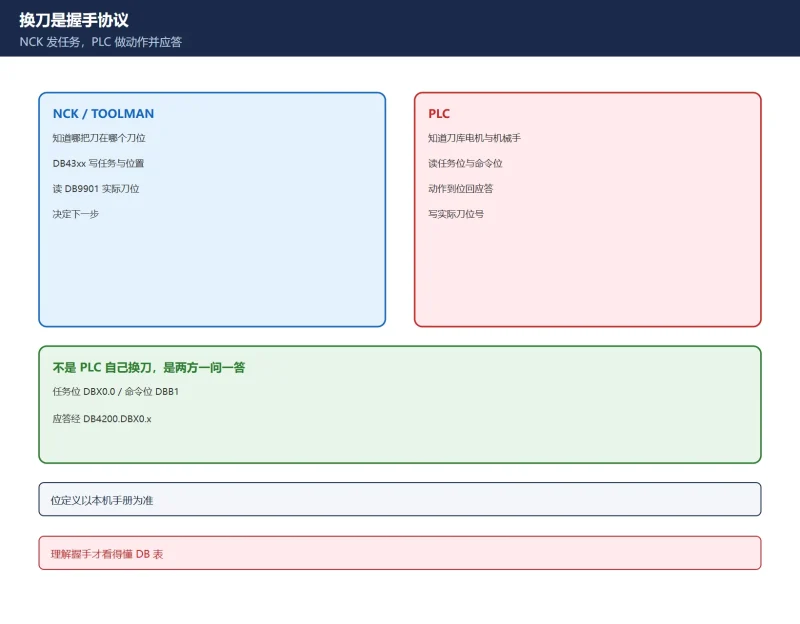
SINUMERIK 828D 刀具管理 NC-PLC 接口详解:DB4300 任务/应答 + 三张表 + 换刀步骤与圆盘刀库取错刀号复盘
承接 828D 刀具管理 DB 速查表,讲清接口逻辑:NCK 刀具管理发任务、PLC 做动作并应答的握手协议、DB4300 任务位与命令位、DB9900/9901/9902 三表分工、1:1 与两步换刀判据、Mag_conf.mpf 初始...
前天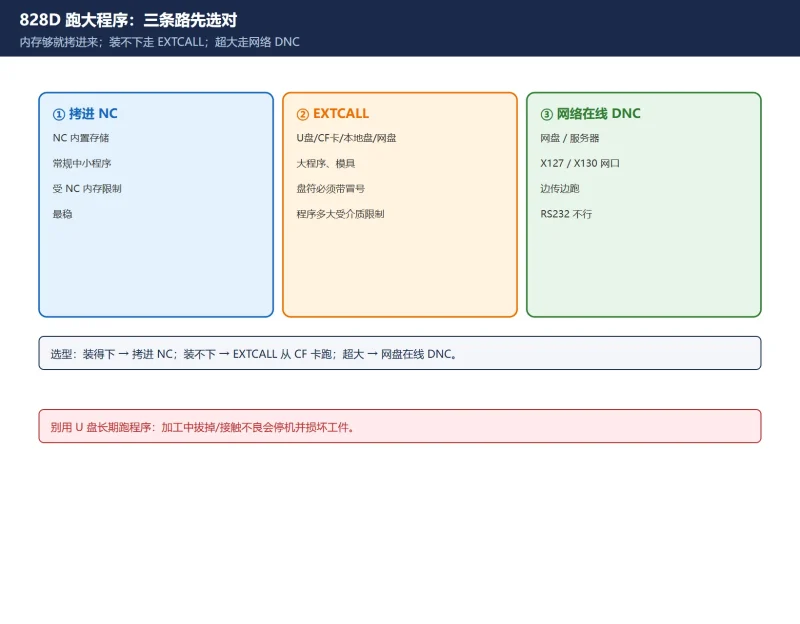
西门子 828D 外部程序 / DNC 在线加工:EXTCALL 语法、CF/USB 直接运行、网盘在线、RS232 的边界
828D 的 NC 内存有限,大模具程序要么拷进来、要么从外部存储器直接跑、要么走网络在线加工。本文讲清 EXTCALL 的盘符与 SD42700 预设路径、U 盘/CF 卡直接运行(为什么推荐 CF 不推荐 U 盘)、...
6天前















