
排序

三菱M64系统车螺纹乱牙故障维修实例|主轴编码器干扰解决方案
三菱M64数控系统车螺纹乱牙故障维修案例详解:大型卧车螺纹加工出现乱牙问题,主轴实际转速与指令值不匹配且持续跳动。通过故障分析发现变频器谐波干扰编码器信号是根本原因,提供完整的故障排...

 21天前
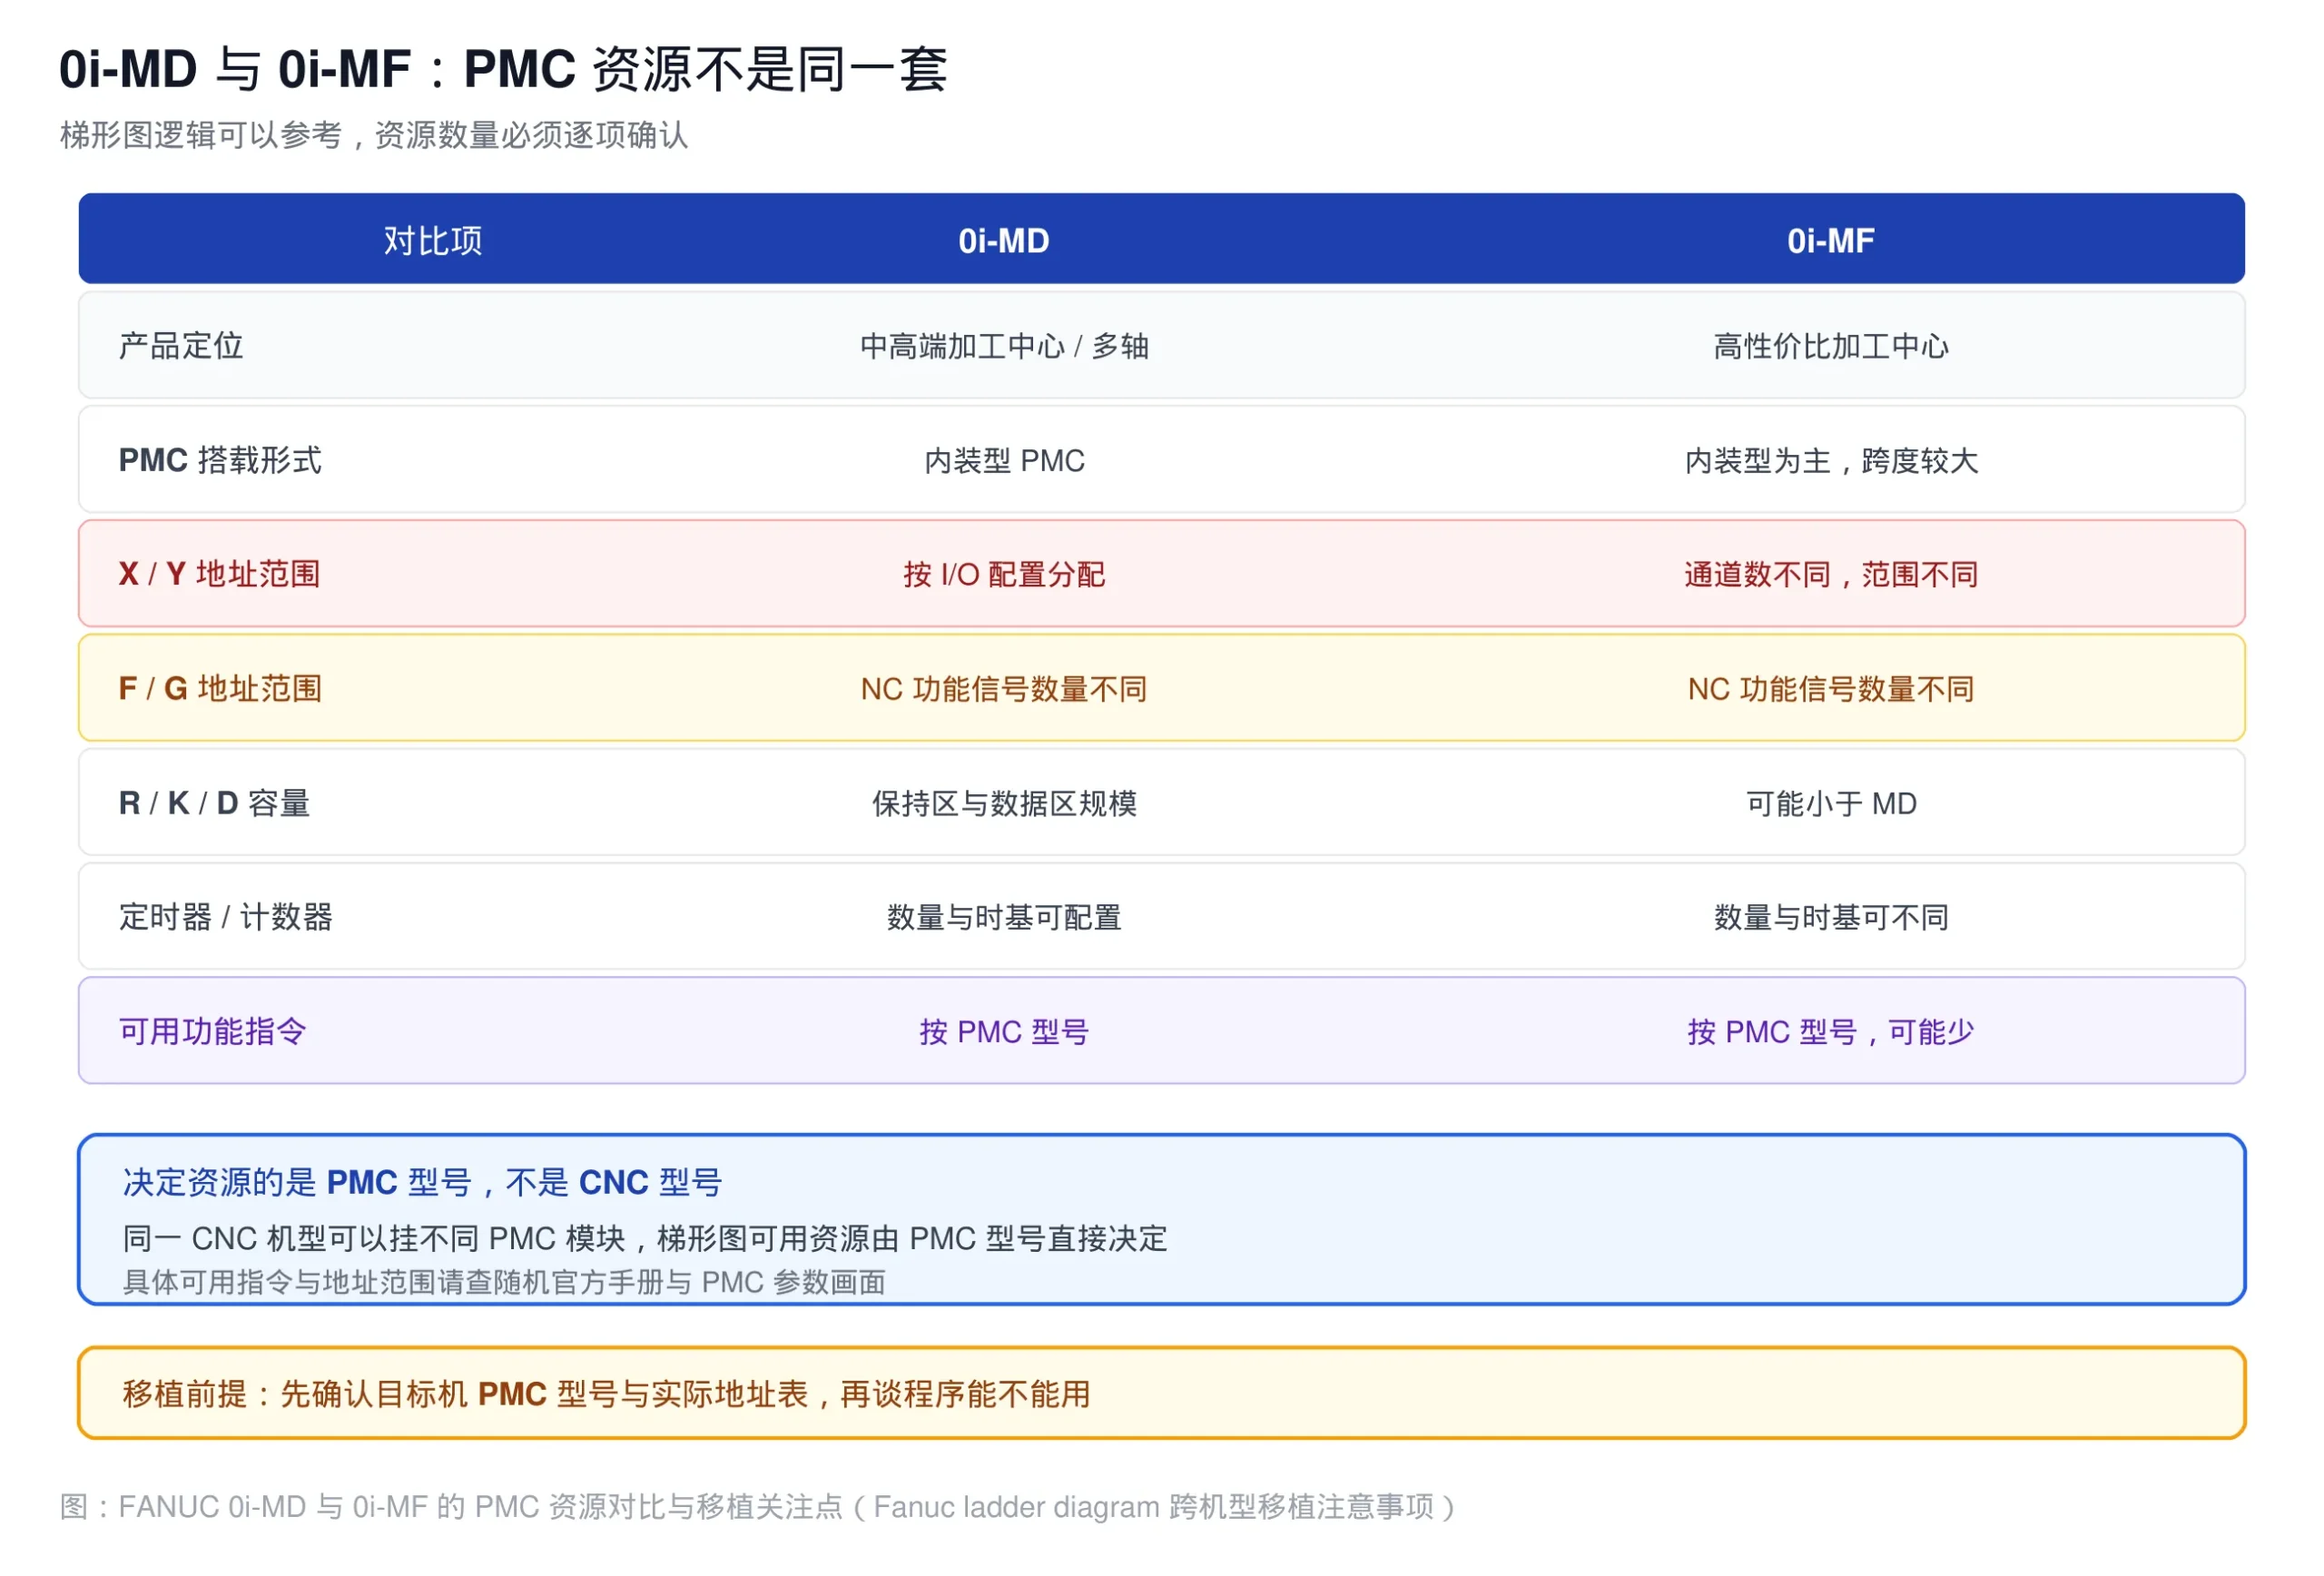
FANUC 0i-MD / 0i-MF PMC 差异对比:地址数量、机型限制与移植注意事项
一句话答案:FANUC 0i-MD 与 0i-MF 同属 0i 系列但 PMC 平台不同,搭载的 PMC 容量、指令集与 X/Y 等地址范围有差异,梯形图逻辑可参考但资源不能假定一致;跨机型移植要先做地址表核对、四步走...
21天前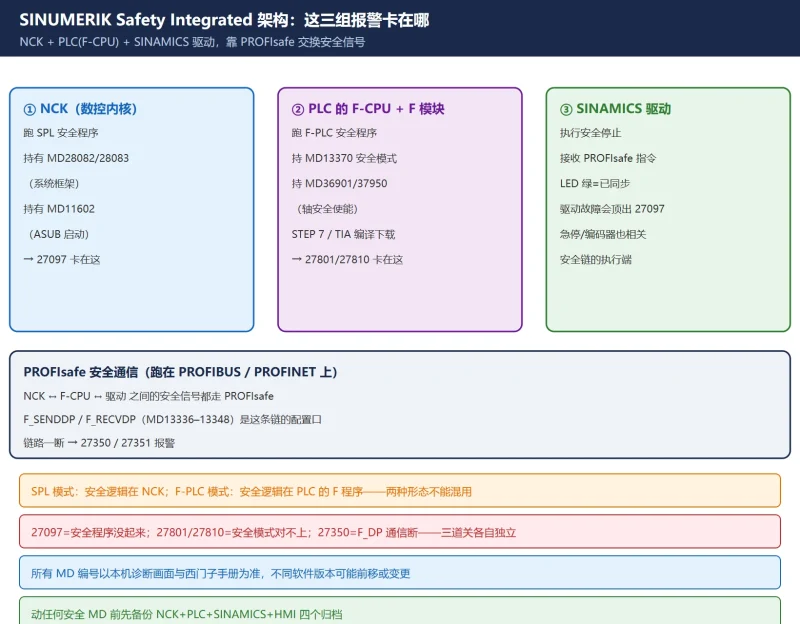
840D sl 安全集成报警 27097/27801/27810/27350 怎么查:SPL 启动、安全模式、F_DP 通信与对应机床数据
840D sl 的 SINUMERIK Safety Integrated 报警 27097(SPL 启动未执行)、27801/27810(安全模式与 PLC 配置不一致)、27350/27351(F_DP 通信错误)怎么查。逐一对应机床数据 MD28082/28083/11...
6天前
发那科FANUC系统SYS_ALM015 FPU-ZERO DIVIDE EXCEPTION黑屏报警原因分析与维修方案
发那科FANUC数控系统出现SYS_ALM015 FPU-ZERO DIVIDE EXCEPTION报警怎么办?本文详细解析该CPU卡硬件级故障的触发原因、排查思路与维修步骤,帮助维修工程师快速定位问题并安全恢复系统运行。
21天前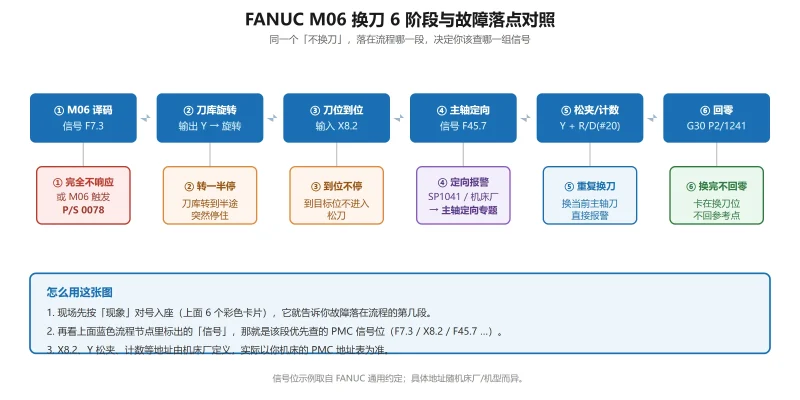
FANUC 加工中心不换刀/换刀超时怎么查?M06 换刀流程 6 个阶段对应信号与故障点对照
FANUC 加工中心 M06 不换刀/换刀超时按「不响应·转一半停·到位不停·换完不回零·重复换刀·PS0078」六阶段分流,逐一对应 M 译码 F7.3、刀位 X8.x、主轴定向 F45.7 等信号位与排查点。
21天前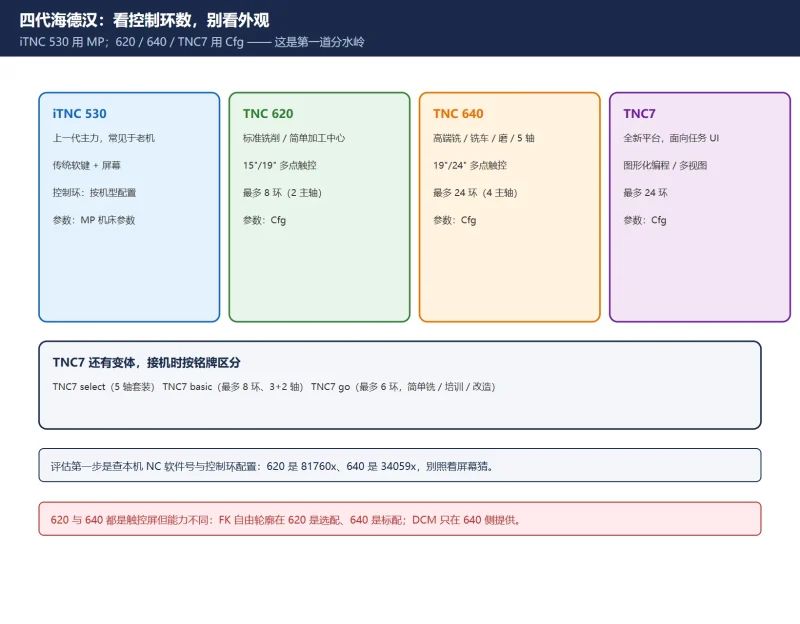
海德汉 iTNC530 / TNC620 / TNC640 / TNC7 怎么区分与迁移?参数体系 MP→Cfg、循环兼容性与程序转换清单
iTNC 530 用 MP 机床参数、TNC 620/640/TNC7 用 Cfg 结构化配置,这是换机与升级的第一道分水岭。本文按海德汉官方资料给四代系统定位(控制环数、用途、界面)、程序与刀具表能否直接导入、循...
昨天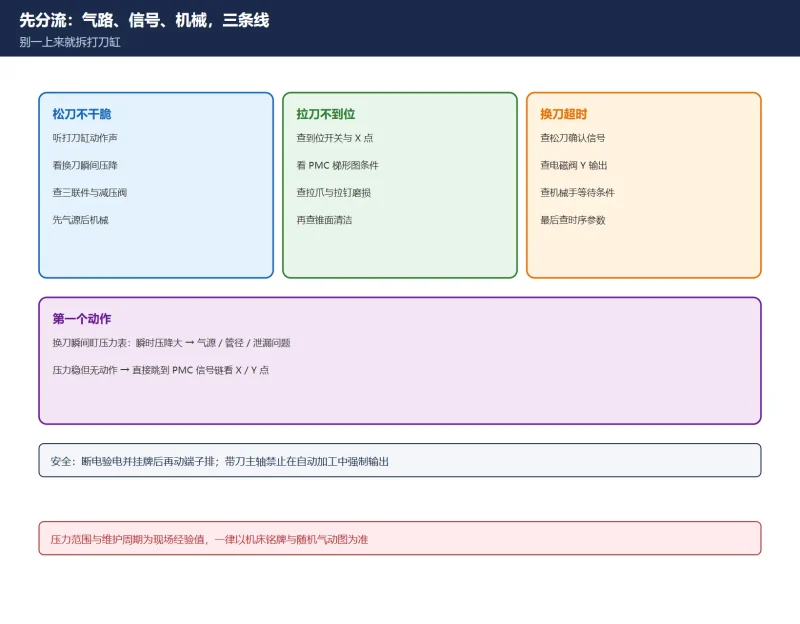
主轴松刀失败 / 刀夹不到位怎么查?气源压力 + PMC 信号链 + 电磁阀
松刀失败别先拆打刀缸。本文把压力基准、ISO 8573-1 气源质量等级、压力开关到 PMC 输入点再到电磁阀输出的完整信号链、三种检漏手法与机械侧兜底串成一条排查路径。
5天前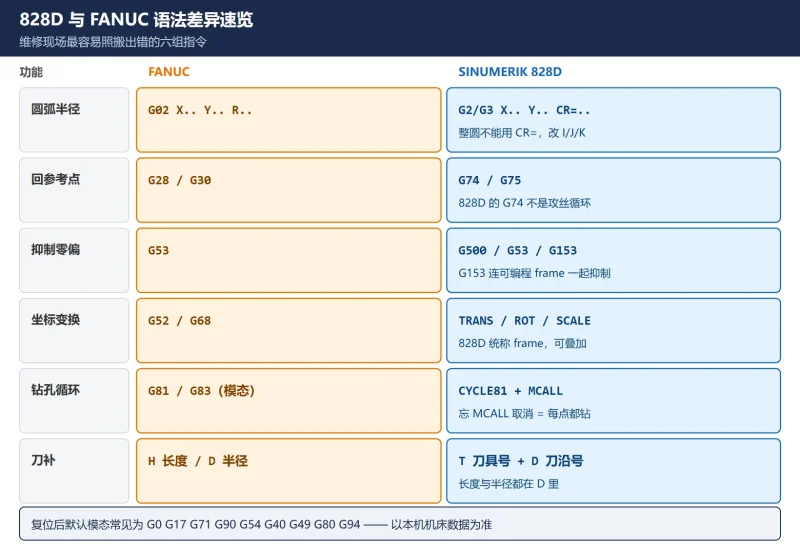
828D 编程入门实战:零点偏置 G54-G59、刀长刀补与对刀检验(维修电工向,不讲工艺)
828D 编程入门(维修电工向):与 FANUC 的语法差异对照(CR=、G74/G75、G500/G153、MCALL、T+D),零点偏置 G54 两条设置入口与生效时机,刀具补偿几何值/磨损值/半径值分别什么时候改,对刀三...
4天前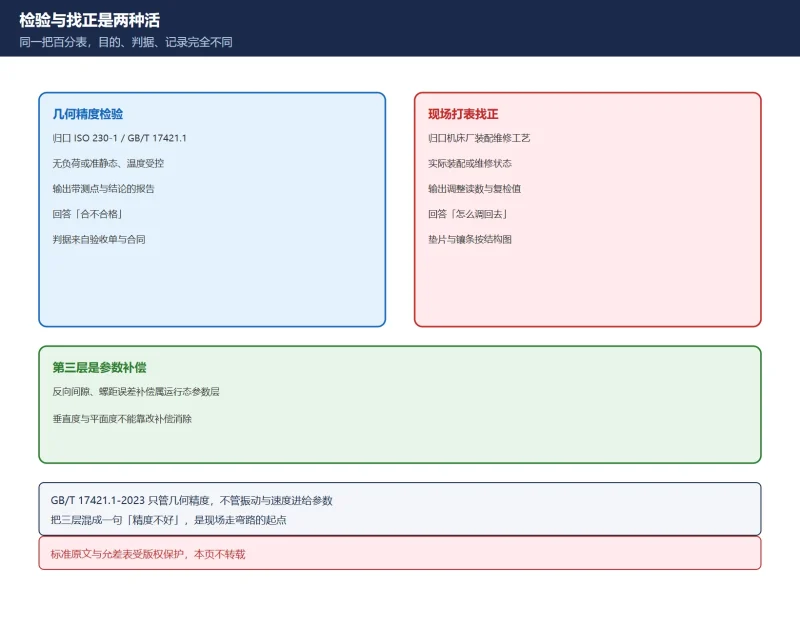
机床几何精度检测项 × 检具 × 判据 × 调整部位 对照框架:ISO 230-1 与 GB/T 17421.1 分册、五类几何误差族、判据来源纪律
网上流传的「几何精度判据表」大多把标准号挂错、把某一台带 B 轴机型的七项当成通用清单、再给一组互相打架的允差数字。本页按 ISO 230-1 / GB/T 17421.1 重新搭框架,只给方法族与检索导航,...
昨天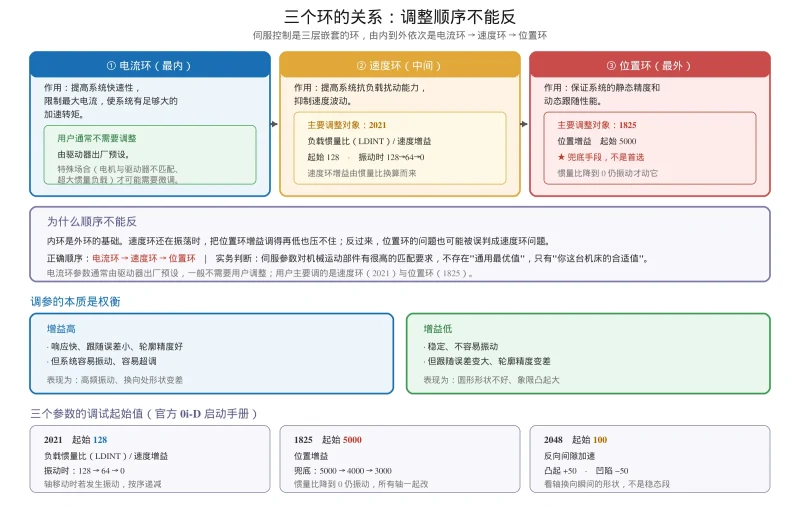
FANUC 伺服增益参数调整教程:2021 速度环、1825 位置环、2020 惯量比的关系与调整顺序
以 FANUC 官方 0i-D 启动手册为准的伺服调参教程:电流环到位置环的调整顺序,2021 惯量比 128、1825 位置增益 5000、2048 反向间隙加速 100 的起始值与递减序列,速度环增益换算公式,半闭环与...
12天前















