最新发布第28页
排序
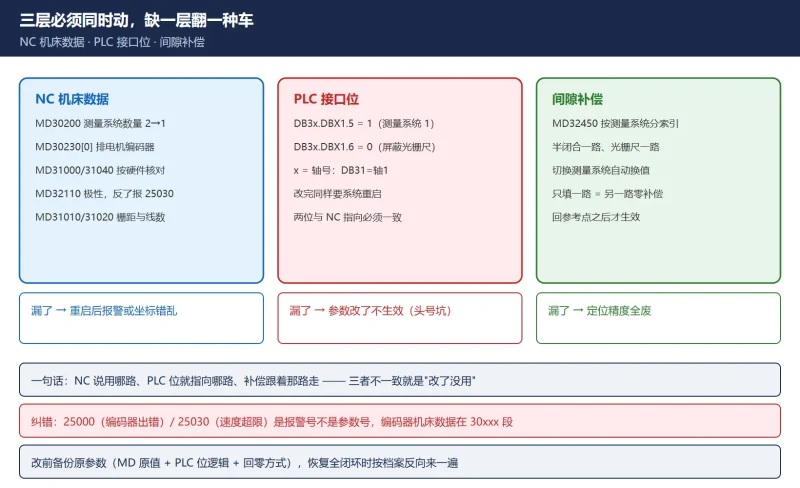
828D 全闭环改半闭环怎么改?屏蔽光栅尺的 MD 参数 + PLC 位 + 间隙补偿三件套
SINUMERIK 828D 全闭环改半闭环完整教程:光栅尺故障应急屏蔽与永久改半闭环的三层改法——NC 机床数据(MD30200 测量系统数量、MD30230 输入分配把电机编码器排到第一路、MD31000/31010/31020/...

 昨天
伺服放大器坏了修还是换?一张决策表和四个成本项,别只看报价单
伺服放大器故障后只对比维修费和换新价是错的。本文给出可修性判断、维修三个层次、更换三种选择,以及含停机成本的完整决策表,帮你算出真正的成本边界。
昨天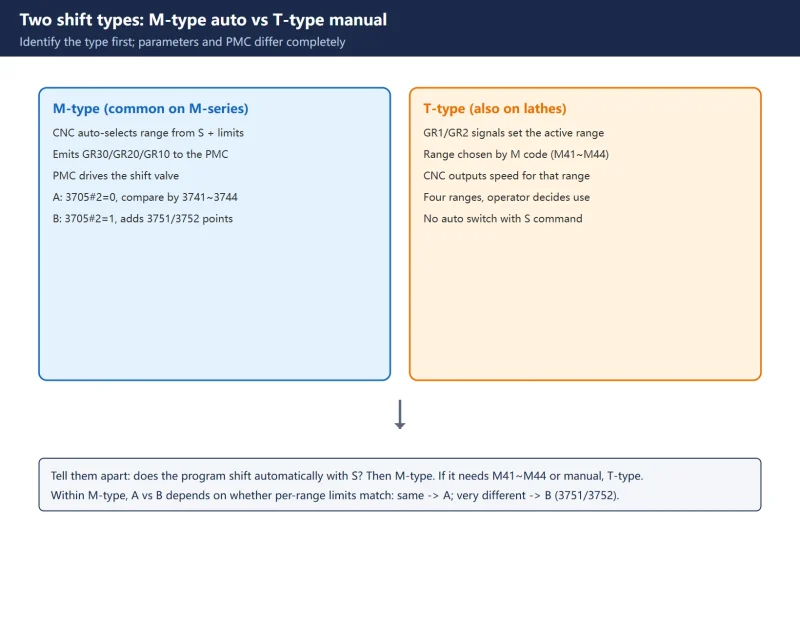
FANUC Spindle Gear Shifting: 3705/3732/3735/3741-3744/3751-3753/4056-4059 and PMC Signals
Gear-shift setup breaks most often because the clamp-speed parameter names are confused (there is no 3734; minimum is 3735, maximum 3736), 3741-3744 is inverted against the gear ra...
19小时前
看懂PMC,其实没那么难
2025年V1.0《看懂PMC,其实没那么难》电子书高清PDF下载:206页图解急停、润滑、四轴、倍率控制及报警文本,配套PMC仿真软件,适合数控维修/调试零基础30分钟上手,限时5折送梯形图。
昨天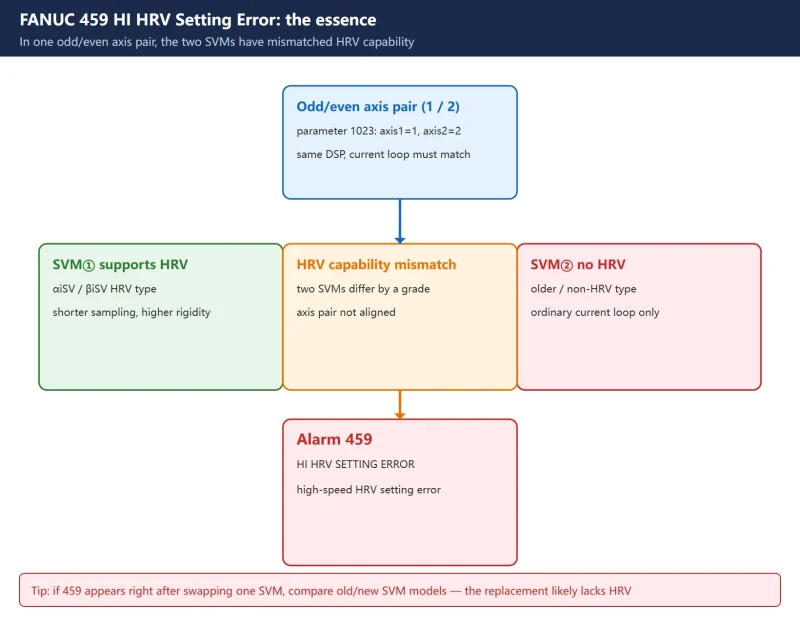
FANUC Alarm 459 HI HRV Setting Error: Odd/Even Axis-Pair SVM Mismatch (Root Cause & Fix)
FANUC alarm 459 'HI HRV SETTING ERROR' is raised when two axes whose servo axis numbers (parameter 1023) are an odd/even pair have mismatched high-speed HRV capability — one SVM s...
昨天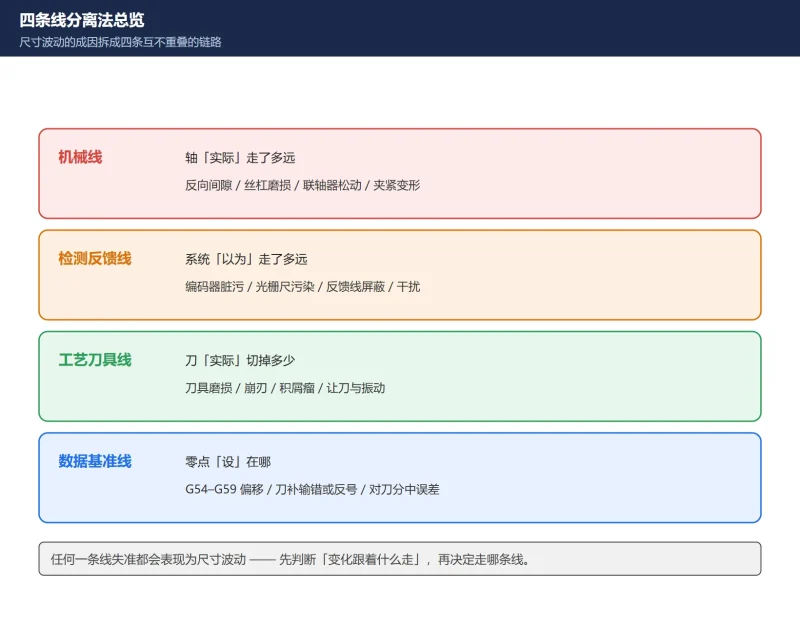
加工尺寸忽大忽小怎么查?四条线分离法:机械线 / 检测反馈线 / 工艺刀具线 / 数据基准线,一次把波动源分开
尺寸忽大忽小别再靠反复调刀补硬压 —— 刀补只修稳定的系统偏差,修不了随机漂移。用四条线分离法先判断「变化跟着什么走」:随件数走是刀具磨损,随时间走是热变形,随位置走是丝杠/螺距,随...
昨天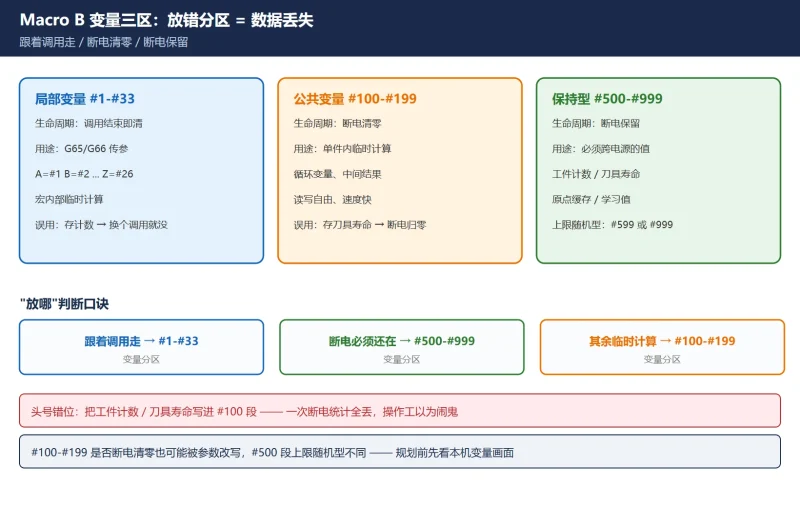
FANUC 宏程序(Macro B)教程:变量分区怎么选、G65/G66/G67 怎么用、嵌套上限与 PS 报警对照
FANUC 宏程序(Macro B)系统教程:变量三区怎么选(#1-#33 局部随调用清空、#100-#199 断电清零、#500-#999 保持型——工件计数与刀具寿命必须放 #500 段)、空值陷阱(没赋值的变量是 null 不...
昨天
FANUC Alarm Code List: P/S Alarms 5130–5559 Explained (Part 6)
English reference for FANUC P/S alarm numbers 5130 to 5559: PMC axis overlap, flexible synchronous control, tool management and interference, Cs contour control, tilted surface mac...
昨天
西门子840D系统轮廓误差报警解决实例|雷尼绍编码器安装调试全攻略
西门子840D数控系统轮廓误差报警维修案例详解:雷尼绍编码器安装后出现位置偏差超出允许范围故障,系统无法正常进入加工模式。通过编码器安装精度校正、信号线路优化、系统参数配置调整等三步解...
昨天




扫一扫,添加我的微信