
排序
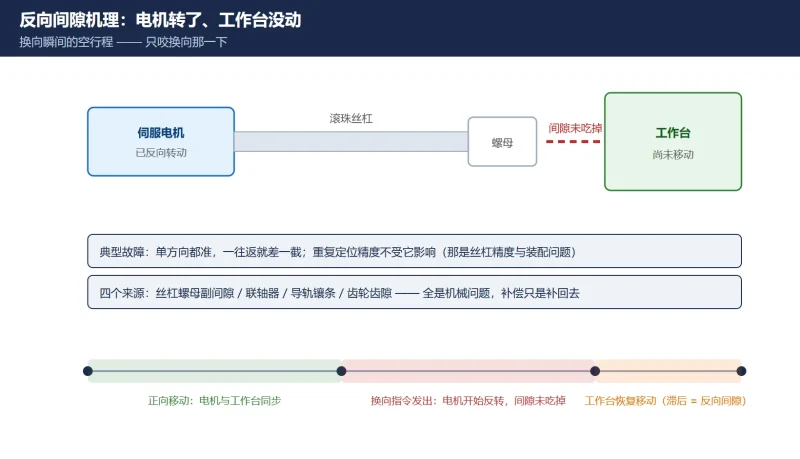
FANUC 反向间隙补偿 1851 怎么设?千分表实测 → 检测单位换算 → 写入 → 双向验证的完整流程
FANUC 反向间隙补偿 1851 完整流程:千分表实测(切削 G01 与快速 G00 各一次)、检测单位换算表(0.020mm→20、车床 X 轴×2、英寸机床)、1851/1852 与 1800#4/1817#2 参数落位、PWE 写入与断...

 19小时前
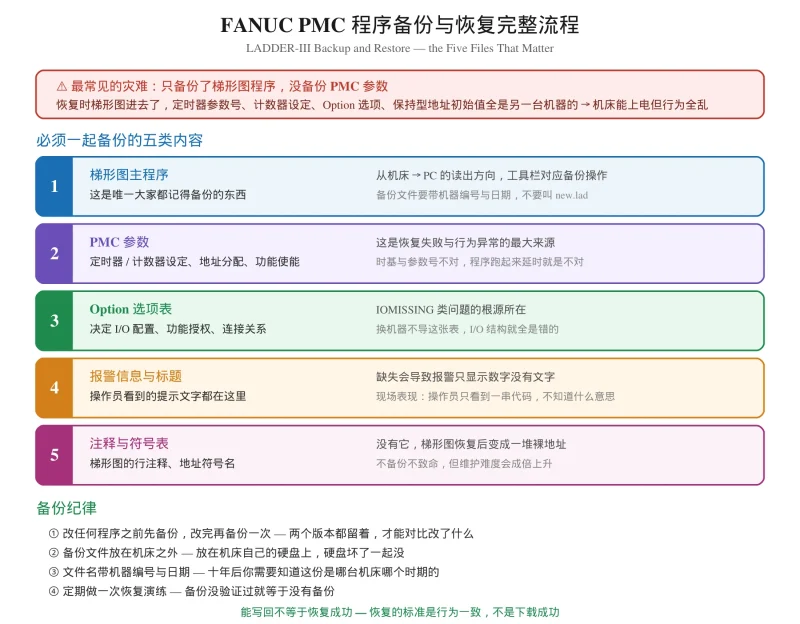
How to Backup and Restore a Fanuc PMC Program from Ladder-III
Back up and restore a Fanuc PMC program without hitting IOMISSING.
6小时前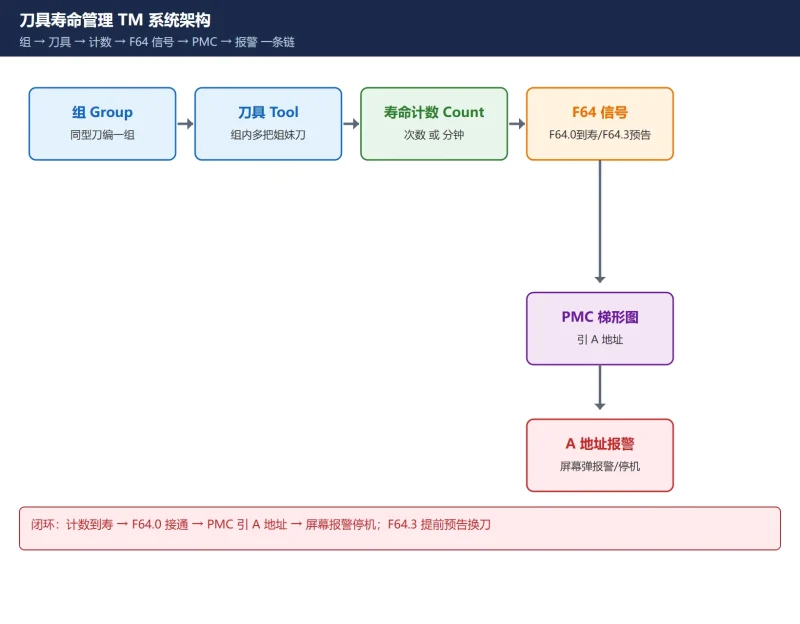
FANUC 刀具寿命管理(TM)怎么开?8132#0 / 13203#7 / 6800 / 6813 参数 + G10 L3 编程 + F64.0 报警接线全流程
FANUC 刀具寿命管理(TM)把同型刀编成组、预设寿命、自动计数与换刀。本文按 0i-D/0i-F 核对 8132#0 开户、6813 最大组数、6800 组数×刀数、6800#2 次数/时间、13203#7 计数触发、6810 忽略号...
19小时前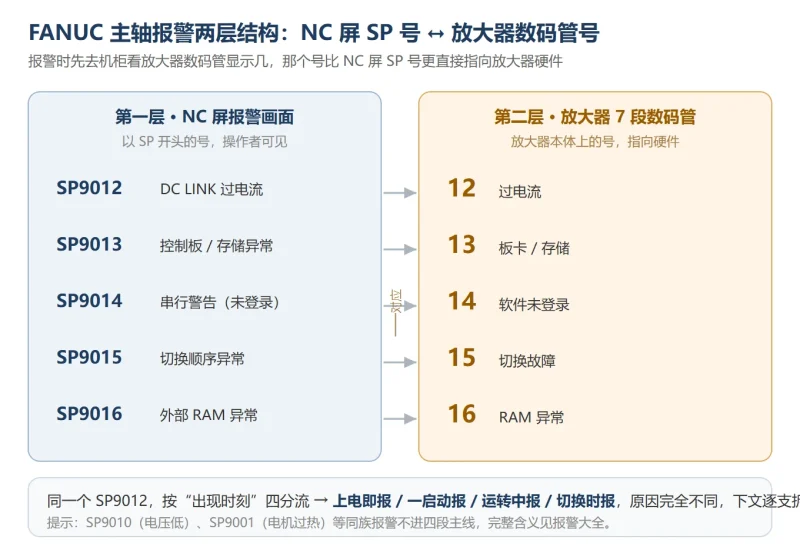
FANUC 主轴报警 SP9012/SP9013/SP9015/SP9014/SP1041 处理方法 — 按“上电即报/一启动就报/运转中报/切换时报”四段分流排查
同一个 SP9012,在“上电/启动/运转中/切换”不同时刻出现,排查路径完全不同。本文按四段分流拆解主轴报警,先定时刻再动手,少走弯路。
19小时前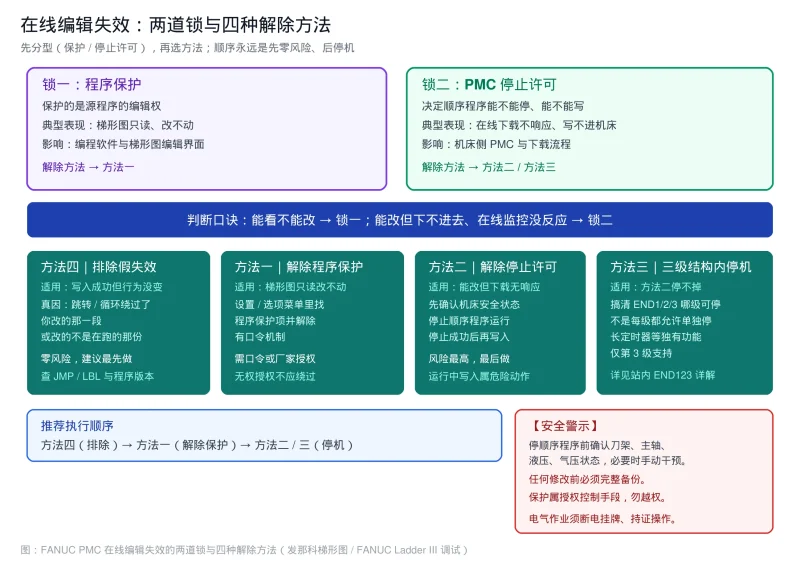
发那科梯形图 在线编辑失效4种解除方法
发那科梯形图故障排查:FANUC Ladder III 在线编辑后梯形图改不动、下传无响应的原因与 4 种解除方法,区分程序保护与 PMC 停止许可,详解三级顺序程序停机要点与五种假失效判别,附速查表
19小时前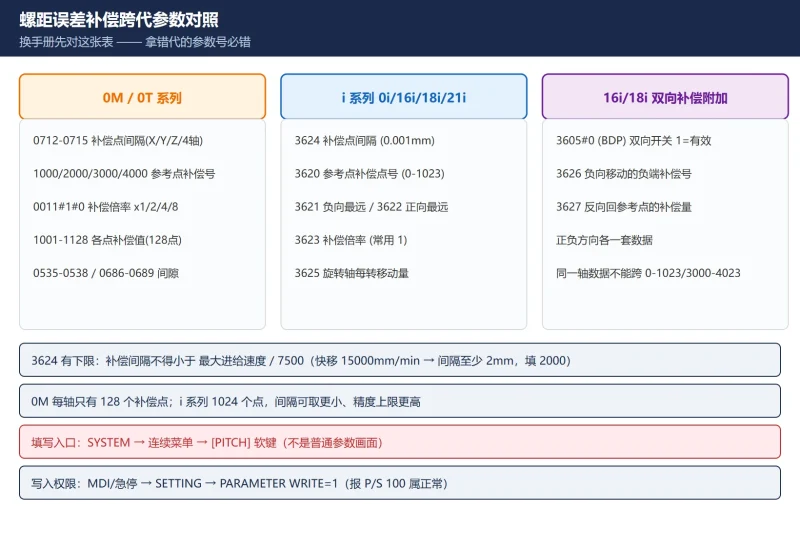
FANUC 螺距误差补偿 3620–3624 全流程:激光干涉仪测量 → 补偿点编号计算 → 参数填写 → 精度验证
FANUC 螺距误差补偿 3620-3624 全流程:跨代参数对照表(0M 0712-0715/1000-1128 ↔ i 系列 3620-3624 ↔ 16i/18i 双向 3605#0/3626/3627)、激光干涉仪测量与单向定位逼近、补偿点编号计算(负...
19小时前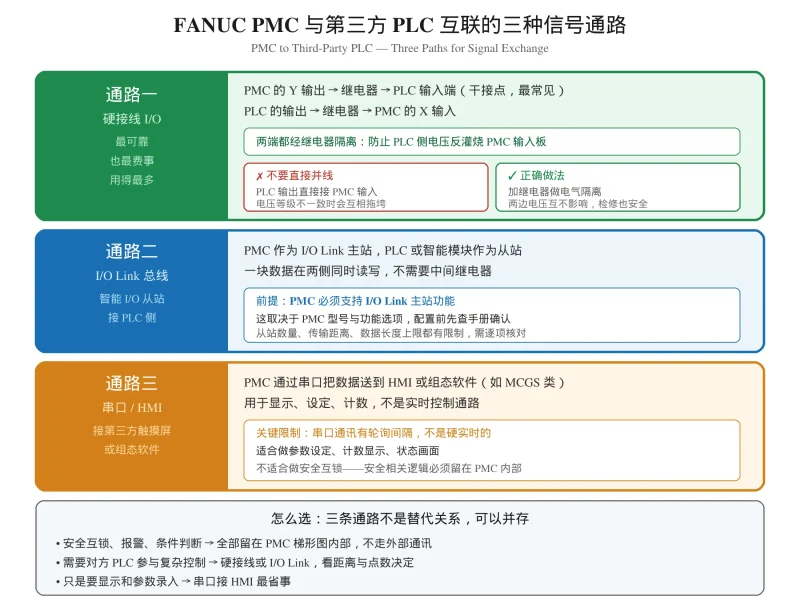
FANUC PMC 与第三方 PLC 通讯怎么实现?S7-200 与组态屏信号交换实操
发那科梯形图实操:讲清 FANUC PMC 与第三方 PLC 互联的三条信号通路(硬接线 I/O、I/O Link 总线、串口 HMI)、电气隔离与共地要点、地址对照表约定,以及信号不通的五步排查顺序
19小时前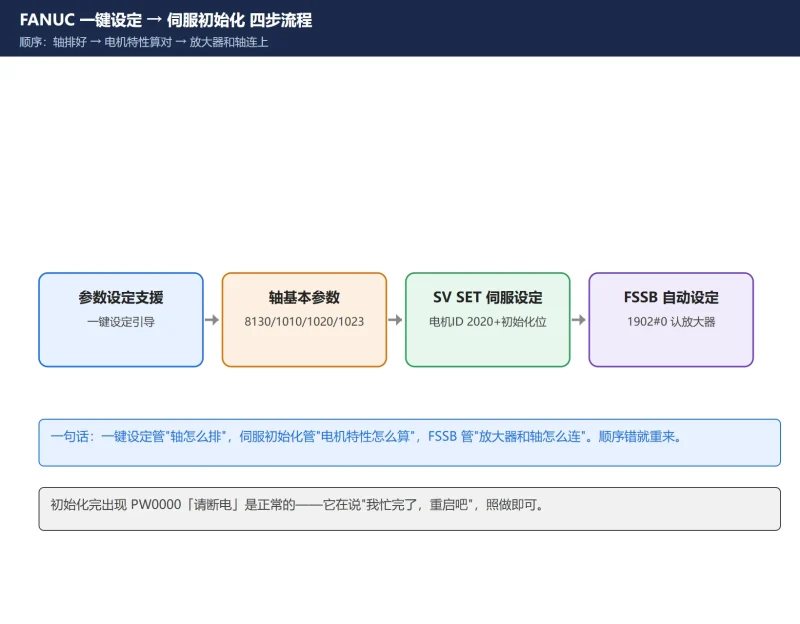
FANUC 一键设定与伺服初始化怎么用?参数设定支援(8130/1010/1020/1023) + SV SET 伺服设定(2020/2000#1/1820/2084-2085) 全流程
FANUC 一键设定(参数设定支援)把轴数/轴名/轴号一次配好,伺服初始化(SV SET)按电机 ID 2020 自动算脉冲数/齿轮比/方向,FSSB 自动设定(1902#0)认放大器。本文讲清三步顺序与 417/5136/PW...
6小时前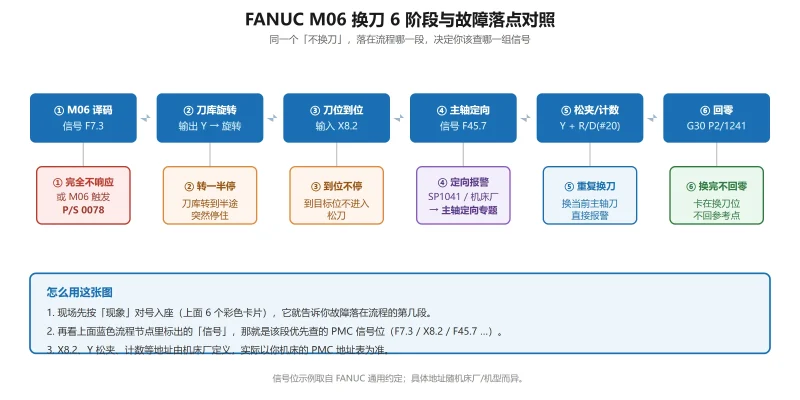
FANUC 加工中心不换刀/换刀超时怎么查?M06 换刀流程 6 个阶段对应信号与故障点对照
FANUC 加工中心 M06 不换刀/换刀超时按「不响应·转一半停·到位不停·换完不回零·重复换刀·PS0078」六阶段分流,逐一对应 M 译码 F7.3、刀位 X8.x、主轴定向 F45.7 等信号位与排查点。
19小时前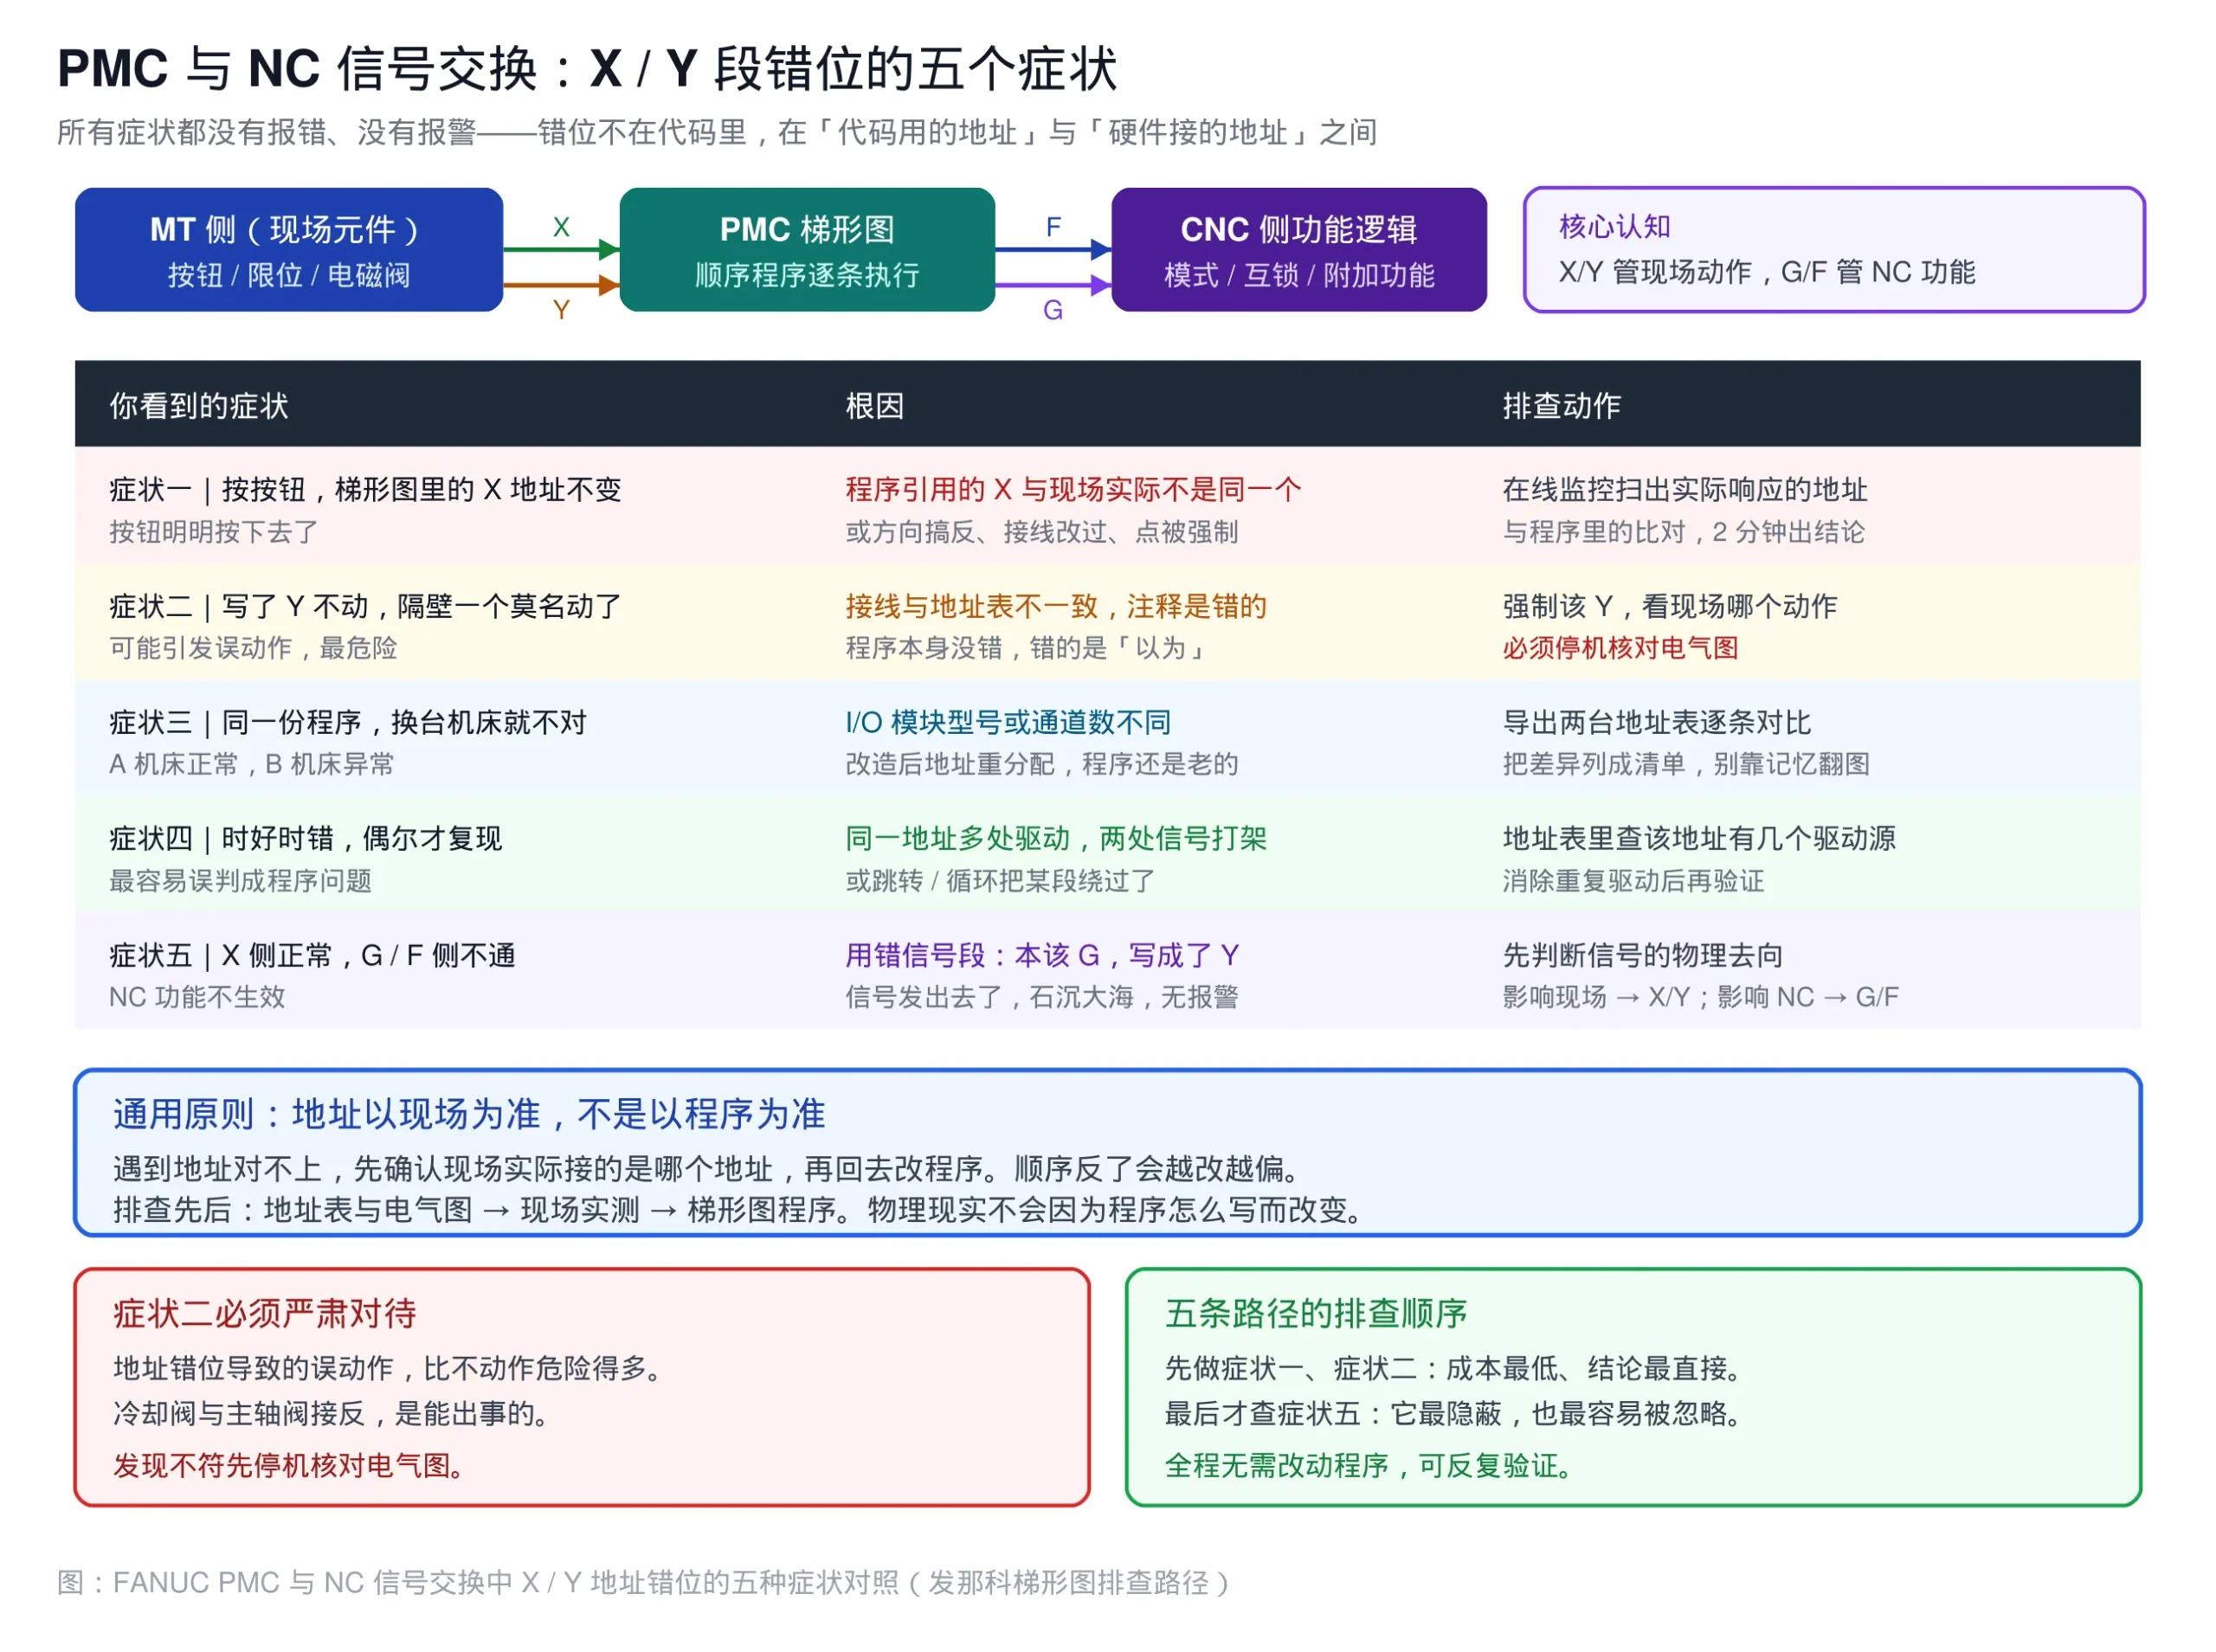
FANUC PMC 与NC 信号交换异常怎么查?X / Y 地址对不上的排查路径
一句话答案:梯形图逻辑没错、系统不报警,但行为不对——错位在'代码用的地址'与'硬件实际接的地址'之间。X/Y 属 MT 侧↔PMC,G/F 属 PMC↔CNC,机制不同。本文按五类症状(按按钮 X 不变、Y ...
6小时前












