
排序
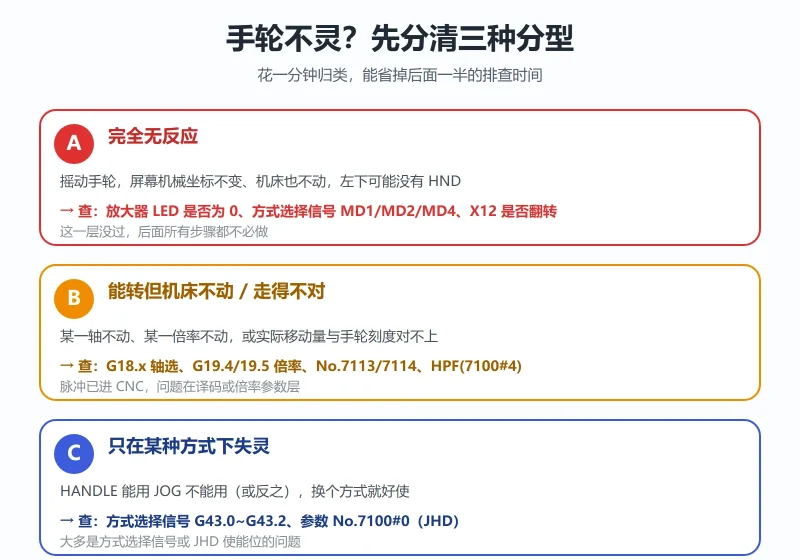
FANUC 机械手轮不灵/无效怎么查?MPG 到 I/O 接口的信号链排查(伺服就绪·I/O Link·参数优先级)
FANUC 手轮(MPG)不灵按固定顺序查:αi 放大器 LED 显示 0 才算伺服就绪、手轮 HA/HB 波形与 5V、I/O Link 16 字节 OC02I 分配与 JA3 二选一、最后才是 No.7100/7102/7110/7113/7114 参数与 P...

 18小时前
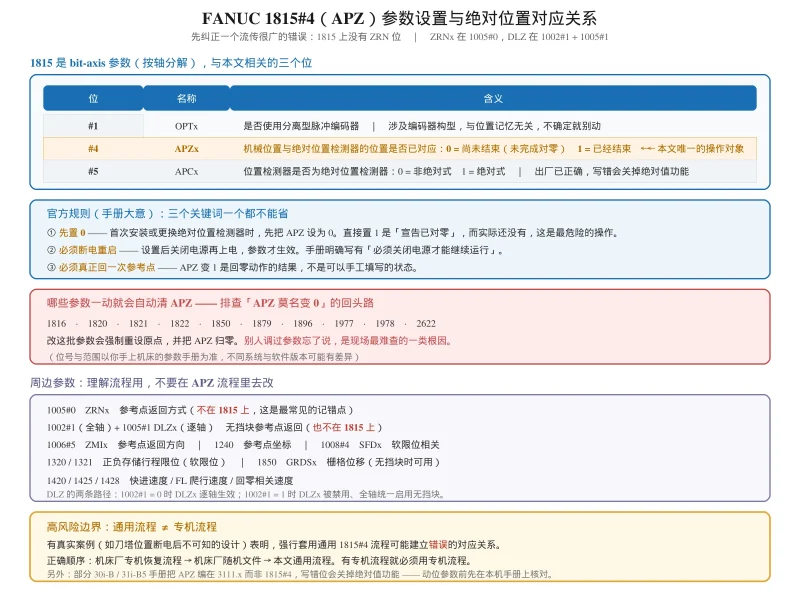
FANUC 绝对位置丢失怎么办?1815#4(APZ) 参数设置与手动回参考点完整步骤
FANUC 绝对位置丢失完整处理:1815 参数 OPTx/APZx/APCx 各位含义、APZ 参数设置流程、手动返回参考点步骤、回零后超程的三个坑、断电冷启动验证判读表与电池长期维护。
4小时前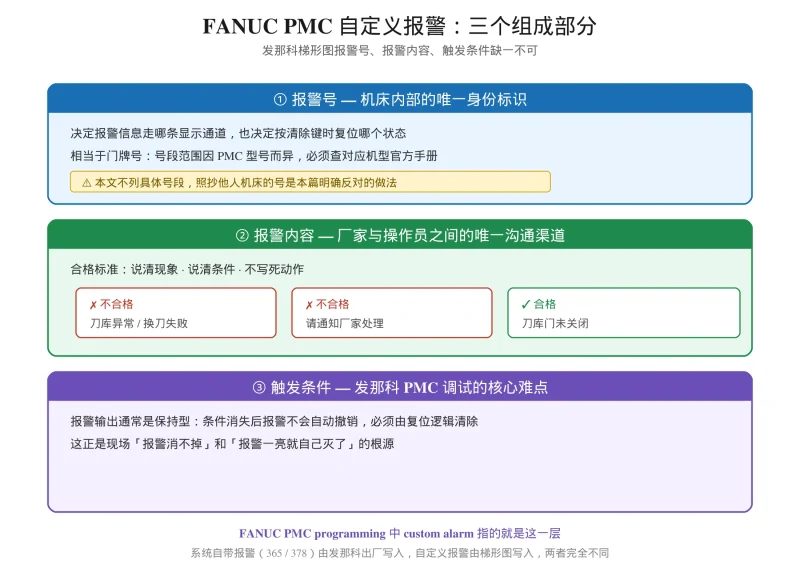
发那科梯形图:FANUC PMC 自定义报警 ALARM 写法与显示画面
一句话答案:FANUC PMC 自定义报警是机床厂家在发那科梯形图里用 ALARM 指令自行定义的中文报警提示;发那科出厂只提供框架与通道。它由 报警号、报警内容、触发条件 三部分组成,写法遵循文中...
18小时前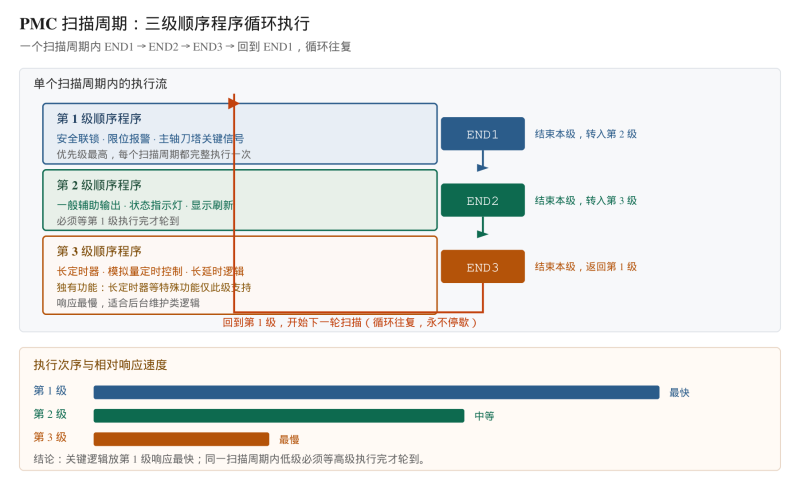
FANUC PMC 顺序程序 END1 END2 END3 详解
FANUC PMC 顺序程序 END1 / END2 / END3 三个结束指令有什么区别?详解三级顺序程序执行顺序、扫描周期中断机制、END3 独有功能与正确排布方式,附常见排布错误与故障排查方法。理解这三个指令...
18小时前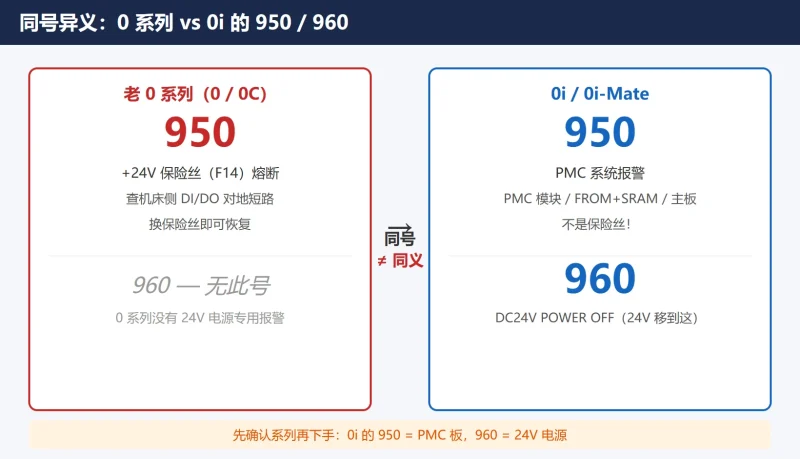
FANUC 0i-Mate / 0i-D 报警速查:与 0 系列含义不同的报警号 + FSSB 5134–5198 与串行主轴 749/750
FANUC 0i/0i-Mate 报警速查:950 在 0 系列是保险丝、在 0i 是 PMC 系统报警(960 才是 24V),FSSB 5134–5198 与串行主轴 749/750 速查表,401 V-READY 排查链,700/701 过热处置,0i-Mate 子...
18小时前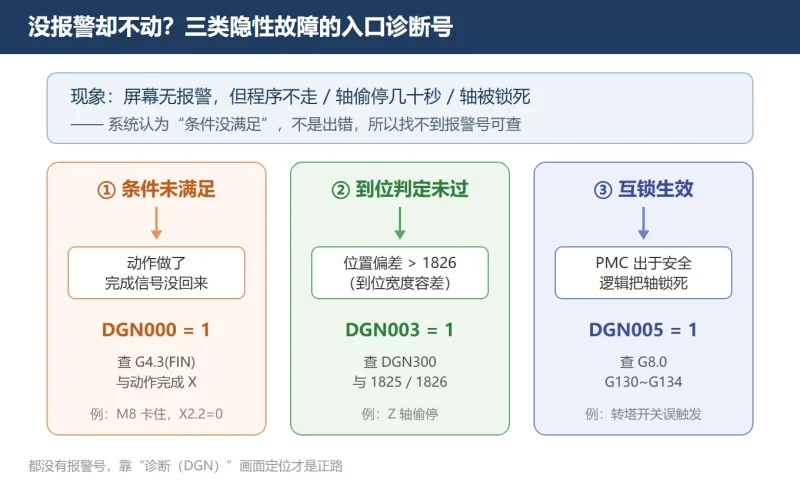
FANUC 无报警信息故障怎么查?诊断号 DGN000/DGN003/DGN005 等隐性故障对照与排查
FANUC 机床不报警但程序不走、轴偷停、轴被锁死怎么办?本文用诊断号 DGN000/003/005 与 DGN300、参数 1825/1826,把“条件未满足、到位未过、互锁生效”三类隐性故障的排查路径一次讲清,附常...
18小时前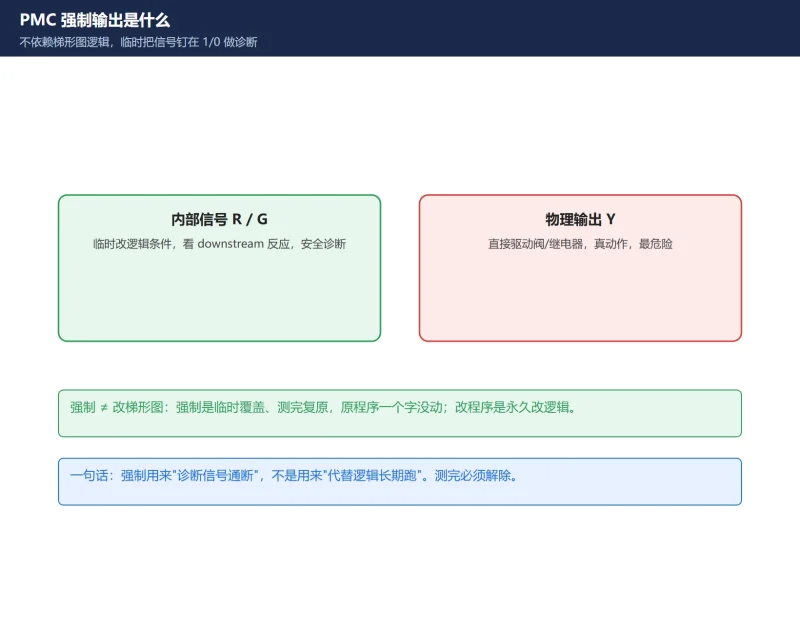
FANUC PMC 强制输出怎么用?信号强制(FORCE)路径(PMCDGN/STATUS/FORCE) + 可强制地址(G/R/Y) + 停PMC/解除 + 安全红线
PMC 强制输出(FORCE)能在不依赖梯形图逻辑的情况下把信号强行钉在 1/0,用来判断'是阀坏了、线断了还是逻辑没到'。本文讲清入口 PMC→PMCDGN→STATUS→FORCE、可强制地址 G/R/C/A/T/E/D/Y 与 ...
18小时前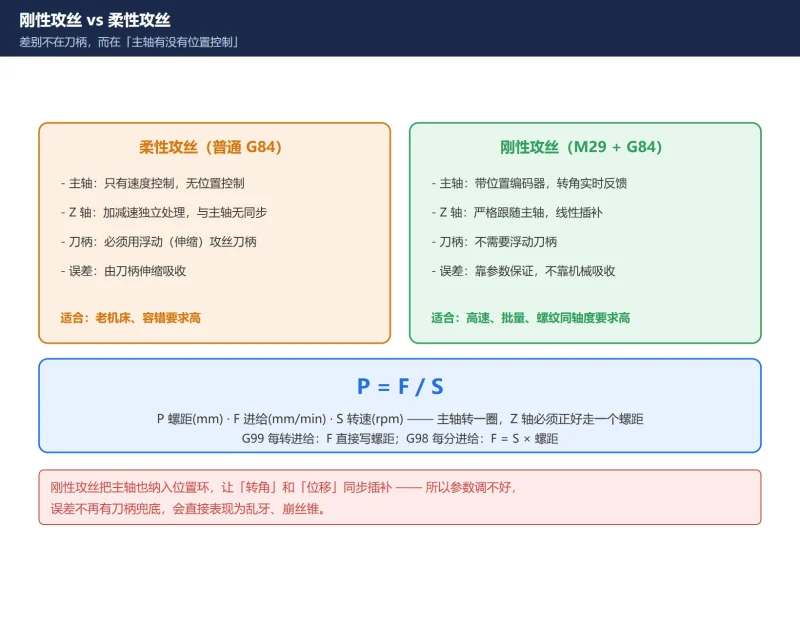
FANUC 刚性攻丝参数全解:M29/G84 同步原理 + 5200–5294 参数链 + SP0741 报警怎么排(附诊断号 452/453 读法)
刚性攻丝调不好的根子,多半不是编程而是参数。本文把 5200–5294 按五类拆开讲:开关位决定走不走刚性攻丝、齿轮比 5221–5224/5231–5234 决定比例、转速上限是 5241–5244(不是 5200)、增...
4小时前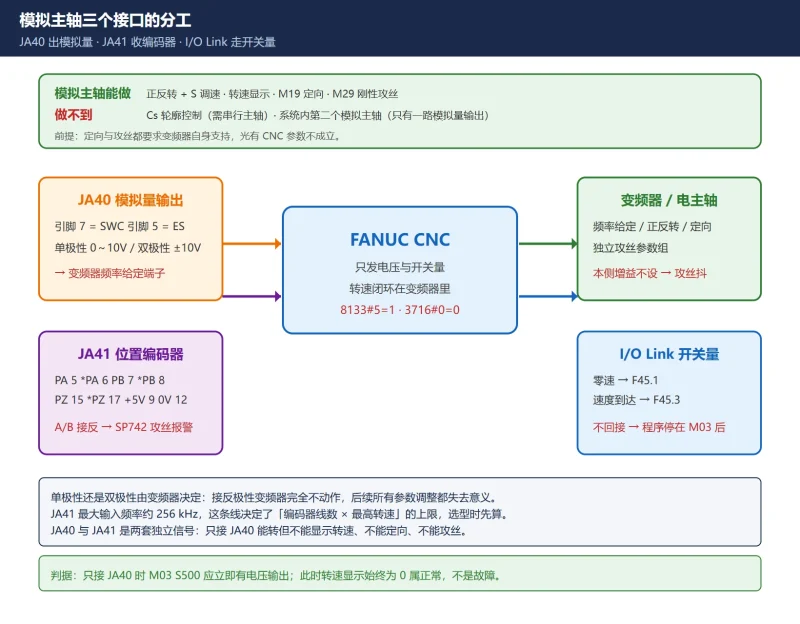
FANUC 模拟主轴调试全流程:8133#5/3716#0/3717 启用链 + 3730/3731 电压标定 + JA40/JA41 接线
模拟主轴的坑不在参数多,而在启用链顺序错、3730 与 3731 填反、JA41 编码器 A/B 接错。本文按接线→启用链→电压标定→功能验证四步走:给出 3717 填 0 时无报警却不转的原因、3731 先 3730 ...
4小时前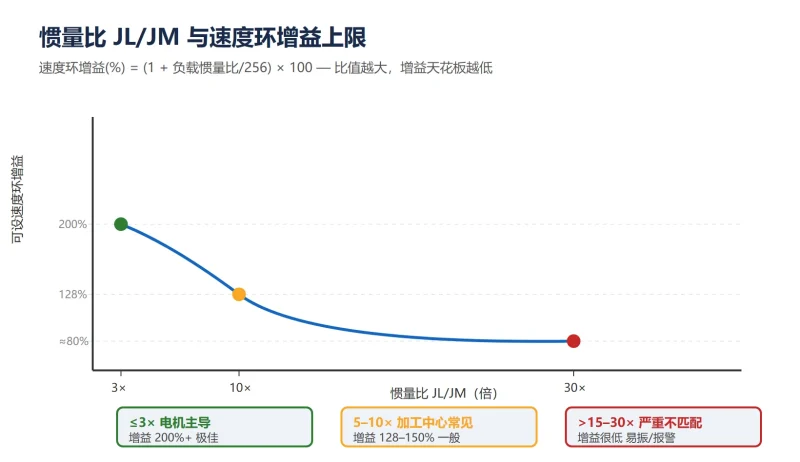
FANUC 伺服惯量比怎么测怎么算?手算公式 + 参数 2021 辨识 + Servo Guide 与 AI Servo Tuning 实操
FANUC 惯量比手算公式 J=Mr² 与 J=M(P/2π)²,参数 2021 负载惯量比(默认 128)与速度环增益换算表,Servo Guide / AI Servo Tuning 自动惯量估计与前后参数对比,偏差>30% 的机械故障判读,...
18小时前












