
排序
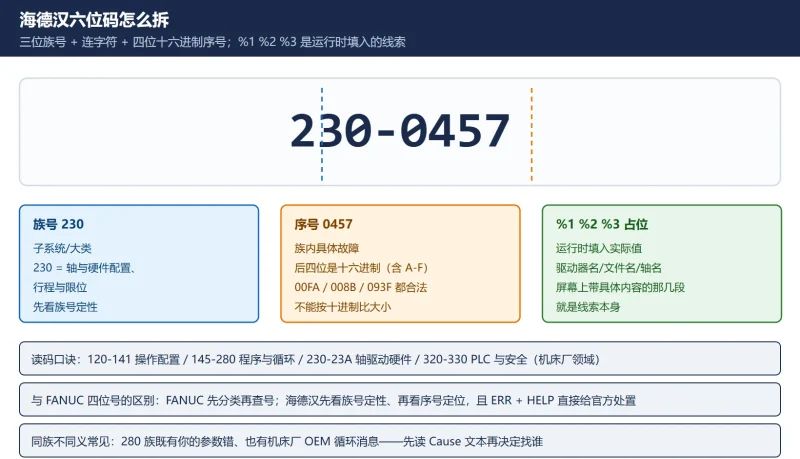
海德汉 TNC 错误码对照表:6 位码怎么读 + 120/125/130/140/230 各族高频码逐条解
海德汉 TNC 错误码中文对照:六位码制(三位族号+四位十六进制序号)读法、120/125/130/140/145/160/1A0/201/230/231/280/320 全族谱与 NC 侧/机床厂侧分界、120-001E/001F/130-00A7/160-008B/2...

 6天前
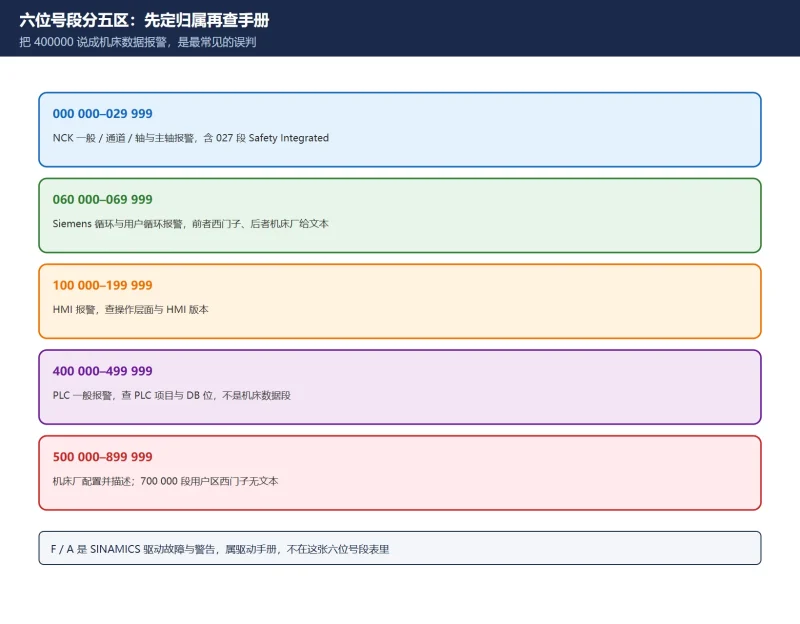
SINUMERIK 840D sl 报警速查总表:六位号段 / 系统响应 / 官方章节索引
840D sl 报警是六位号,完整逐号文本在西门子官方报警诊断手册。本页给出号段分区、系统响应术语中英对照、官方样例行读法、清除条件与官方检索键,工单和故障报告可直接抄走框架。
前天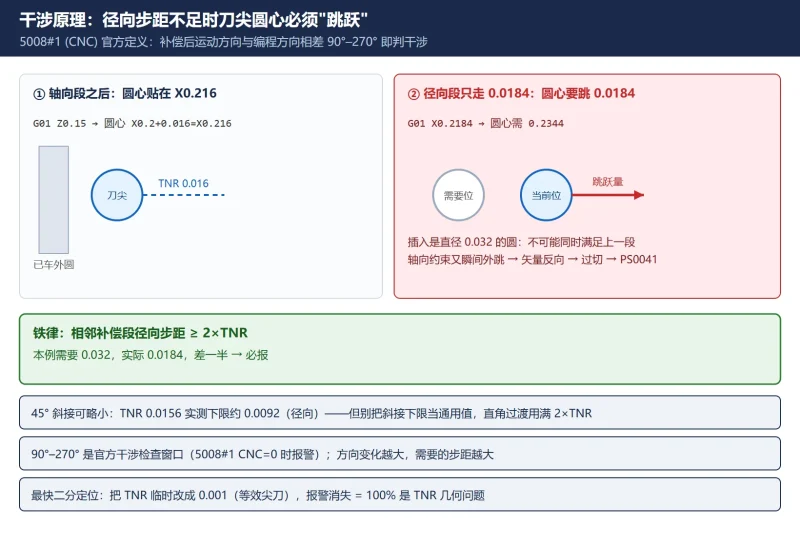
FANUC G41/G42 刀补干涉报警怎么解决?2×刀尖半径最小径向步距 + 5008#0 检查开关
FANUC G41/G42 刀补干涉报警(PS0041/PS0325)完整排查:2×TNR 最小径向步距铁律与 0.0156 刀尖 0.0092 算例、TNR 速查矩阵、五类成因逐一对策、5008#0/5008#1/5003#0/5004#0 参数位官方口径、...
6天前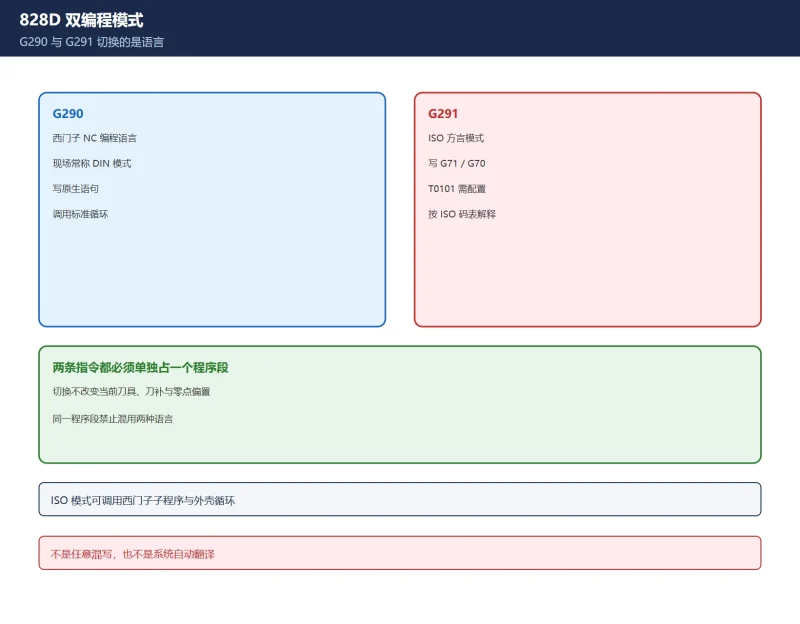
SINUMERIK 828D G290 G291 怎么切?DIN 写法与 ISO 写法逐行对照
G290 激活西门子 NC 编程语言,G291 激活 ISO 方言;两者必须单独成段,同段禁止混写。本页给出程序头、换刀、主轴、轮廓、循环的逐行对照,并用西门子官方手册纠正“模式可互相识别”的真正含...
4天前
FANUC 系统基础调试教程:硬件连接 + 参数设置 + 故障维修全解析
本文详解 FANUC(发那科)数控系统基础调试与维修全流程,涵盖 0i-MD/TD、31i-A 等主流型号的硬件连接(伺服、I/O 单元、SDU)、参数设置、PMC 编程、光栅尺反馈配置等实操步骤,同时汇总伺服报...
21天前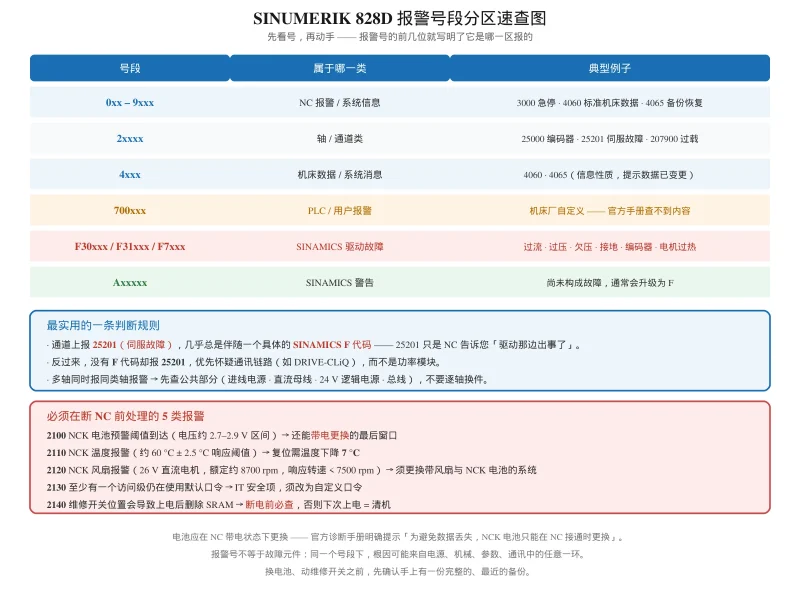
SINUMERIK 828D 报警代码一览表(中文)— NC / PLC / SINAMICS F 代码三区对照与处理
SINUMERIK 828D 报警代码中文速查:NC / 轴 / 机床数据 / 700xxx / SINAMICS F 五段号段分区对照,含 2100 电池、2110 温度、2120 风扇、2130 口令、2140 维修开关等断电前必处理项,以及 F3000...
前天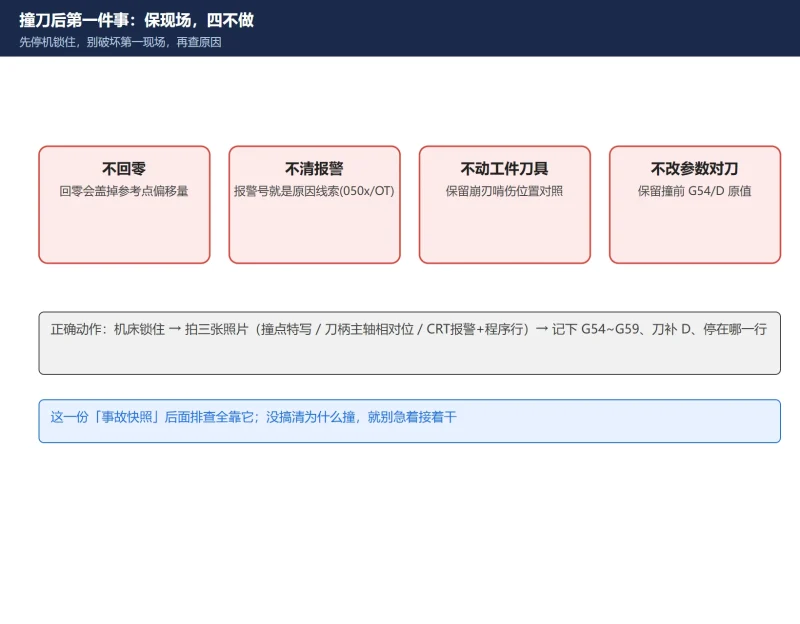
撞刀了怎么查原因?保现场 + 机械/参数/程序三分排查 + 撞后复校与防撞四件套
撞刀后先保现场:别回零、别清报警、别动工件、别改参数,拍三张照片记 G54 与刀补。再按机械/参数坐标系/程序操作三分排查,最后回零对刀空运行复校,并用对刀仪、仿真、软限位、首件单段四件...
21天前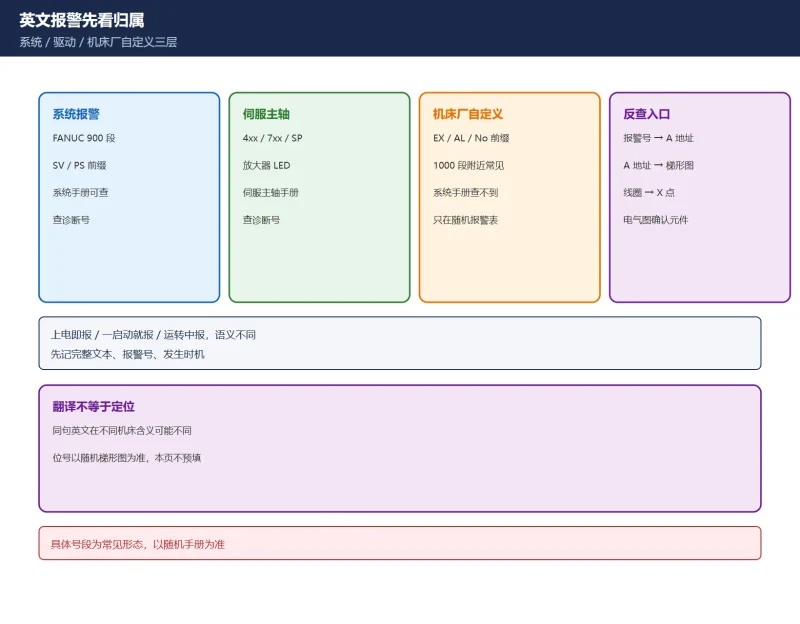
数控机床冷却 / 油路 / 排屑 / 气压 / 液压 五类报警怎么查?英文报警文本 → PMC 反馈位 → 处理动作
冷却、润滑、排屑、气压、液压五类英文报警大多不是系统报警,而是机床厂写在 PMC 里的自定义文本。本页给出五子系统横向对照:文本只是线索,真正要查的是「没就绪还是执行中受阻」,再沿报警...
5天前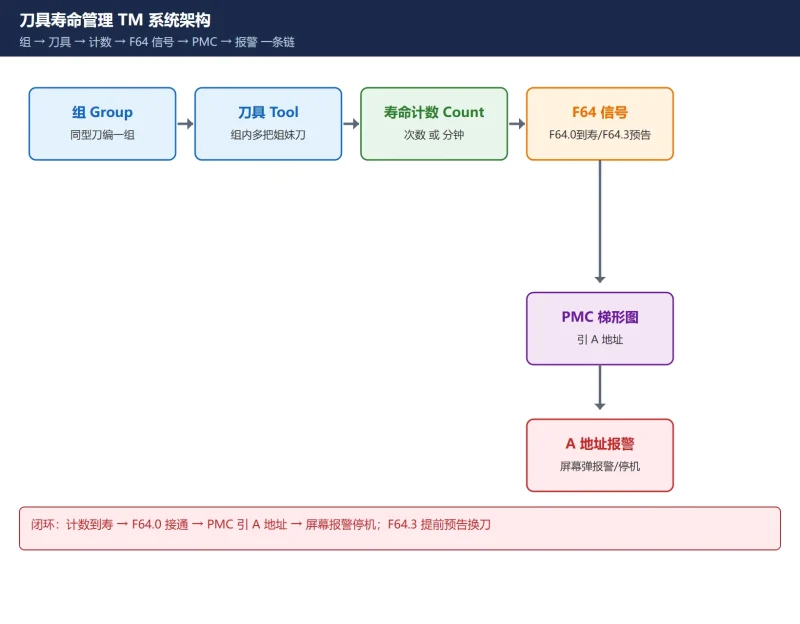
FANUC 刀具寿命管理(TM)怎么开?8132#0 / 13203#7 / 6800 / 6813 参数 + G10 L3 编程 + F64.0 报警接线全流程
FANUC 刀具寿命管理(TM)把同型刀编成组、预设寿命、自动计数与换刀。本文按 0i-D/0i-F 核对 8132#0 开户、6813 最大组数、6800 组数×刀数、6800#2 次数/时间、13203#7 计数触发、6810 忽略号...
21天前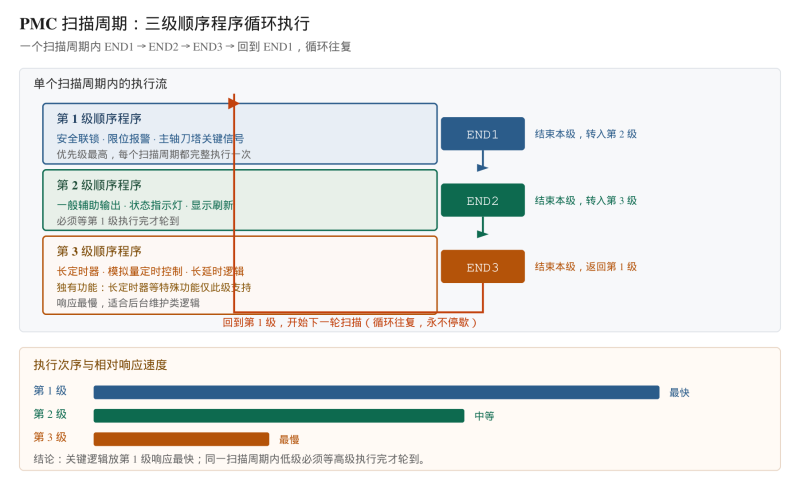
FANUC PMC 顺序程序 END1 END2 END3 详解
FANUC PMC 顺序程序 END1 / END2 / END3 三个结束指令有什么区别?详解三级顺序程序执行顺序、扫描周期中断机制、END3 独有功能与正确排布方式,附常见排布错误与故障排查方法。理解这三个指令...
10天前















