
排序
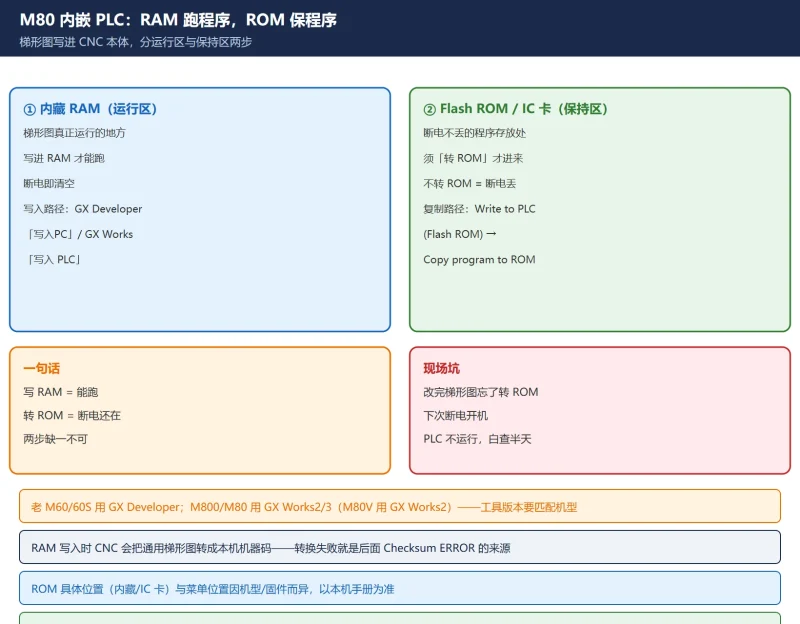
三菱 M80 梯形图怎么写进 CNC?GX Developer 写 RAM、转 ROM 与 Checksum ERROR 排查
三菱 M80 / M800 的梯形图(内嵌 PLC 序列程序)怎么写进 CNC:GX Developer / GX Works2·3 写入内藏 RAM 的流程、为什么必须'转 ROM'固化、以及 Checksum ERROR 的根因(转换错误把出错步变 N...

 10天前
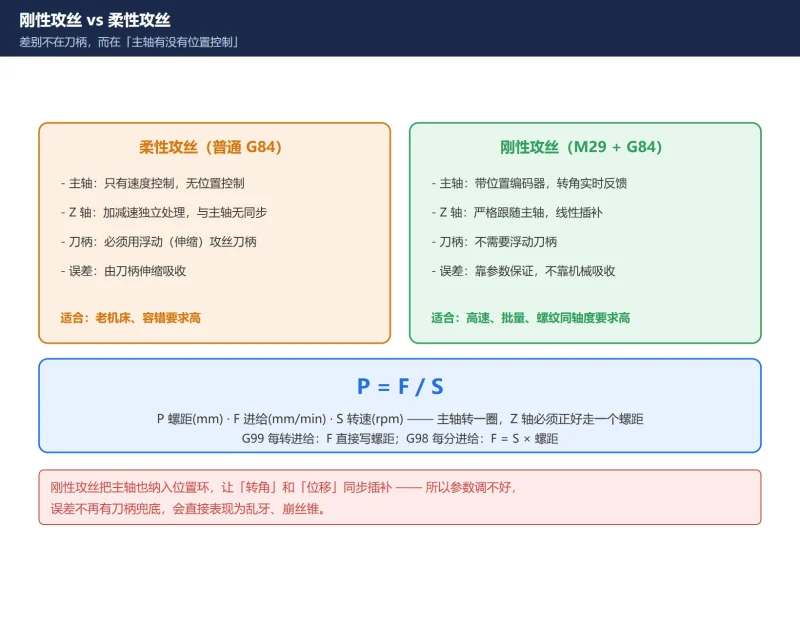
FANUC 刚性攻丝参数全解:M29/G84 同步原理 + 5200–5294 参数链 + SP0741 报警怎么排(附诊断号 452/453 读法)
刚性攻丝调不好的根子,多半不是编程而是参数。本文把 5200–5294 按五类拆开讲:开关位决定走不走刚性攻丝、齿轮比 5221–5224/5231–5234 决定比例、转速上限是 5241–5244(不是 5200)、增...
前天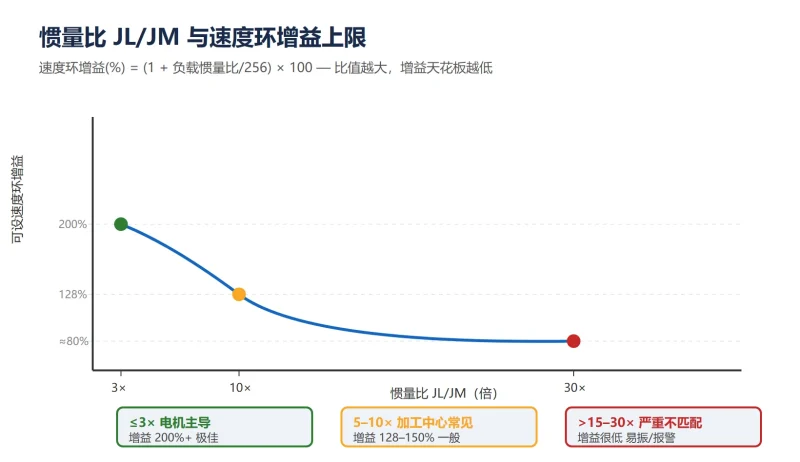
FANUC 伺服惯量比怎么测怎么算?手算公式 + 参数 2021 辨识 + Servo Guide 与 AI Servo Tuning 实操
FANUC 惯量比手算公式 J=Mr² 与 J=M(P/2π)²,参数 2021 负载惯量比(默认 128)与速度环增益换算表,Servo Guide / AI Servo Tuning 自动惯量估计与前后参数对比,偏差>30% 的机械故障判读,...
昨天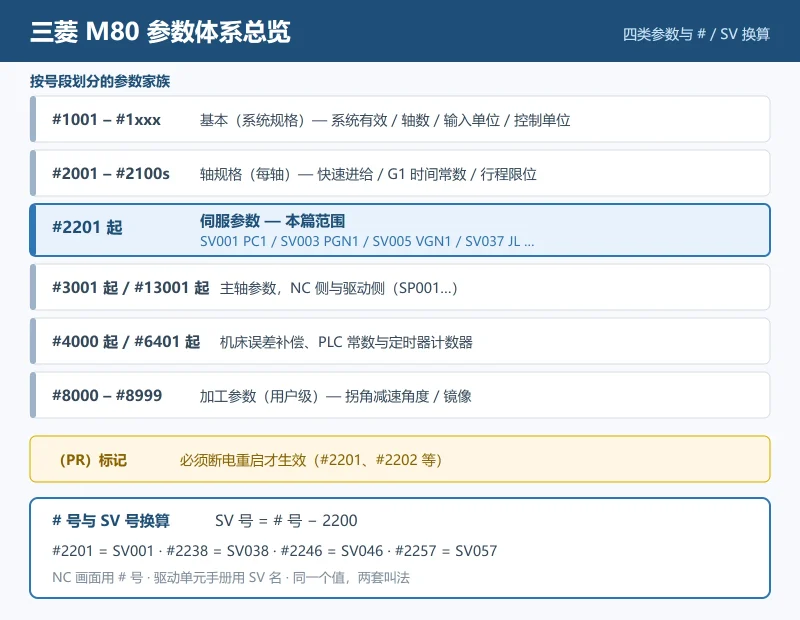
三菱 M80/M70 伺服参数速查:#2201–#2210 全表、#2233/#2238/#2246 共振抑制、#2235/#2237 惯量辨识完整对照
三菱 M80/M70 伺服参数速查:#2201–#2210 全表(PC1/PC2 齿轮比、PGN1 位置环、VGN1 速度环)、#2233/#2238/#2246 共振抑制三件套、#2235→#2237 惯量辨识实测步骤、SHG 与 OMR-FF 互斥、伺服...
昨天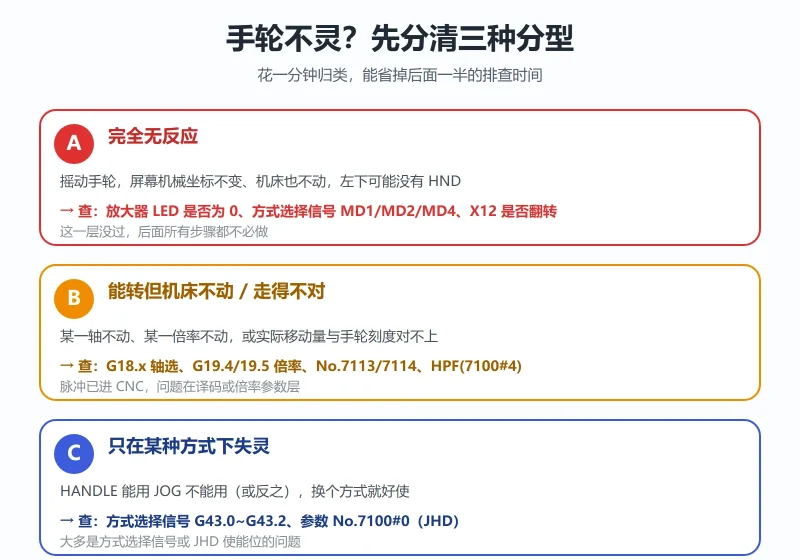
FANUC 机械手轮不灵/无效怎么查?MPG 到 I/O 接口的信号链排查(伺服就绪·I/O Link·参数优先级)
FANUC 手轮(MPG)不灵按固定顺序查:αi 放大器 LED 显示 0 才算伺服就绪、手轮 HA/HB 波形与 5V、I/O Link 16 字节 OC02I 分配与 JA3 二选一、最后才是 No.7100/7102/7110/7113/7114 参数与 P...
6天前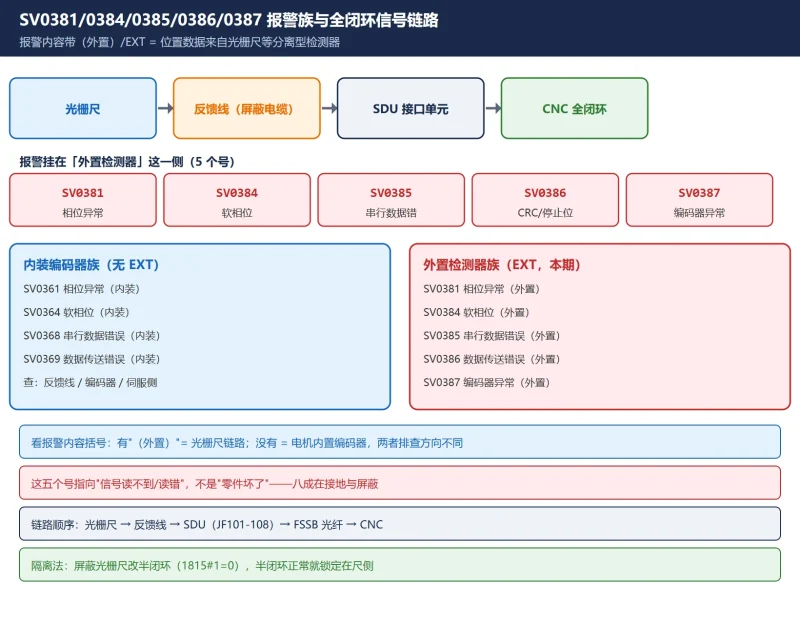
FANUC 光栅尺报警族 SV0381/0384/0385/0386/0387:接地不良引发的全闭环外置检测器故障排查
全闭环机床上 SV0381/0384/0385/0386/0387 常交替或反复跳,容易误判成光栅尺或放大器坏了。这一族报警内容都带'(外置)',指向光栅尺等分离型检测器的反馈链路,最常见根因是接地与屏蔽没做好...
前天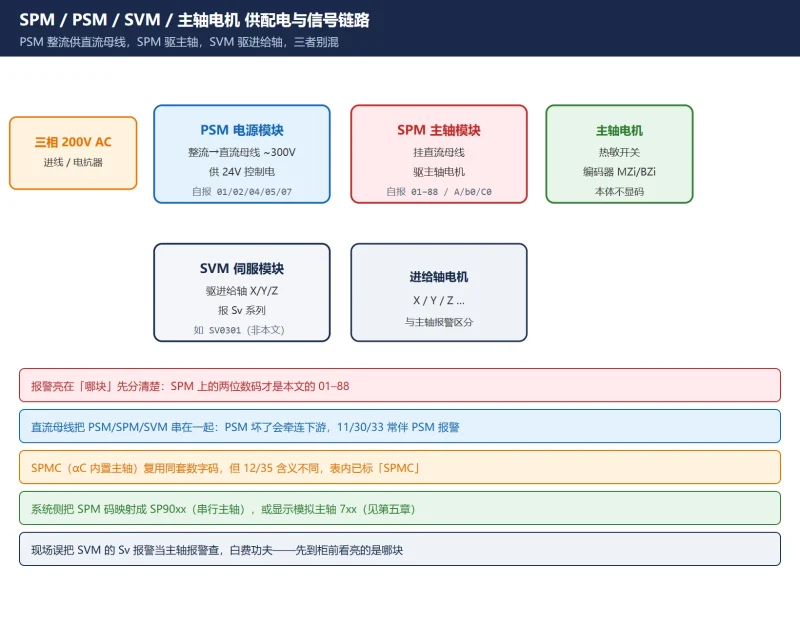
FANUC 主轴放大器报警代码全表:SPM/PSM 两位数码管 01–88 逐条对照(含 A/b0/C0 字母码)+ 换板还是查线判定
现场拿着放大器看数码管查码,最怕两件事:把'系统 SP9012'和'放大器 12'当两个故障,或照着来路不明的码表把不该换的板子换了。本文按数码管显示的两位数字排序,逐条给中文含义、首要动作与判...
10天前
西门子840D系统轮廓误差报警解决实例|雷尼绍编码器安装调试全攻略
西门子840D数控系统轮廓误差报警维修案例详解:雷尼绍编码器安装后出现位置偏差超出允许范围故障,系统无法正常进入加工模式。通过编码器安装精度校正、信号线路优化、系统参数配置调整等三步解...
21天前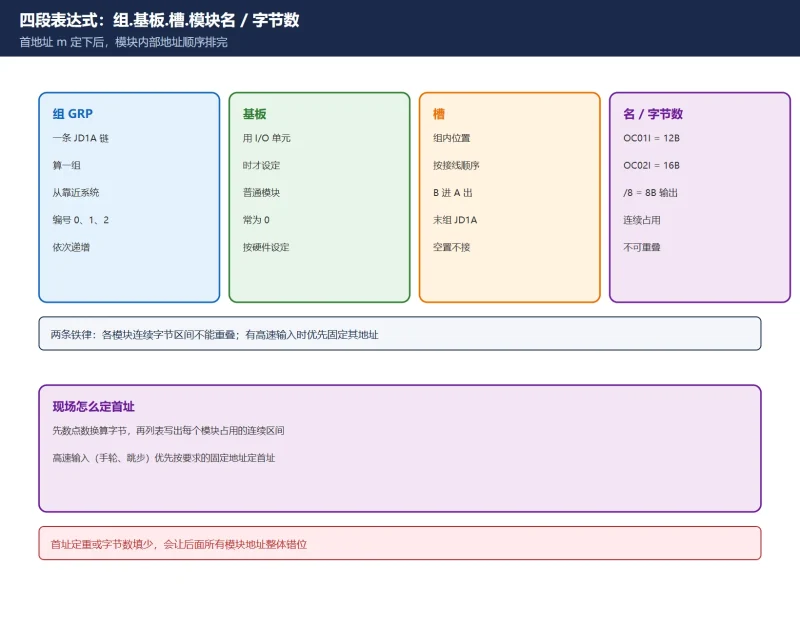
FANUC I/O Link 地址分配速查:组.基板.槽 怎么读、OC01I / OC02I 与手轮 16 字节铁律
I/O Link 地址分配不是猜 X/Y 号,而是「组.基板.槽.模块名/字节数」四段表达式。本页给出模块名与字节数对照、手轮必须占 16 字节的原因、I/O Link 与 I/O Link i 的分界,以及写入生效与现场...
6天前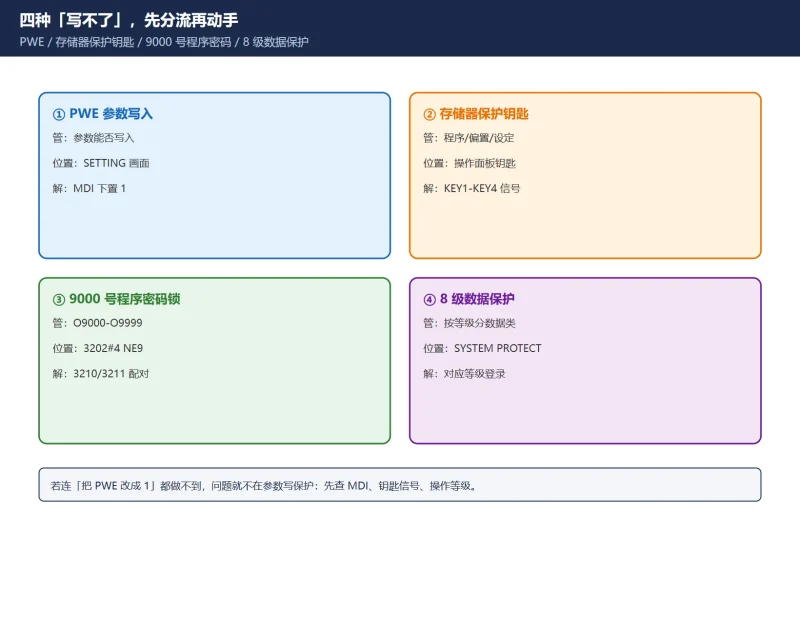
FANUC 参数改不了/写不进去怎么解除?PWE 参数写入开关 + SW0100 + 3210/3211 与 3202#4 NE9 混淆纠正
参数写不进去,先分清是 PWE 没开、程序编辑被保护、9000 号程序密码锁,还是新机的 8 级保护。本文给 MDI 到 SETTING 开 PWE 的完整路径,说明 SW0100 只是状态提示,并纠正把 3210/3211、3202...
6天前















