
排序
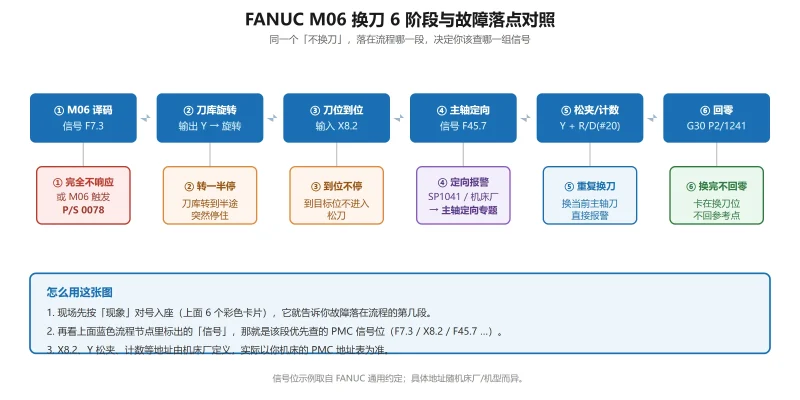
FANUC 加工中心不换刀/换刀超时怎么查?M06 换刀流程 6 个阶段对应信号与故障点对照
FANUC 加工中心 M06 不换刀/换刀超时按「不响应·转一半停·到位不停·换完不回零·重复换刀·PS0078」六阶段分流,逐一对应 M 译码 F7.3、刀位 X8.x、主轴定向 F45.7 等信号位与排查点。

 21天前
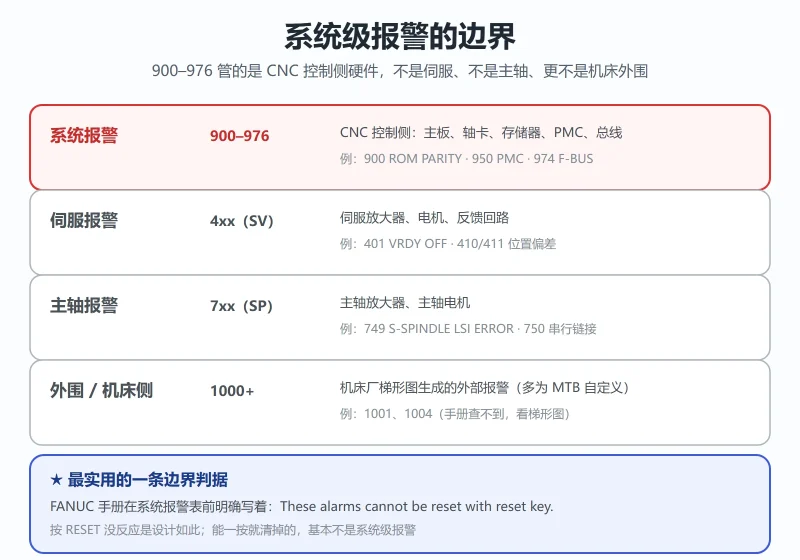
FANUC 900/950/971 报警代码大全:系统级报警 900–976 速查表与「换板还是查线」判定
FANUC 系统报警 900–976 速查表:900 ROM PARITY、910-919 存储器奇偶、920/921 轴卡、926 FSSB、930 CPU、935 SRAM ECC、950/951 PMC、970-976 总线错误;三类归因、950 PCxxx 详细码位解读、...
5天前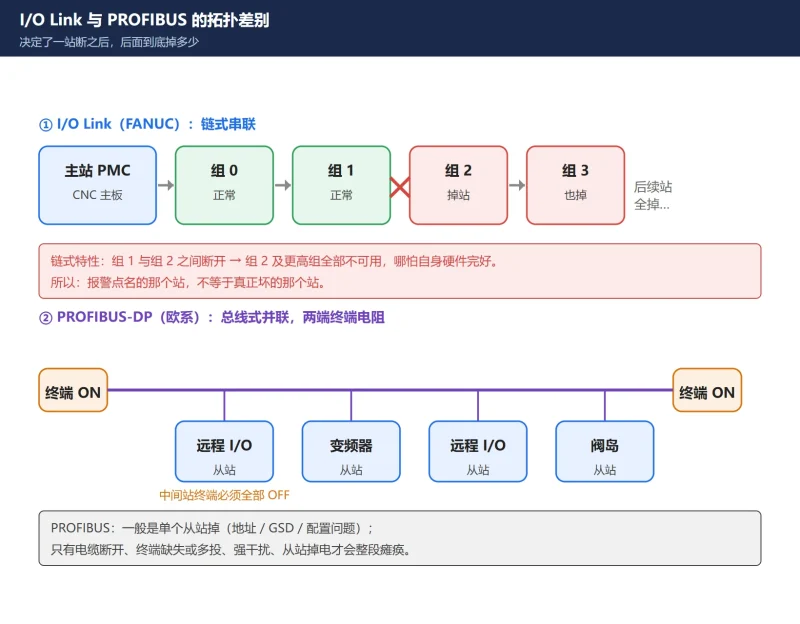
I/O Link / PROFIBUS 掉站怎么查?ER97 报警读法 + I/O Link 链式断站 + PROFIBUS BF 灯判读 + 终端电阻/站地址/屏蔽五查
总线掉站别急着换模块:FANUC I/O Link 是链式串联,断一站后面整串全掉,报警点名的站往往不是坏的那个;PROFIBUS-DP 看 BF 灯闪烁(掉部分站)还是常亮(整段瘫)。本文讲清 ER97 的 CH/GROUP...
10天前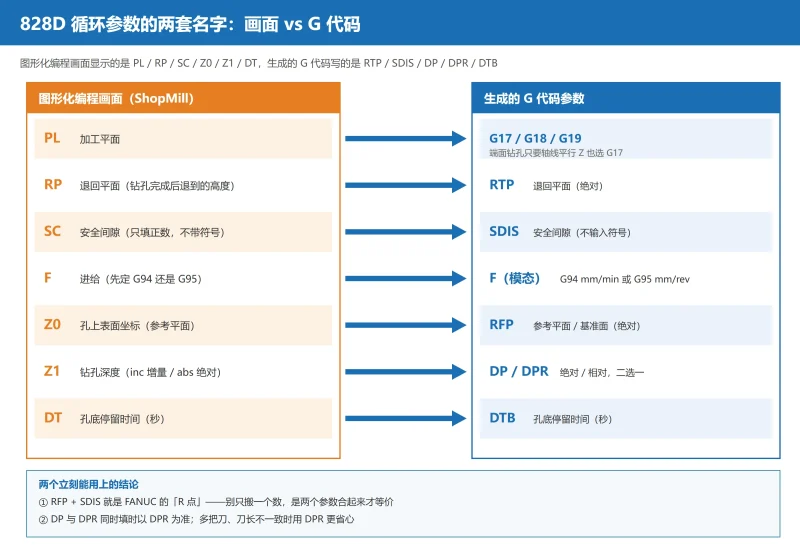
SINUMERIK 828D 固定循环参数速查:CYCLE81/82/83/84/840/85/86 中文参数说明 + FANUC G 循环迁移对照
828D 固定循环参数速查:PL/RP/SC/Z0/Z1/DT 与 G 代码 RTP/SDIS/DP/DPR 对照,CYCLE81/82/83/84/840/85/86 中文参数表与最小调用,CYCLE83 断屑(VARI=0)与排屑(VARI=1)、MPIT/PIT 攻丝二选...
昨天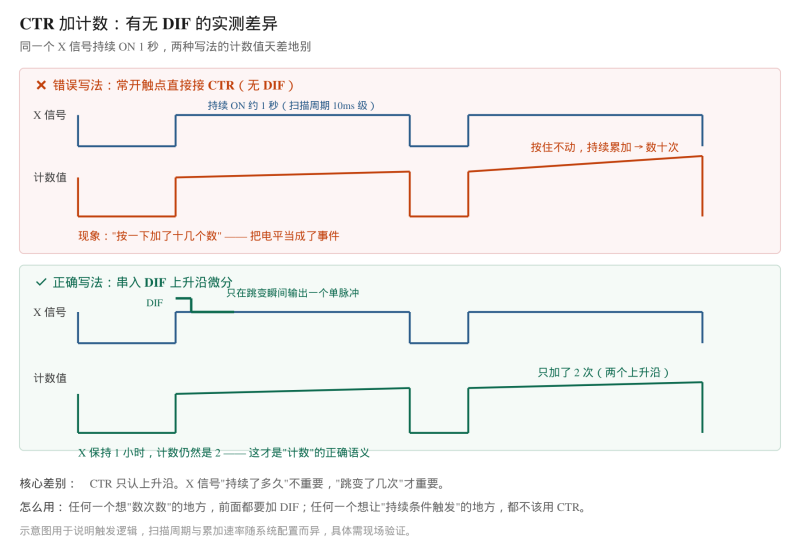
FANUC PMC 计数器CTR 指令详解:加计数与断电保持
FANUC PMC 梯形图 CTR 计数器指令实战教程:详解 DIF 上升沿触发加计数、RESET 清零接法、断电保持设置实测表现与验证方法,附生产计数完整写法、常见故障速查表与参数号冲突避坑。数控电气工程...
10天前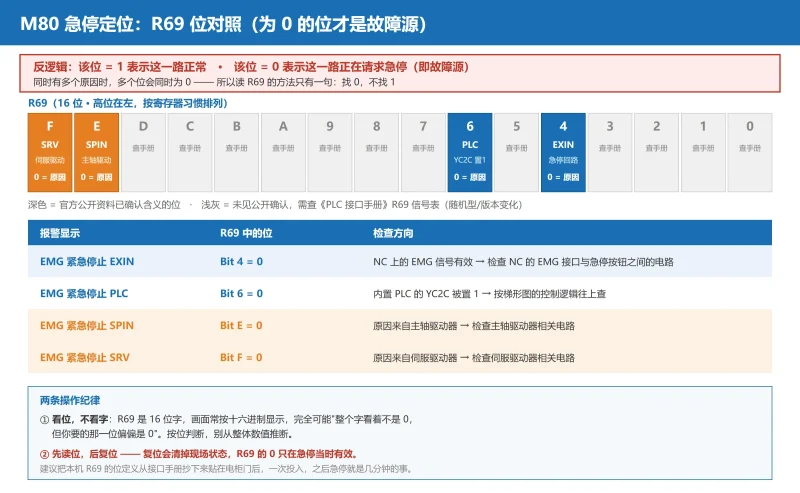
三菱 M80 急停 EMG 报警怎么查?R69 各位含义对照与”报警画面无信息时”的反查方法
三菱 M80 急停 EMG 只报现象不报来源。R69 位对照:为 0 的位才是故障源(Bit4 EXIN 急停回路 / Bit6 PLC YC2C / BitE SPIN 主轴 / BitF SRV 伺服),报警画面无信息时按「报警信息画面 → PLC ...
6天前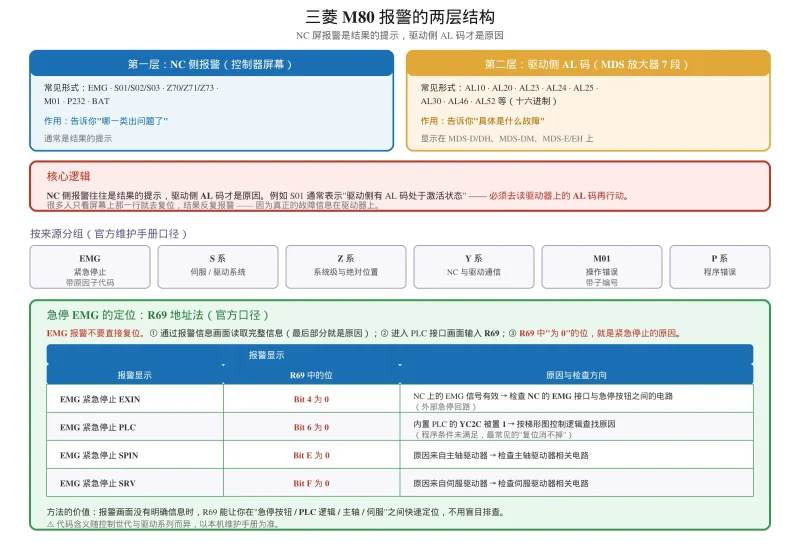
三菱 M80 数控系统常见报警处理:ALM401 / S01 / Z70 / AL 驱动码完整对照
三菱 M80 报警两层结构:NC 屏报警与 MDS 驱动器 7 段 AL 码的对应关系,EMG 急停用 R69 定位(Bit4 EXIN / Bit6 PLC / BitE SPIN / BitF SRV),S01/S02/S03 的复位类别与详细编号,Z70/Z71/Z7...
21天前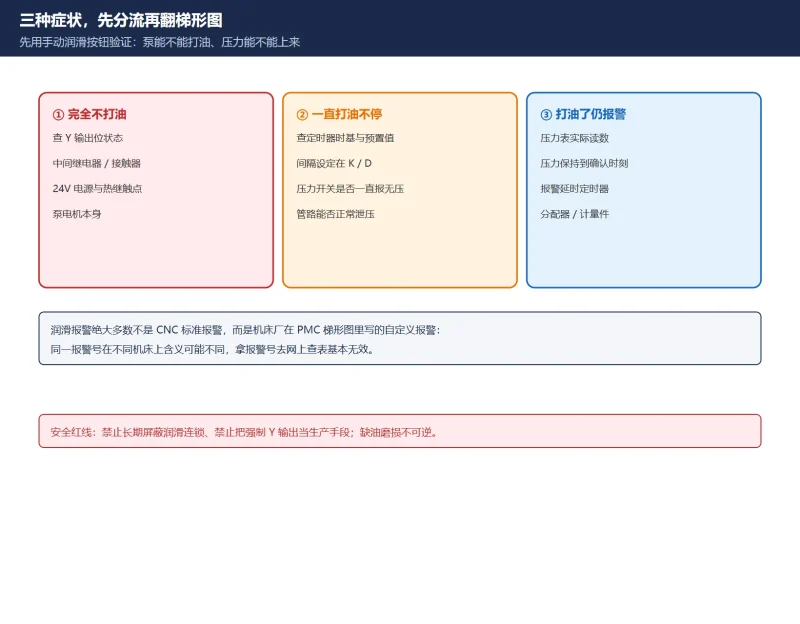
数控机床集中润滑报警怎么查?打油时序 + PMC 定时器 + 压力开关 X 点 + 油泵过载 + A 地址反查
润滑报警先按「不打油 / 一直打油 / 打油了仍报警」分流。本文给集中润滑的周期打油时序、PMC 定时器与保持继电器、压力开关/液位开关/热过载三路 X 输入、Y 输出驱动链,以及从报警 A 地址反查...
5天前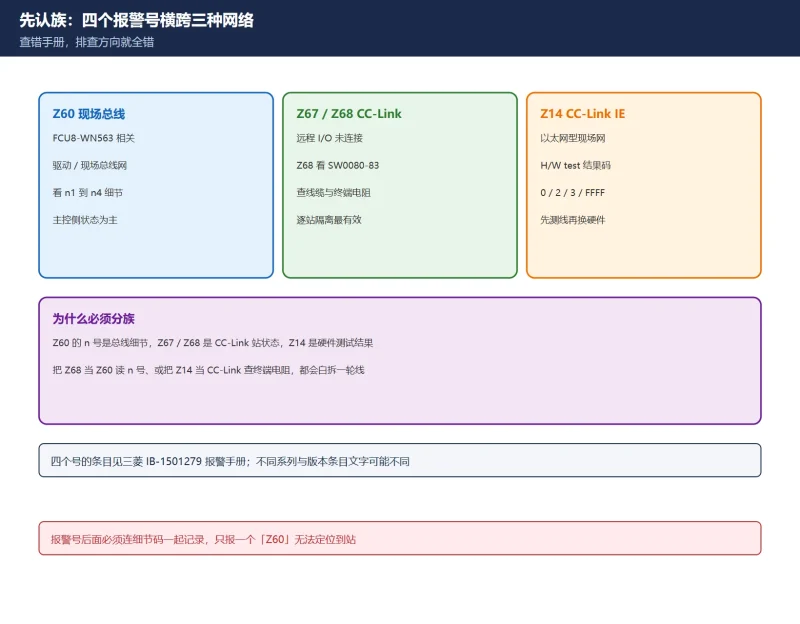
三菱 M80 Z60 / Z67 / Z68 / Z14 报警怎么查?先分清三种网络
Z60 是 FCU8-WN563 的现场总线,Z67/Z68 是 CC-Link,Z14 是 CC-Link IE Field 的硬件测试——四个号不在同一条总线上。本文按官方手册口径拆解 n1–n4、断线定位、终端电阻与屏蔽接地。
6天前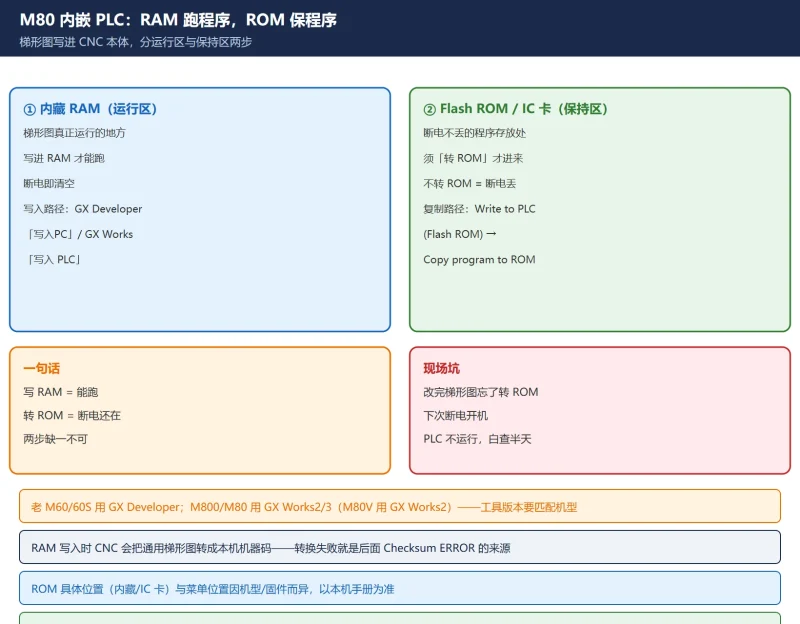
三菱 M80 梯形图怎么写进 CNC?GX Developer 写 RAM、转 ROM 与 Checksum ERROR 排查
三菱 M80 / M800 的梯形图(内嵌 PLC 序列程序)怎么写进 CNC:GX Developer / GX Works2·3 写入内藏 RAM 的流程、为什么必须'转 ROM'固化、以及 Checksum ERROR 的根因(转换错误把出错步变 N...
10天前















