
排序
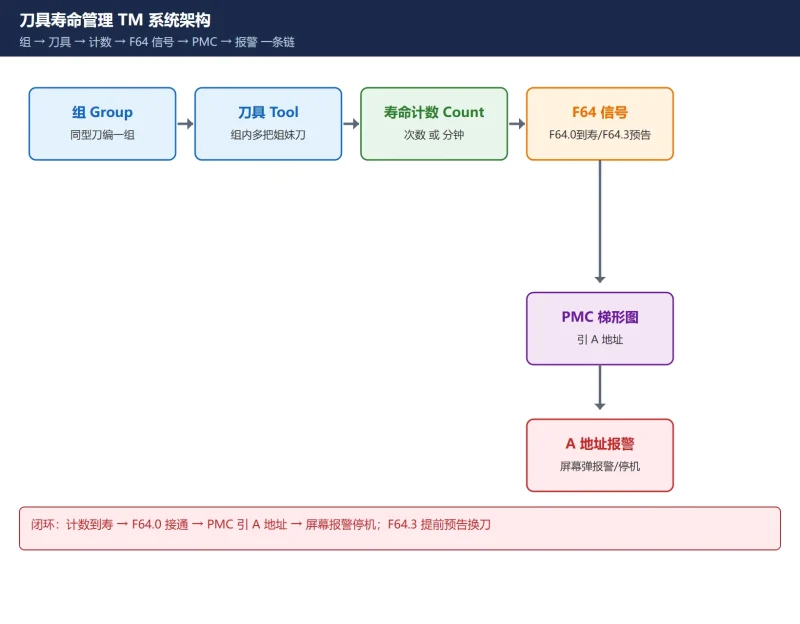
FANUC 刀具寿命管理(TM)怎么开?8132#0 / 13203#7 / 6800 / 6813 参数 + G10 L3 编程 + F64.0 报警接线全流程
FANUC 刀具寿命管理(TM)把同型刀编成组、预设寿命、自动计数与换刀。本文按 0i-D/0i-F 核对 8132#0 开户、6813 最大组数、6800 组数×刀数、6800#2 次数/时间、13203#7 计数触发、6810 忽略号...

 21天前
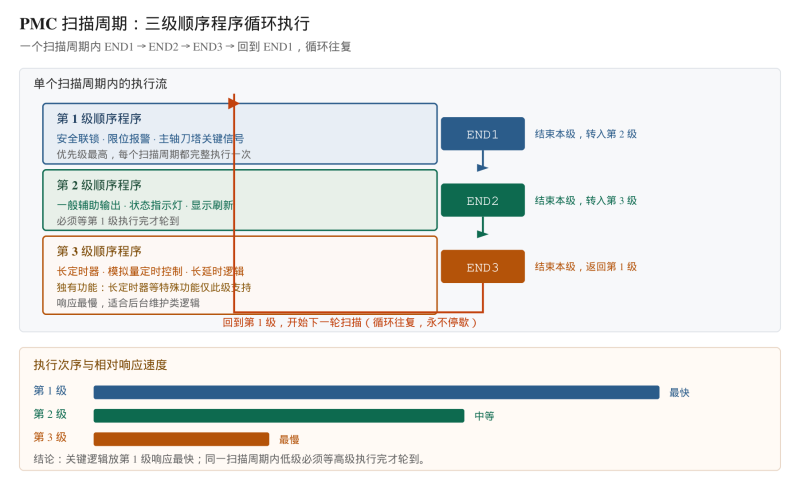
FANUC PMC 顺序程序 END1 END2 END3 详解
FANUC PMC 顺序程序 END1 / END2 / END3 三个结束指令有什么区别?详解三级顺序程序执行顺序、扫描周期中断机制、END3 独有功能与正确排布方式,附常见排布错误与故障排查方法。理解这三个指令...
10天前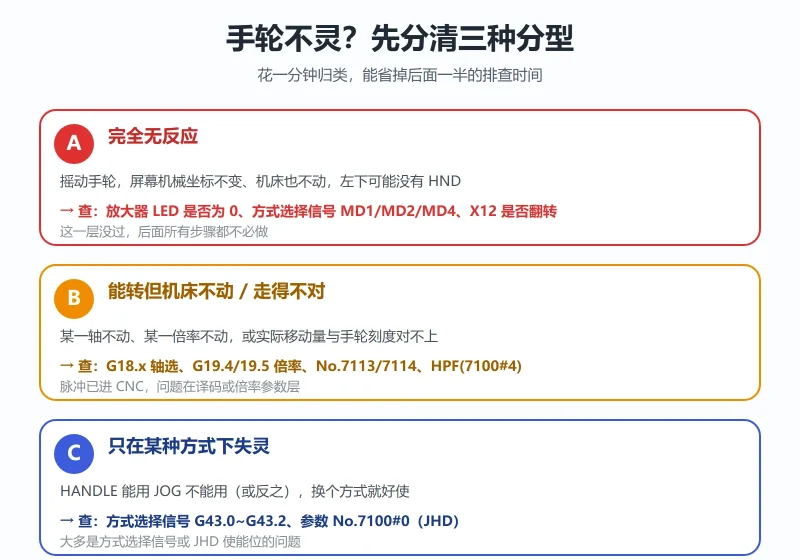
FANUC 机械手轮不灵/无效怎么查?MPG 到 I/O 接口的信号链排查(伺服就绪·I/O Link·参数优先级)
FANUC 手轮(MPG)不灵按固定顺序查:αi 放大器 LED 显示 0 才算伺服就绪、手轮 HA/HB 波形与 5V、I/O Link 16 字节 OC02I 分配与 JA3 二选一、最后才是 No.7100/7102/7110/7113/7114 参数与 P...
6天前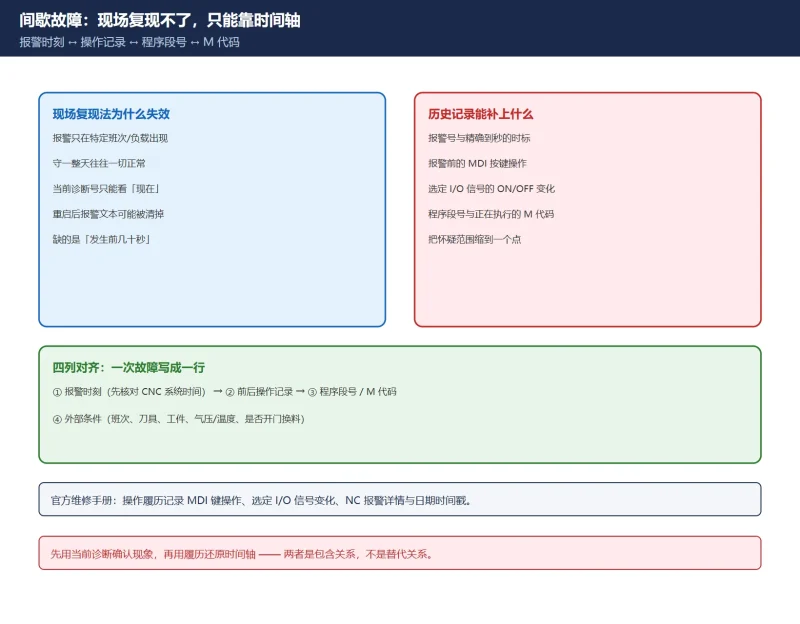
FANUC 报警履历 / 操作履历怎么调出来?3106#4 OPH 与间歇性故障的时间轴反查
间歇故障复现不了,只能靠「什么时候报的」串证据。本文按 FANUC 官方维修手册给出 3106#4 OPH、3106#7 OHS、3122 时标间隔与外部操作消息历史的位定义、操作履历画面调出路径,纠正网上把 #4/#...
前天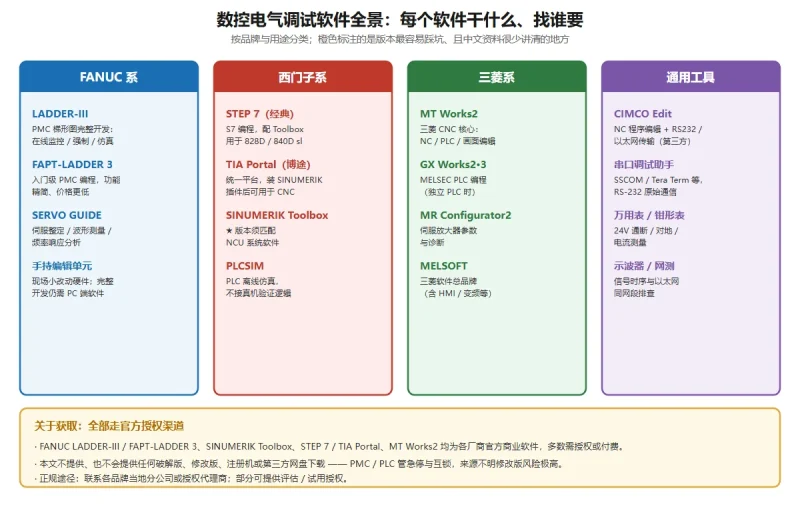
数控电气调试软件清单(2026)— FANUC / 西门子 / 三菱 调试工具下载、版本对应与用途说明
数控电气调试软件清单:整理 FANUC LADDER-III / FAPT-LADDER 3 / SERVO GUIDE、西门子 STEP 7 / TIA Portal / SINUMERIK Toolbox、三菱 MT Works2 与通用工具的用途、官方获取渠道与版本对应速...
前天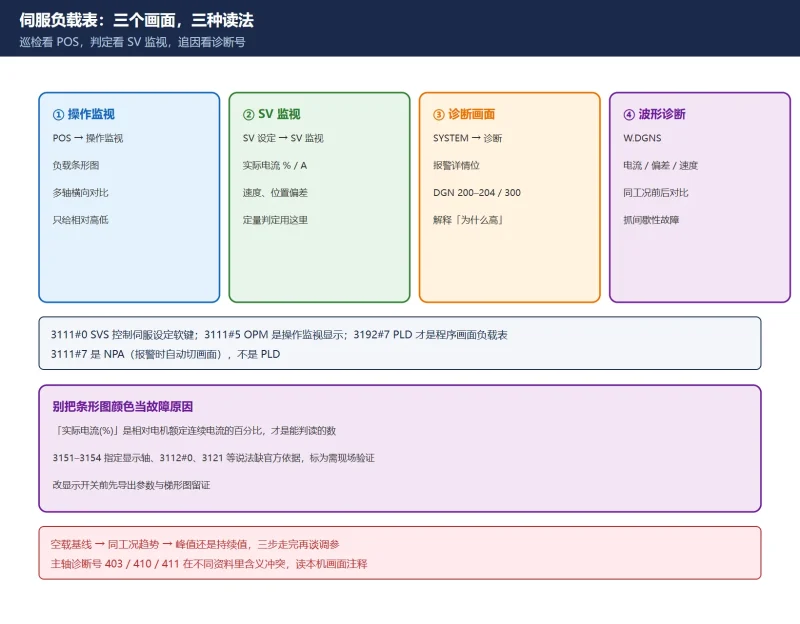
FANUC 伺服负载表怎么读?3111/3192 开关 + 诊断号 200–204/300 交叉验证
巡检看 POS、判定看 SV 监视、追因看诊断号。讲清实际电流(%)分段读法、峰值与持续值区分,并纠正 3111#7 被当成负载表开关、主轴诊断号混写两处错误。
6天前
数控机床维修工具都有哪些?必备清单与选型技巧
本文汇总数控机床维修必备工具清单,含通用工具、电气检测仪器、专用拆解设备等,附选型要点与使用注意事项,助力CNC维修人员提升检修效率,解决各类机床故障。
21天前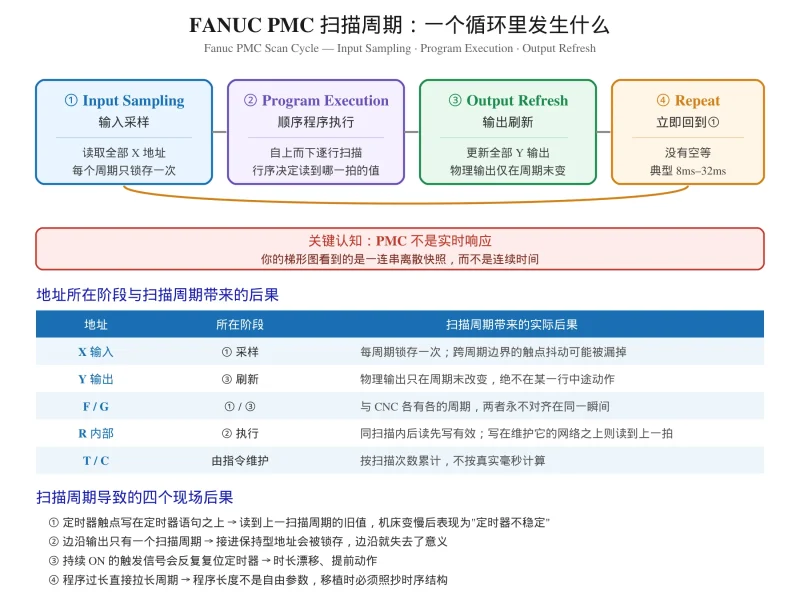
What Is a Fanuc PMC? Ladder Logic, Addresses and Scan Time
What is a PMC in Fanuc, and how does scan time decide ladder timing?
昨天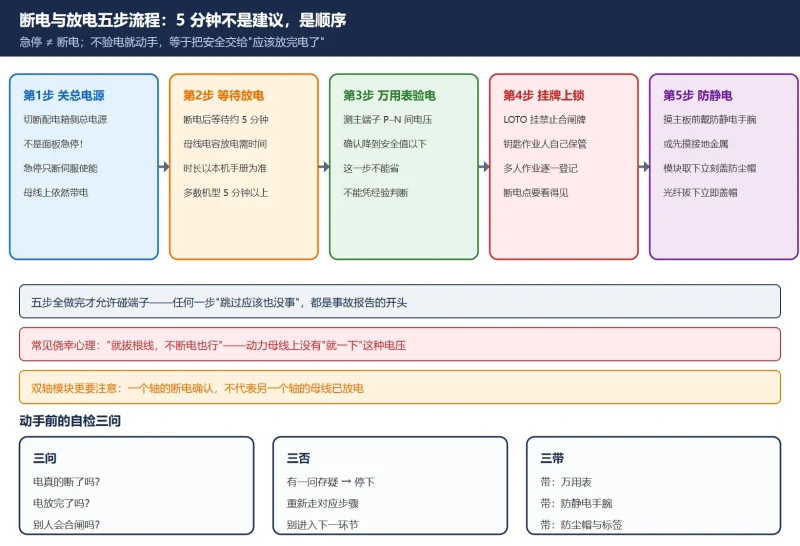
FANUC 伺服放大器更换实操:断电放电 5 分钟、拆装顺序、电机 ID 与参数写回、换完必做的三项验证
FANUC 伺服放大器更换实操:从该不该换的决策、断电放电 5 分钟与验电挂牌、拆装顺序(先标记再拔线后拆螺丝)、电机 ID No.2020 与初始化位 No.2000#1 参数写回、FSSB 自动设定,到换完必做的...
昨天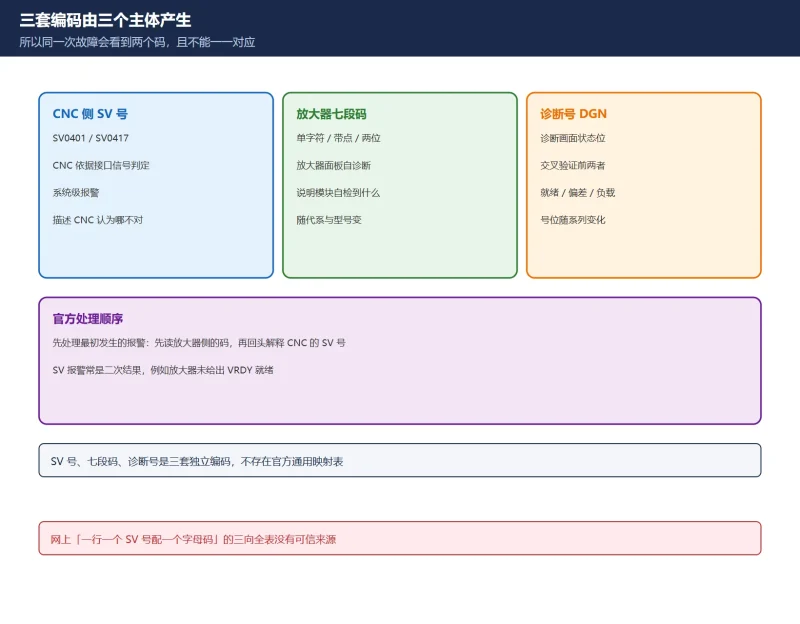
FANUC 伺服报警三向对照总表:SV 号 / 放大器数码管码 / 诊断号怎么对
同一次故障常同时看到 CNC 的 SV 报警号和放大器上的数码管码,但两者没有官方通用映射表。本页给出三套编码的关系、可核实的号段与码型、诊断号交叉列的正确用法和处理动作列。
5天前















