排序
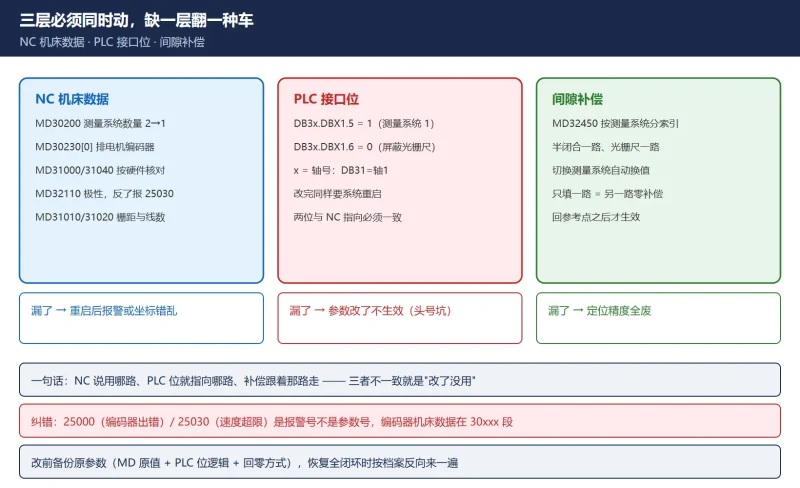
828D 全闭环改半闭环怎么改?屏蔽光栅尺的 MD 参数 + PLC 位 + 间隙补偿三件套
SINUMERIK 828D 全闭环改半闭环完整教程:光栅尺故障应急屏蔽与永久改半闭环的三层改法——NC 机床数据(MD30200 测量系统数量、MD30230 输入分配把电机编码器排到第一路、MD31000/31010/31020/...

 13小时前
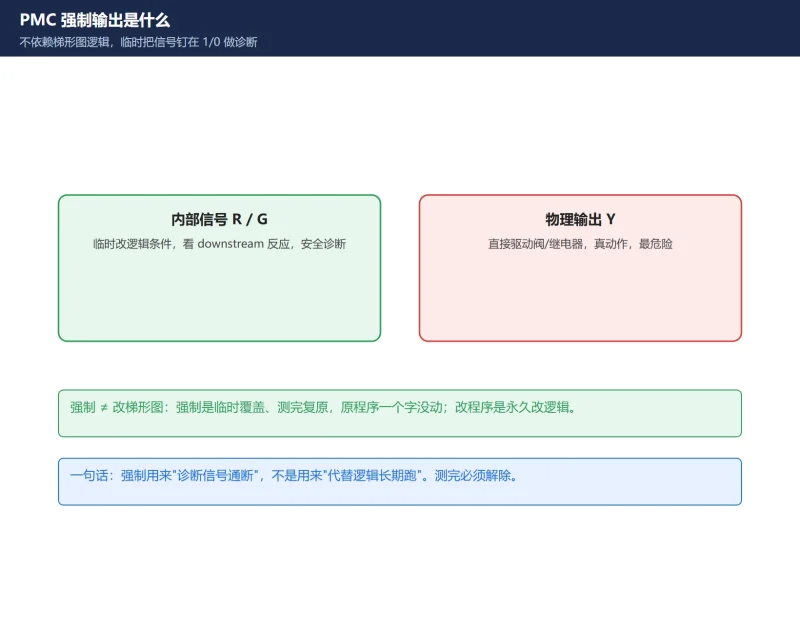
FANUC PMC 强制输出怎么用?信号强制(FORCE)路径(PMCDGN/STATUS/FORCE) + 可强制地址(G/R/Y) + 停PMC/解除 + 安全红线
PMC 强制输出(FORCE)能在不依赖梯形图逻辑的情况下把信号强行钉在 1/0,用来判断'是阀坏了、线断了还是逻辑没到'。本文讲清入口 PMC→PMCDGN→STATUS→FORCE、可强制地址 G/R/C/A/T/E/D/Y 与 ...
13小时前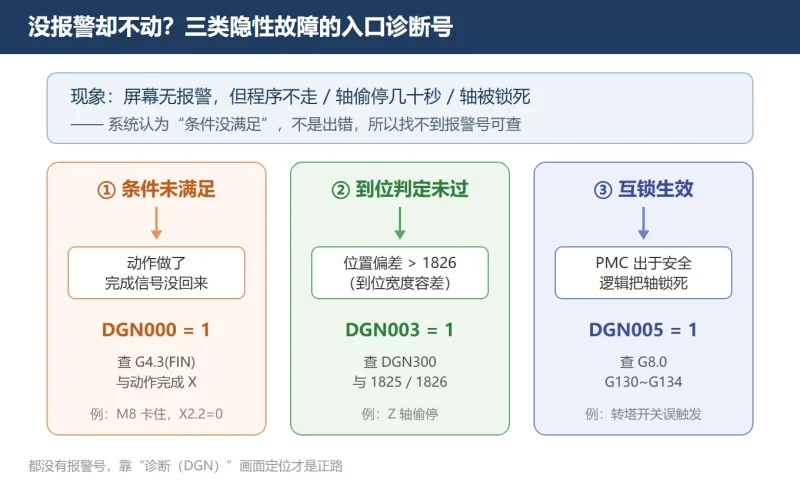
FANUC 无报警信息故障怎么查?诊断号 DGN000/DGN003/DGN005 等隐性故障对照与排查
FANUC 机床不报警但程序不走、轴偷停、轴被锁死怎么办?本文用诊断号 DGN000/003/005 与 DGN300、参数 1825/1826,把“条件未满足、到位未过、互锁生效”三类隐性故障的排查路径一次讲清,附常...
13小时前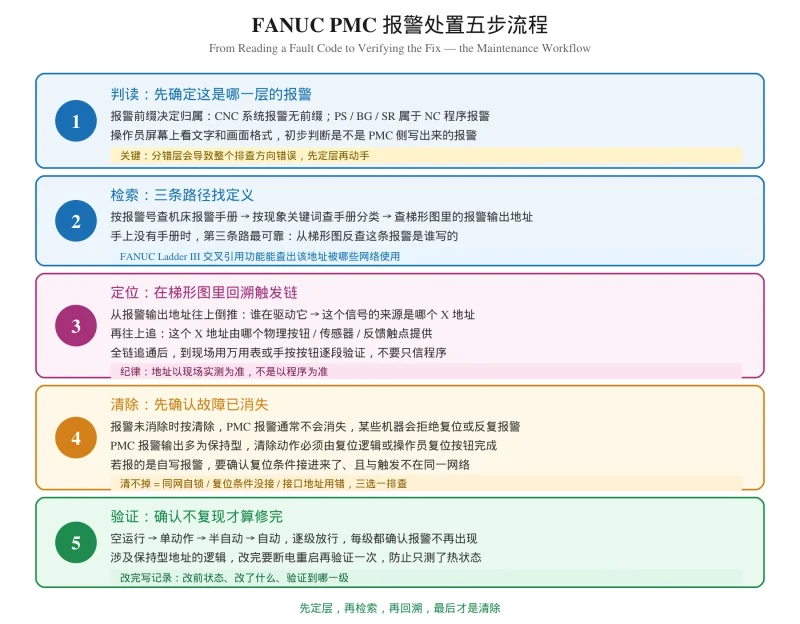
Fanuc PMC Alarm Codes Explained: How to Read, Search and Clear a PMC Fault
How to read, search and clear Fanuc PMC alarm codes without losing your ladder.
13小时前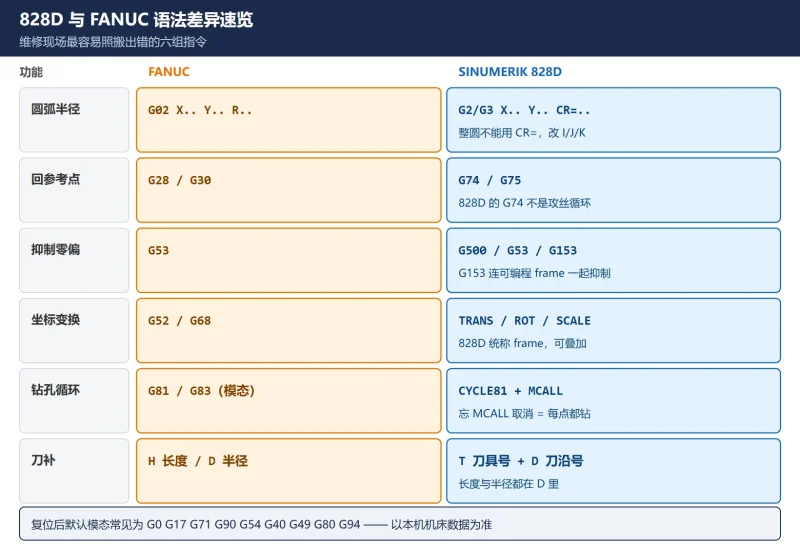
828D 编程入门实战:零点偏置 G54-G59、刀长刀补与对刀检验(维修电工向,不讲工艺)
828D 编程入门(维修电工向):与 FANUC 的语法差异对照(CR=、G74/G75、G500/G153、MCALL、T+D),零点偏置 G54 两条设置入口与生效时机,刀具补偿几何值/磨损值/半径值分别什么时候改,对刀三...
13小时前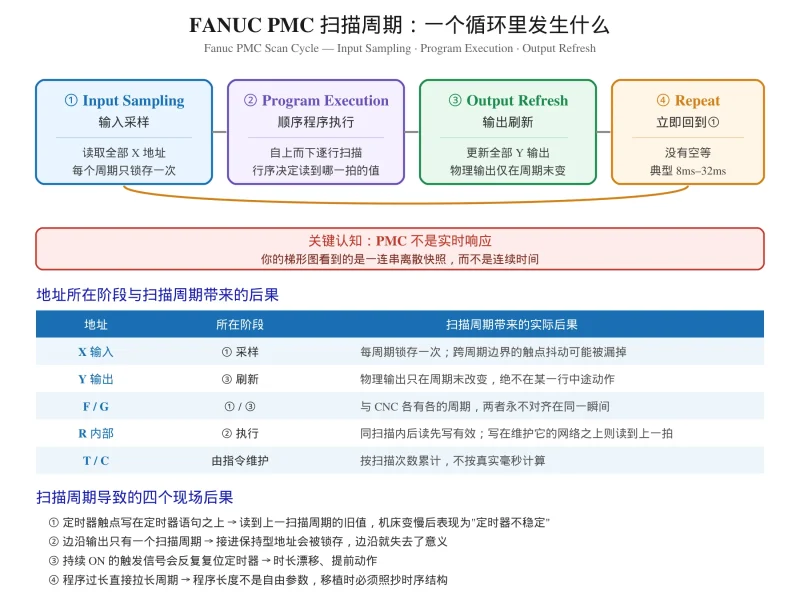
What Is a PMC in Fanuc? Ladder Logic, Addresses and Scan Time
What is a PMC in Fanuc, and how does scan time decide ladder timing?
13小时前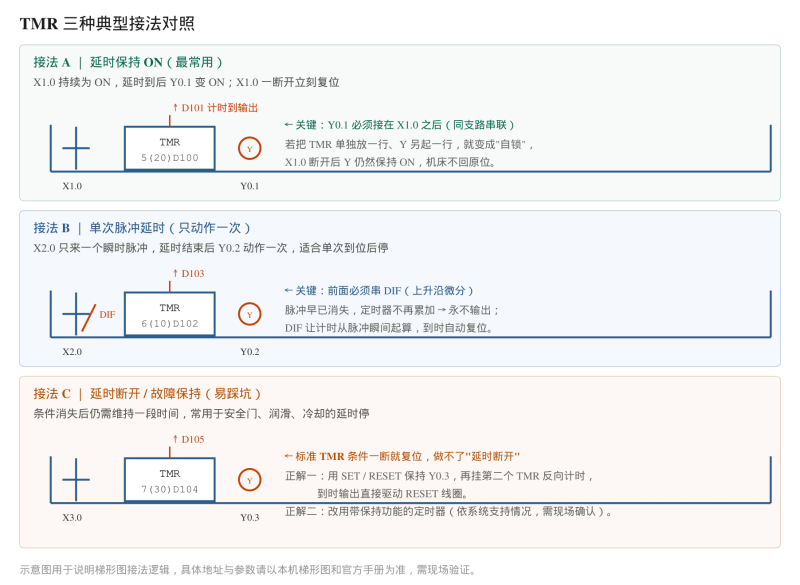
FANUC PMC 定时器 TMR 指令详解:时基选择与梯形图接法对照
FANUC PMC 梯形图 TMR 定时器指令怎么用?本文拆解 TMR a(b) c(d) 四个参数位的含义,详解 50ms/100ms/1s 时基对同一预置值的实际延时影响(附波形对照图),并给出延时保持、单次脉冲、延时断...
13小时前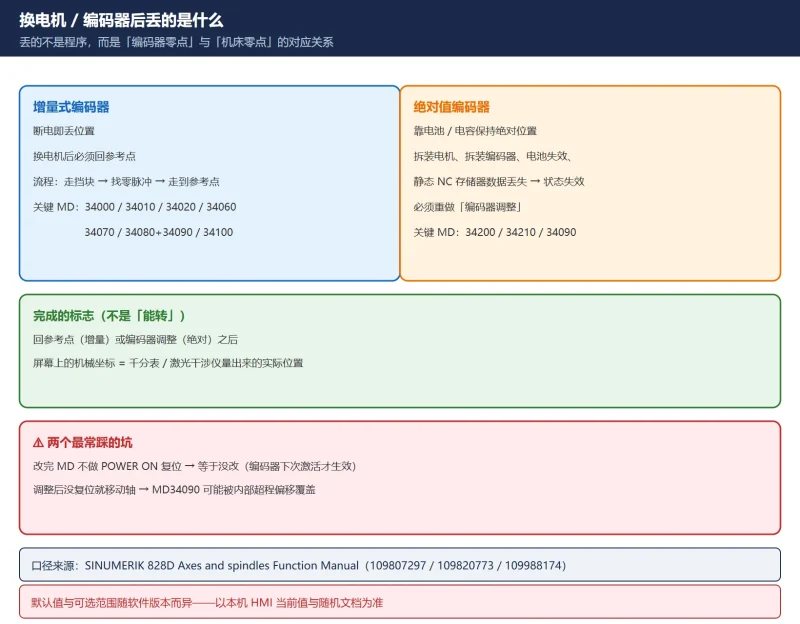
828D 换伺服电机 / 编码器后怎么恢复:MD34210 调整状态机 + MD34090 参考点偏移 + 增量三阶段回零
828D 换完伺服电机或编码器,轴上电后往往报 25022「轴编码器警告 0」或直接要重新回零——丢的不是程序,而是「编码器零点与机床零点之间的对应关系」。本文按官方 Function Manual 给出增量式...
13小时前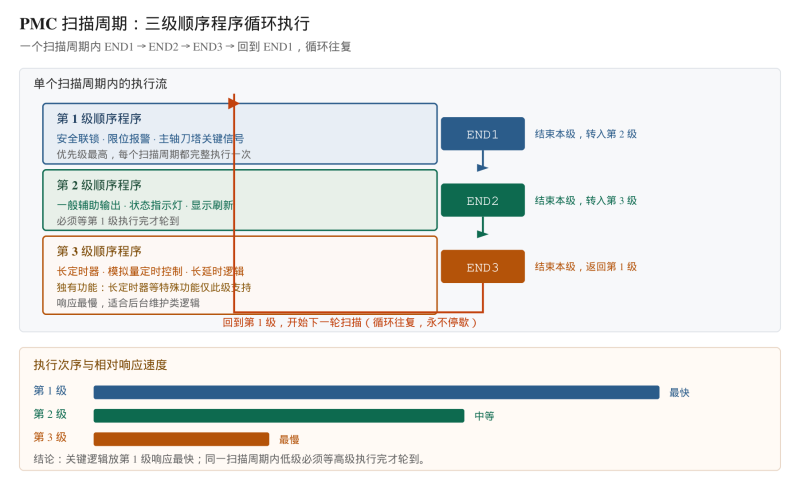
FANUC PMC 顺序程序 END1 END2 END3 详解
FANUC PMC 顺序程序 END1 / END2 / END3 三个结束指令有什么区别?详解三级顺序程序执行顺序、扫描周期中断机制、END3 独有功能与正确排布方式,附常见排布错误与故障排查方法。理解这三个指令...
13小时前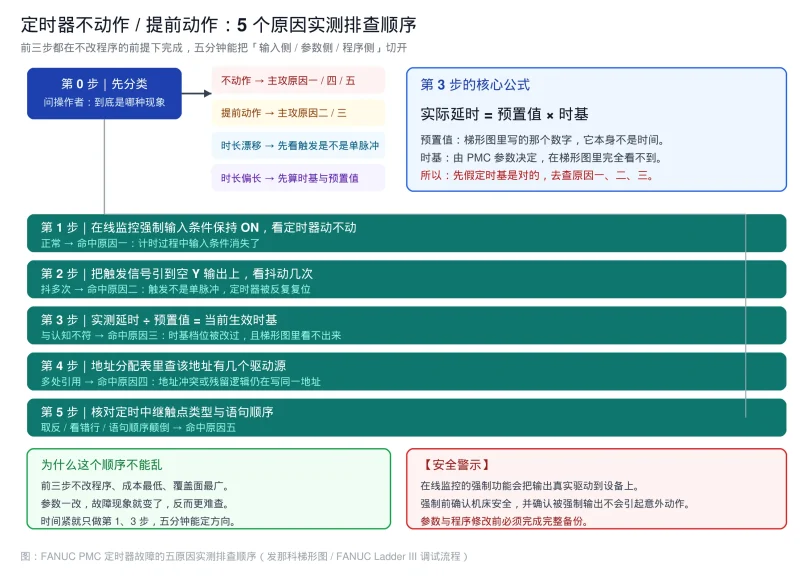
发那科梯形图 定时器不动作提前动作5原因排查
发那科梯形图故障排查:FANUC Ladder III 环境下 PMC 定时器不动作或提前动作的 5 个常见原因与实测排查顺序,涵盖输入条件中途消失、触发信号抖动、时基与预置值不符、地址冲突、定时中继触点...
13小时前












