
排序
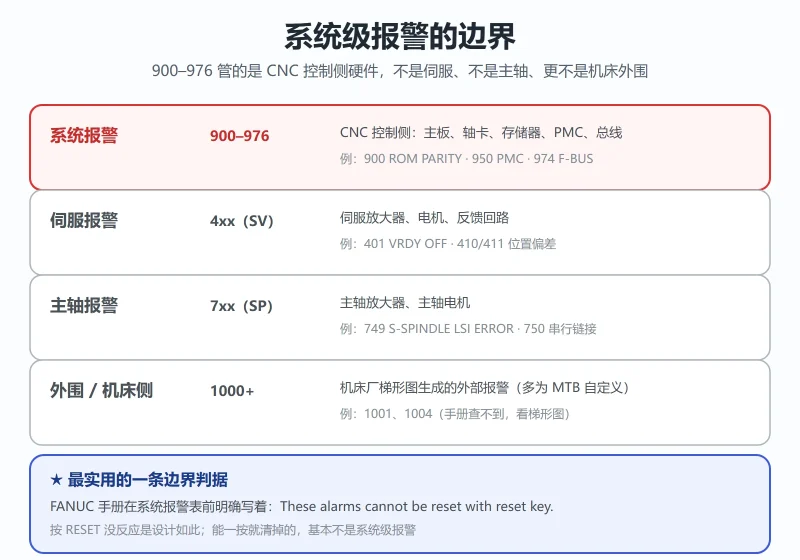
FANUC 900/950/971 报警代码大全:系统级报警 900–976 速查表与「换板还是查线」判定
FANUC 系统报警 900–976 速查表:900 ROM PARITY、910-919 存储器奇偶、920/921 轴卡、926 FSSB、930 CPU、935 SRAM ECC、950/951 PMC、970-976 总线错误;三类归因、950 PCxxx 详细码位解读、...

 19小时前
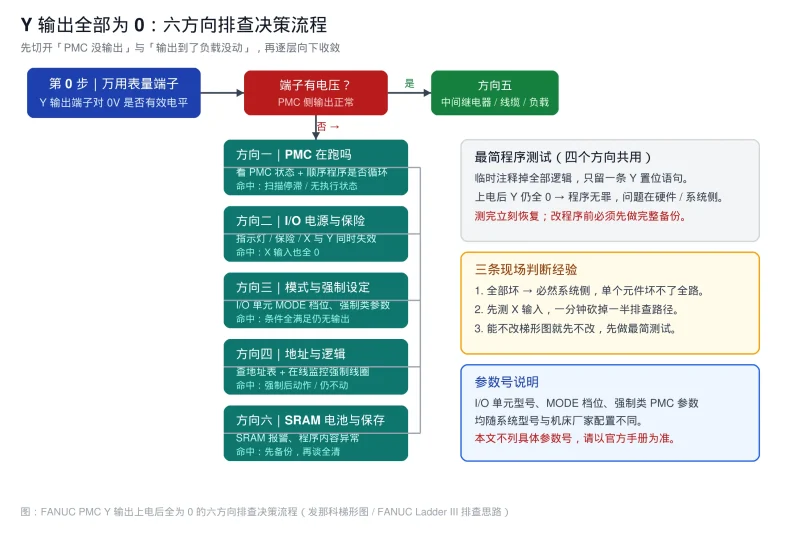
发那科梯形图 Y输出上电全为0排查 FANUC Ladder
发那科梯形图故障排查:FANUC Ladder III 环境下机床上电后 Y 输出全部为 0 的六个排查方向,涵盖 PMC 运行状态、I/O 电源与保险、模式开关、地址分配、梯形图逻辑与外部中间继电器,附 X/Y 同...
19小时前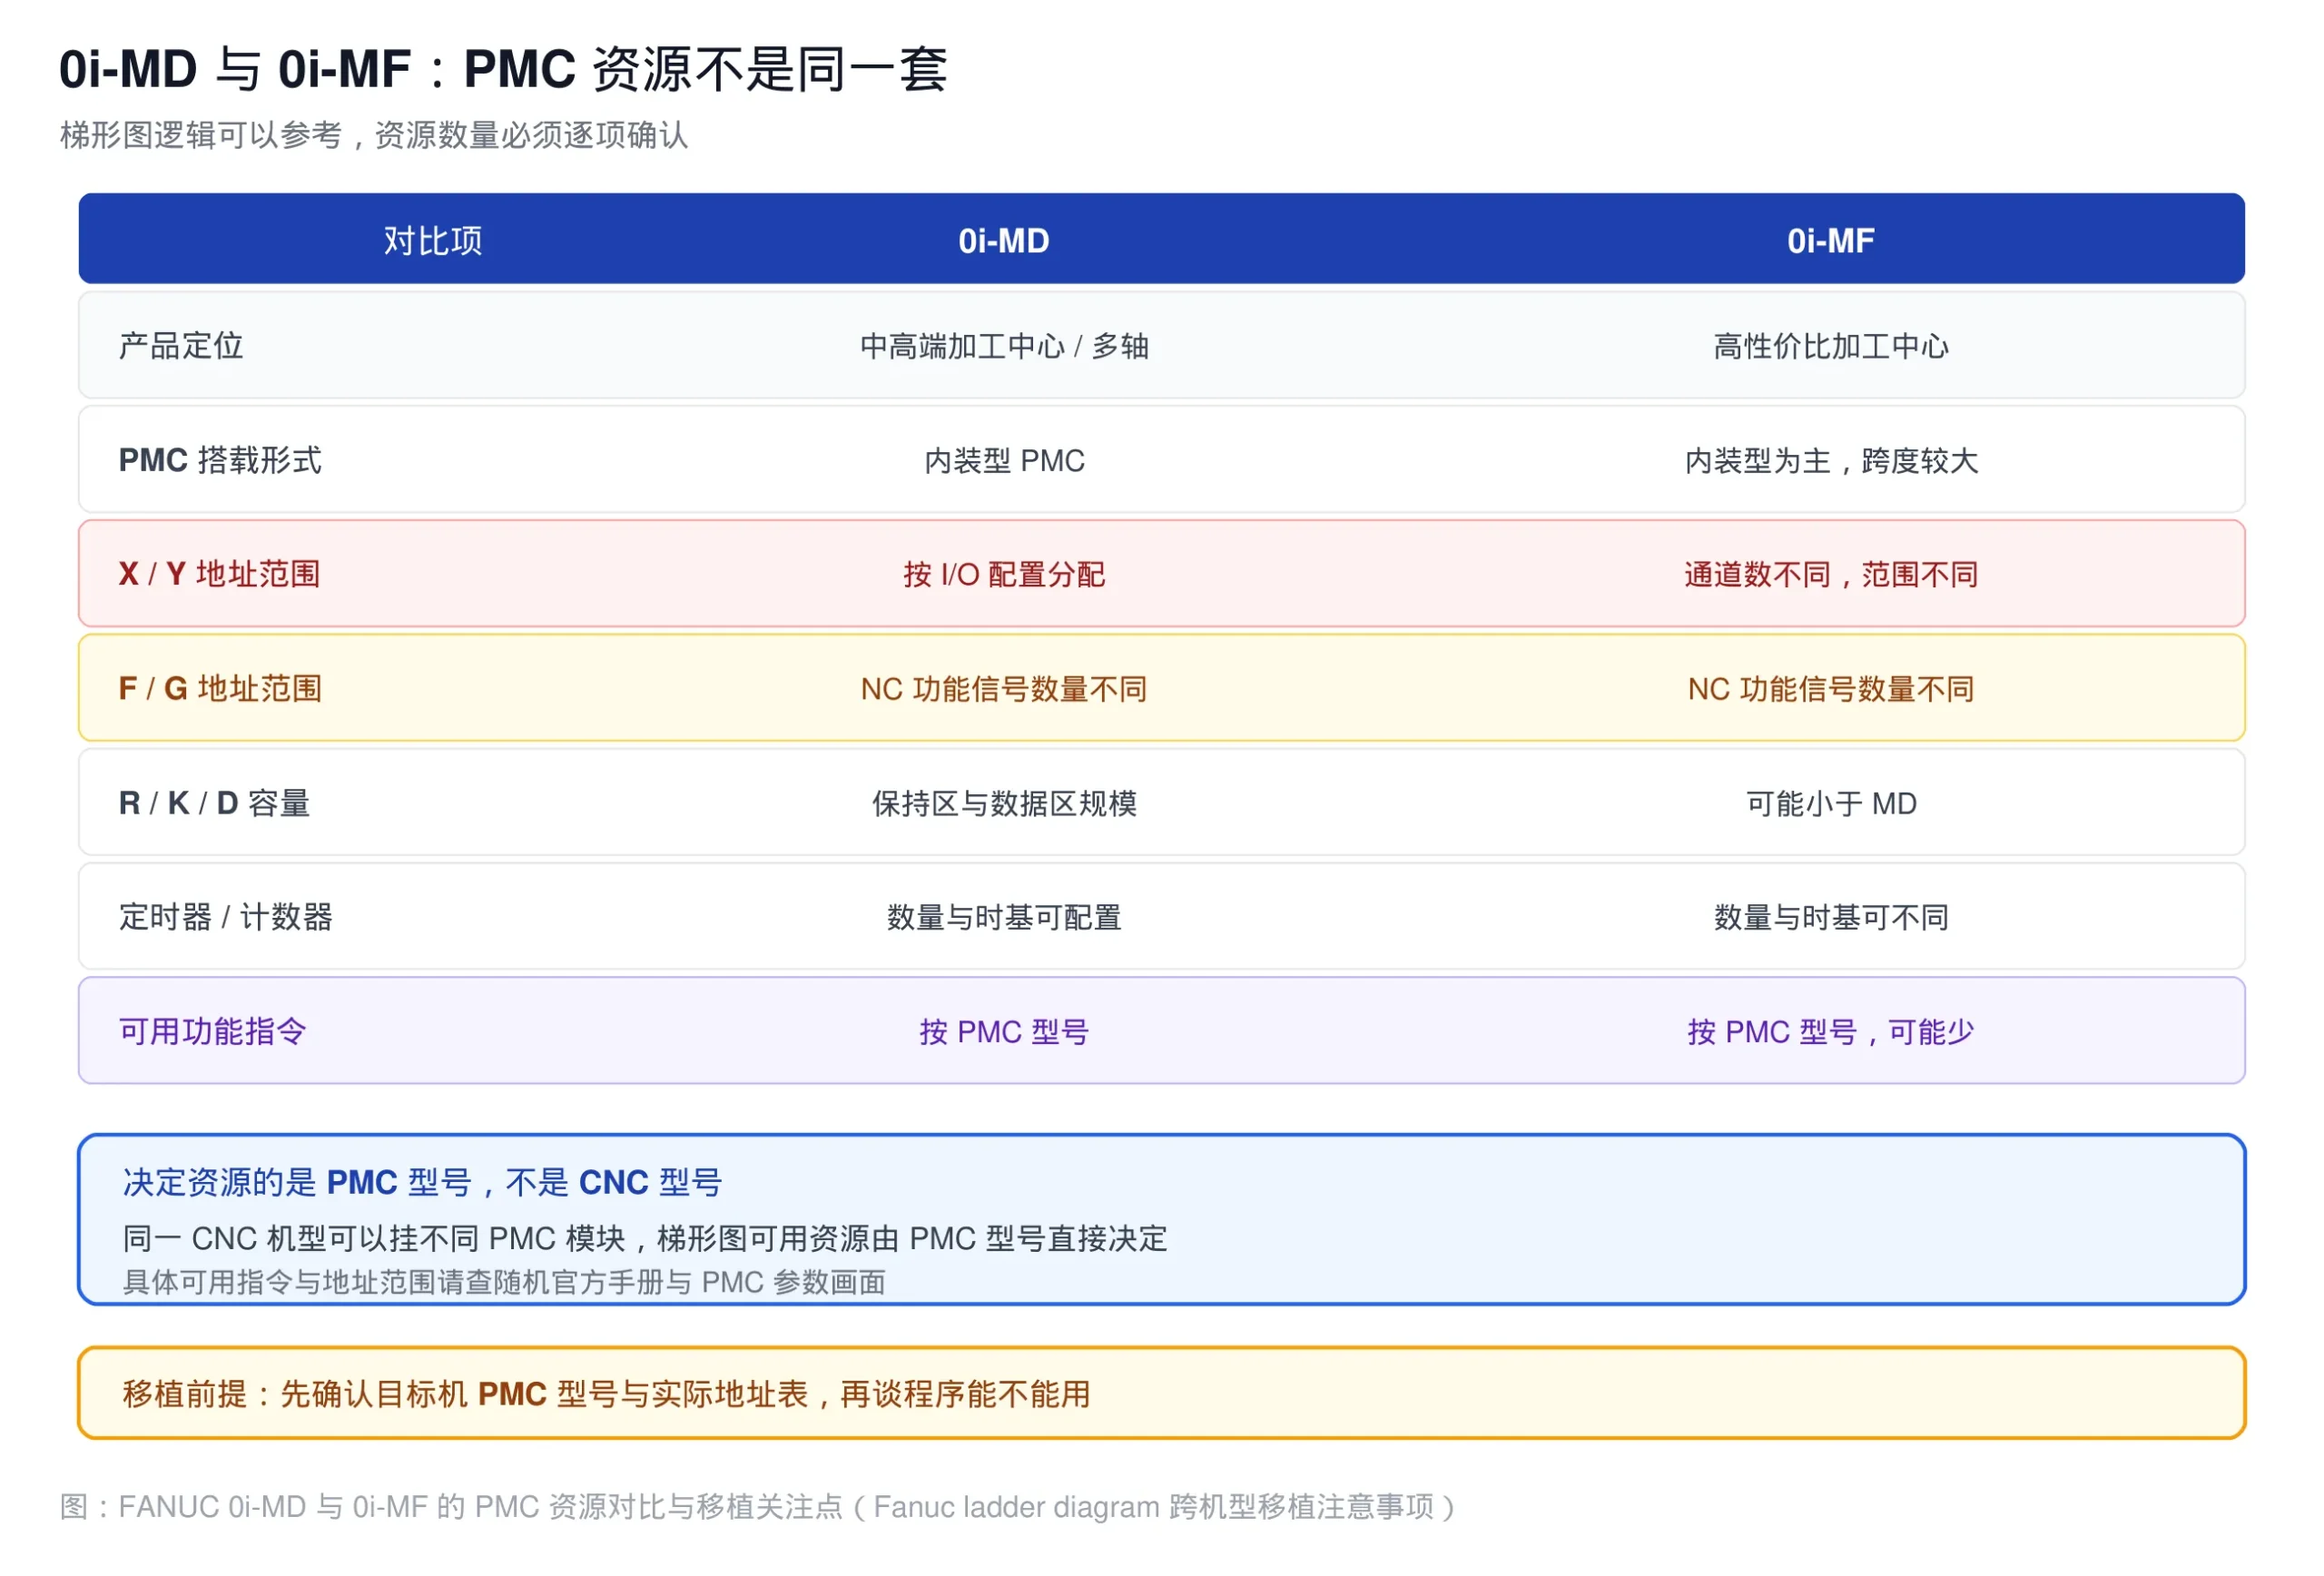
FANUC 0i-MD / 0i-MF PMC 差异对比:地址数量、机型限制与移植注意事项
一句话答案:FANUC 0i-MD 与 0i-MF 同属 0i 系列但 PMC 平台不同,搭载的 PMC 容量、指令集与 X/Y 等地址范围有差异,梯形图逻辑可参考但资源不能假定一致;跨机型移植要先做地址表核对、四步走...
19小时前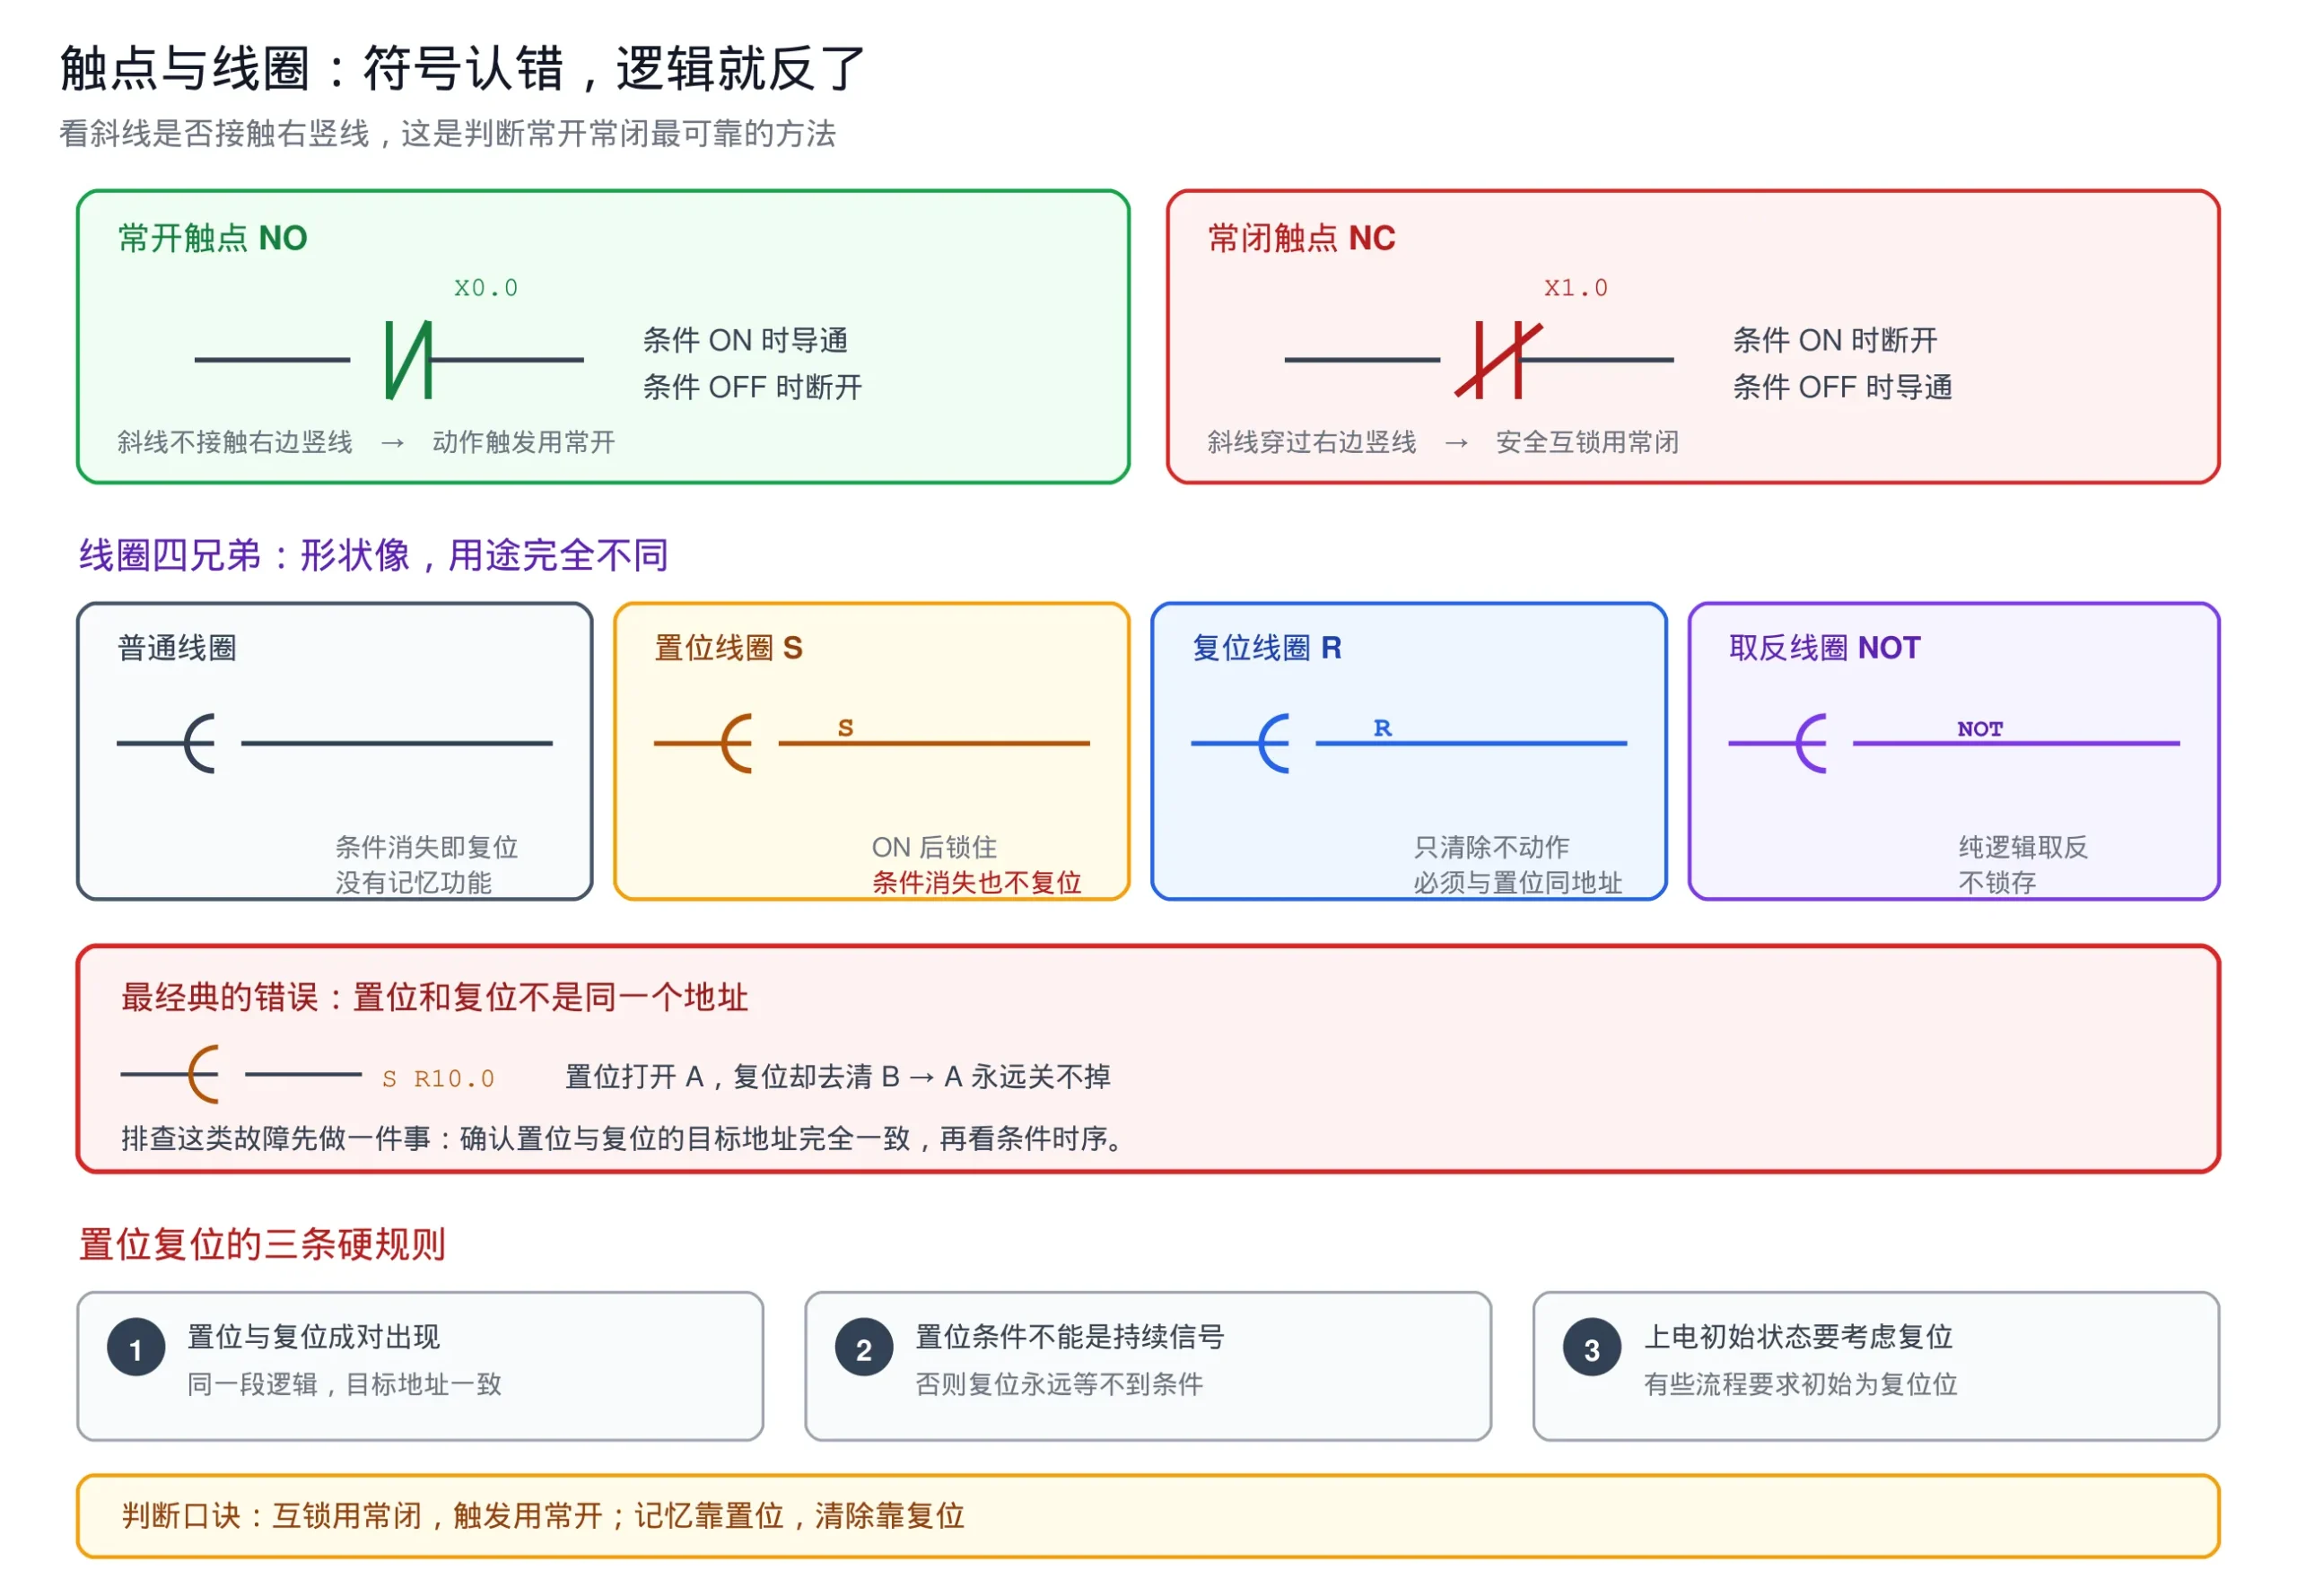
发那科梯形图符号速查:常开常闭、线圈、边沿与比较指令图解
一句话答案:认错一个 FANUC 梯形图符号,程序意思就完全反过来——符号图解必须靠眼睛看。本文把最常用符号逐个画出:常开/常闭、四种线圈(普通/置位/复位/取反)、边沿检测、比较指令、跳转...
19小时前
840D sl 安全集成报警 27097/27801/27810/27350 怎么查:SPL 启动、安全模式、F_DP 通信与对应机床数据
840D sl 的 SINUMERIK Safety Integrated 报警 27097(SPL 启动未执行)、27801/27810(安全模式与 PLC 配置不一致)、27350/27351(F_DP 通信错误)怎么查。逐一对应机床数据 MD28082/28083/11...
19小时前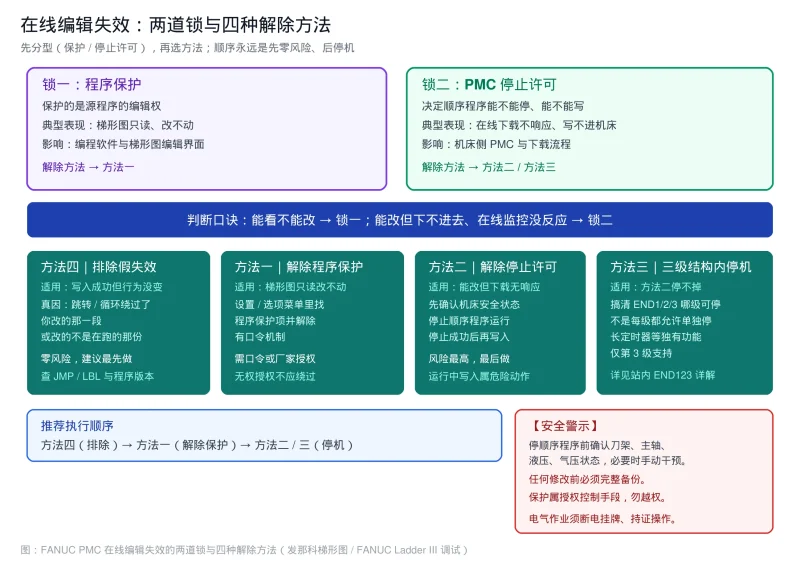
发那科梯形图 在线编辑失效4种解除方法
发那科梯形图故障排查:FANUC Ladder III 在线编辑后梯形图改不动、下传无响应的原因与 4 种解除方法,区分程序保护与 PMC 停止许可,详解三级顺序程序停机要点与五种假失效判别,附速查表
19小时前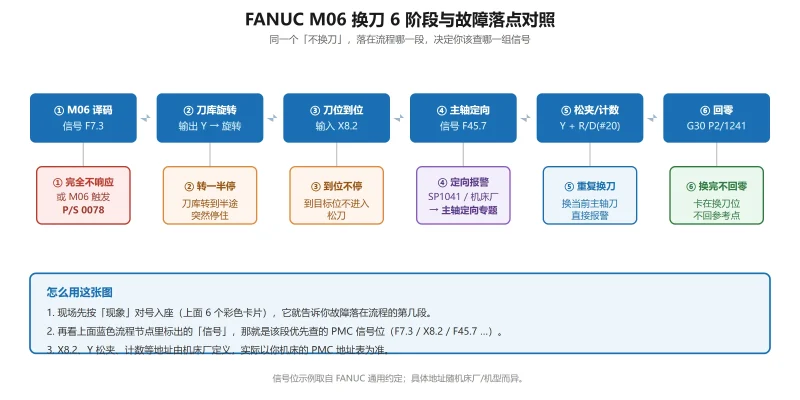
FANUC 加工中心不换刀/换刀超时怎么查?M06 换刀流程 6 个阶段对应信号与故障点对照
FANUC 加工中心 M06 不换刀/换刀超时按「不响应·转一半停·到位不停·换完不回零·重复换刀·PS0078」六阶段分流,逐一对应 M 译码 F7.3、刀位 X8.x、主轴定向 F45.7 等信号位与排查点。
19小时前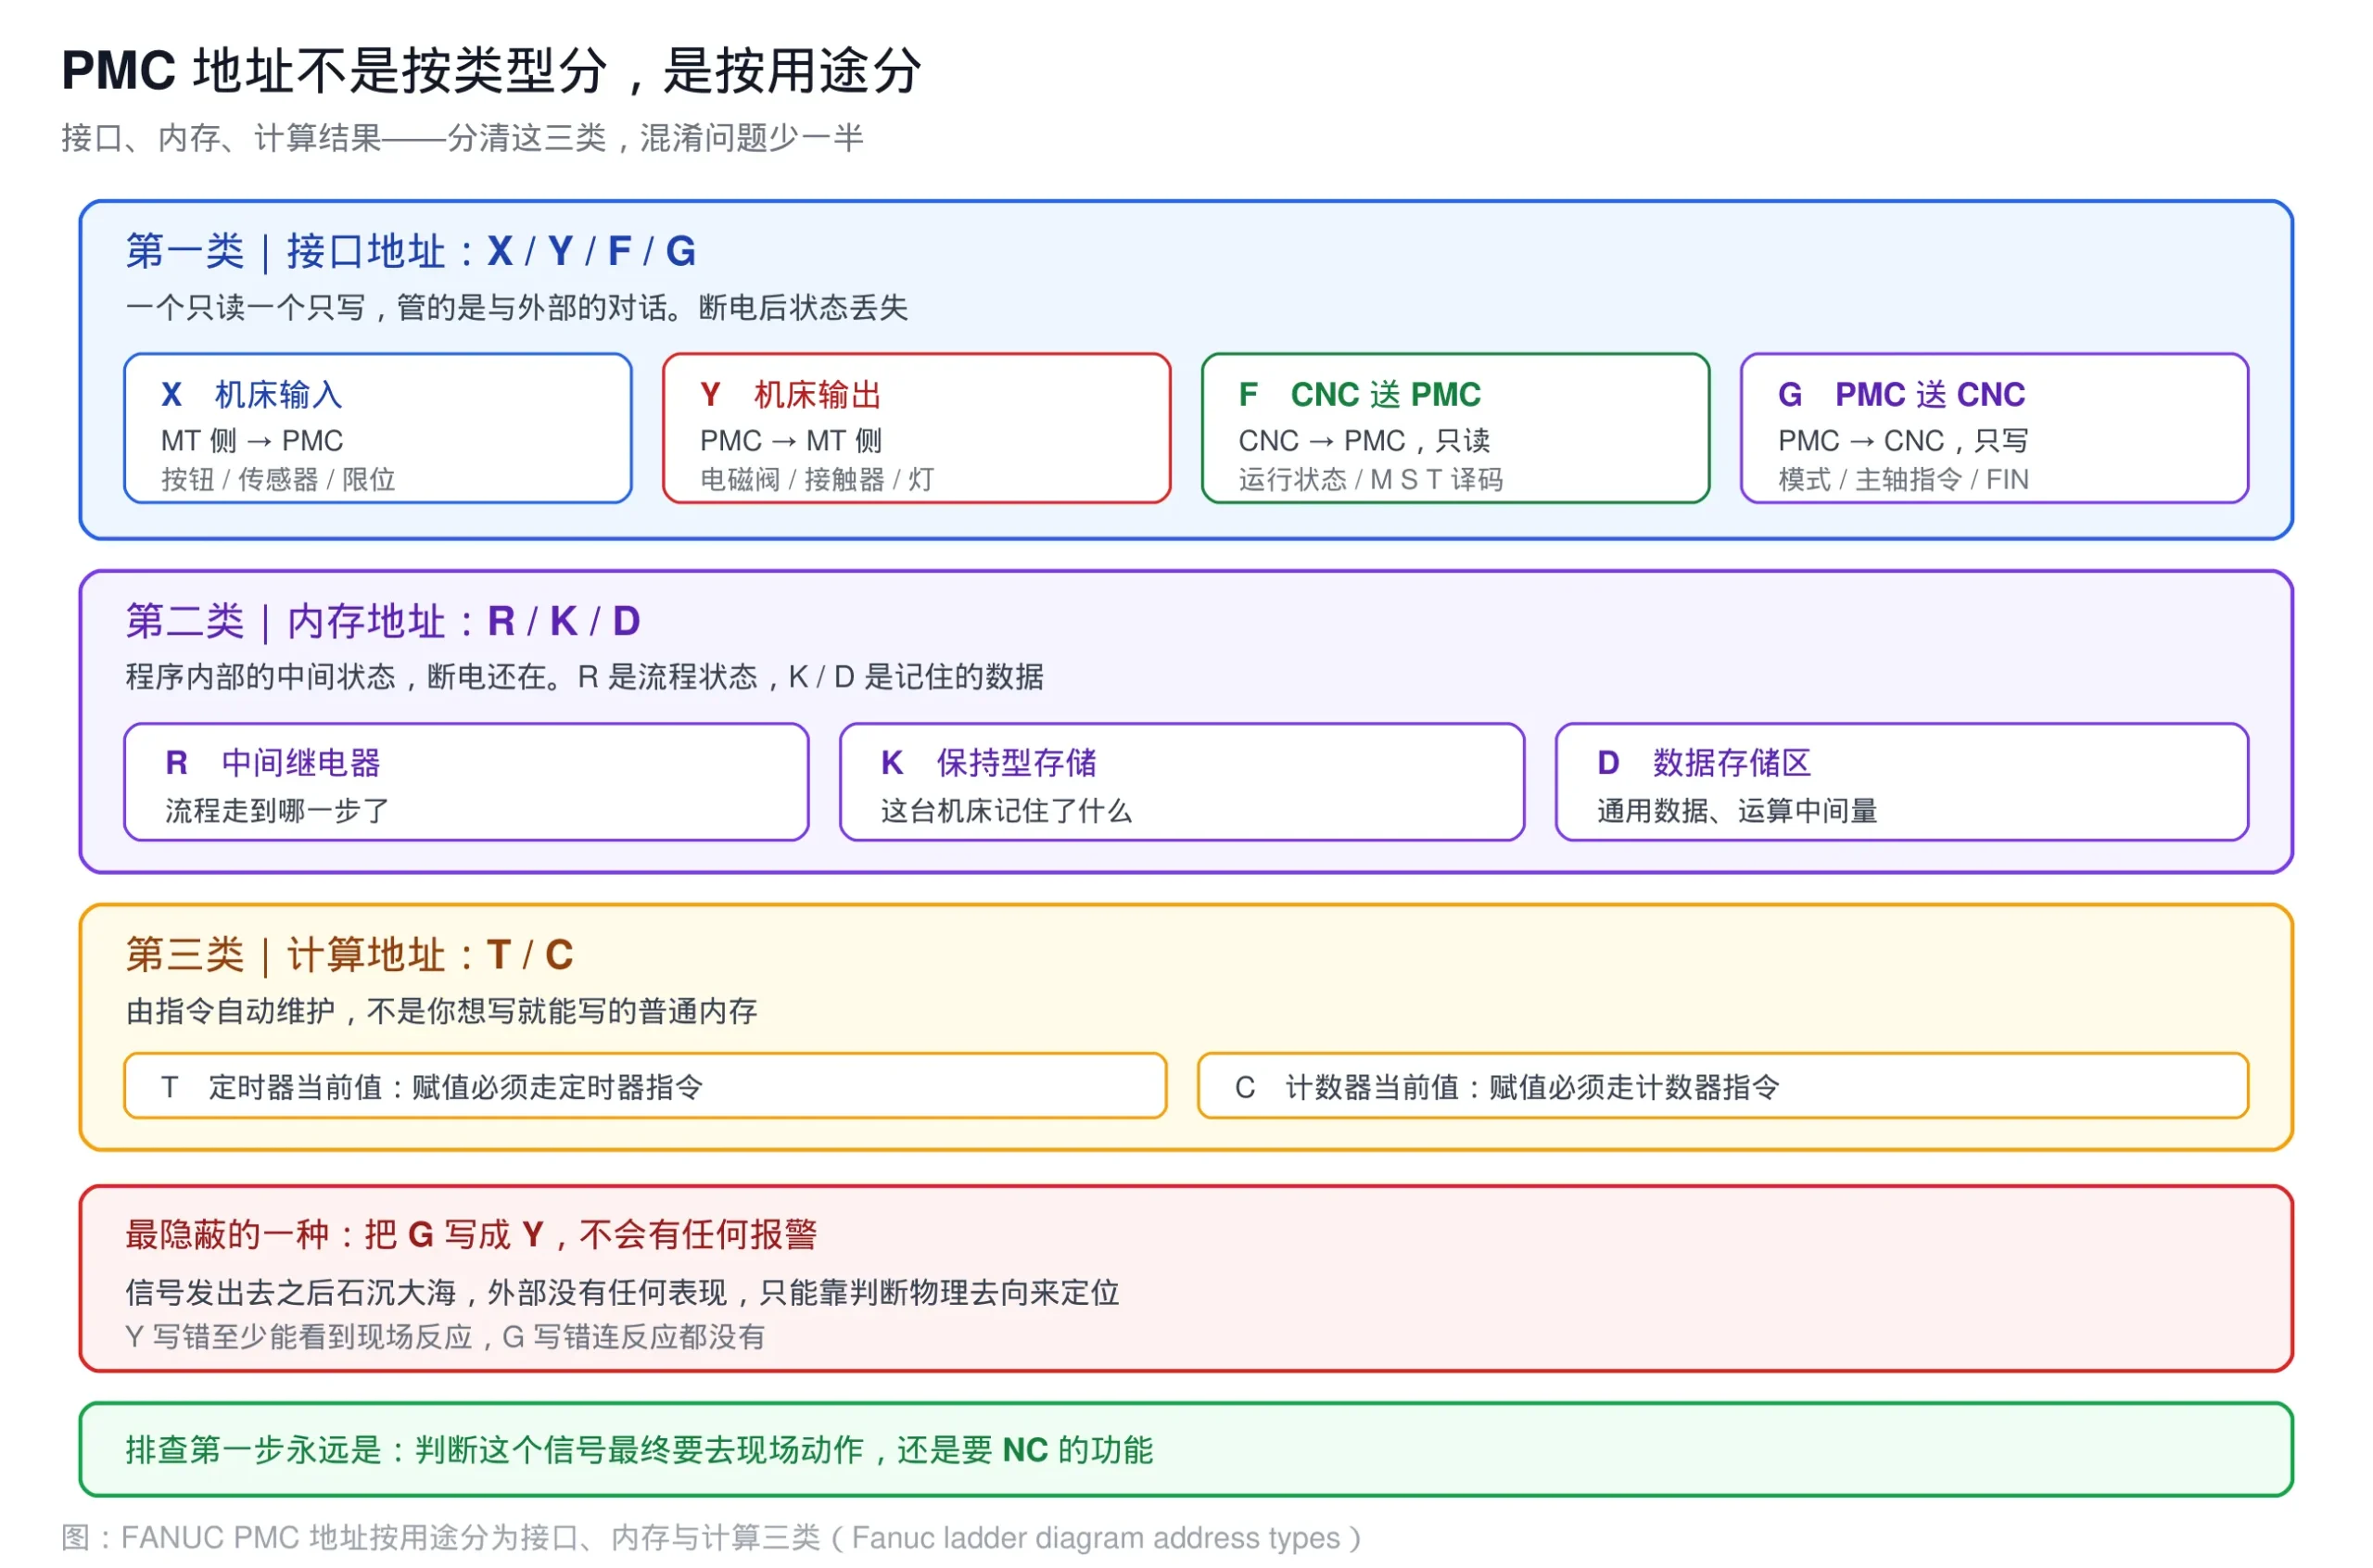
发那科梯形图:FANUC PMC 地址速查,G / R / D 三类易混地址辨析
一句话答案:FANUC PMC 地址按'用途'分三大类而非按名称:F/G 是 CNC 侧接口(只读/只写),R/K/D 是断电保持的内存,T/C 是指令自维护的计算结果。最易混的是 G vs Y(接口 vs MT 侧输出)与 R...
19小时前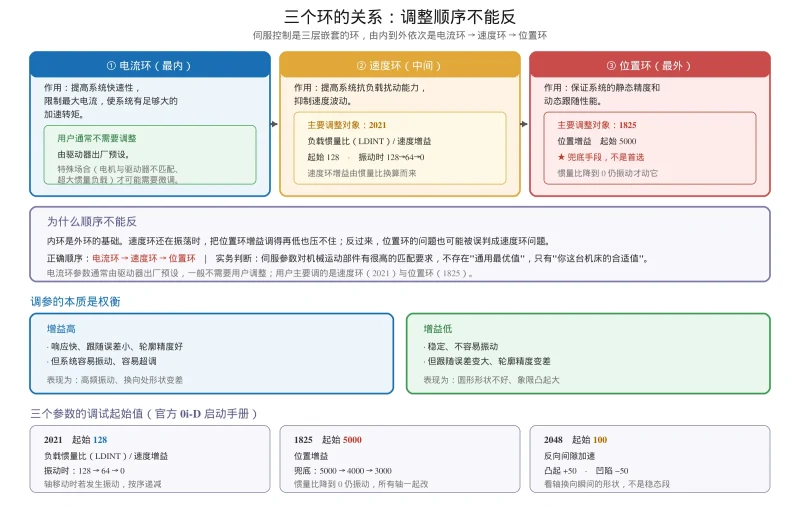
FANUC 伺服增益参数调整教程:2021 速度环、1825 位置环、2020 惯量比的关系与调整顺序
以 FANUC 官方 0i-D 启动手册为准的伺服调参教程:电流环到位置环的调整顺序,2021 惯量比 128、1825 位置增益 5000、2048 反向间隙加速 100 的起始值与递减序列,速度环增益换算公式,半闭环与...
6小时前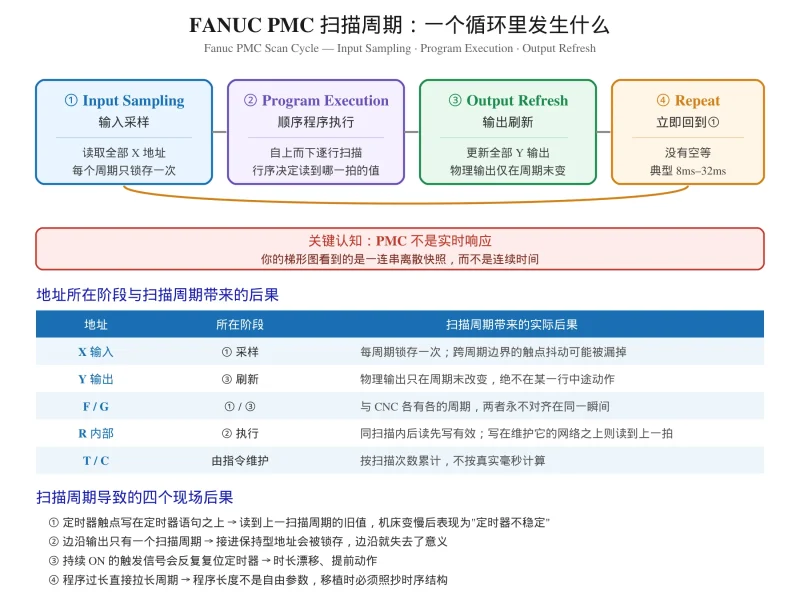
What Is a PMC in Fanuc? Ladder Logic, Addresses and Scan Time
What is a PMC in Fanuc, and how does scan time decide ladder timing?
6小时前












