
排序

一文读懂 FANUC 0i-D 系列 CNC 系统:型号、功能与应用全解析
本文全面介绍 FANUC 0i-D 系列 CNC 系统的型号分类(0i-MD/0i Mate-MD、0i-TD/0i Mate-TD)、核心功能、硬件配置及应用场景,通俗易懂,助力机械行业从业者快速了解选型要点。

 6天前
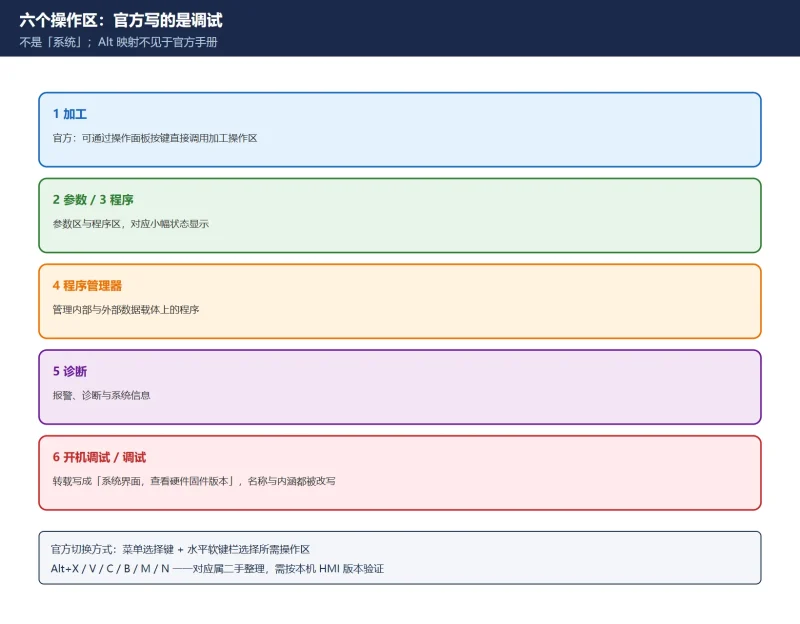
SINUMERIK 828D / 840D sl 快捷键速查(官方手册核实版):六个操作区 + Ctrl / Alt 组合键 + .ARC / .ARD 版本差异
中文转载的「西门子快捷键大全」是同源稿件,把 840D sl 的 Ctrl+Alt+S 也写成 .ARD,把第六个操作区写成「系统」,还漏掉官方两条注意事项。本页按官方操作手册逐条核实,并点破官方中文版 PDF...
6天前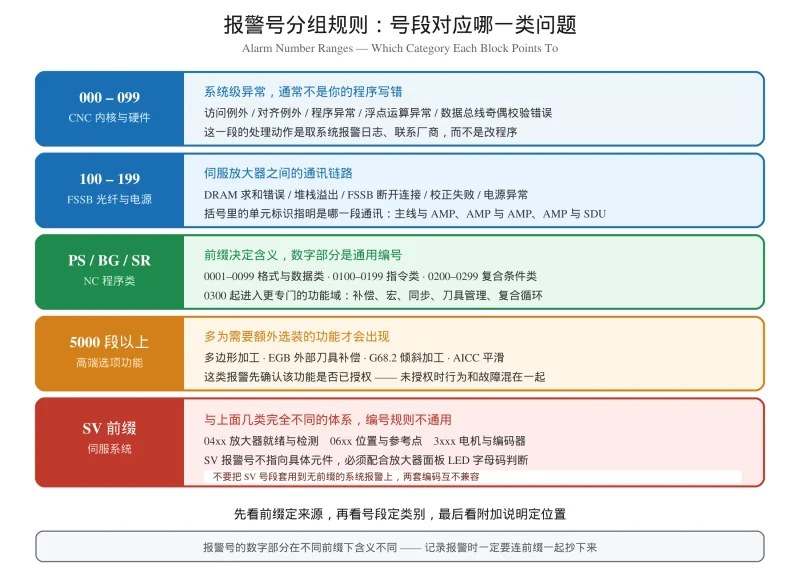
FANUC 报警代码一览表:分组速查与首选检查动作
FANUC 报警代码速查:讲清无前缀系统报警、PS BG SR 程序报警、SV 伺服报警与 PMC 自定义报警四套体系,附常用程序报警三列对照表与复位前必做的三件事。
6天前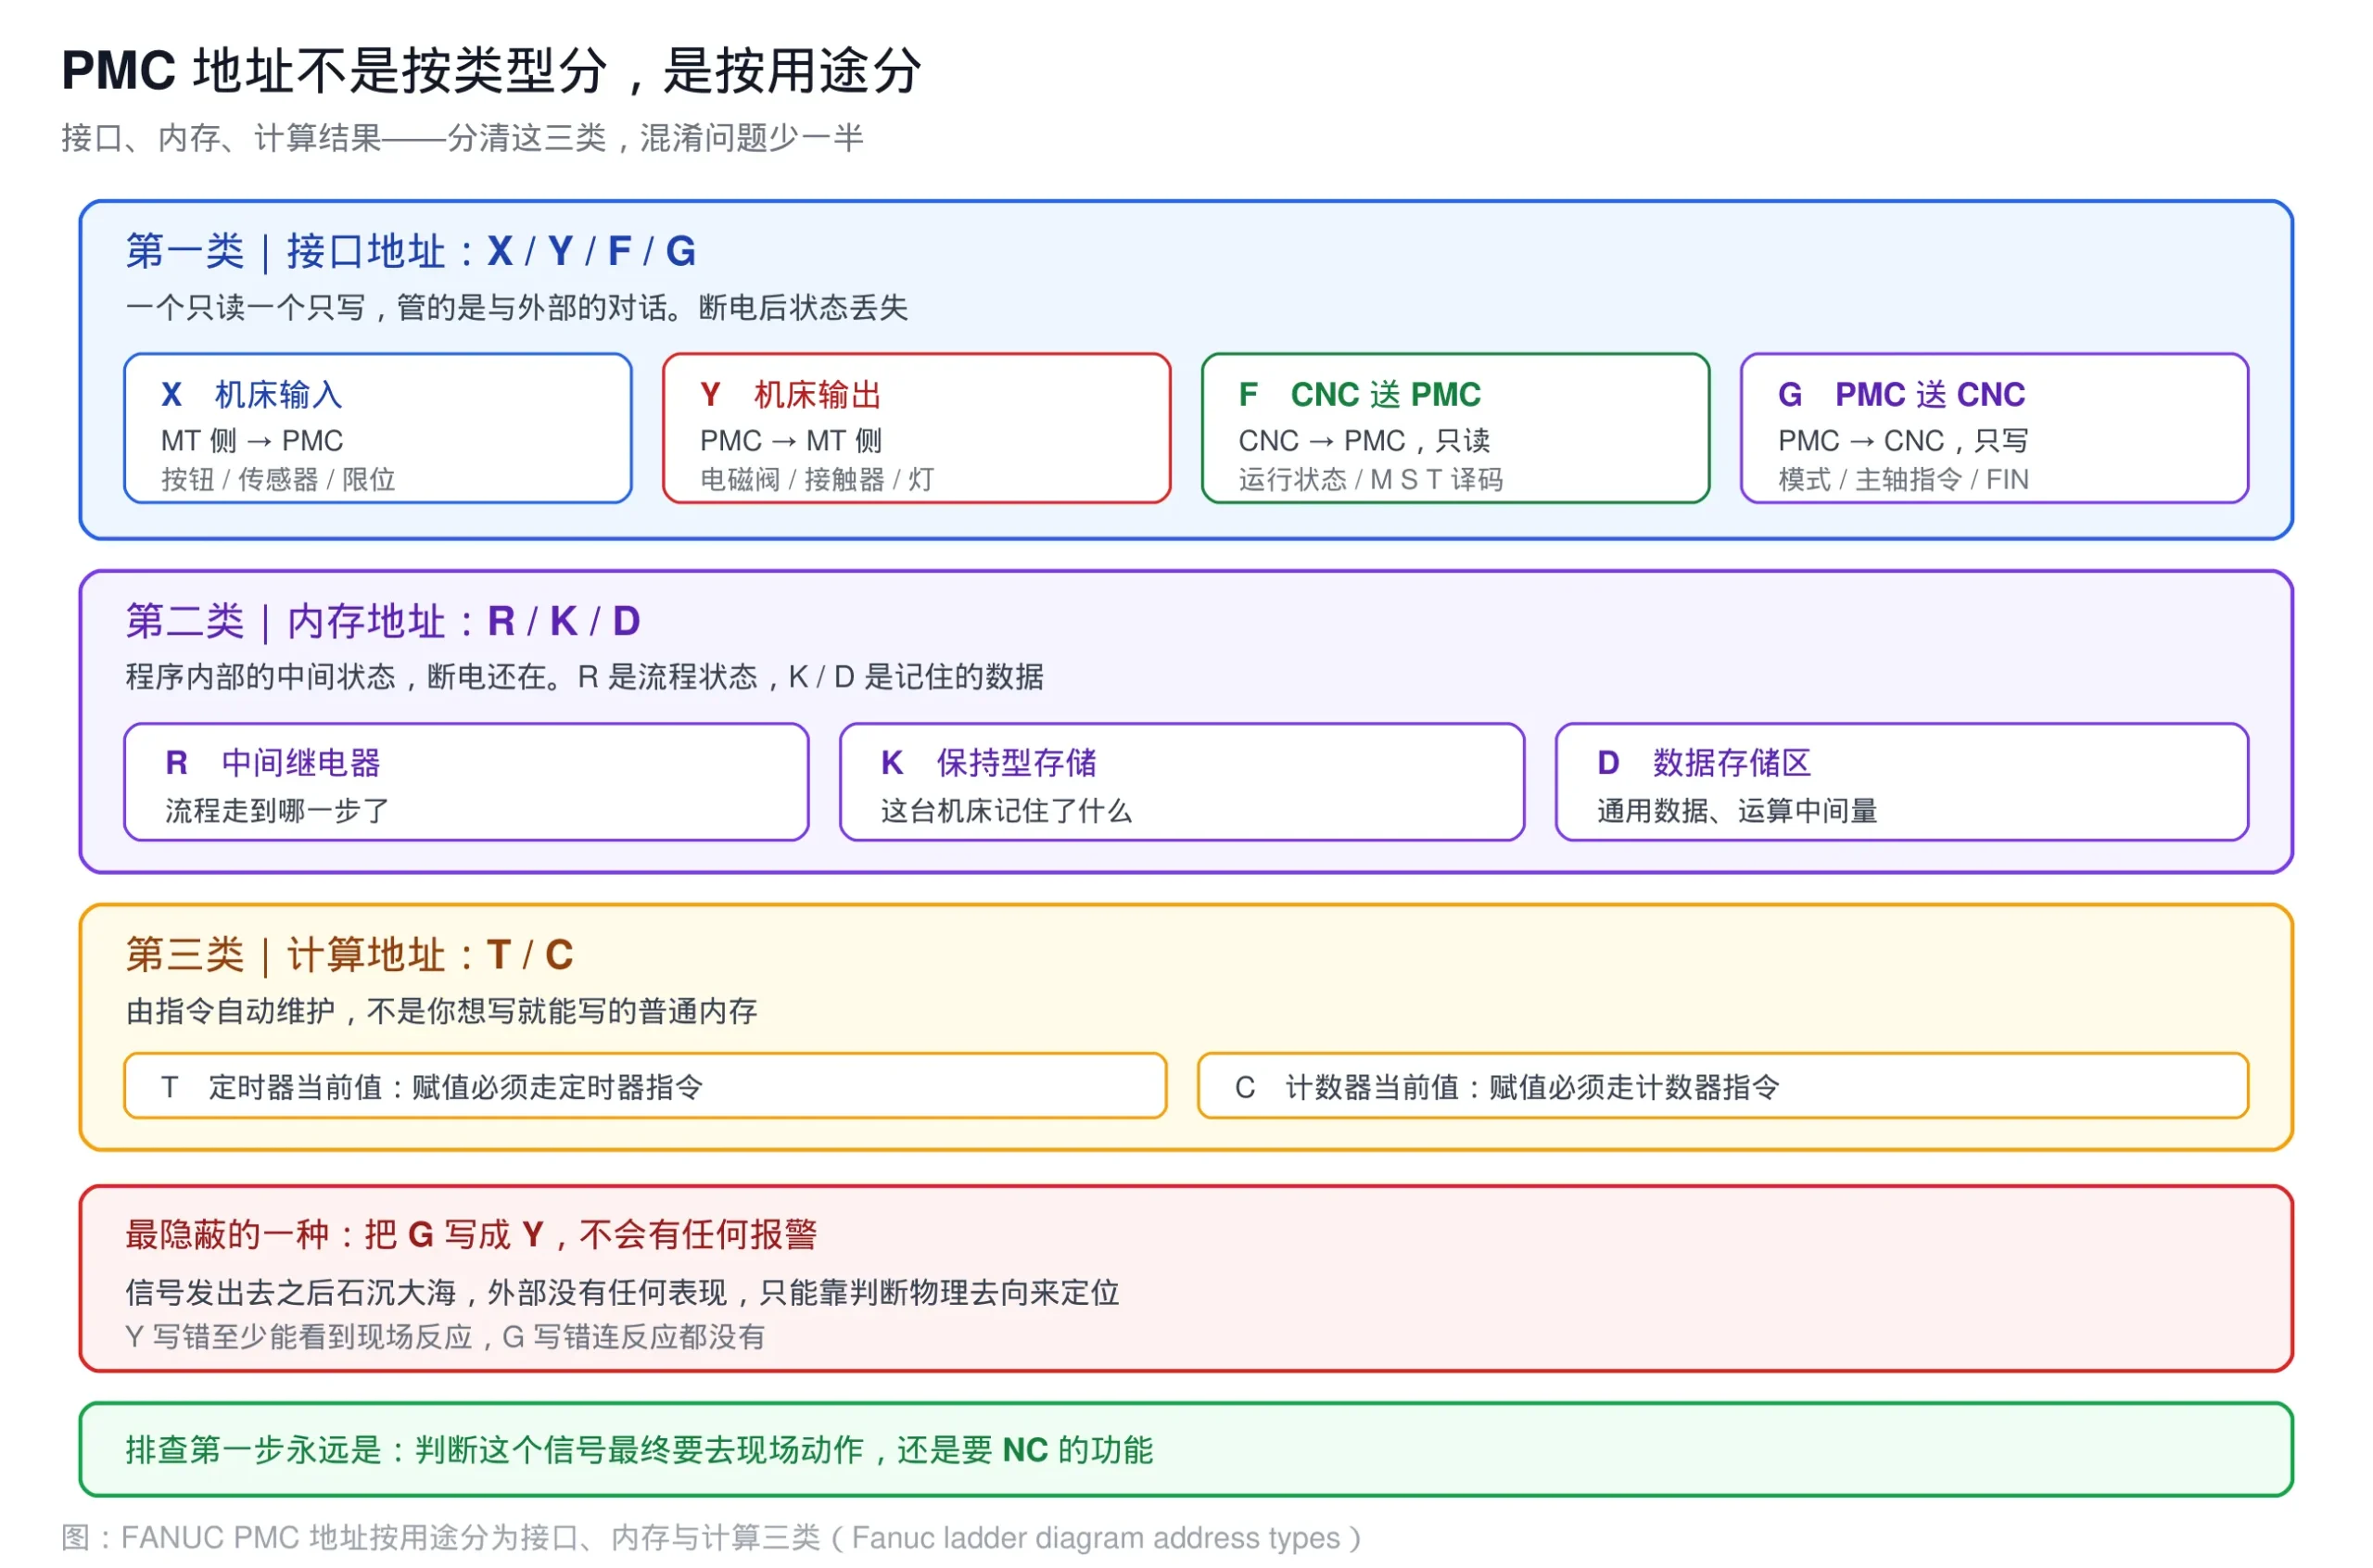
发那科梯形图:FANUC PMC 地址速查,G / R / D 三类易混地址辨析
一句话答案:FANUC PMC 地址按'用途'分三大类而非按名称:F/G 是 CNC 侧接口(只读/只写),R/K/D 是断电保持的内存,T/C 是指令自维护的计算结果。最易混的是 G vs Y(接口 vs MT 侧输出)与 R...
6天前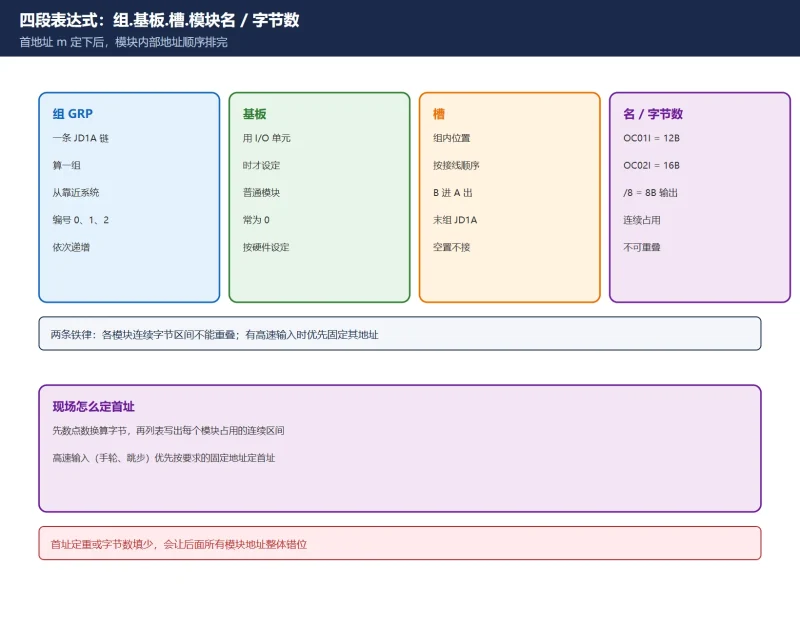
FANUC I/O Link 地址分配速查:组.基板.槽 怎么读、OC01I / OC02I 与手轮 16 字节铁律
I/O Link 地址分配不是猜 X/Y 号,而是「组.基板.槽.模块名/字节数」四段表达式。本页给出模块名与字节数对照、手轮必须占 16 字节的原因、I/O Link 与 I/O Link i 的分界,以及写入生效与现场...
6天前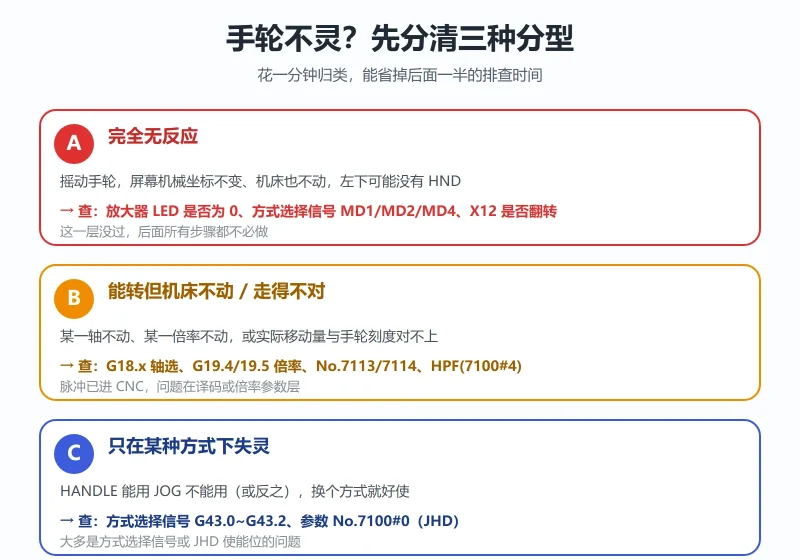
FANUC 机械手轮不灵/无效怎么查?MPG 到 I/O 接口的信号链排查(伺服就绪·I/O Link·参数优先级)
FANUC 手轮(MPG)不灵按固定顺序查:αi 放大器 LED 显示 0 才算伺服就绪、手轮 HA/HB 波形与 5V、I/O Link 16 字节 OC02I 分配与 JA3 二选一、最后才是 No.7100/7102/7110/7113/7114 参数与 P...
6天前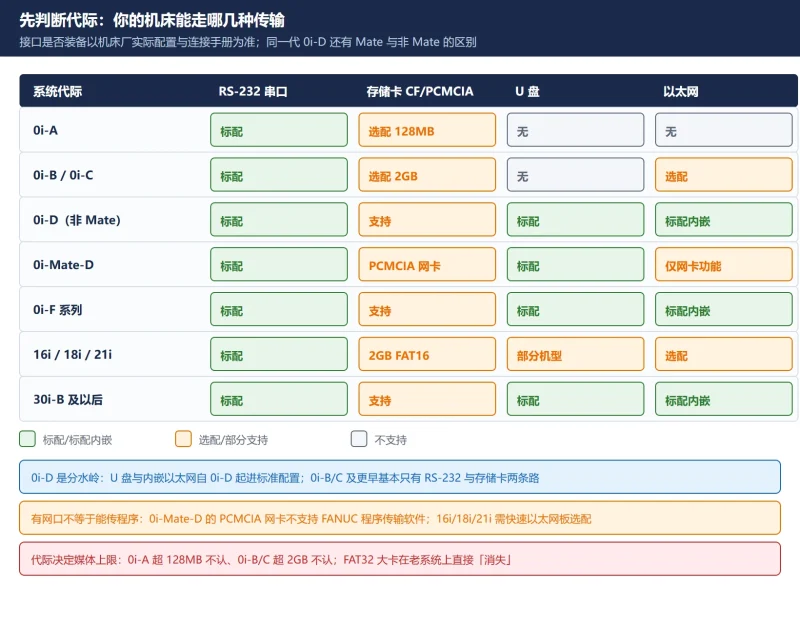
FANUC 程序传不进机床?RS-232/CF卡/U盘/以太网/DNC 五种传输方式的参数、线序与故障对照
程序传不进 FANUC 机床,根因集中在四个点:线序没对、0020 通道没选对、通信格式两端不一致、媒体格式系统不认。本文按官方参数手册与连接手册口径,把 RS-232、存储卡、U 盘、以太网、DNC 五...
6天前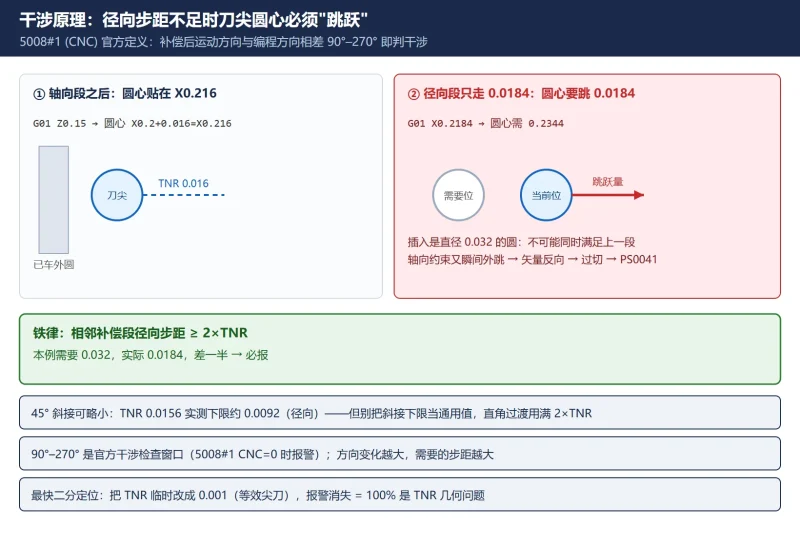
FANUC G41/G42 刀补干涉报警怎么解决?2×刀尖半径最小径向步距 + 5008#0 检查开关
FANUC G41/G42 刀补干涉报警(PS0041/PS0325)完整排查:2×TNR 最小径向步距铁律与 0.0156 刀尖 0.0092 算例、TNR 速查矩阵、五类成因逐一对策、5008#0/5008#1/5003#0/5004#0 参数位官方口径、...
6天前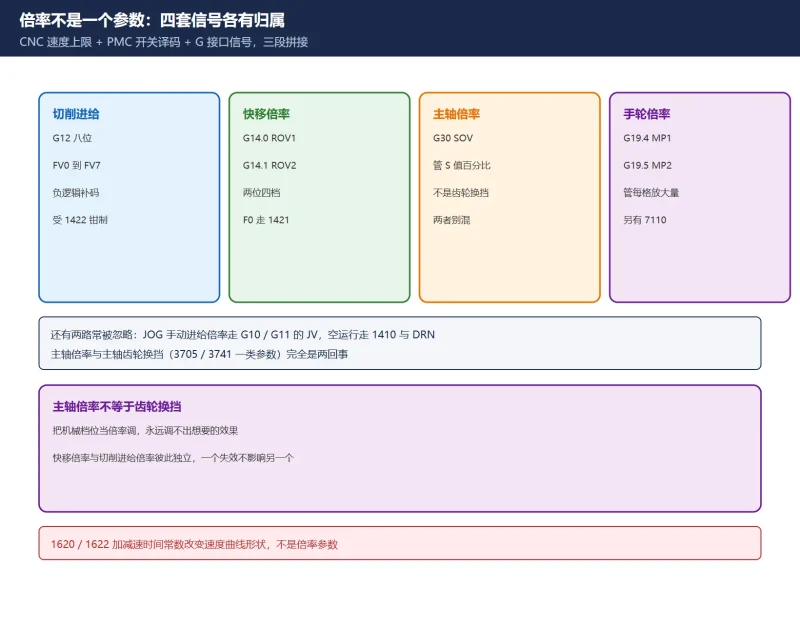
FANUC 倍率怎么设?1420–1425 官方分工 + G12 / G14 信号接线 + 倍率失效四查
快移倍率第四档是 F0 不是 10%,G12 是 8 位负逻辑 0–254%,G6.4 只锁切削进给。按官方启动手册分开 1420–1425 六个速度参数,讲清信号侧链路、3111 位定义纠错,以及一查就漏的 #3004 宏变量...
6天前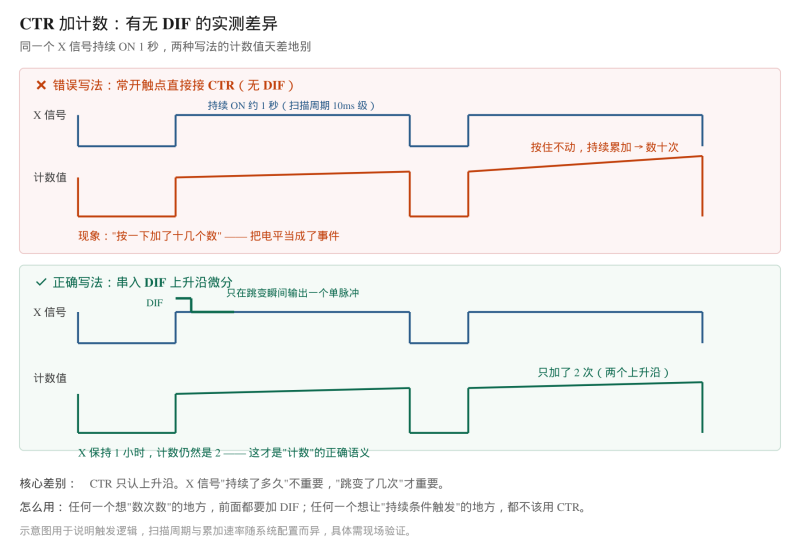
FANUC PMC 计数器CTR 指令详解:加计数与断电保持
FANUC PMC 梯形图 CTR 计数器指令实战教程:详解 DIF 上升沿触发加计数、RESET 清零接法、断电保持设置实测表现与验证方法,附生产计数完整写法、常见故障速查表与参数号冲突避坑。数控电气工程...
10天前















