
排序
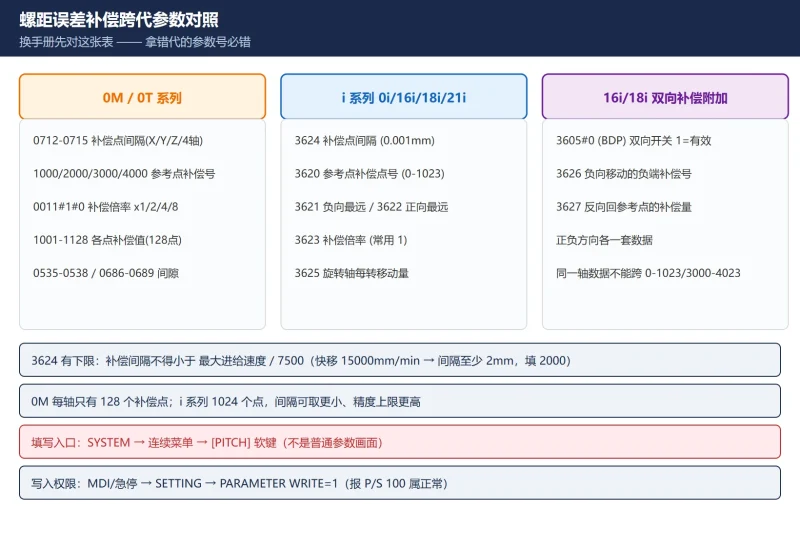
FANUC 螺距误差补偿 3620–3624 全流程:激光干涉仪测量 → 补偿点编号计算 → 参数填写 → 精度验证
FANUC 螺距误差补偿 3620-3624 全流程:跨代参数对照表(0M 0712-0715/1000-1128 ↔ i 系列 3620-3624 ↔ 16i/18i 双向 3605#0/3626/3627)、激光干涉仪测量与单向定位逼近、补偿点编号计算(负...

 昨天
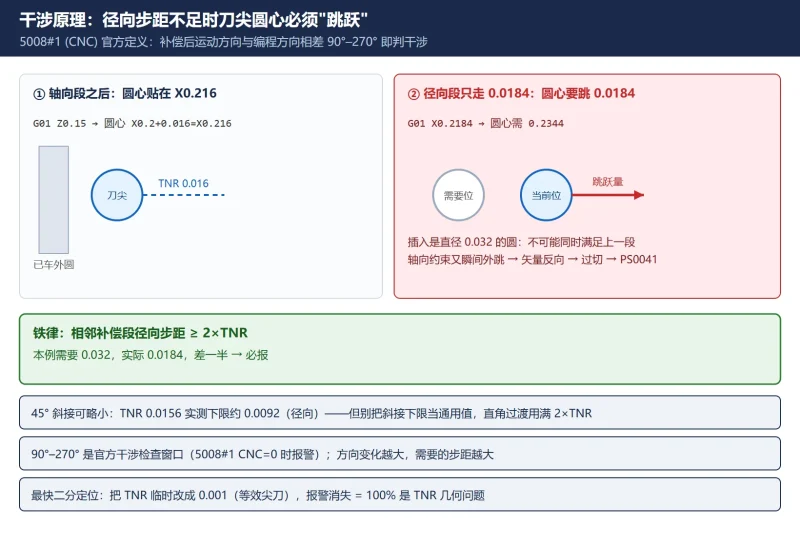
FANUC G41/G42 刀补干涉报警怎么解决?2×刀尖半径最小径向步距 + 5008#0 检查开关
FANUC G41/G42 刀补干涉报警(PS0041/PS0325)完整排查:2×TNR 最小径向步距铁律与 0.0156 刀尖 0.0092 算例、TNR 速查矩阵、五类成因逐一对策、5008#0/5008#1/5003#0/5004#0 参数位官方口径、...
6天前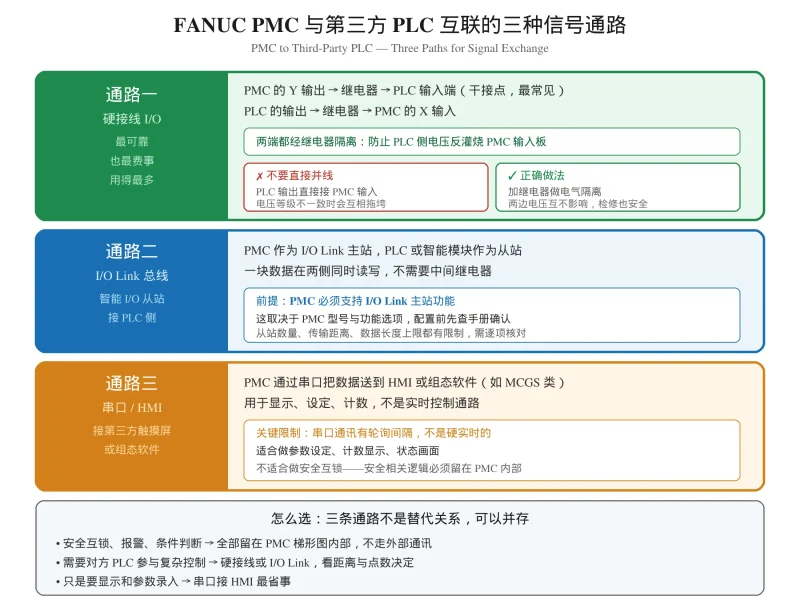
FANUC PMC 与第三方 PLC 通讯怎么实现?S7-200 与组态屏信号交换实操
发那科梯形图实操:讲清 FANUC PMC 与第三方 PLC 互联的三条信号通路(硬接线 I/O、I/O Link 总线、串口 HMI)、电气隔离与共地要点、地址对照表约定,以及信号不通的五步排查顺序
4天前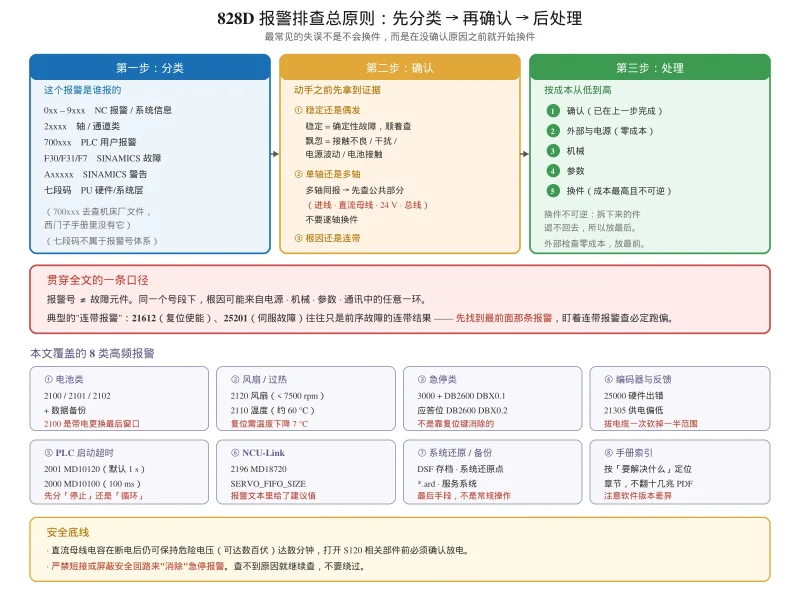
SINUMERIK 828D 报警排查:8 类高频报警的原因确认与处理步骤(附官方手册索引)
828D 报警排查流程:电池 2100、风扇 2120、过热 2110、急停 3000 与 DB2600 应答位、编码器 25000 与 21305、PLC 启动超时 MD10120、NCU-Link 2196、系统还原与备份恢复,每类给出确认判据与处...
前天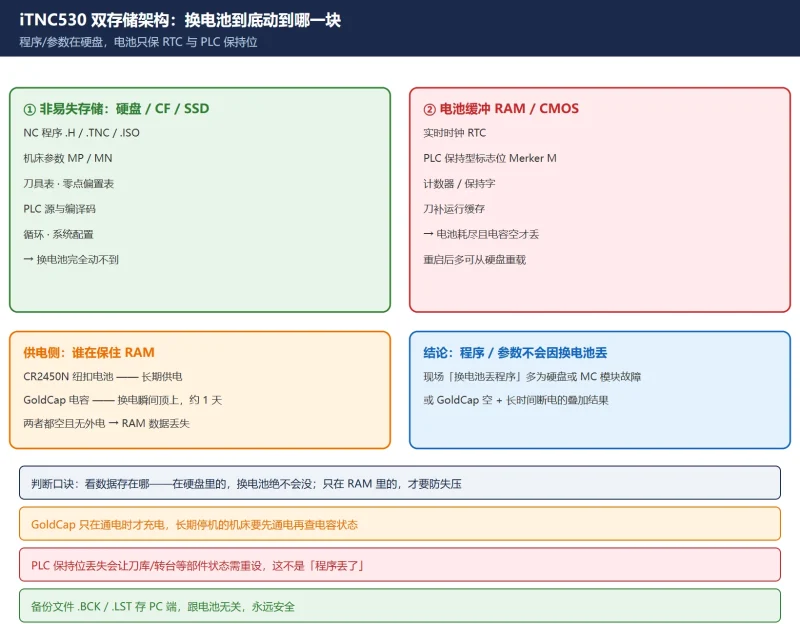
海德汉换电池会丢程序吗?iTNC530/TNC640/TNC7 到底丢什么、留什么,附 Renata CR2450N 型号与带电更换流程
换电池前最怕一句'程序会不会没'。对海德汉 iTNC530 这类控制,答案是否定的:NC 程序、机床参数、刀具表、零点偏置全在硬盘或 CF 卡里,跟那颗纽扣电池没关系。电池只保 RTC、PLC 保持位和刀补...
21天前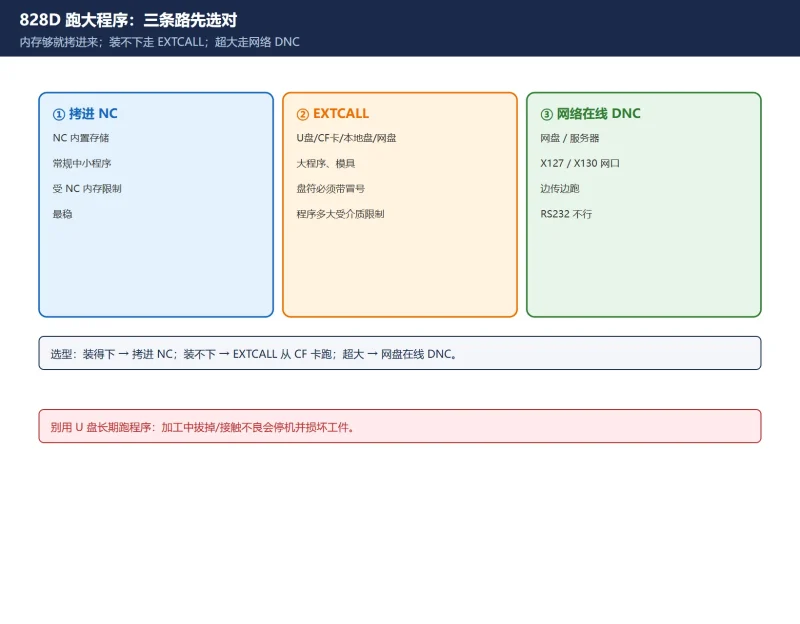
西门子 828D 外部程序 / DNC 在线加工:EXTCALL 语法、CF/USB 直接运行、网盘在线、RS232 的边界
828D 的 NC 内存有限,大模具程序要么拷进来、要么从外部存储器直接跑、要么走网络在线加工。本文讲清 EXTCALL 的盘符与 SD42700 预设路径、U 盘/CF 卡直接运行(为什么推荐 CF 不推荐 U 盘)、...
6天前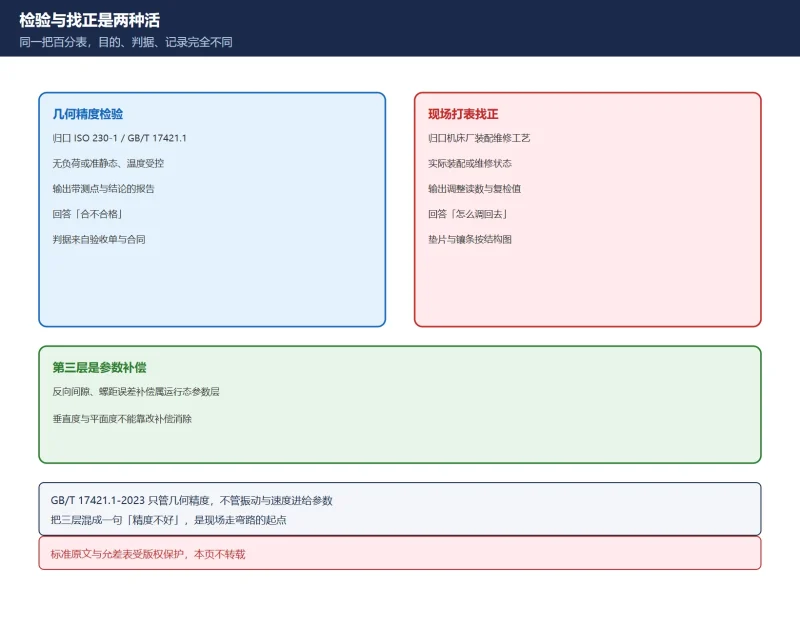
机床几何精度检测项 × 检具 × 判据 × 调整部位 对照框架:ISO 230-1 与 GB/T 17421.1 分册、五类几何误差族、判据来源纪律
网上流传的「几何精度判据表」大多把标准号挂错、把某一台带 B 轴机型的七项当成通用清单、再给一组互相打架的允差数字。本页按 ISO 230-1 / GB/T 17421.1 重新搭框架,只给方法族与检索导航,...
昨天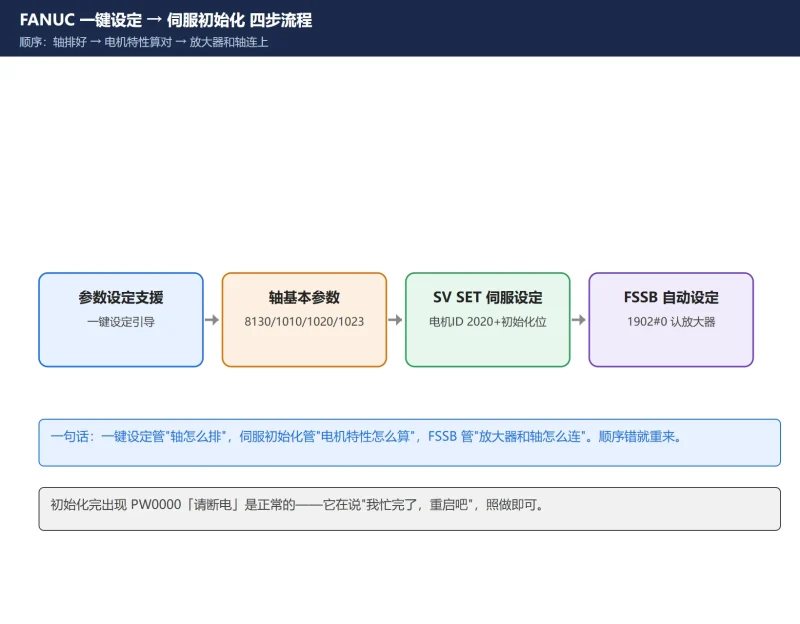
FANUC 一键设定与伺服初始化怎么用?参数设定支援(8130/1010/1020/1023) + SV SET 伺服设定(2020/2000#1/1820/2084-2085) 全流程
FANUC 一键设定(参数设定支援)把轴数/轴名/轴号一次配好,伺服初始化(SV SET)按电机 ID 2020 自动算脉冲数/齿轮比/方向,FSSB 自动设定(1902#0)认放大器。本文讲清三步顺序与 417/5136/PW...
20天前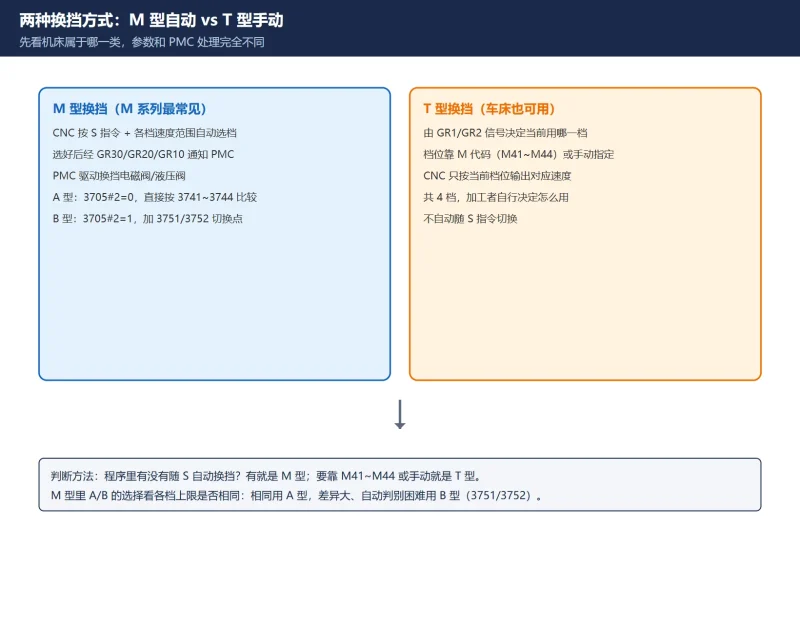
FANUC 主轴齿轮换挡参数全解:3705/3732/3735/3741-3744/3751-3753/4056-4059 + PMC 信号
主轴齿轮换挡(高低档)错得最多的是钳速参数名搞混(标准里没有 3734,最低钳速 3735、最高 3736)、3741-3744 与各档传动比算反、以及 PMC 侧 CTH1A/CTH2A 与 GR 信号没对应。本文按换挡方式...
5天前
二手加工中心电气验收清单:30 项必查,别被”能转就行”骗了
二手加工中心验收最容易踩的坑在电气。这份 30 项现场检查清单,从履历核对、断电检查、上电测试到隐瞒手段识别,帮你在付尾款前把问题找出来。
6天前















