
排序

西门子840D系统轮廓误差报警解决实例|雷尼绍编码器安装调试全攻略
西门子840D数控系统轮廓误差报警维修案例详解:雷尼绍编码器安装后出现位置偏差超出允许范围故障,系统无法正常进入加工模式。通过编码器安装精度校正、信号线路优化、系统参数配置调整等三步解...

 21天前
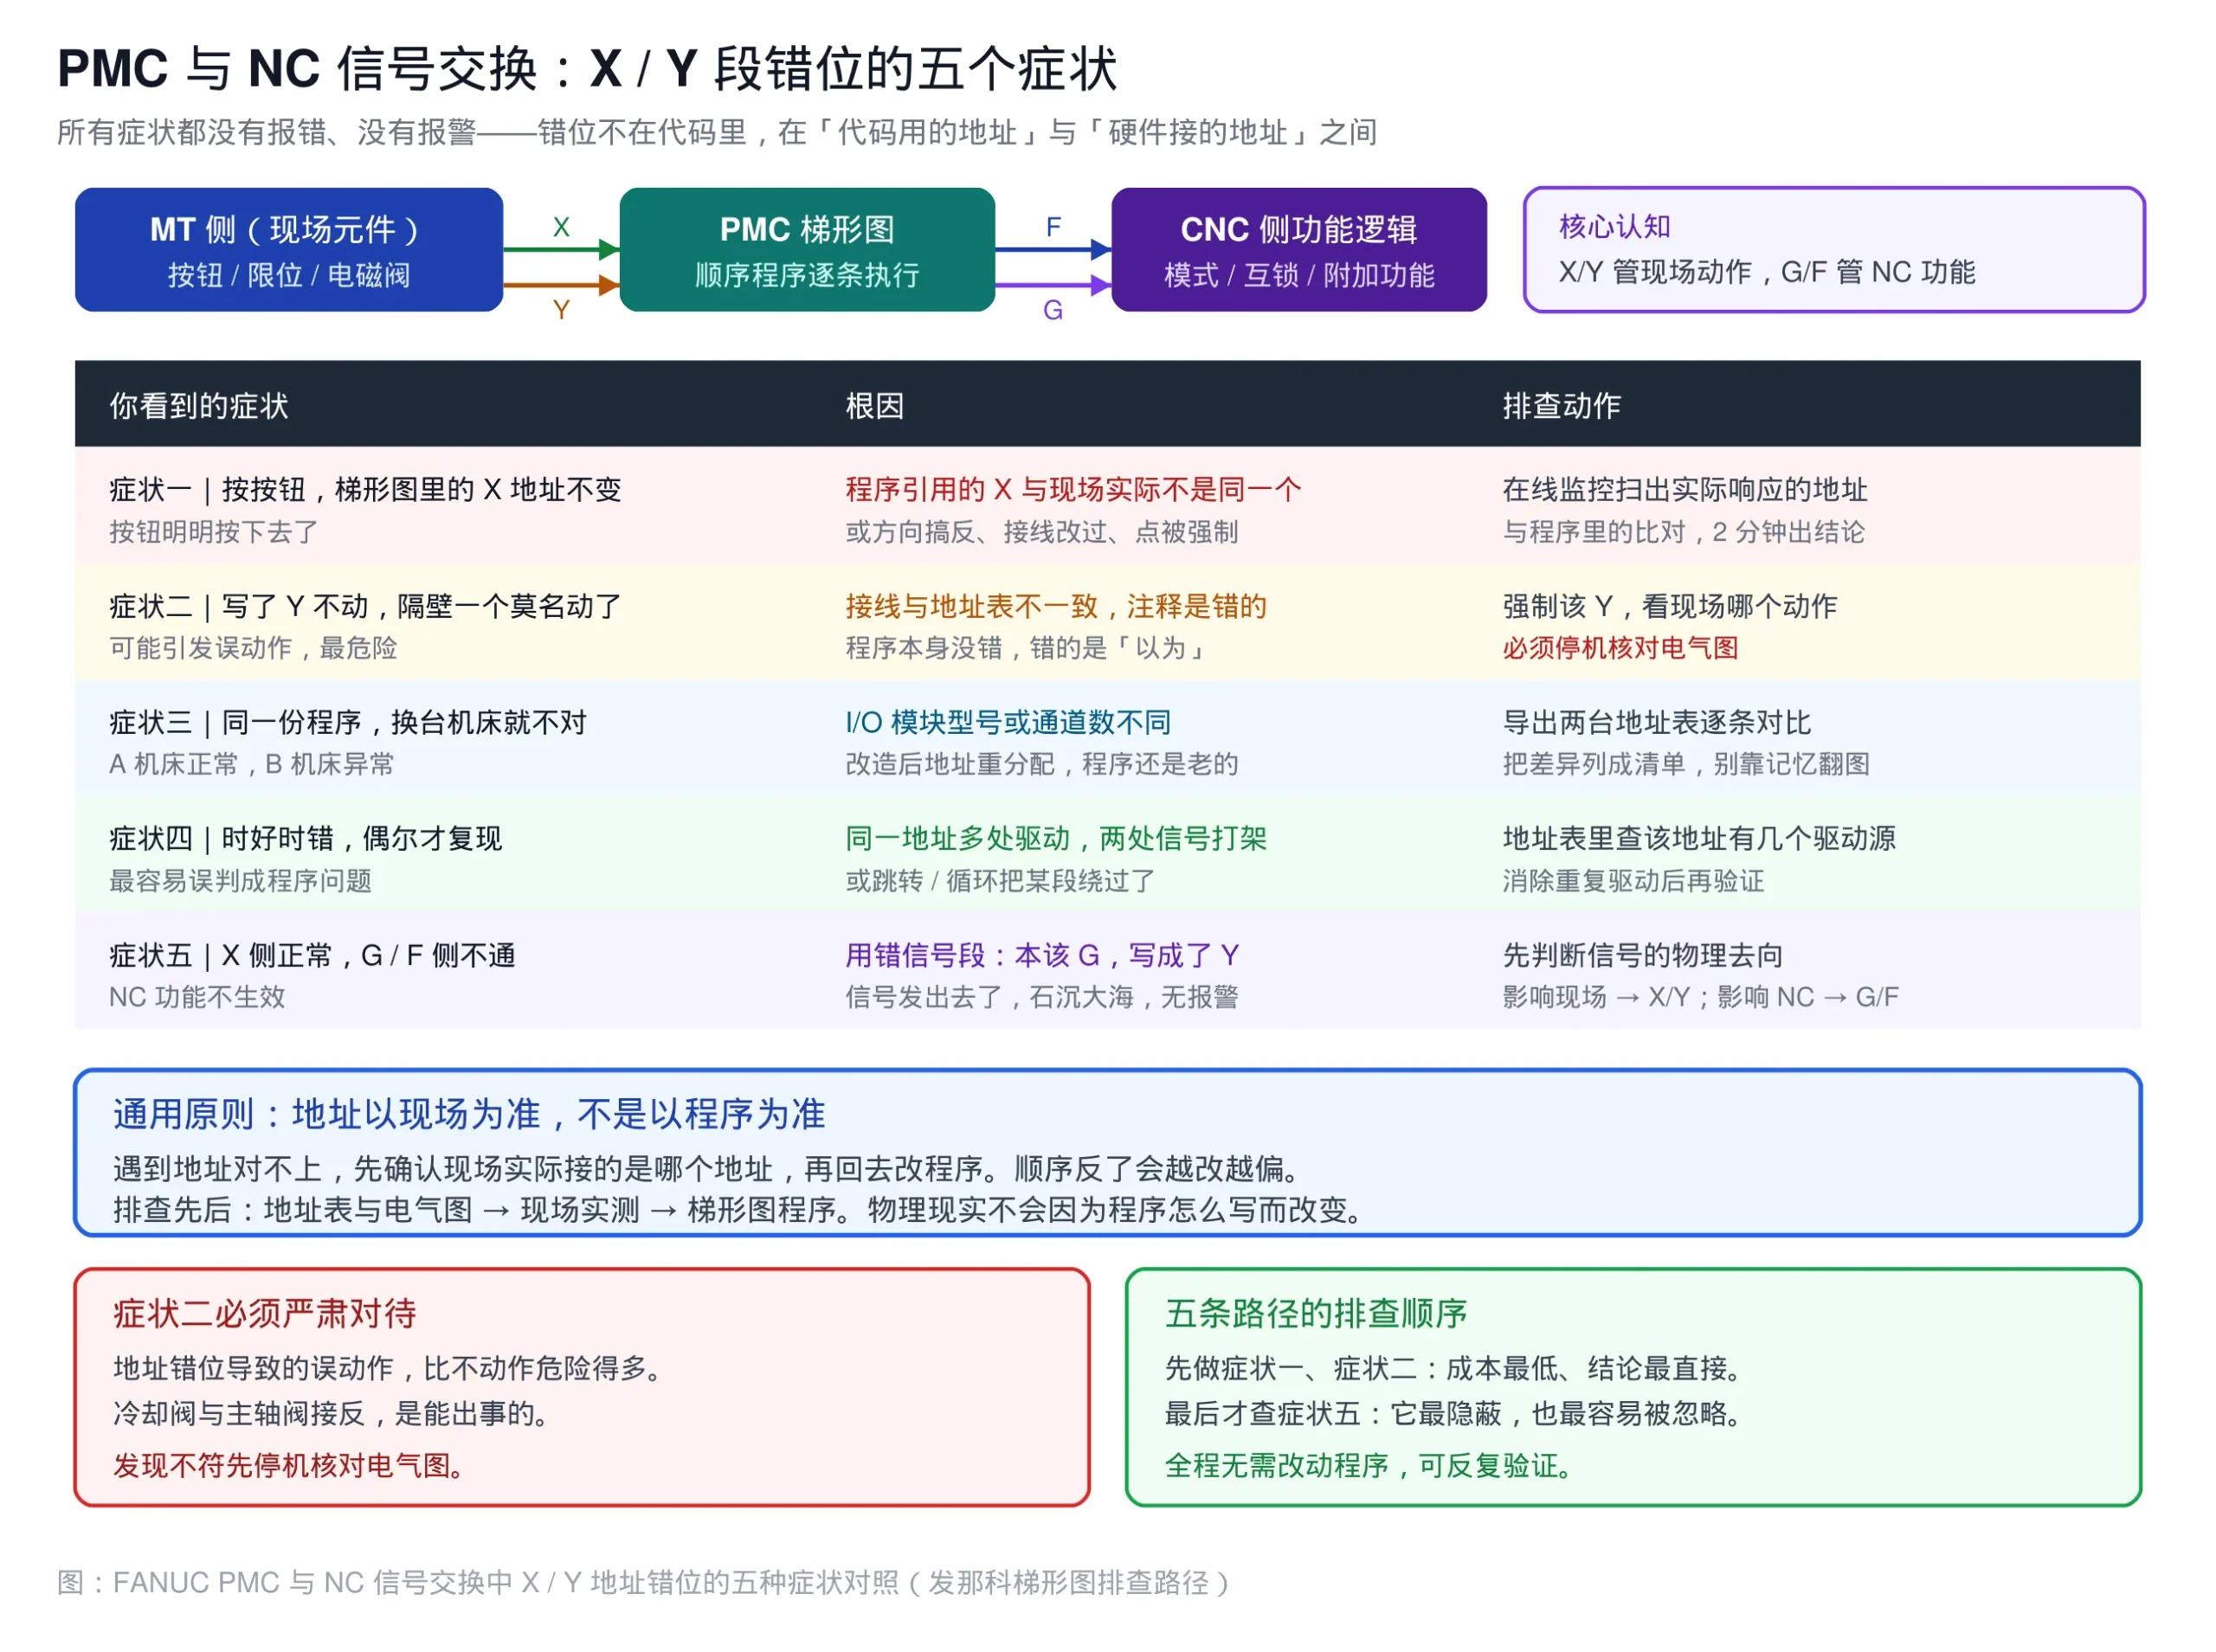
FANUC PMC 与NC 信号交换异常怎么查?X / Y 地址对不上的排查路径
一句话答案:梯形图逻辑没错、系统不报警,但行为不对——错位在'代码用的地址'与'硬件实际接的地址'之间。X/Y 属 MT 侧↔PMC,G/F 属 PMC↔CNC,机制不同。本文按五类症状(按按钮 X 不变、Y ...
21天前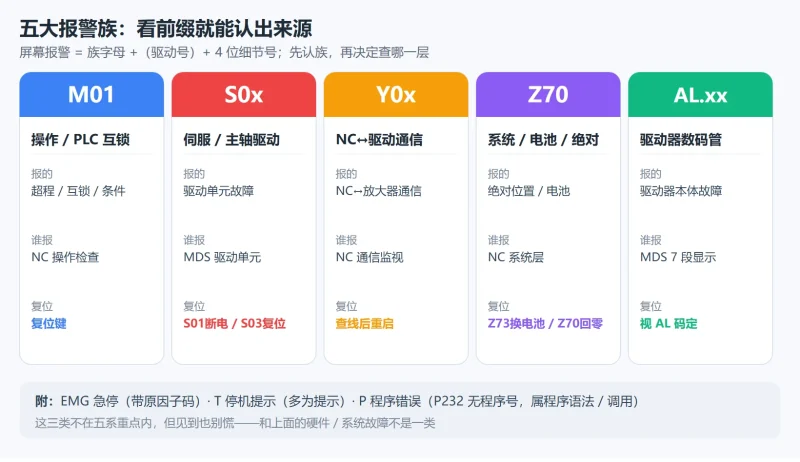
三菱 M80/M70 报警代码怎么读?M01/S/Y/Z/AL 五系族谱 + 4 位细节号(0032/0050/0052)判定与复位等级
三菱 M80/M70 报警按 M01/S/Y/Z/AL 五族划分,4 位细节号才是真正的故障身份证:S01 0032 过流要断电重启、S03 0050 过载按复位键、Z70 丢绝对位置必须回零、换电池必须通电时换。一张复位等级...
10天前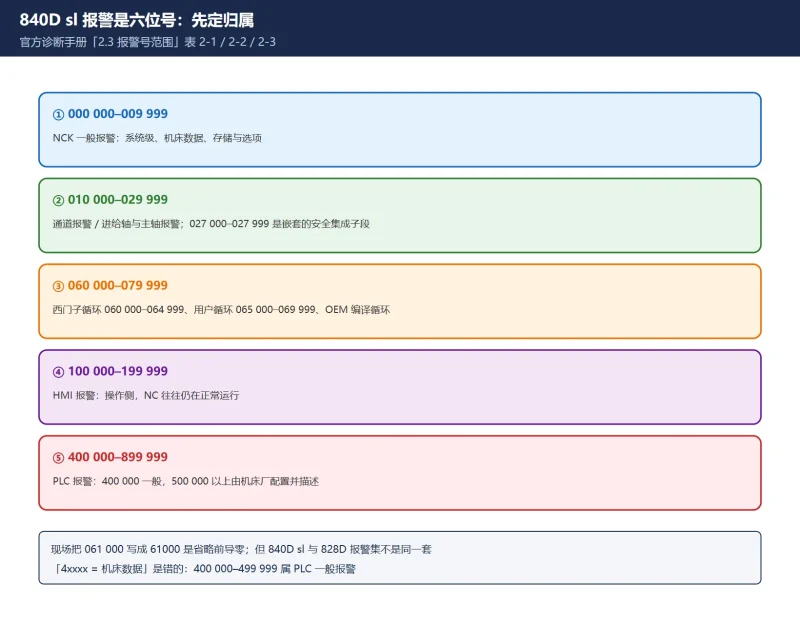
SINUMERIK 840D sl 报警代码一览表:NCK / 循环 / HMI / SINAMICS / PLC 五区号段
840D sl 报警是六位号。按官方诊断手册号段定归属,再读清除条件决定要不要断电;纠正「4xxxx = 机床数据」与「700000 归西门子」两处误读。
前天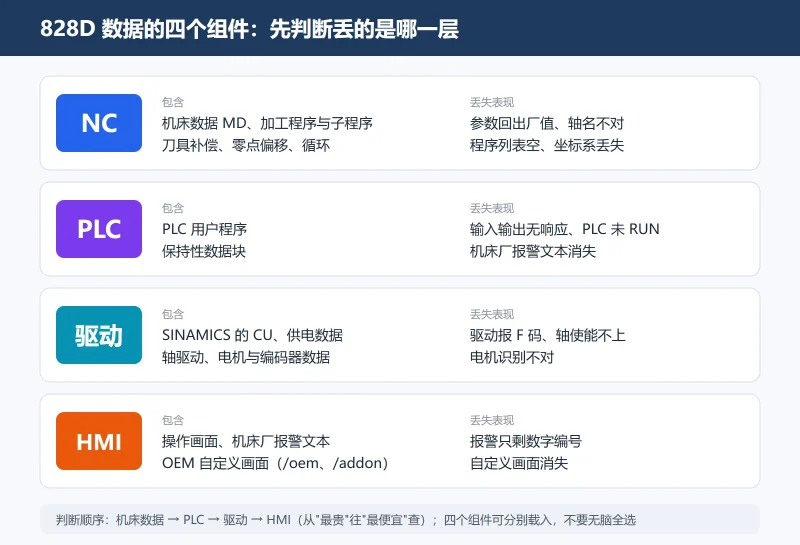
SINUMERIK 828D/802D 数据丢了还能救吗?程序/参数/PLC 三层恢复顺序与缺省模式启动操作详解
828D/802D 数据丢了怎么救:先判断丢的是 NC/PLC/驱动/HMI 哪一层,读懂 4062 与 4060 相反的含义,再按内部备份、.ard 存档、缺省模式启动三条路径恢复。含 SUNRISE 口令与轴名错位提醒。
6天前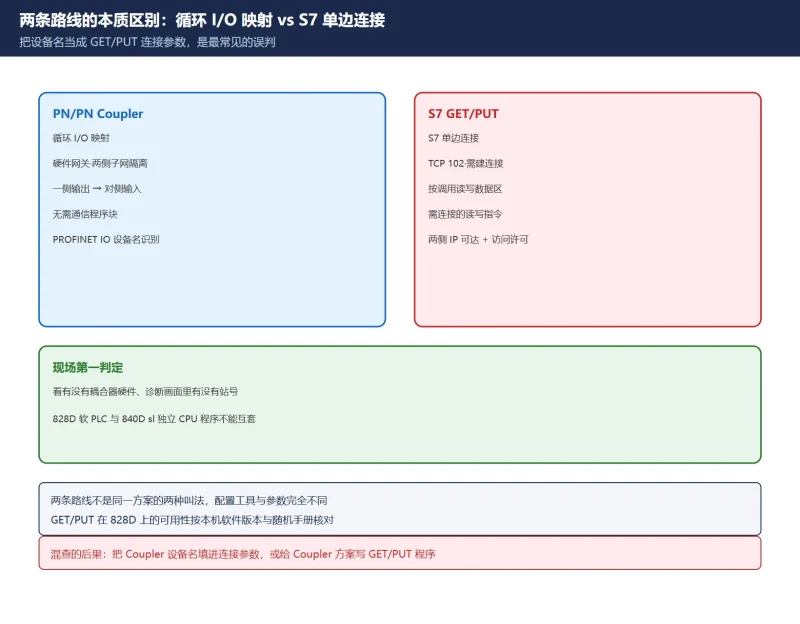
828D 与 S7-1200/1500 通讯怎么配?PN/PN Coupler 循环 I/O 与 S7 GET/PUT 别混着查
PN/PN Coupler 走 PROFINET 循环 I/O 映射,GET/PUT 走 S7 单边连接,是两条不同层次的路线。本页给出官方可核实的配置顺序、X1/X2 分网、MD12986 与字节扩展版本门槛,以及联调核对清单。
10天前
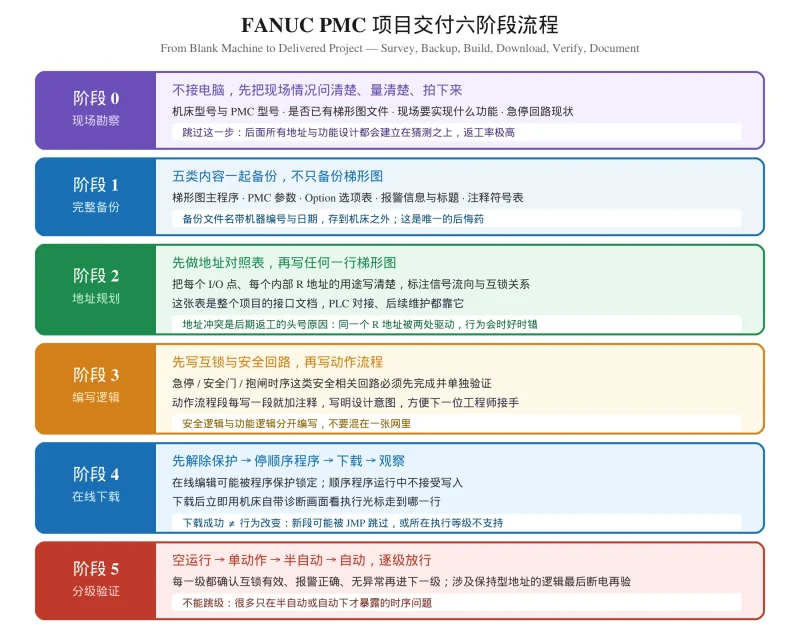
FANUC PMC 项目从零独立调试:备份到在线到验证的完整流程
发那科梯形图项目方法论:FANUC PMC 从零调试的六个阶段——现场勘察、完整备份、地址规划、编写逻辑、在线下载、分级验证,附交付前必须留下的五样东西。
21天前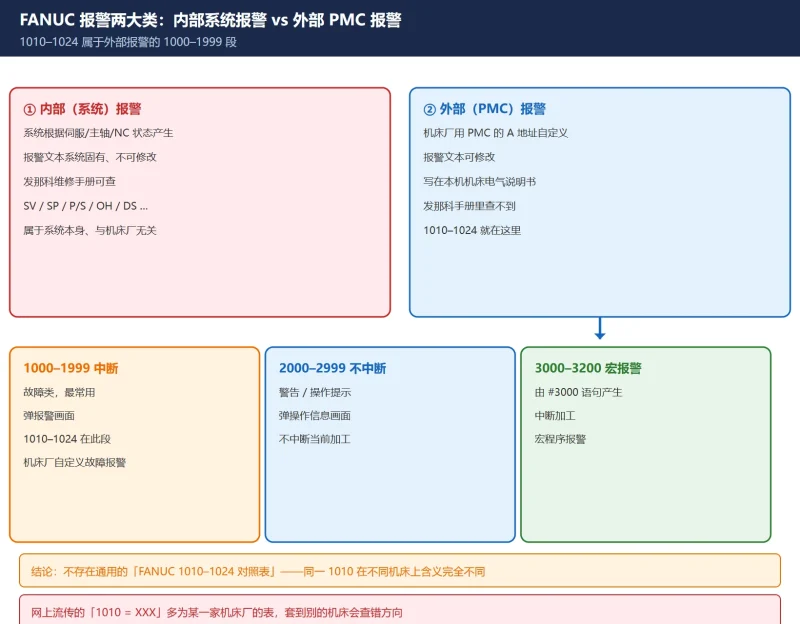
FANUC ATC 报警 1010–1024 速查:机床厂自定义报警的反查方法与真实对照
加工中心刀库/ATC 报警 1010–1024 为什么在发那科原厂手册里查不到?因为它们是机床厂用 PMC 的 A 地址自定义的外部报警。本文给出报警号段划分、A 地址映射、四步反查法,以及四个真实机床厂...
5天前
主轴跳动太大怎么调?四层排查(轴承预紧 / 锥孔接触率 / 刀柄夹紧 / 联轴器同轴度)+ 两点法分流判据与判据来源纪律
中文侧「主轴跳动」文章高度同构又互抄,径向跳动判据有的写 0.001 mm、有的写 0.005 mm,两点法「远端大」的归因在中外资料里甚至相反。本页按四层拆开,把两种解释并列写清,判据一律按机型精...
6天前















