
排序
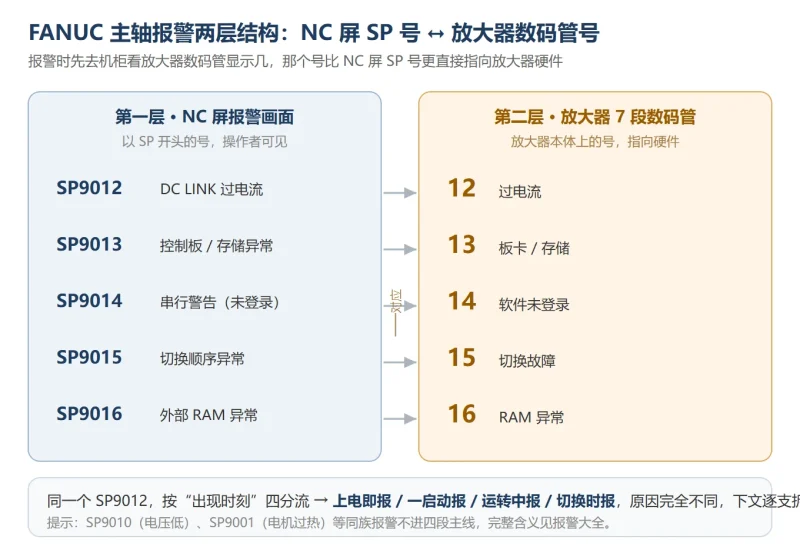
FANUC 主轴报警 SP9012/SP9013/SP9015/SP9014/SP1041 处理方法 — 按“上电即报/一启动就报/运转中报/切换时报”四段分流排查
同一个 SP9012,在“上电/启动/运转中/切换”不同时刻出现,排查路径完全不同。本文按四段分流拆解主轴报警,先定时刻再动手,少走弯路。

 5天前

数控机床电气柜滤波器选型指南:功能原理与EMC干扰抑制解决方案
一句话答案:数控机床滤波器是电气柜 EMC 设计的第一道屏障,双向抑制系统内 EMI 外泄与外部电网高频干扰进入敏感控制回路。本文从滤波原理(π 型网络、X/Y 电容、共模扼流圈)到选型实战(电...
21天前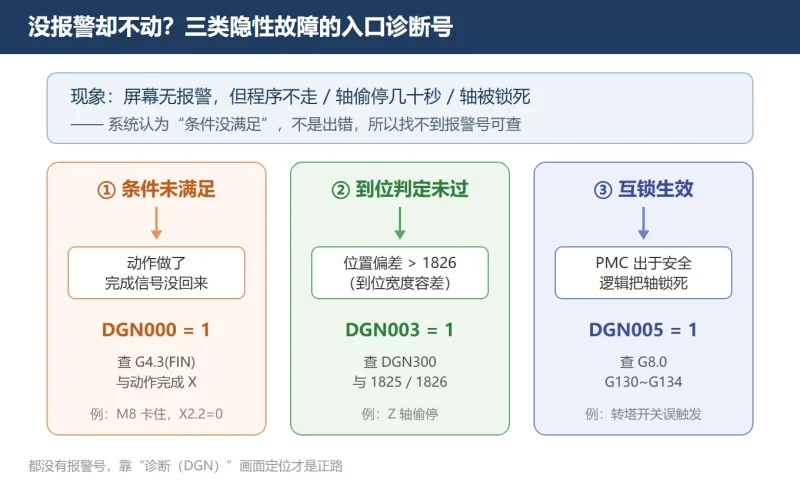
FANUC 无报警信息故障怎么查?诊断号 DGN000/DGN003/DGN005 等隐性故障对照与排查
FANUC 机床不报警但程序不走、轴偷停、轴被锁死怎么办?本文用诊断号 DGN000/003/005 与 DGN300、参数 1825/1826,把“条件未满足、到位未过、互锁生效”三类隐性故障的排查路径一次讲清,附常...
6天前
数控机床安全继电器深度解析:功能原理选型指南[2026专业版]
全面解析数控机床电气柜安全继电器的核心功能、工作原理、选型要点及安装调试,涵盖PILZ PNOZ/Siemens/Omron等主流品牌对比,助您构建PL e/SIL3级安全保护系统。
前天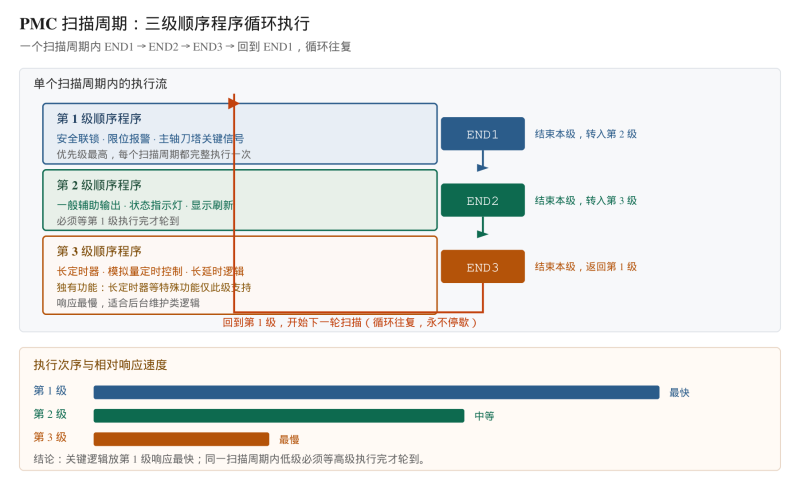
FANUC PMC 顺序程序 END1 END2 END3 详解
FANUC PMC 顺序程序 END1 / END2 / END3 三个结束指令有什么区别?详解三级顺序程序执行顺序、扫描周期中断机制、END3 独有功能与正确排布方式,附常见排布错误与故障排查方法。理解这三个指令...
10天前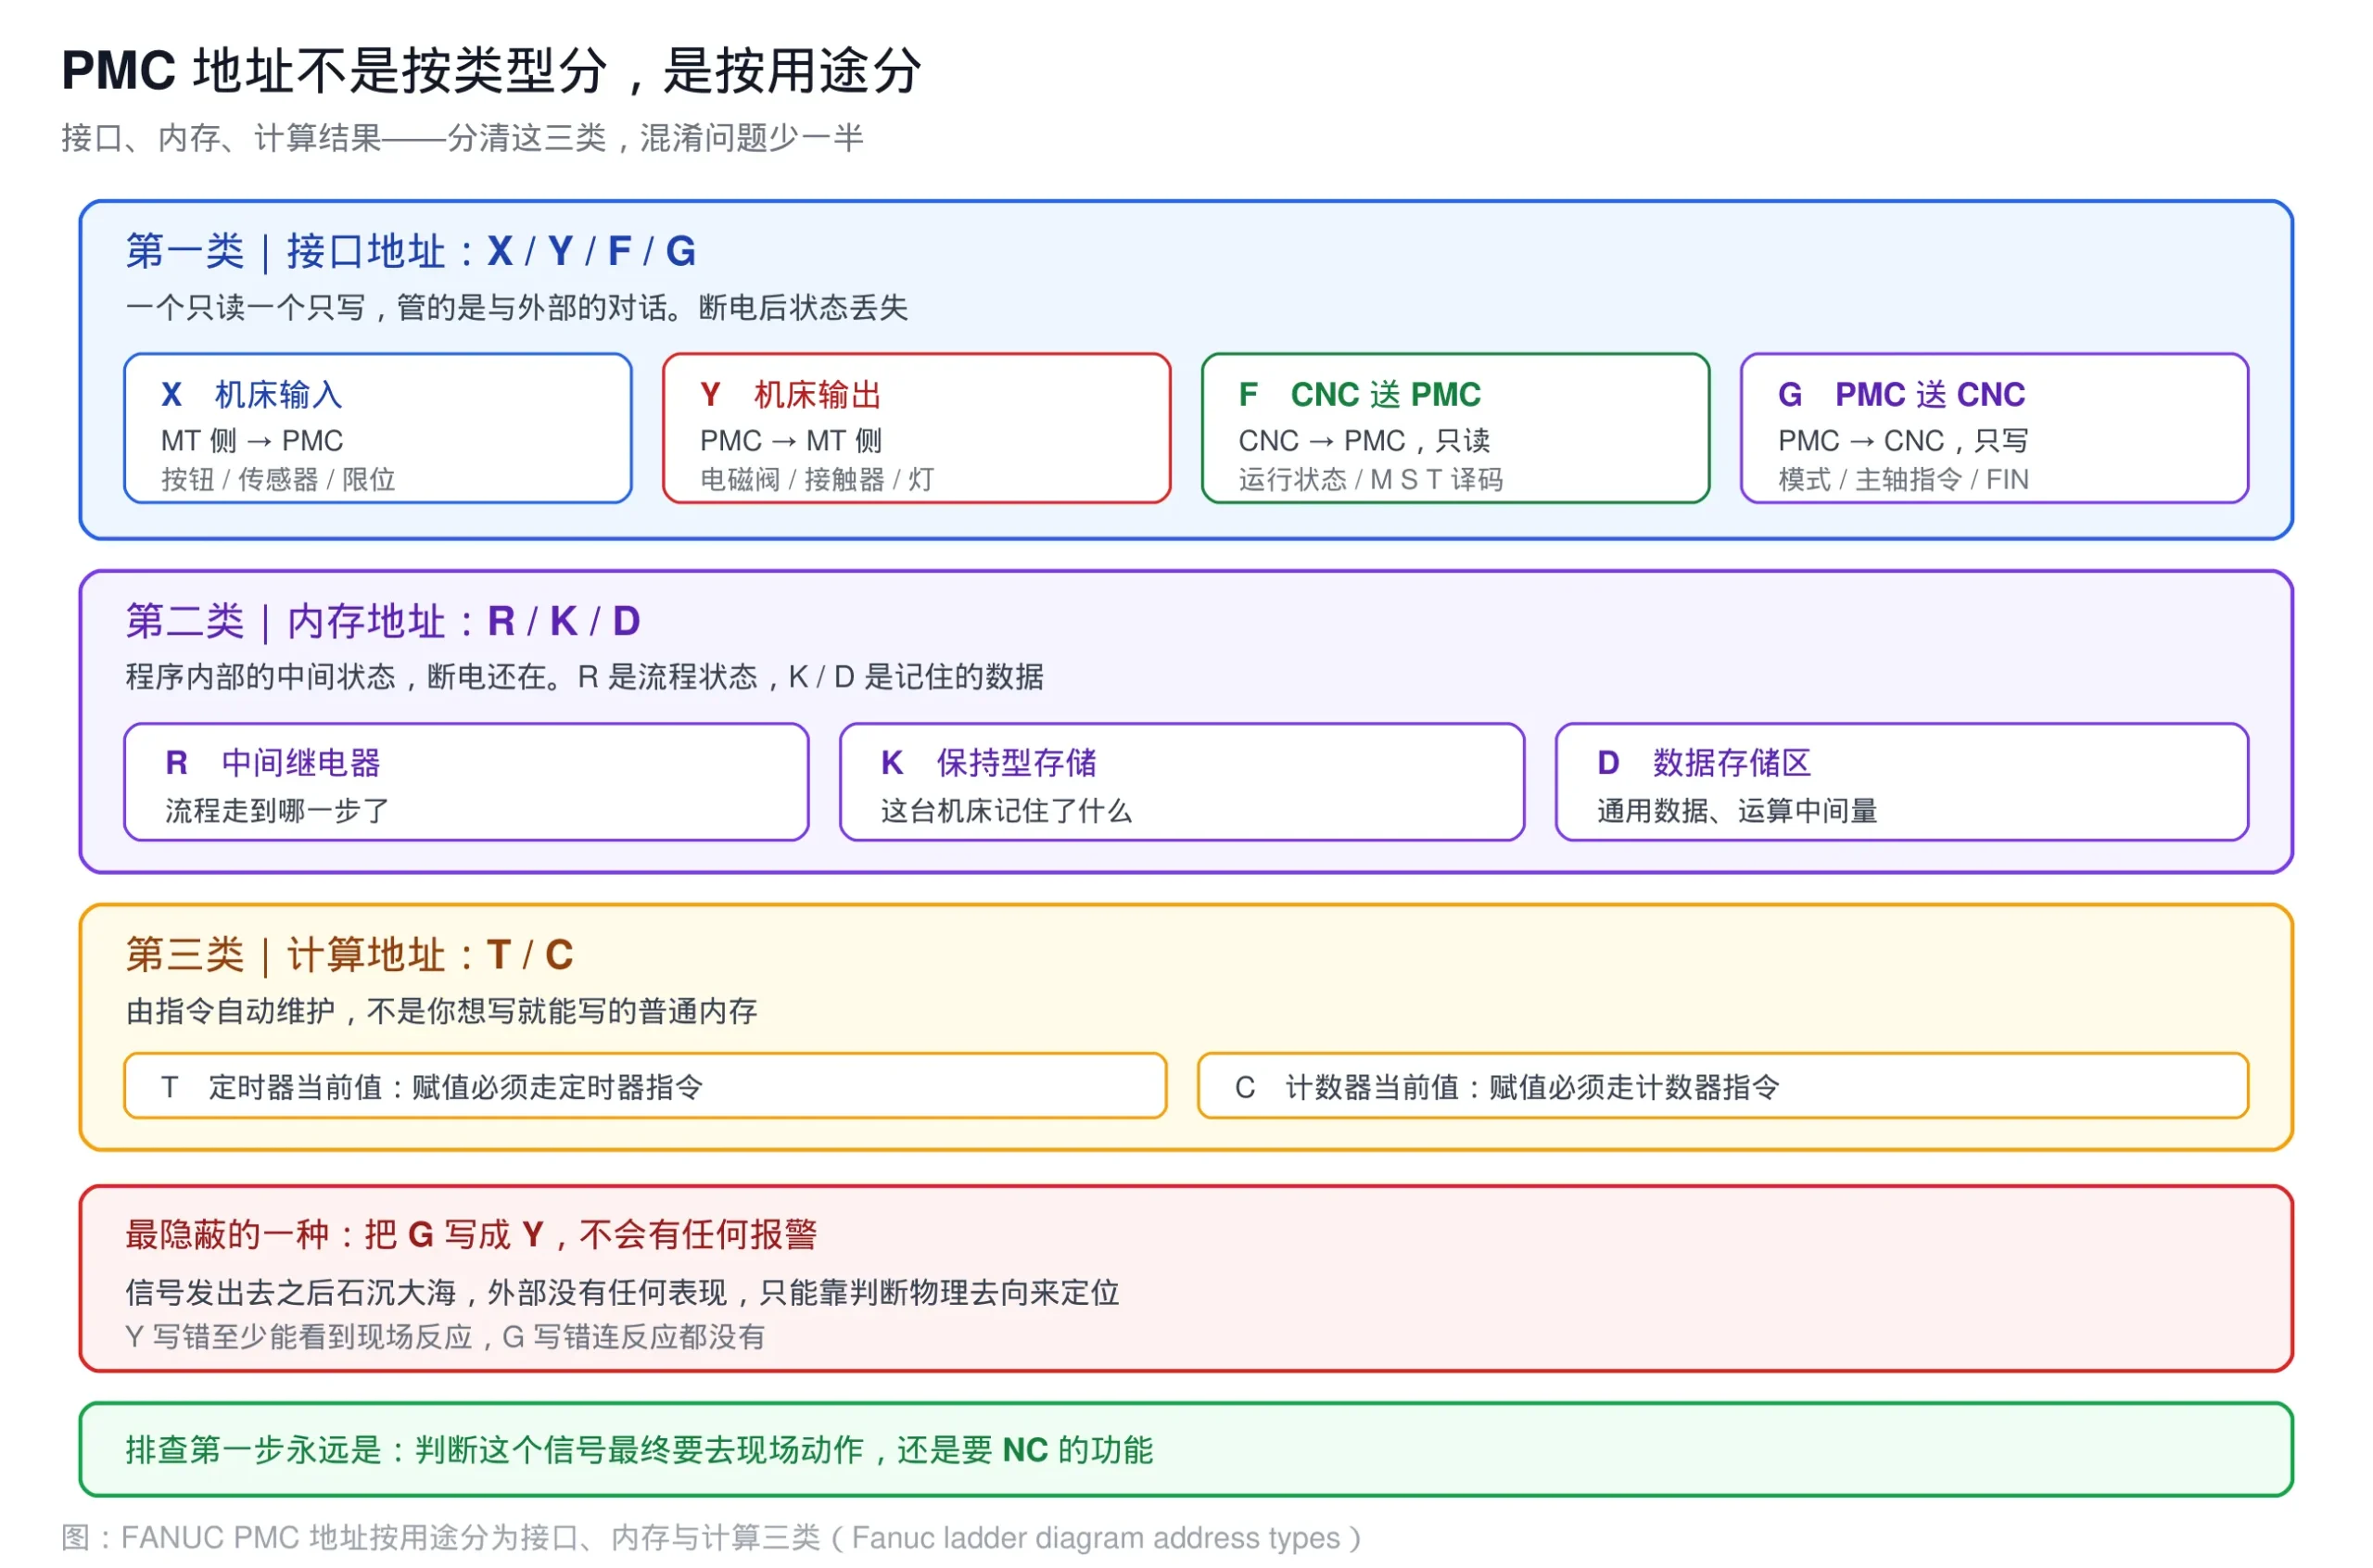
发那科梯形图:FANUC PMC 地址速查,G / R / D 三类易混地址辨析
一句话答案:FANUC PMC 地址按'用途'分三大类而非按名称:F/G 是 CNC 侧接口(只读/只写),R/K/D 是断电保持的内存,T/C 是指令自维护的计算结果。最易混的是 G vs Y(接口 vs MT 侧输出)与 R...
6天前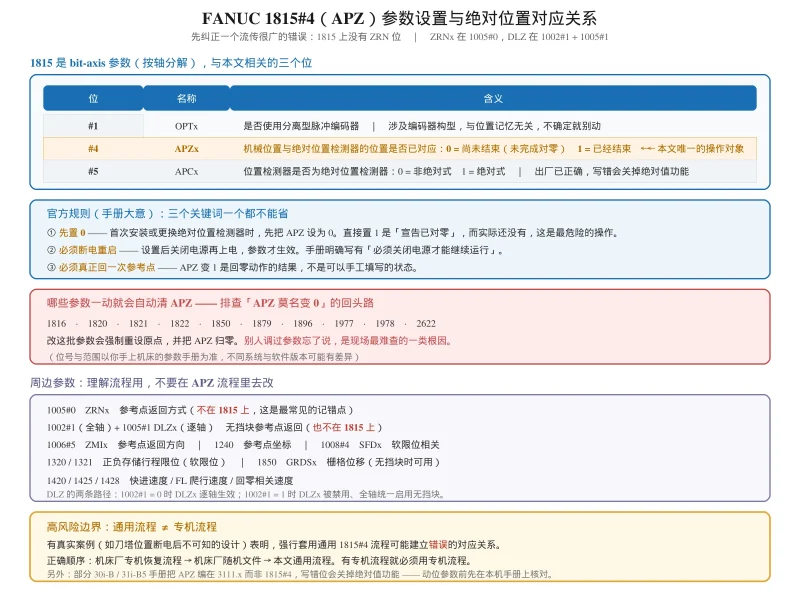
FANUC 绝对位置丢失怎么办?1815#4(APZ) 参数设置与手动回参考点完整步骤
FANUC 绝对位置丢失完整处理:1815 参数 OPTx/APZx/APCx 各位含义、APZ 参数设置流程、手动返回参考点步骤、回零后超程的三个坑、断电冷启动验证判读表与电池长期维护。
21天前
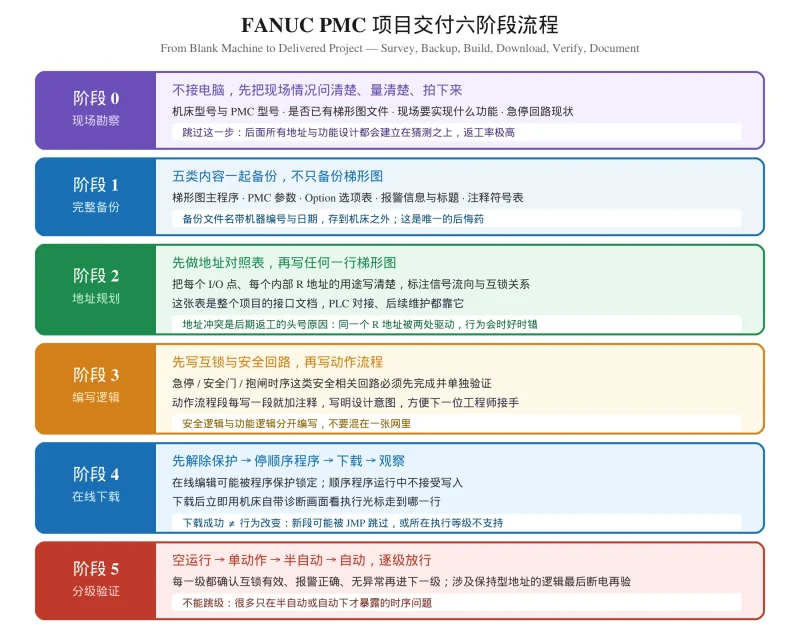
FANUC PMC 项目从零独立调试:备份到在线到验证的完整流程
发那科梯形图项目方法论:FANUC PMC 从零调试的六个阶段——现场勘察、完整备份、地址规划、编写逻辑、在线下载、分级验证,附交付前必须留下的五样东西。
21天前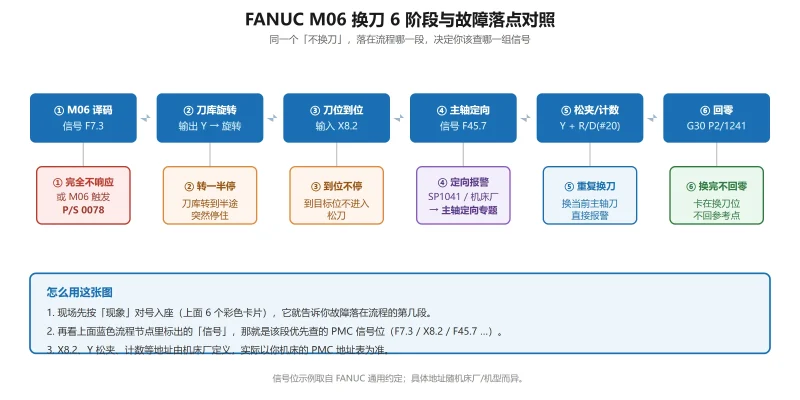
FANUC 加工中心不换刀/换刀超时怎么查?M06 换刀流程 6 个阶段对应信号与故障点对照
FANUC 加工中心 M06 不换刀/换刀超时按「不响应·转一半停·到位不停·换完不回零·重复换刀·PS0078」六阶段分流,逐一对应 M 译码 F7.3、刀位 X8.x、主轴定向 F45.7 等信号位与排查点。
21天前















