


一、先说清:TNC 的「门未关」报警在说什么
海德汉 TNC 系列(iTNC 530 / TNC 640 / TNC 320 / 以及较新的 TNC7)把防护门监控放在「机床安全回路 ↔ PLC 接口」之间的一条冗余安全链上。
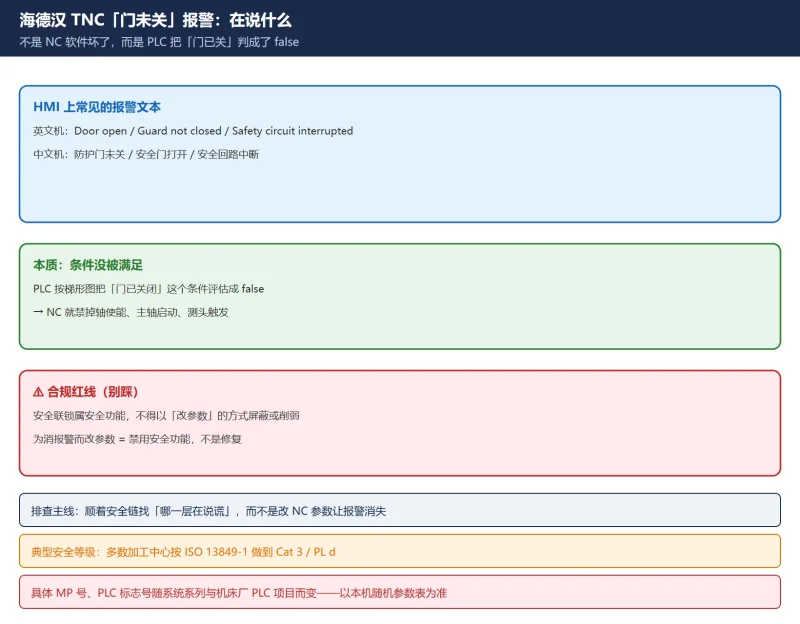
报警文本各机型 / 各机床厂可能不同,常见的是这几类:
- “Door open” / “Guard not closed” / “Safety circuit interrupted”(英文机)
- “防护门未关”、”安全门打开”、”安全回路中断”(中文机)
一句话定性:这不是 NC 软件坏了,而是 PLC 把「门已关闭」这个条件评估成了 false。所以排查的主线是「顺着安全链找,哪一层在说谎」,而不是去改 NC 参数把报警消掉。
合规红线:门 / 安全联锁属于安全功能。未经机床制造商(OEM)书面授权,不得通过修改机床参数(MP)屏蔽或削弱它——这可能违反机器型式认证(如欧盟机械指令 2006/42/EC)、使保修失效,并让人员暴露在本该被防护的 hazards 之下。为消报警而改参数不是修复,是禁用。
二、安全链四层:从门开关到 NC 使能
要定位,先搞清楚信号是怎么一层层传上去的。典型配置(多数加工中心按 ISO 13849-1 做到 Cat 3 / PL d):
| 层 | 环节 | 干什么 | 关键特征 |
|---|---|---|---|
| 1 | 门开关(机械) | 检测门是否真的关上 | 多为双通道、常闭(NC)触点,24 V DC |
| 2 | 安全继电器 / 安全 PLC | 评估双通道一致性(类别、PL) | 力导向触点;输出串在驱动 / 主轴使能回路 |
| 3 | PLC 接口 | 把门状态读进 PLC I/O 映像 | 24 V DC 数字量输入,梯形图里监视某个位 |
| 4 | NC 软件 | 开轴使能 / 启主轴 / 放测头前检查门状态标志 | 标志为「开」就禁 M 功能、禁轴使能、禁测头 |
| 5 | MP 层 | 定义开门时的行为:保持 / 受控停止 / 立即停止 / 需复位 | 依机型与机床厂 PLC 项目而定 |
失效可能落在任意一层。正确的隔离顺序是:从第 4 层(NC 表现)往第 1 层(机械开关)倒着走。
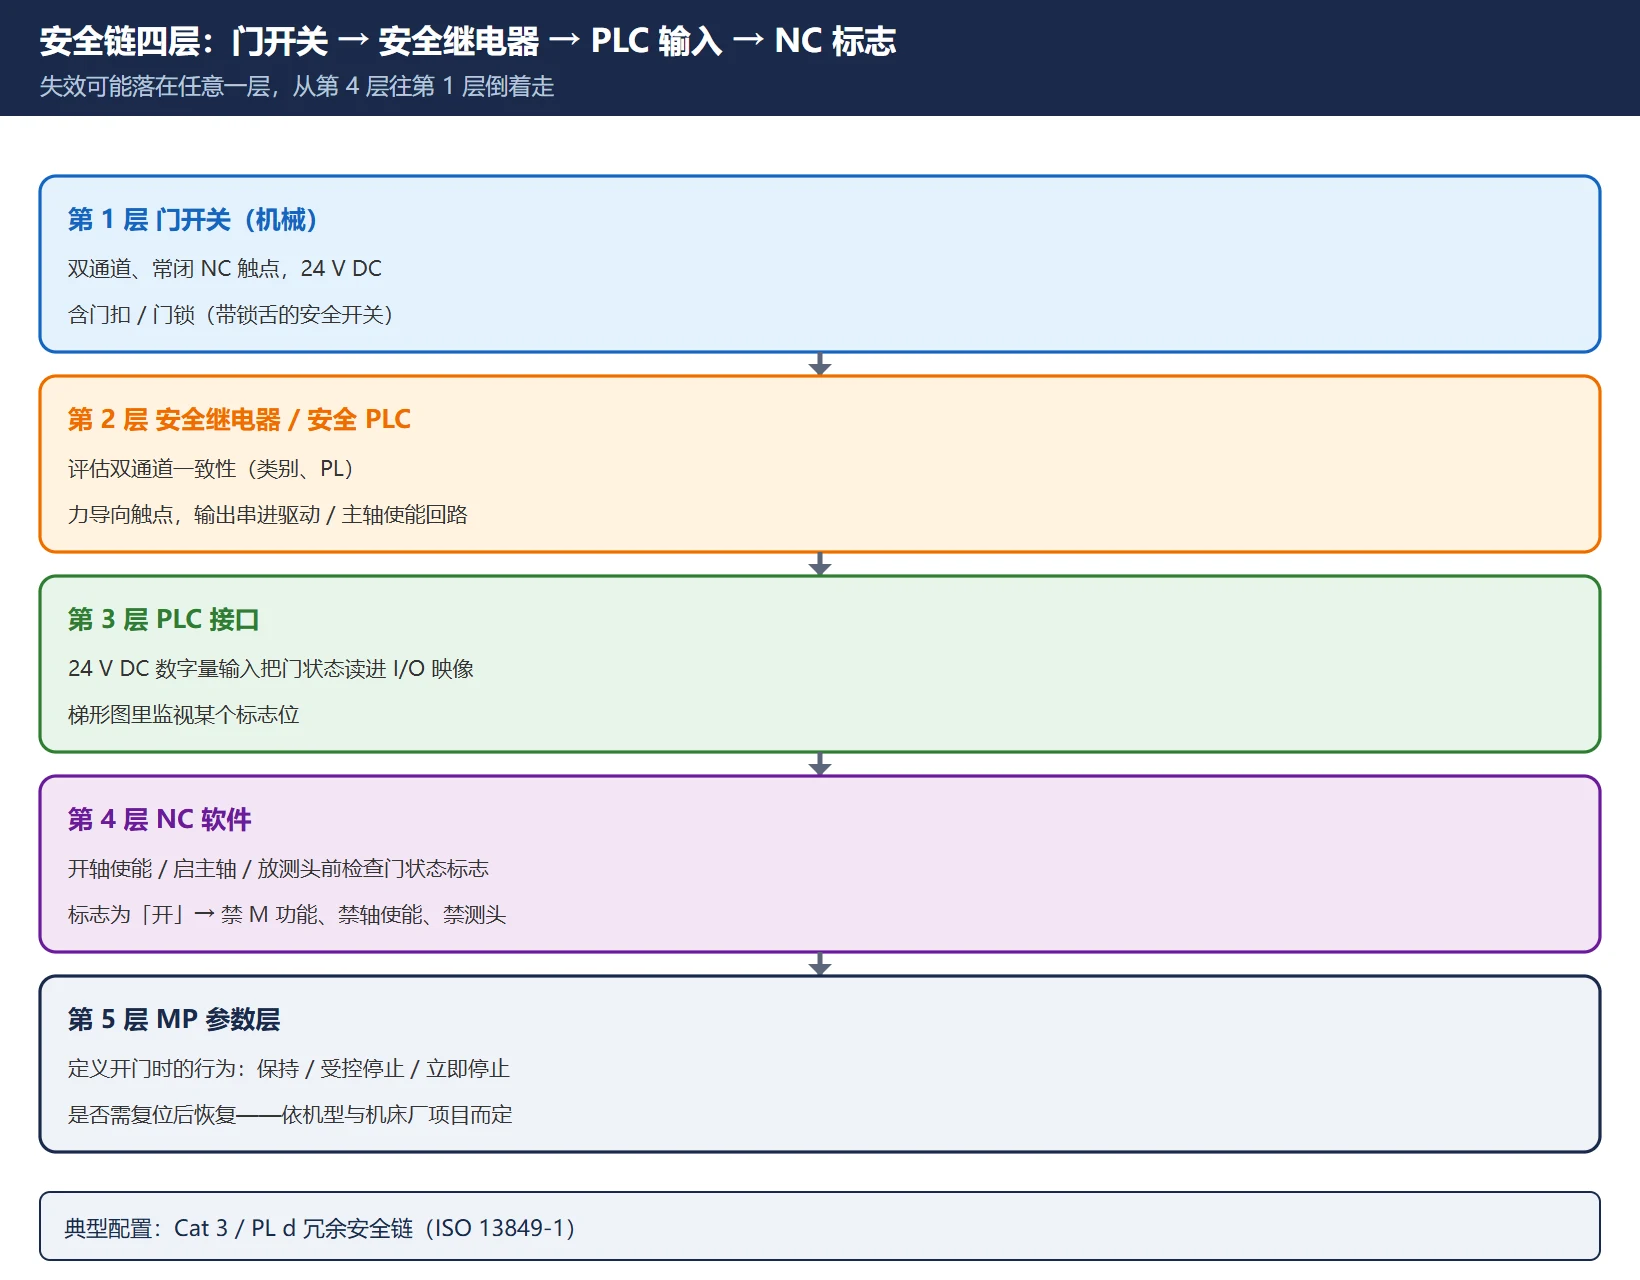
说明:上表的层数与名称用于描述功能结构,不是某一份手册的原文编号。具体的机床参数号(MP)、PLC 标志号因系统系列和机床厂 PLC 项目而异,动手前必须对照本机随机参数表与 PLC 程序确认,本文不替代该核对。
三、逐层定位:机械 → 安全继电器 → PLC 输入 → NC 标志
按下面顺序做,每一步都能拿到一个可验证的结果,逐步收窄故障窗口。
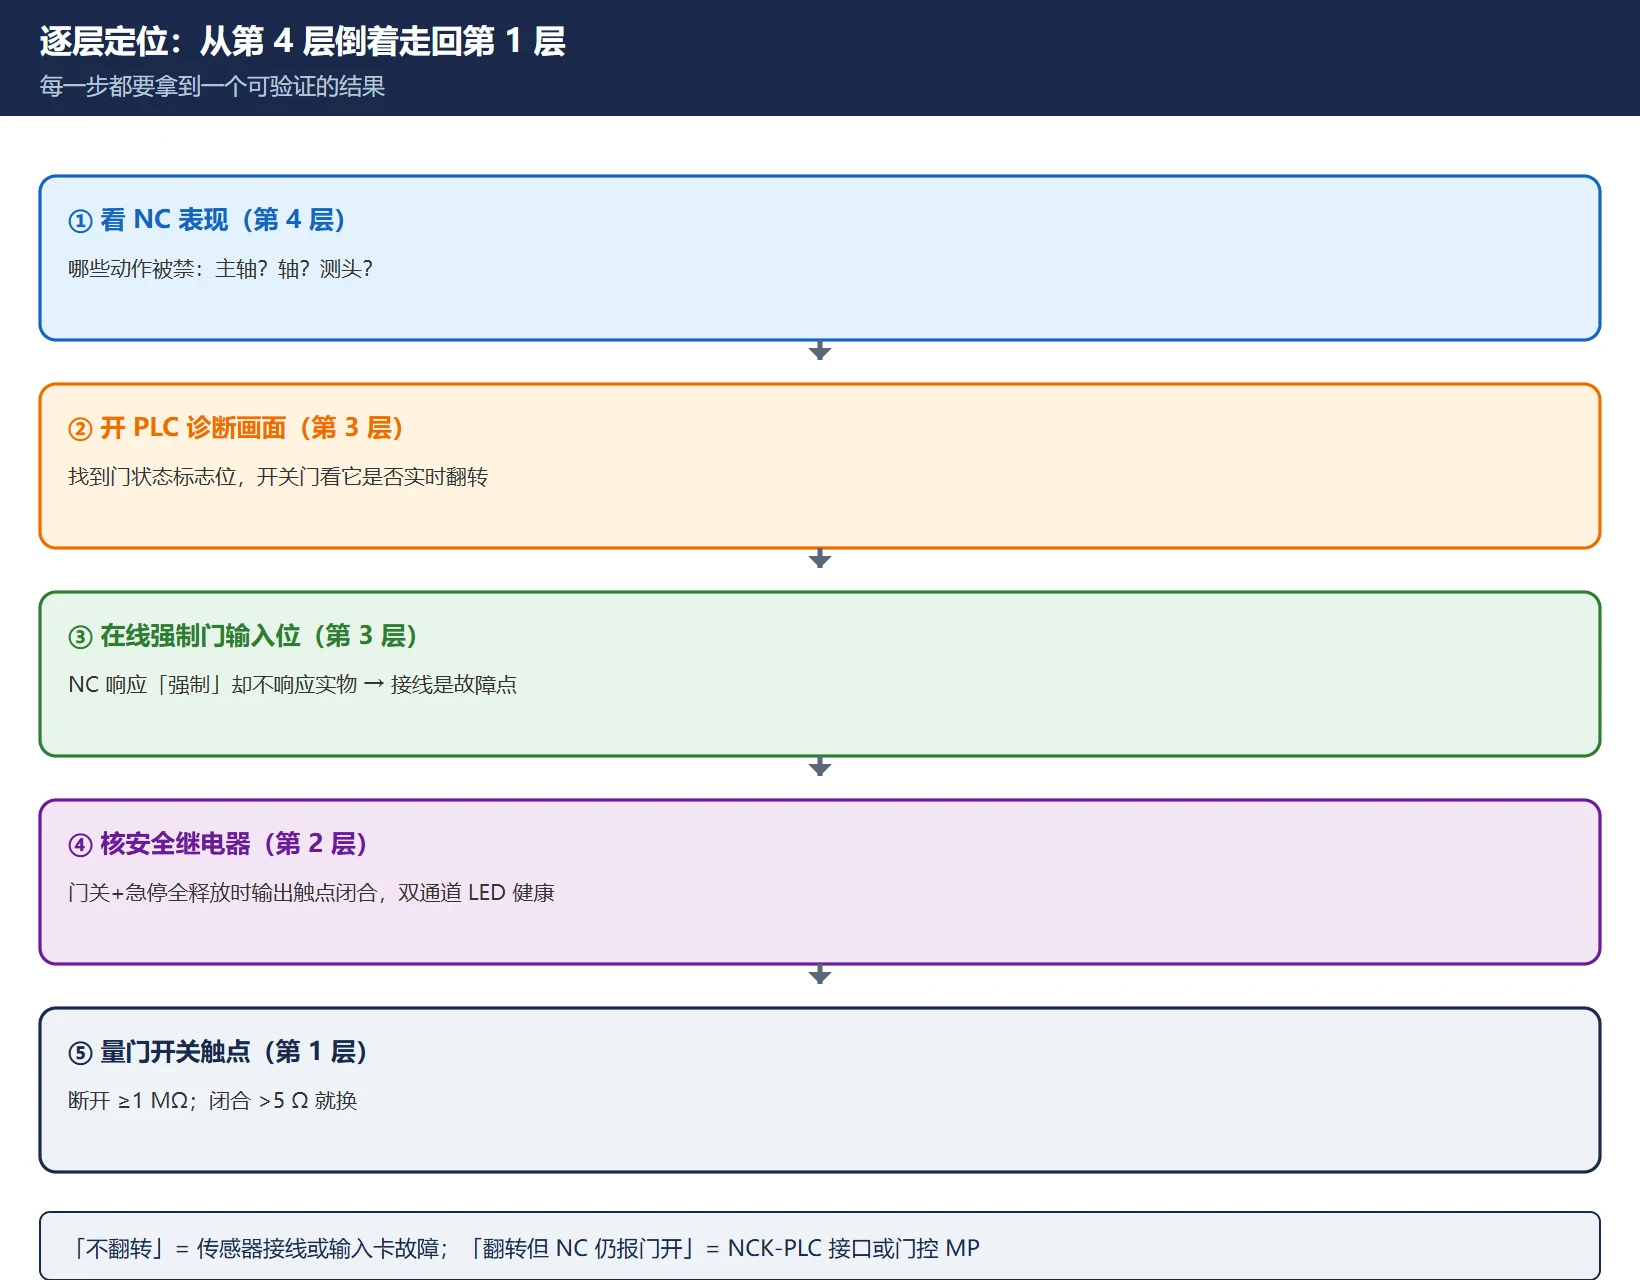
第 1 步:看 NC 的表现(第 4 层)
- 哪些动作被禁了?只是主轴转不了,还是轴也动不了、测头也用不了?
- 门关上后,报警是自动清,还是必须按复位 / 重新循环启动?
第 2 步:看 PLC 诊断画面(第 3 层)
- iTNC 530:
MOD→ PLC 诊断;TNC 640 / TNC7:Home→ 诊断 → PLC。 - 找到门状态标志位(多数 OEM 集成里,它在那个同时带刀具表 “ready” 标志的输入字里)。
- 反复开关门,看这个位是否实时翻转。
– 不翻转 → 要么传感器接线故障,要么 PLC 输入卡故障(不是 NC 软件问题)。
– 翻转正常但 NC 仍报门开 → 问题在 NCK-PLC 接口,或某个把门标志门控住的 MP。
第 3 步:在线强制 / 监视(第 3 层)
- 用 PLC 在线监视(PLCdesign 或机床厂的编程工具)强制翻转门输入位,观察 NC 行为。
- 若 NC 响应「强制」却不响应「实际开关」→ 开关到 PLC 输入之间的接线是故障点。
第 4 步:量机械层(第 1 层)
- 急停状态下,测每个门开关触点的通断:目标是断开时 ≥ 1 MΩ。
- 闭合时读数 > 5 Ω 就换掉——触点高阻是最常见的根因,通常服役 5–7 年后出现。
第 5 步:核安全继电器(第 2 层)
- 确认门关好、所有急停释放后,安全继电器输出触点是闭合的。
- 继电器上的 LED 应显示两路通道都健康。
第 6 步:核参数(第 5 层)
- 把故障机的参数集和一台已知正常的同型机对比(参数导出或参数打印)。
- 做 diff,任何安全相关的参数差异都视为可疑。
四、四大根因与对应处理
| 根因 | 典型表现 | 处理 |
|---|---|---|
| 门开关触点故障(高阻 NC 触点) | 门看着关了,PLC 输入不翻转;服役 5–7 年后高发 | 测通断,闭合电阻 > 5 Ω 即更换开关;检查撞块是否变形、开关是否移位 |
| 安全继电器输出接线错误(常开/常闭接反) | 门关上反而报警,或门开了 NC 认为关着 | 按电气图核常开/常闭;确认继电器输出到驱动/主轴使能的串联关系 |
| PLC 输入卡通道故障 | 强制位 NC 有反应,实际开关没反应,且开关本身量下来正常 | 换一个备用输入通道验证;必要时更换输入卡 |
| 参数漂移(把门标志强制为真 / 极性翻转) | 门物理开关完全正常,但 NC 里的门标志卡在「开」或「关」 | 与同型机参数 diff;确认为漂移后按 OEM 基线恢复,必须有 OEM 书面授权 |
关于「门开时是保持、受控停止还是立即停止」:具体由哪条 MP 决定,随机床系列和机床厂 PLC 项目而变,本文不编造具体参数号。现场做法是从机床厂提供的参数表 / PLC 程序里反查门相关标志的来源。
五、与测头(TS / TT)的联动:门开时触发抑制
海德汉 TS(触发式测头)和 TT(刀具测头)通过专用接口与控制器通信。PLC 负责用「门状态」去门控(gate)测头触发信号——如果操作员的手还在加工区内,测头被触发是很危险的。
报门未关、且伴随测头相关异常时,按顺序确认:
- 接收单元(TS 模块)上的测头电源 LED:应为常亮,不是闪烁。
- 关门状态下在 MDI 里做测针偏摆测试:位置显示应出现 PROBE 1.0 或等价读数。
- 测头就绪位的 PLC 标志:触发后应在一个 IPO 周期内 0 → 1 翻转。
- NC 软件里的测头使能标志:应为激活。若关门状态下它却没激活 → 说明 NC 里的门开标志卡住了(即便物理开关是好的)。
判断要点:测头本身通常不是故障源,故障在它周围的门控逻辑。
六、改动后的四项验证(别只清报警)
任何涉及门 / 安全功能的改动之后,都要做有记录的重新验证——只把报警清掉不等于问题解决。
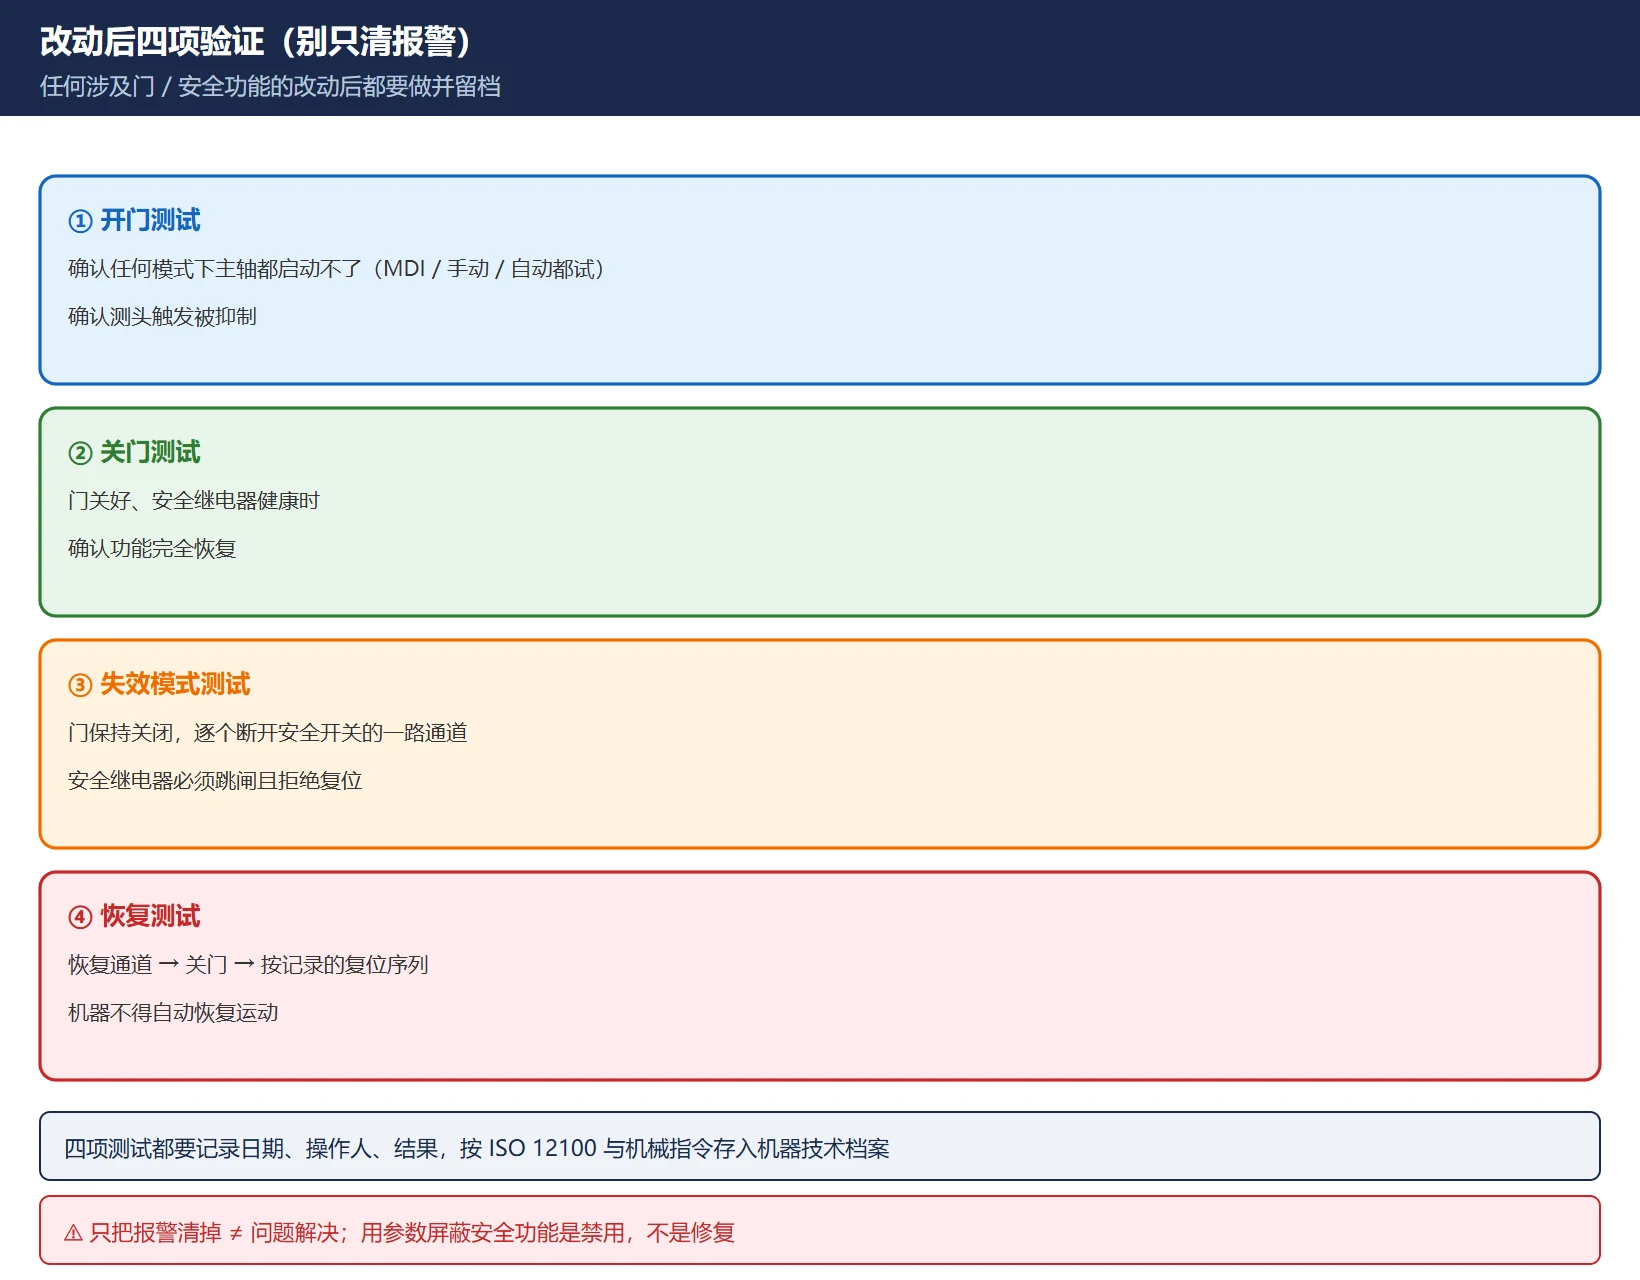
- 开门测试:确认任何模式下主轴都启动不了(MDI、手动、自动都要试);确认测头触发被抑制。
- 关门测试:门关好、安全继电器健康的前提下,确认功能完全恢复。
- 失效模式测试:门保持关闭,逐个断开安全开关的一路通道——安全继电器必须跳闸,且机器进入安全状态。
- 恢复测试:恢复通道 → 关门 → 按记录的复位序列。机器不得自动恢复运动。
四项测试都要记录日期、操作人、结果,按 ISO 12100 与机械指令的要求存入机器技术档案。
七、排查清单
- 读懂报警文本:是「门开」还是「安全回路中断」——前者指向门开关,后者指向整条安全链。
- 把控制器打到手动 / 编程模式(开门时绝不用自动模式)。
- 开 PLC 诊断画面,找到门状态标志位。
- 反复开关门,看标志位是否实时翻转——不翻转就往机械层走。
- 在线强制门输入位:NC 有反应而实物开关没反应 → 开关到输入的接线是故障点。
- 急停下量门开关触点通断:断开 ≥ 1 MΩ;闭合 > 5 Ω 就换。
- 核安全继电器两路通道是否都健康、输出触点是否闭合。
- 与同型机参数 diff,任何安全相关差异都当可疑处理。
- 改完做四项验证并留档。
- 绝不为消报警而用参数屏蔽安全功能。
常见问题
TNC 一直显示「门未关」,但门开关量下来是通的,怎么回事?
说明 PLC 读到的「门已关」标志位是 false,而物理开关本身没问题。常见原因有:安全继电器输出接线把常开/常闭接反了;PLC 输入卡通道故障(换个备用通道就能验证);或者参数集发生过漂移(例如断电丢参数后回到默认值),把门相关的标志强制成了「开」。处理顺序:先看 PLC 诊断画面的门标志位,再核安全继电器输出,最后与同型机做参数 diff。不要用参数把这个标志强制成「关」来消报警——那是禁用安全功能,不是修复。
换完门开关 / 动过安全回路后,要做什么才算真正完成?
不能只把报警清掉。至少做四项验证并记录:①开门测试——MDI、手动、自动三种模式下主轴都不能启动,测头触发被抑制;②关门测试——安全继电器健康时功能全恢复;③失效模式测试——关门状态下逐个断开安全开关的一路通道,安全继电器必须跳闸;④恢复测试——恢复后机器不得自动继续运动,必须重新循环启动。四项都要记日期、操作人、结果,存入机器技术档案。
门未关报警和测头报警一起出现,先查哪个?
先查门,不要先怀疑测头。PLC 负责用门状态去门控测头触发信号,门开标志一置位,测头触发就会被引擎抑制。确认顺序:TS 接收单元电源 LED 是否常亮 → 关门状态下 MDI 做测针偏摆测试是否有读数 → 测头就绪位 PLC 标志是否随触发翻转 → NC 测头使能标志是否激活。绝大多数情况是门控逻辑的问题,测头本身是好的。
最后更新:2026-10-28
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

















暂无评论内容