

 cncshare

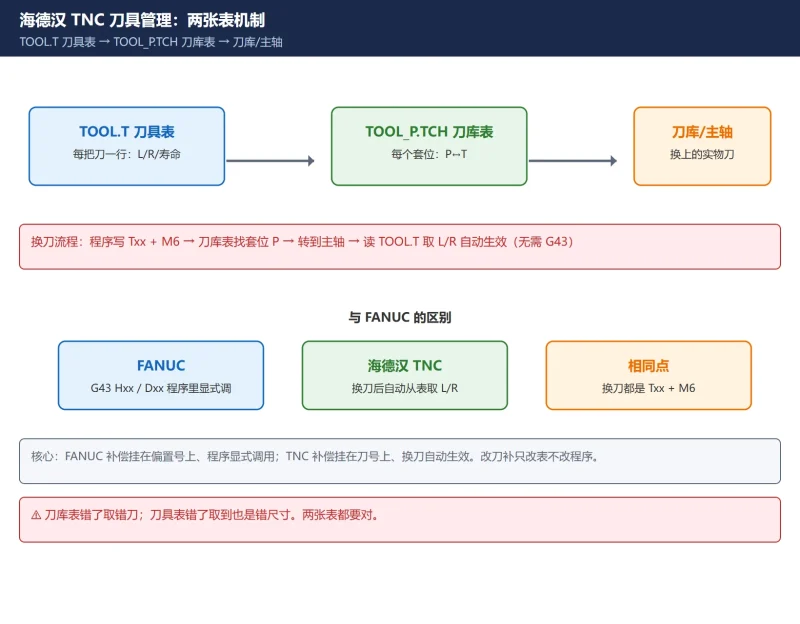
海德汉 TNC 刀具管理怎么用?tool_p.tch 刀库表 + TOOL.T 刀具表 + L/R 补偿 + 刀具寿命一图读懂
海德汉 TNC 的刀具管理靠两张表:TOOL.T 存每把刀的长度/半径/寿命,TOOL_P.TCH 存刀库每个刀套对应哪把刀。本文讲清两张表怎么填、L/R 刀补怎么自动生效、刀具寿命怎么设,以及 tool_p.tch 读...
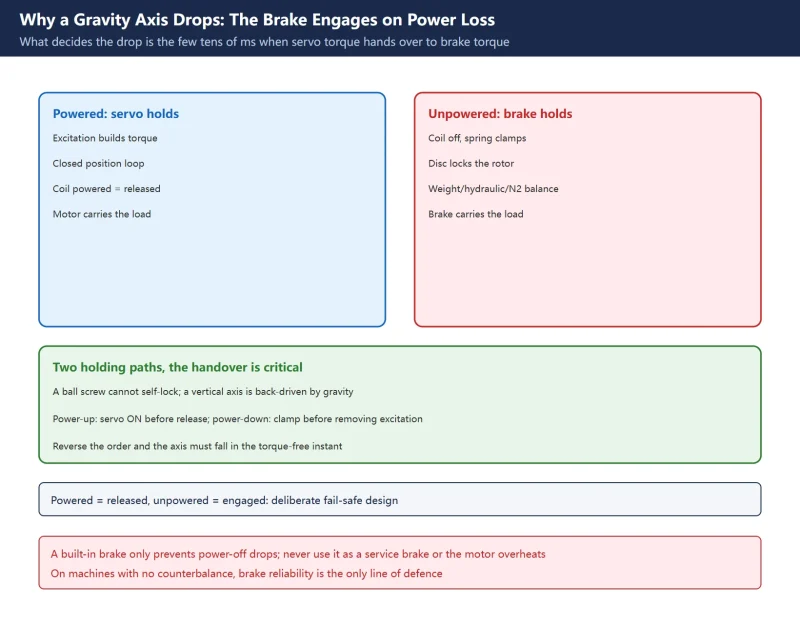
Fanuc Gravity-Axis Brake: Release Sequence, 24V Wiring and Diagnosing Z-Axis Drop
A Z axis that drops on E-stop or power loss is not simply a bad brake. Based on FANUC B-65162E/03-10: power-off engaged brake, power-up/down sequence, dedicated 24V circuit, BRKC, ...
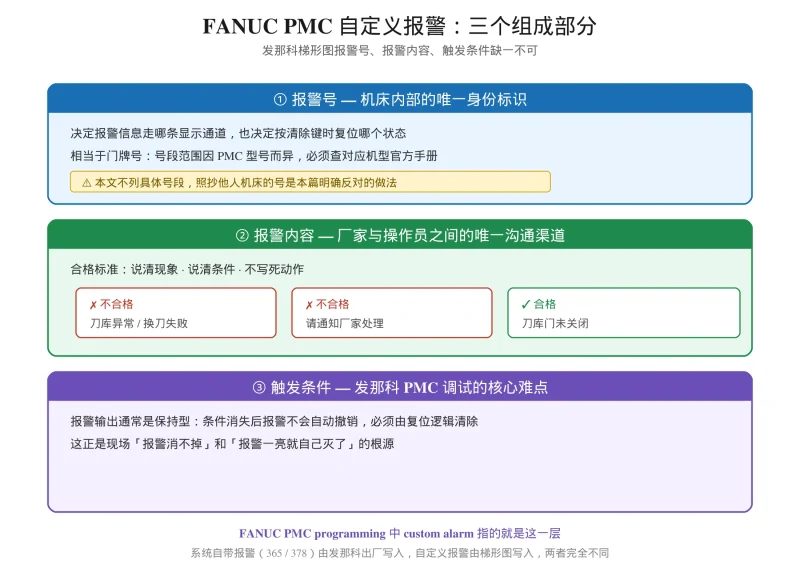
发那科梯形图:FANUC PMC 自定义报警 ALARM 写法与显示画面
一句话答案:FANUC PMC 自定义报警是机床厂家在发那科梯形图里用 ALARM 指令自行定义的中文报警提示;发那科出厂只提供框架与通道。它由 报警号、报警内容、触发条件 三部分组成,写法遵循文中...
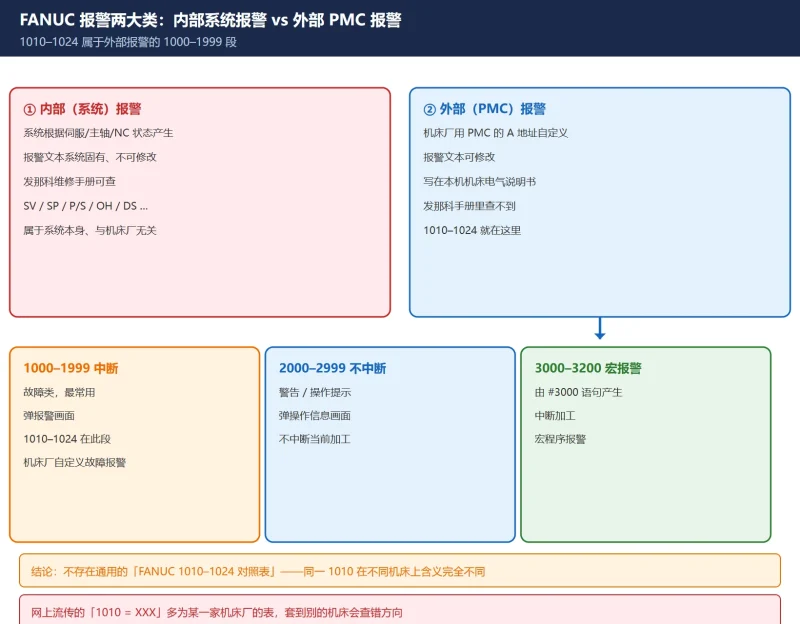
FANUC ATC 报警 1010–1024 速查:机床厂自定义报警的反查方法与真实对照
加工中心刀库/ATC 报警 1010–1024 为什么在发那科原厂手册里查不到?因为它们是机床厂用 PMC 的 A 地址自定义的外部报警。本文给出报警号段划分、A 地址映射、四步反查法,以及四个真实机床厂...
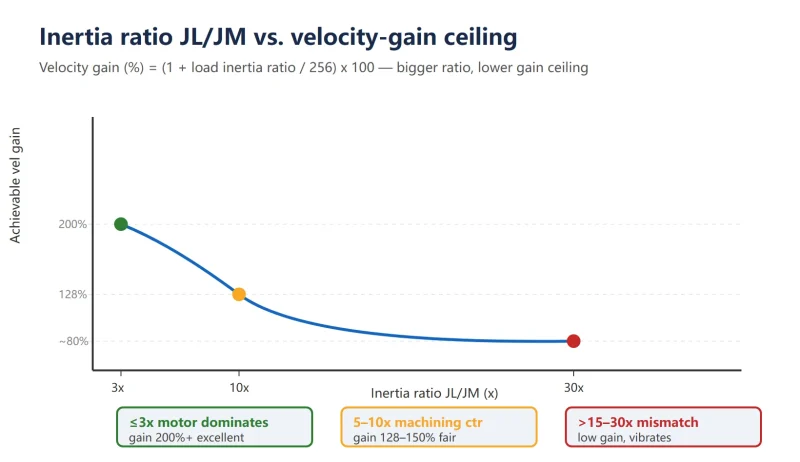
FANUC Inertia Ratio: Hand Calculation, Parameter 2021, Servo Guide and AI Servo Tuning
How to calculate and measure FANUC inertia ratio: hand formulas J=Mr² and J=M(P/2π)², parameter 2021 (default 128) and the velocity-gain conversion, Servo Guide / AI Servo Tunin...
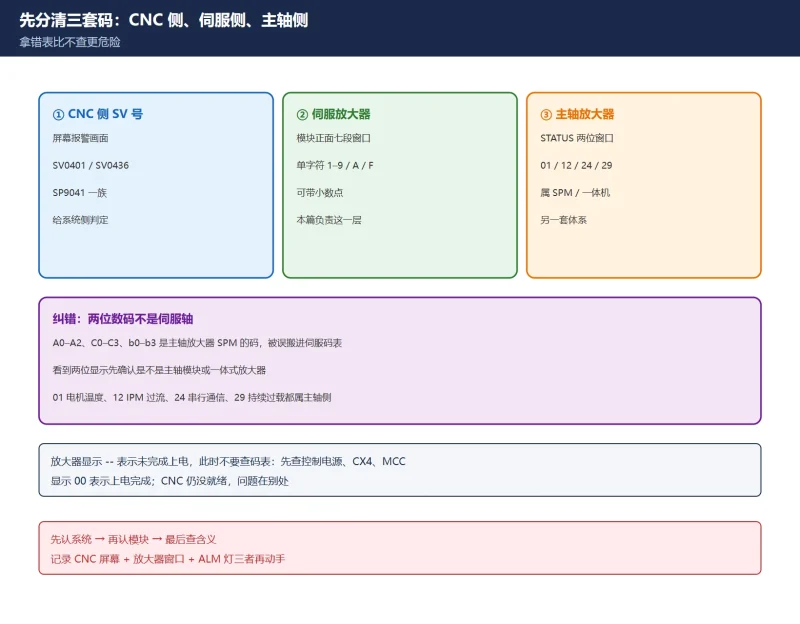
FANUC 伺服放大器 A06B 数码管报警码全表:普通码查电缆,带点码查 IPM
先按 A06B 型号分表(α SVU / α SVM / αi SVM),再用 8/9/A 过流与 8./9./A. IPM 的判别法决定先测电机线还是拆驱动;附断电三步与主轴两位码区分。
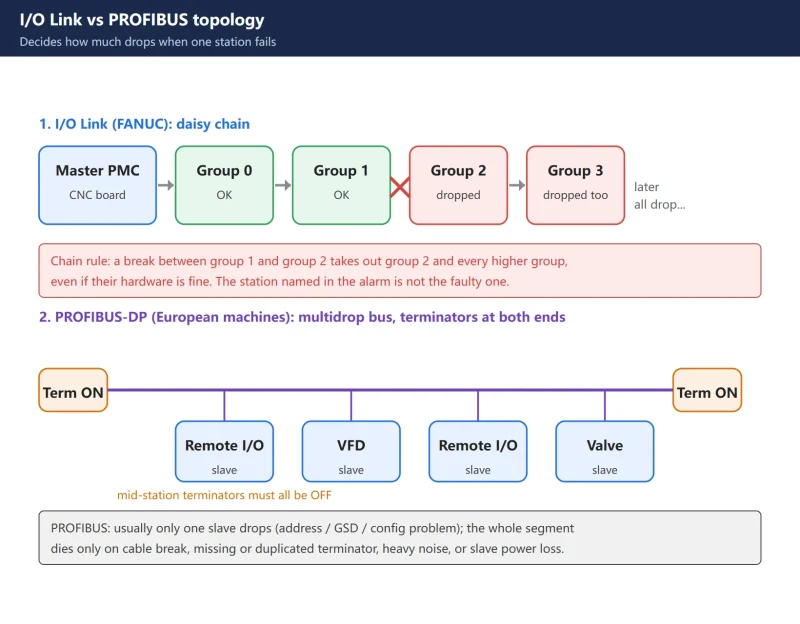
How to Troubleshoot I/O Link & PROFIBUS Station Dropout: Reading ER97 + the I/O Link Chain Rule + PROFIBUS BF LED Diagnosis + Terminator/Address/Shielding Checklist
Do not swap modules the moment a station drops. FANUC I/O Link is a daisy chain: one break takes out everything downstream, so the station named in the alarm is usually not the fau...
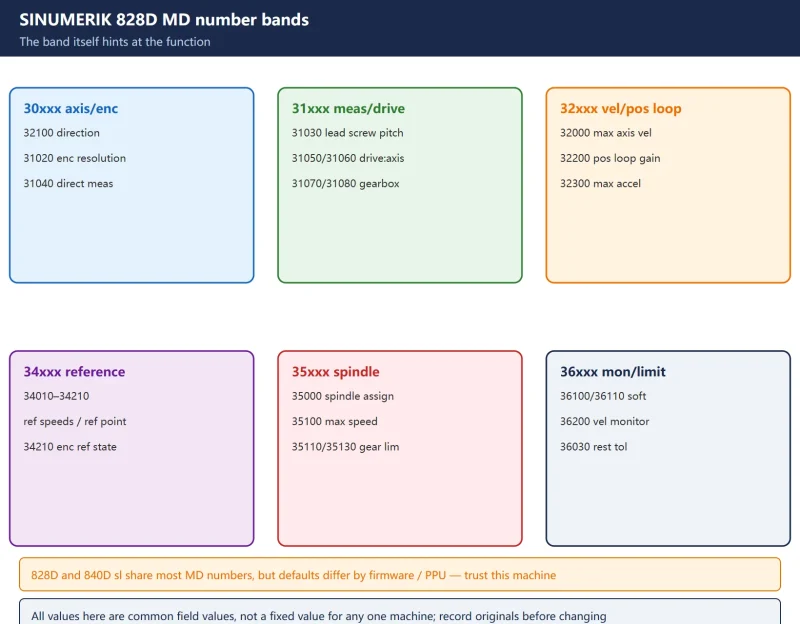
SINUMERIK 828D Common Machine Data (MD) Quick Reference — Axis / Spindle / Referencing / Soft Limits
The machine data (MD) most often changed when commissioning a SINUMERIK 828D, grouped by function: axis setup 32100/31020/31030/31040/31050/31060, velocity/acceleration/jerk 32000/...
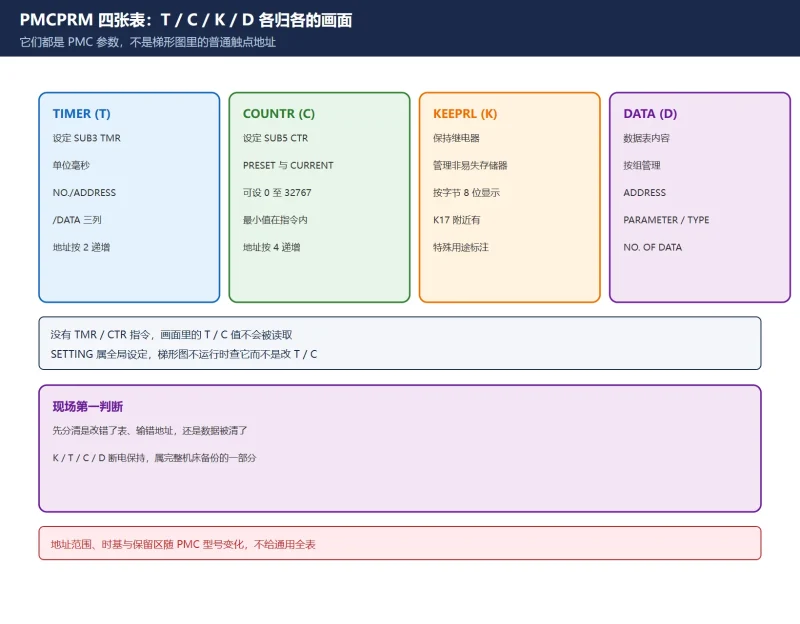
FANUC PMC 数据表 / 计数器 / 定时器 / K 继电器速查:PMCPRM 四张表与地址字节结构
T / C / K / D 都是 PMC 参数,统一在 PMCPRM 的 TIMER、COUNTR、KEEPRL、DATA 四张表维护。本页给出官方可核实的画面职责、T 占 2 字节与 C 占 4 字节的证据、保留区与 MDI 写入六步。
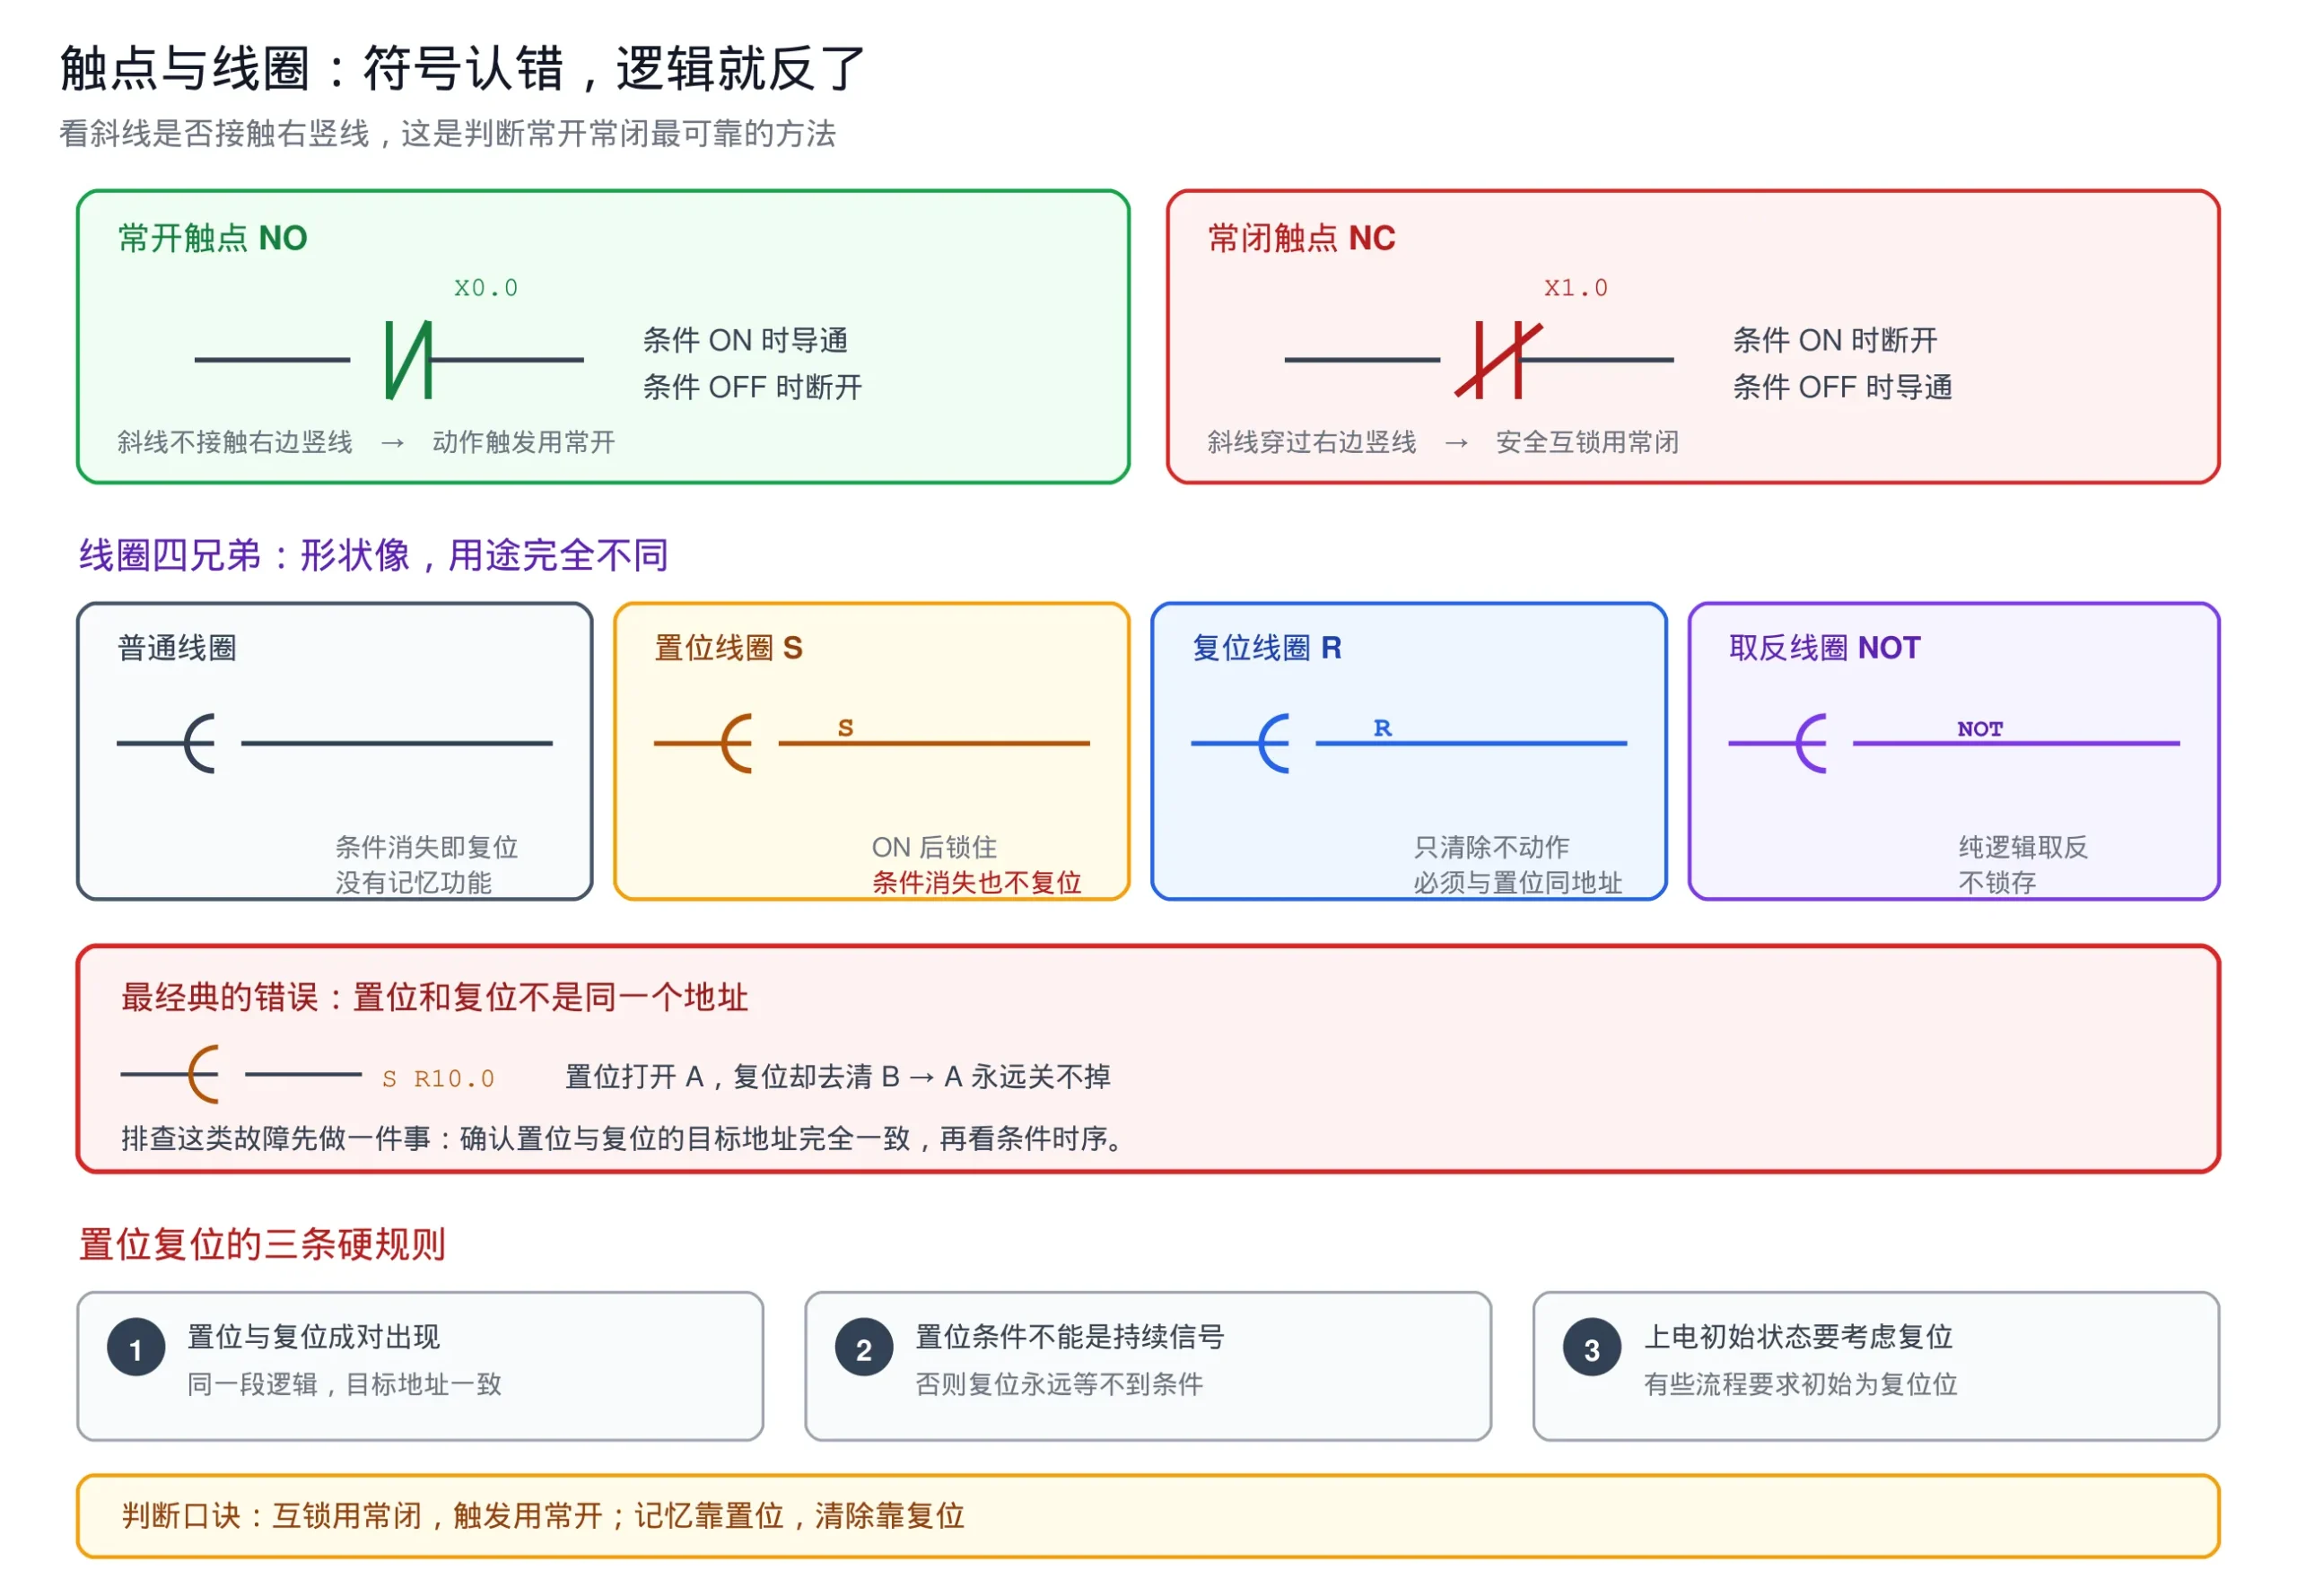
发那科梯形图符号速查:常开常闭、线圈、边沿与比较指令图解
一句话答案:认错一个 FANUC 梯形图符号,程序意思就完全反过来——符号图解必须靠眼睛看。本文把最常用符号逐个画出:常开/常闭、四种线圈(普通/置位/复位/取反)、边沿检测、比较指令、跳转...








