

 cncshare

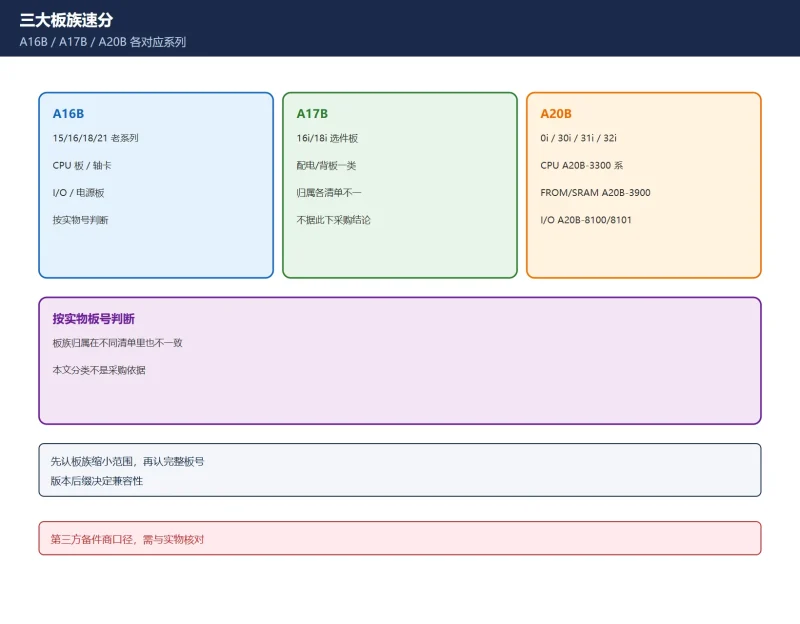
FANUC 主板备件号速查:A16B / A17B / A20B 三大板族怎么读 + 换主板前必须确认的 5 件事
网上流传的板号对照表来自不同备件商,彼此对同一台系统给出不同答案——本页明确标注这是现场流传清单、需与实物板号丝印和随机手册核对,不称官方确认。讲清 A16B/A17B/A20B 三大板族、板号结...
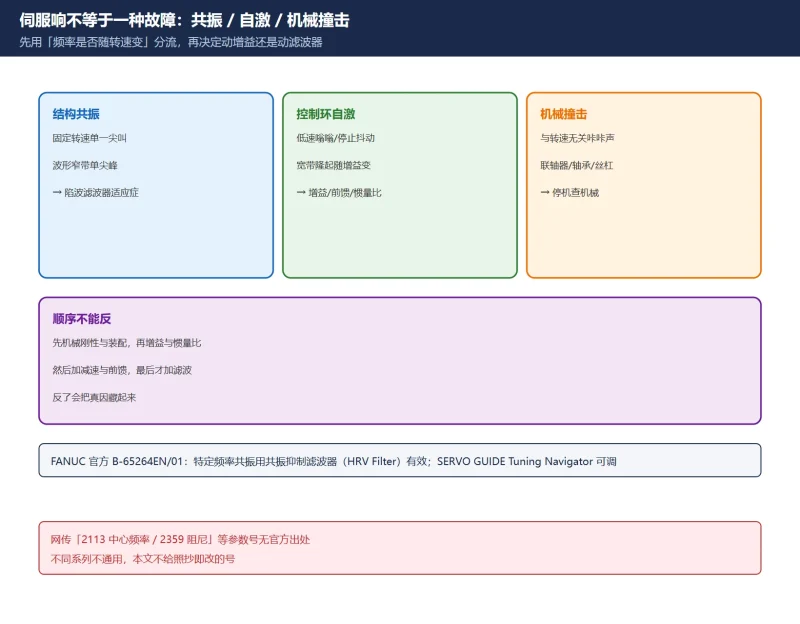
FANUC 伺服共振 / 啸叫怎么抑制?陷波滤波器(频率·带宽·衰减)参数设定 + Servo Guide 扫频定位全流程
伺服啸叫不是把增益调小一句话能解决的。本文按 FANUC 官方伺服调整手册与 HRV 滤波器通知,讲清共振、啸叫与机械撞击的分流、Servo Guide 扫频读尖峰频率、陷波滤波器三要素与多组分配,以及先...
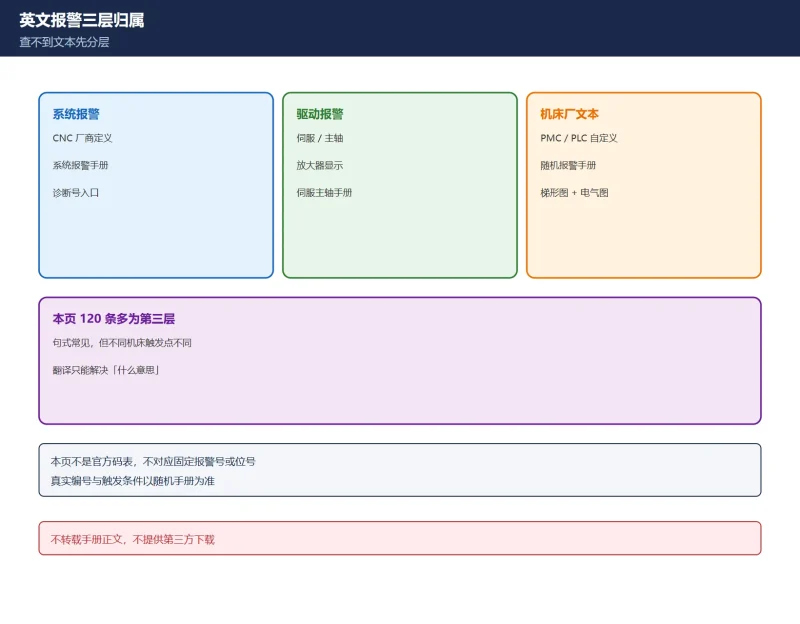
数控机床英文报警中文对照(120 条句式样例)+ 看到英文报警后 30 秒定位该查哪个点
现场常见英文报警大多是机床厂写在 PMC/PLC 的自定义文本。本页按 12 个子系统给出 120 条英文句式样例与中文含义,再用 NOT READY / OVERLOAD / FAULT / TIMEOUT / LOW / INTERLOCK 判读触发语...
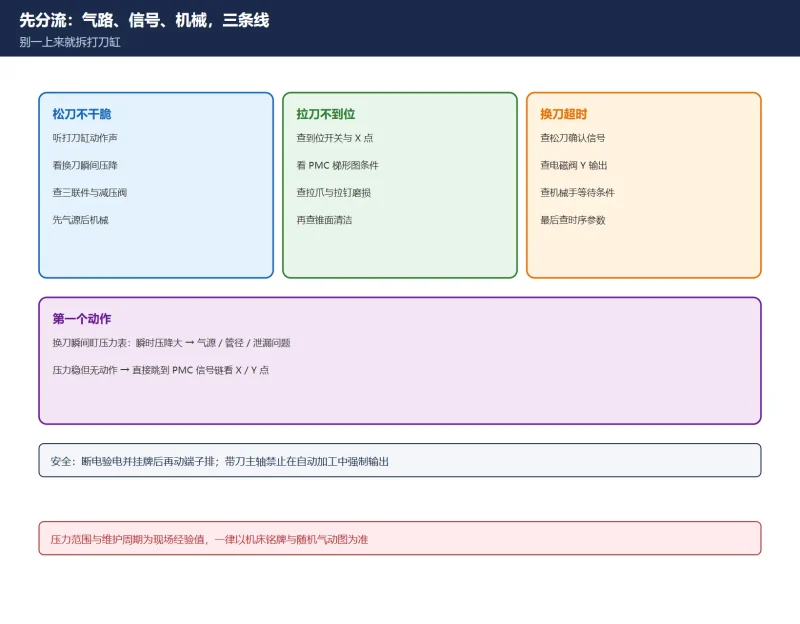
主轴松刀失败 / 刀夹不到位怎么查?气源压力 + PMC 信号链 + 电磁阀
松刀失败别先拆打刀缸。本文把压力基准、ISO 8573-1 气源质量等级、压力开关到 PMC 输入点再到电磁阀输出的完整信号链、三种检漏手法与机械侧兜底串成一条排查路径。

三菱 MT Works2 / MR Configurator2 哪里下载?伺服调参上位机三大模块、怎么连 MR-J4/J5、能改哪些参数与三大下载坑
三菱伺服调参上位机全解:MT Works2 套件与 MR Configurator2 的分工、官方获取路径(不给网盘)、连接 MR-J4/J5 流程、PA01/PA05/PA06 参数速览与三大下载坑。纠正'MR-J5 用 MT Works3'的流传...
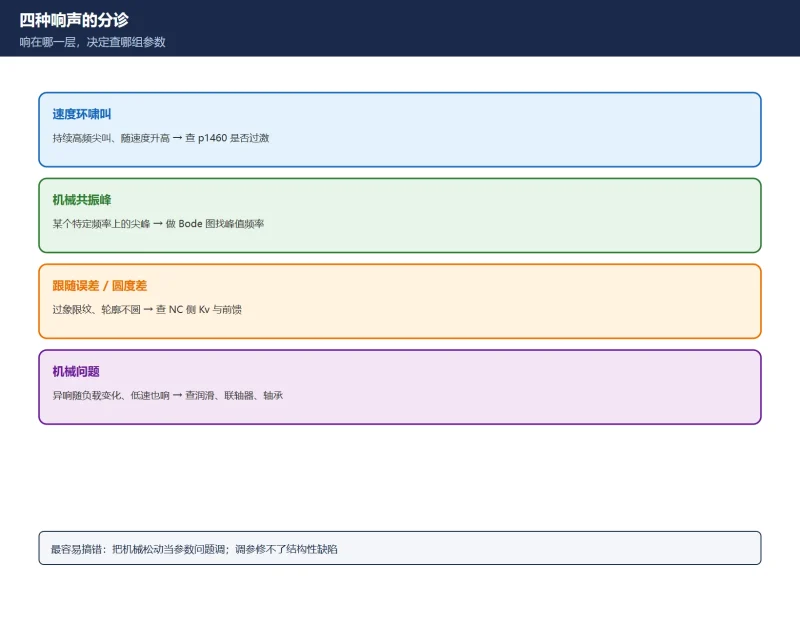
SINUMERIK 828D / 840D sl 电机嗡鸣、振动怎么调?驱动侧 p1400 / p1460 / p1462 / p1960 自优化 / p1656 陷波 + Bode 图判读 + NC 侧 Kv 的先后顺序
电机嗡鸣、尖叫、走圆不圆,先分清是速度环、机械共振、NC 侧 Kv 还是机械问题。本页讲清驱动侧 p1400/p1460/p1462/p1960/p1656 调参:先 p1960 自优化、再 p1460 降 10-20% 与 p1462 升 20-50%...
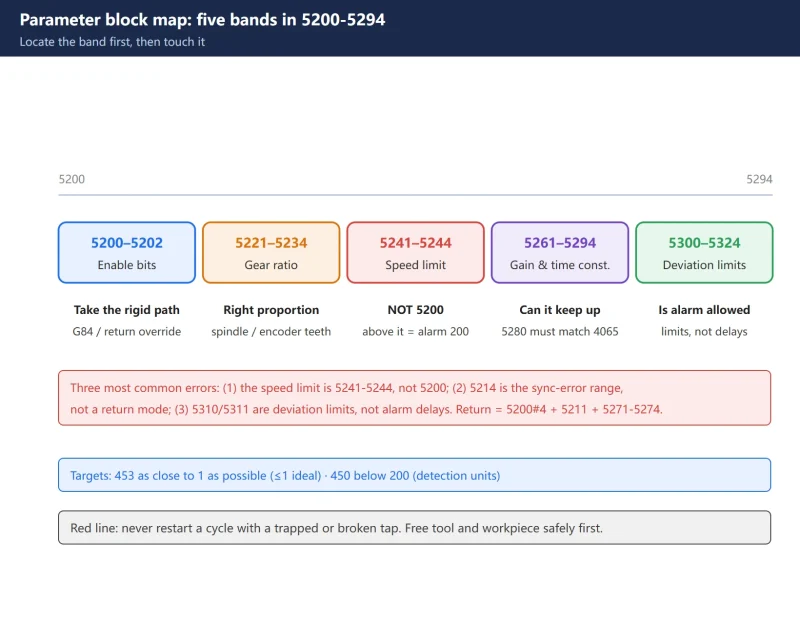
Fanuc Rigid Tapping Parameter Quick Reference: 5200–5294, SP0741 and DGN 452/453
A copy-straight-to-the-machine Fanuc rigid tapping reference: 5200-5294 grouped into five blocks (enable bits, gear ratio, speed limit 5241-5244, gains and time constants, deviatio...

机床打表找正怎么做?检具选择、标准流程、五项常见几何误差的调整部位与「检验 ≠ 找正」分层
「打表」是装配与维修现场用百分表把几何关系调回去的活,和按 ISO 230-1 出验收报告不是一回事。本页写清检具量程、预压归零、锁紧后复检,并点破网上「七项几何误差 + 垫片厚度」其实出自某一...
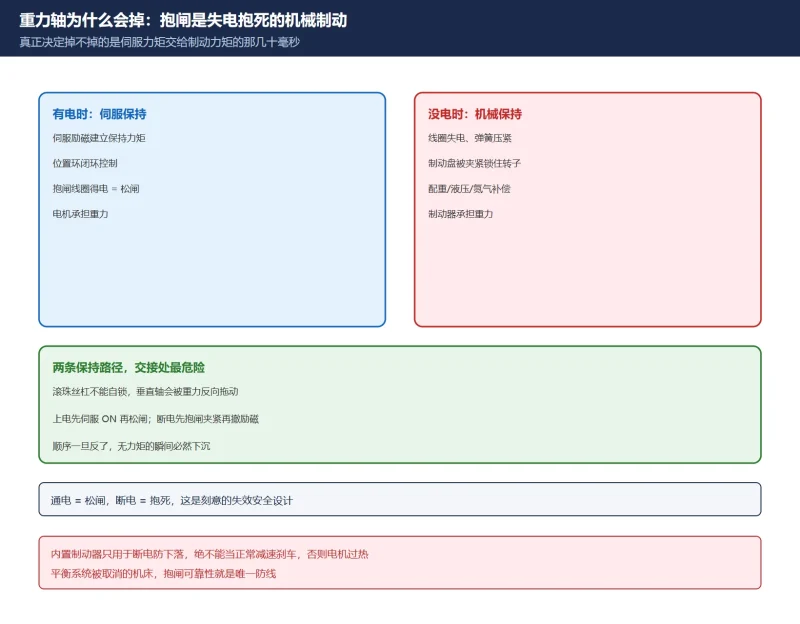
FANUC 重力轴(垂直轴)抱闸怎么查?上电/断电时序 + 抱闸 24V 与到位确认 + Z 轴下落/掉刀的四层定位
Z 轴在急停或断电时往下掉,不是换抱闸就能解决。按 FANUC 官方 B-65162E/03-10 与垂直轴防下落设计资料,拆开失电抱死制动、上电/断电时序、独立 24V 回路、BRKC 参数与四层定位及安全红线。
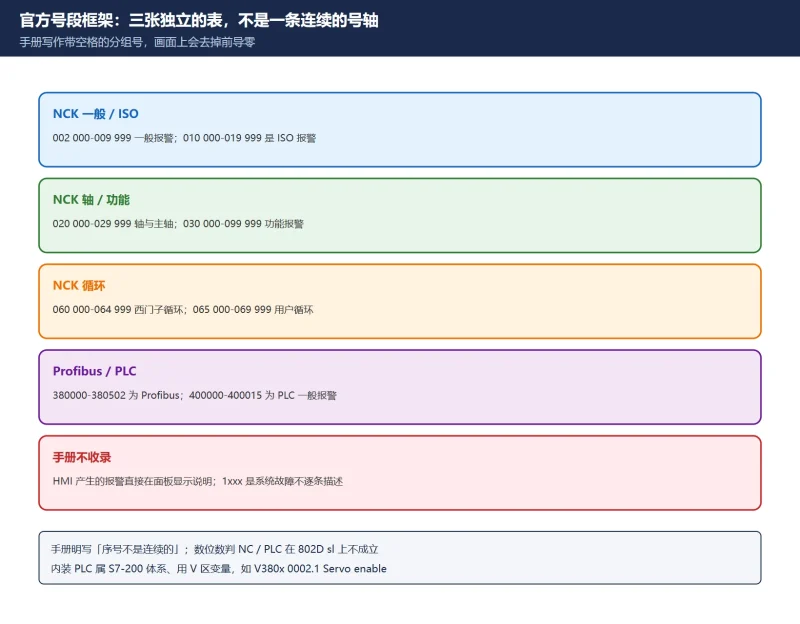
SINUMERIK 802D sl 报警速查:NCK / PROFIBUS / PLC / 用户报警号段与官方检索路径
802D sl 报警不能按「五位 NC、六位 PLC」分。本页按官方诊断手册给出三条号段线、700000 用户报警接口、25050 完整条目、系统反应与按号全文检索的手册导航。








