

 cncshare

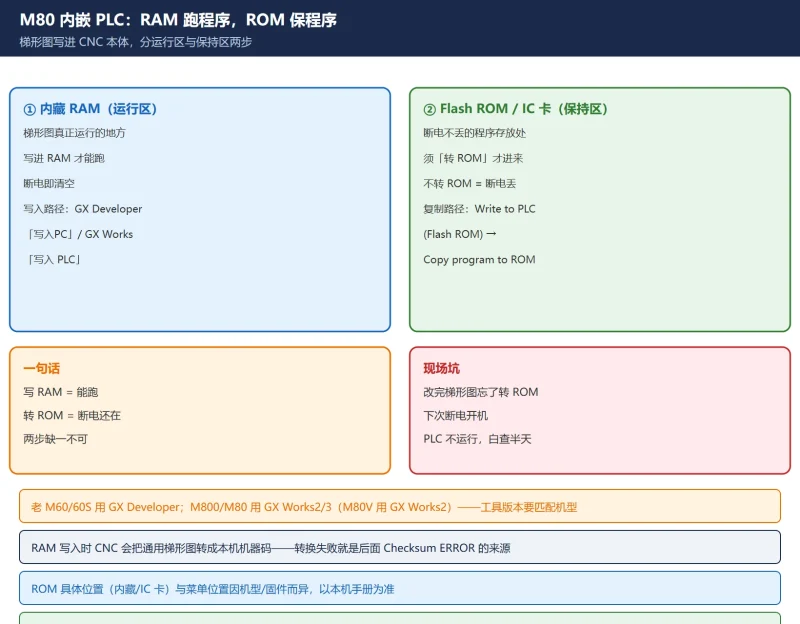
三菱 M80 梯形图怎么写进 CNC?GX Developer 写 RAM、转 ROM 与 Checksum ERROR 排查
三菱 M80 / M800 的梯形图(内嵌 PLC 序列程序)怎么写进 CNC:GX Developer / GX Works2·3 写入内藏 RAM 的流程、为什么必须'转 ROM'固化、以及 Checksum ERROR 的根因(转换错误把出错步变 N...
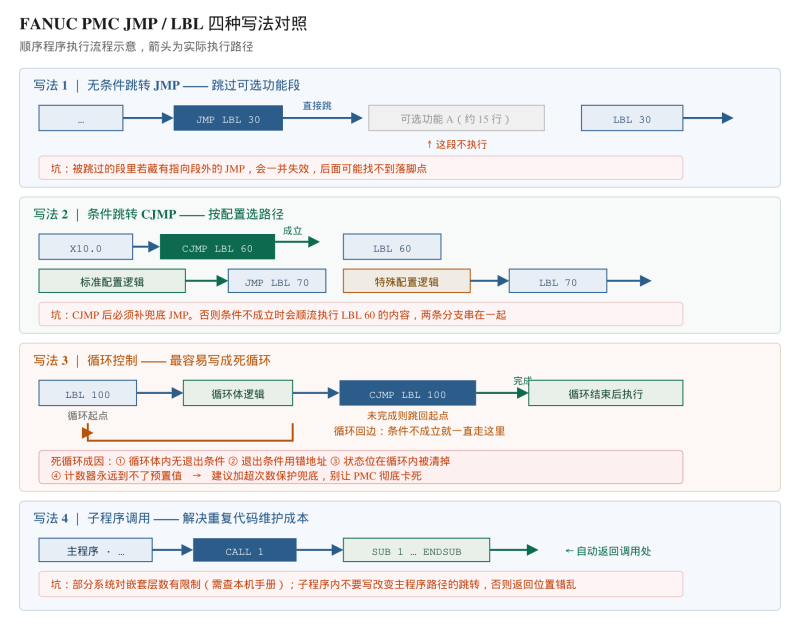
FANUC PMC 跳转指令 JMP LBL 详解:4 种写法
FANUC PMC 跳转指令 JMP / LBL 实战教程。详解无条件跳转、条件跳转 CJMP、循环控制与子程序调用 4 种写法,附死循环四种成因与排查方法、漏执行防范措施及常见故障速查表。数控电气工程师梯形...
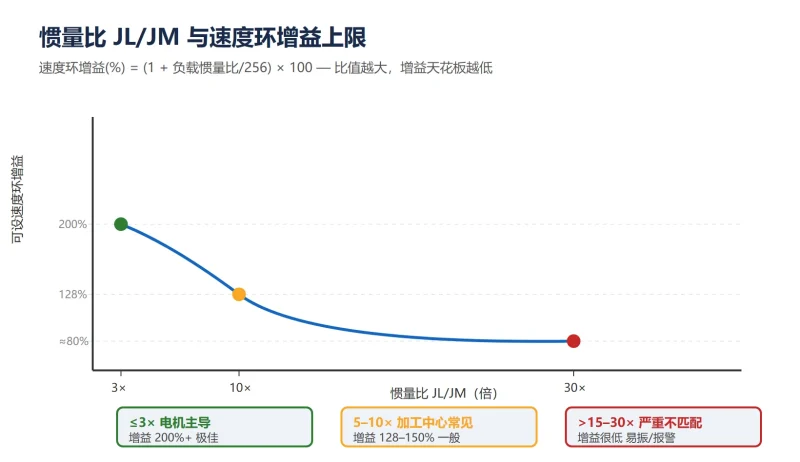
FANUC 伺服惯量比怎么测怎么算?手算公式 + 参数 2021 辨识 + Servo Guide 与 AI Servo Tuning 实操
FANUC 惯量比手算公式 J=Mr² 与 J=M(P/2π)²,参数 2021 负载惯量比(默认 128)与速度环增益换算表,Servo Guide / AI Servo Tuning 自动惯量估计与前后参数对比,偏差>30% 的机械故障判读,...
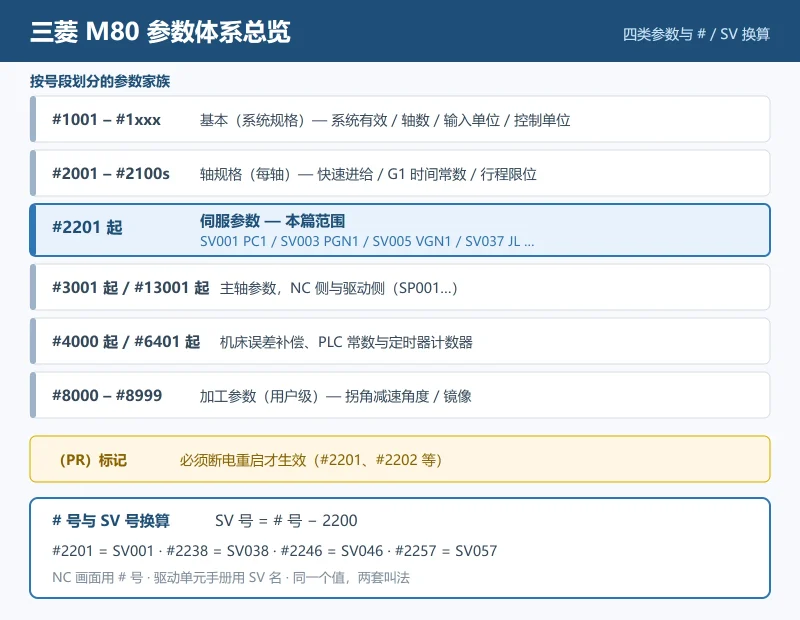
三菱 M80/M70 伺服参数速查:#2201–#2210 全表、#2233/#2238/#2246 共振抑制、#2235/#2237 惯量辨识完整对照
三菱 M80/M70 伺服参数速查:#2201–#2210 全表(PC1/PC2 齿轮比、PGN1 位置环、VGN1 速度环)、#2233/#2238/#2246 共振抑制三件套、#2235→#2237 惯量辨识实测步骤、SHG 与 OMR-FF 互斥、伺服...
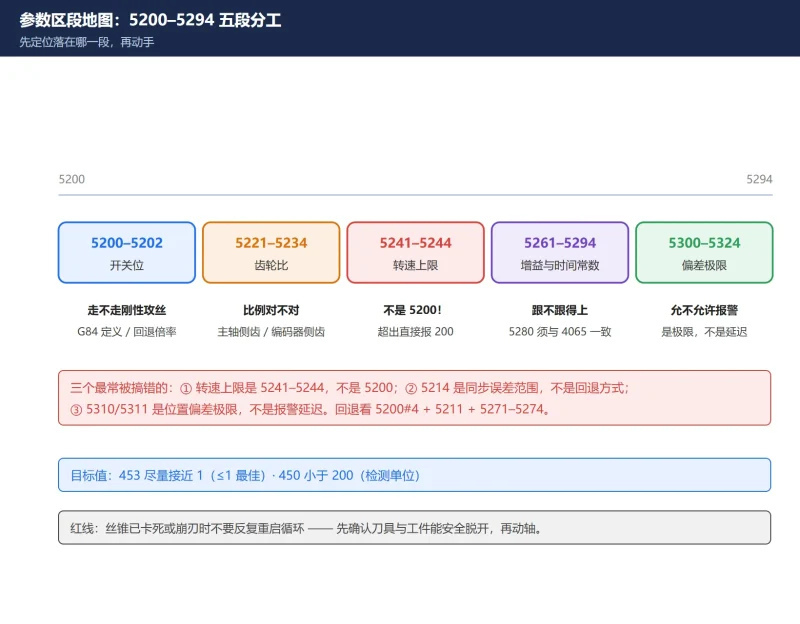
FANUC 刚性攻丝参数速查表:5200–5294 区段逐条说明 + SP0741 报警码 + 诊断号 452/453 含义
可直接对着机床抄的 FANUC 刚性攻丝参数速查表:5200–5294 按五段归类(开关位 / 齿轮比 / 转速上限 5241–5244 / 增益与时间常数 / 偏差极限),逐条给出含义与常用设定;附诊断号 452/453/45...
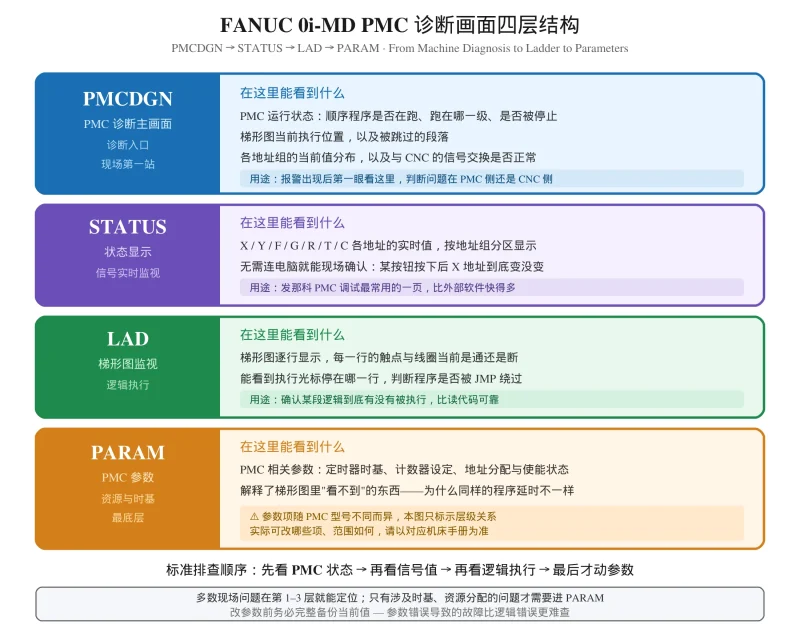
Fanuc 0i-MD PMC Diagnostic Screens: PMCDGN, STATUS, LAD and PARAM
What PMCDGN, STATUS, LAD and PARAM each answer on a Fanuc 0i-MD.
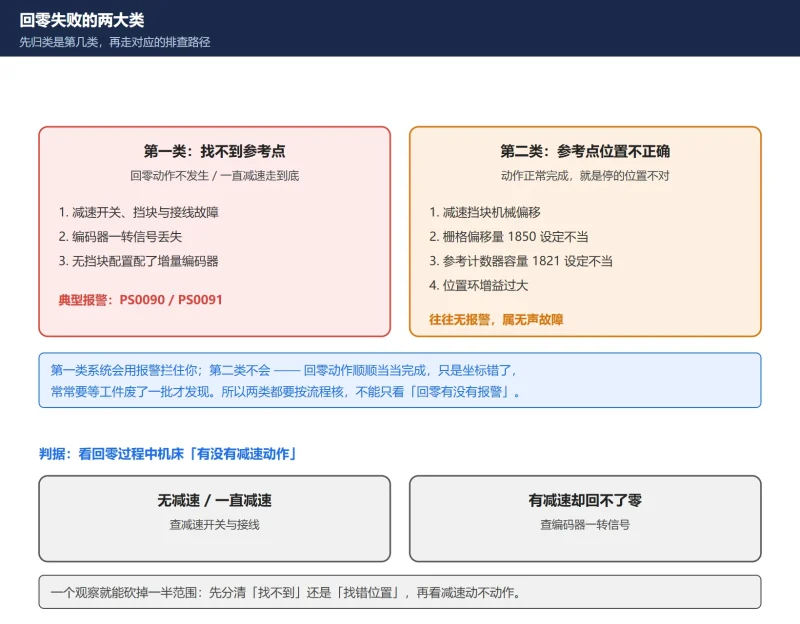
数控机床回零失败怎么分类排查?”找不到参考点”与”参考点位置不对”两大类 + 减速开关/一转信号 + 1850 栅格偏移 / 1821 参考计数器 + 绝对值编码器电池
回零失败别再靠换件试:先分成'找不到参考点'和'参考点位置不正确'两大类。前者再看回零时有没有减速动作——无减速查减速开关与接线,有减速仍失败查编码器一转信号;后者按偏差形态区分 1850 ...
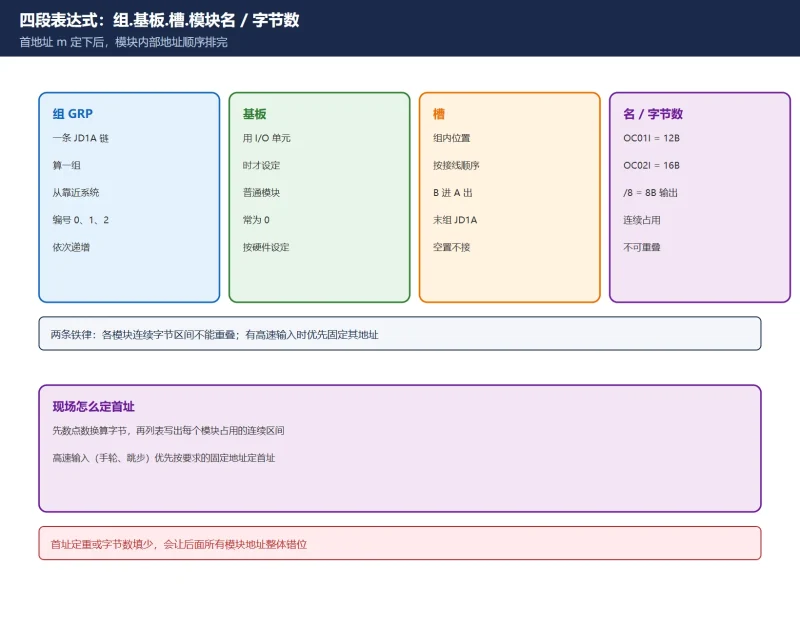
FANUC I/O Link 地址分配速查:组.基板.槽 怎么读、OC01I / OC02I 与手轮 16 字节铁律
I/O Link 地址分配不是猜 X/Y 号,而是「组.基板.槽.模块名/字节数」四段表达式。本页给出模块名与字节数对照、手轮必须占 16 字节的原因、I/O Link 与 I/O Link i 的分界,以及写入生效与现场...

“FANUC Data Backup and Recovery: ALL I/O Full Backup vs BOOT SRAM Backup — 3 Methods Compared + Restore Steps”
'FANUC data backup explained: when to use ALL I/O one-click full backup (0i-F / 0i-F Plus), BOOT SRAM backup (system won't boot), or itemized backup. Covers parameters 0020 / 0313#...
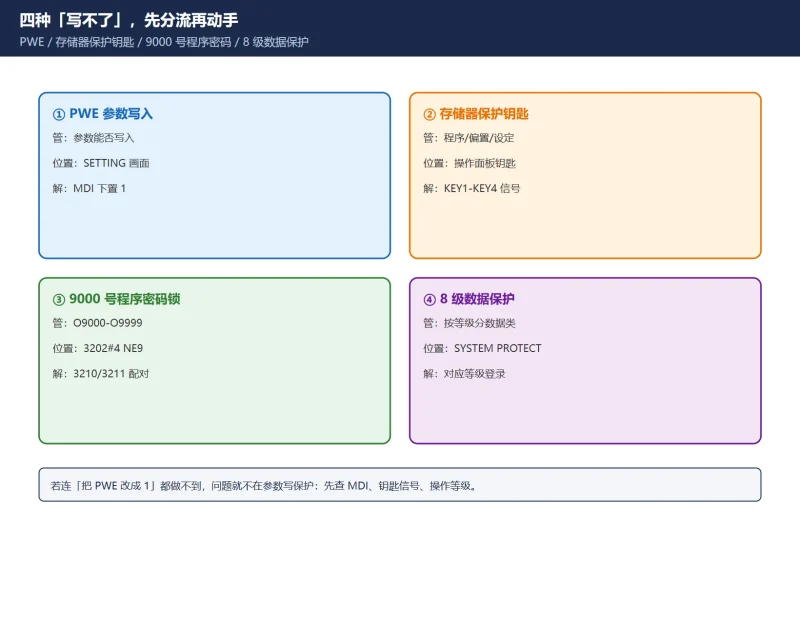
FANUC 参数改不了/写不进去怎么解除?PWE 参数写入开关 + SW0100 + 3210/3211 与 3202#4 NE9 混淆纠正
参数写不进去,先分清是 PWE 没开、程序编辑被保护、9000 号程序密码锁,还是新机的 8 级保护。本文给 MDI 到 SETTING 开 PWE 的完整路径,说明 SW0100 只是状态提示,并纠正把 3210/3211、3202...








