

最新发布第6页
排序
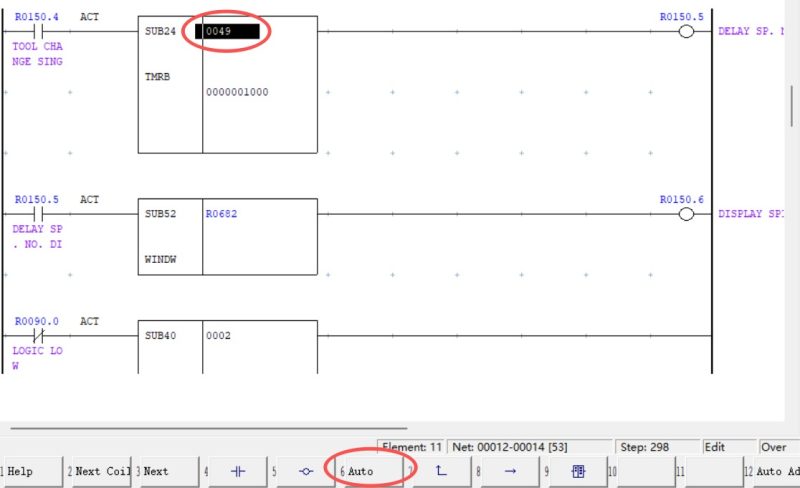
FANUC LADDER III技巧:如何自动分配定时器/计数器参数号?
本文详解FANUC LADDER III软件中定时器(TMR)和计数器(CTR)参数号的“自动输入”功能。掌握这一技巧,可避免手动分配冲突,提升PMC编程效率。

 昨天
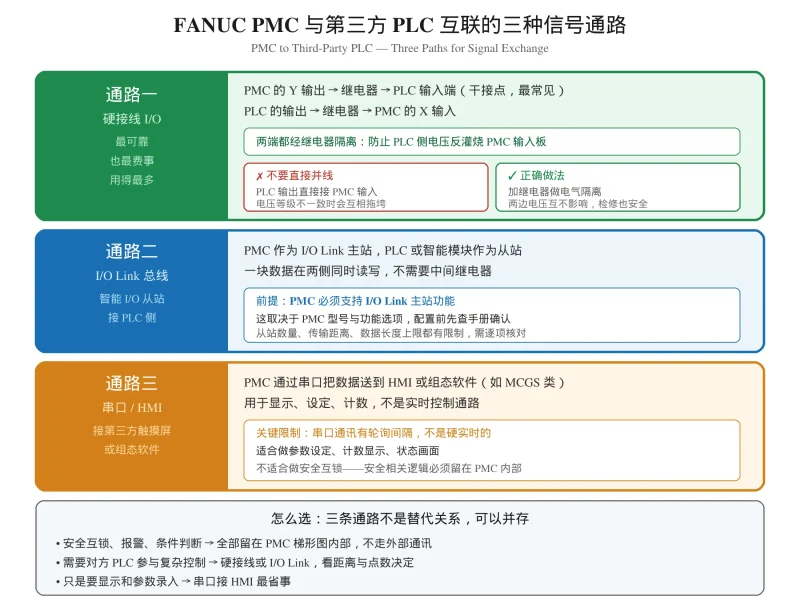
FANUC PMC 与第三方 PLC 通讯怎么实现?S7-200 与组态屏信号交换实操
发那科梯形图实操:讲清 FANUC PMC 与第三方 PLC 互联的三条信号通路(硬接线 I/O、I/O Link 总线、串口 HMI)、电气隔离与共地要点、地址对照表约定,以及信号不通的五步排查顺序
昨天
FANUC Alarm Code List: P/S Alarms 0492–1308 Explained (Part 3)
English reference for FANUC P/S alarm numbers 0492 to 1308: 3D interference check, Cs contour control, thread cutting, macro syntax and variables, program registration, and G10 par...
昨天
伺服放大器坏了修还是换?一张决策表和四个成本项,别只看报价单
伺服放大器故障后只对比维修费和换新价是错的。本文给出可修性判断、维修三个层次、更换三种选择,以及含停机成本的完整决策表,帮你算出真正的成本边界。
昨天
FANUC Program Transfer: RS-232, Memory Card, USB, Ethernet and DNC — Pinout, Parameters and Troubleshooting
Transferring a program into a FANUC control fails for four recurring reasons: wrong cable pinout, wrong 0020 I/O channel, mismatched serial frame settings, or a media format the co...
昨天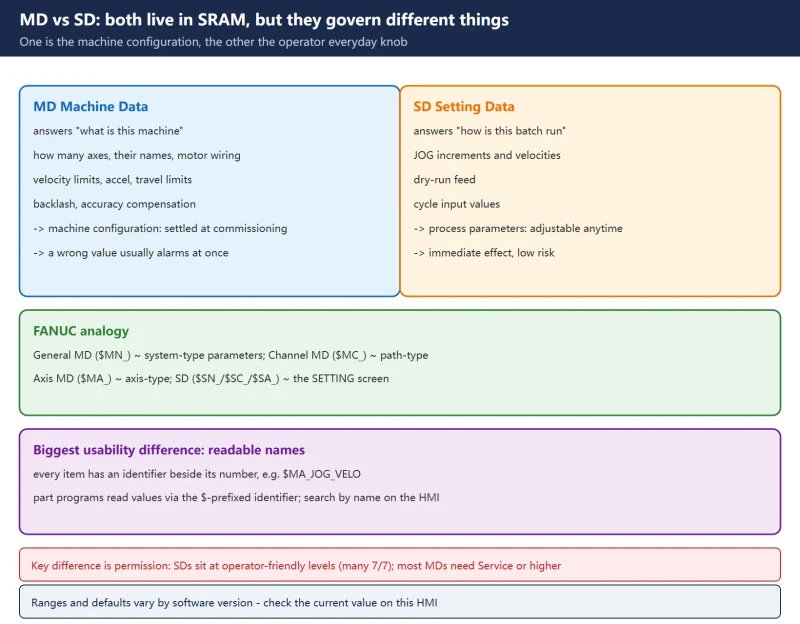
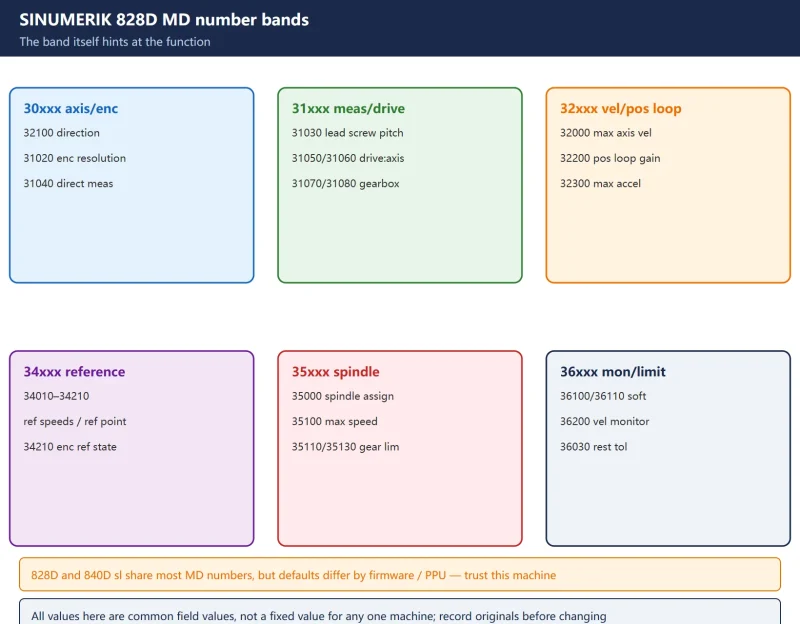
Setting Data (SD) vs Machine Data (MD) on SINUMERIK 828D: Number Ranges, Activation Types and Access Levels
On the 828D both MD and SD live in SRAM but do completely different jobs: MD defines what this machine physically is, and getting it wrong means alarms or even a crash; SD is the o...
11小时前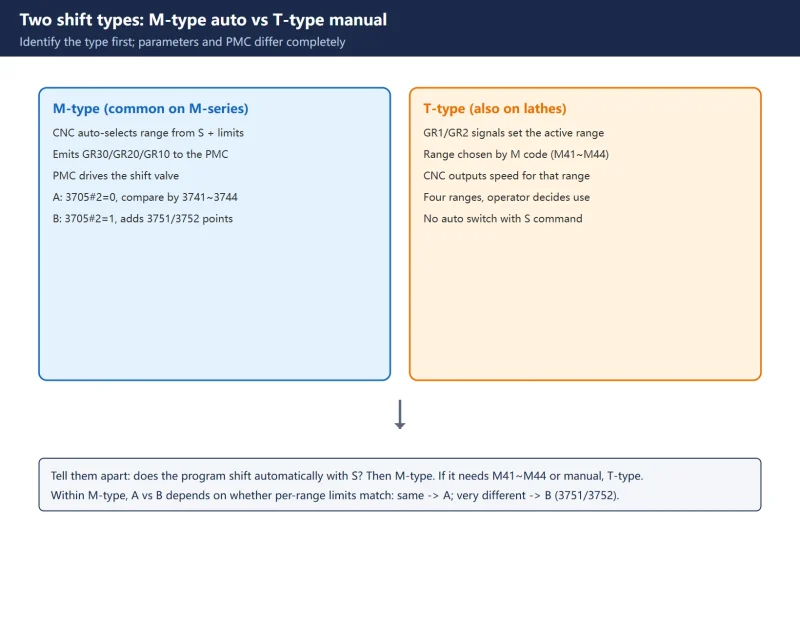
FANUC Spindle Gear Shifting: 3705/3732/3735/3741-3744/3751-3753/4056-4059 and PMC Signals
Gear-shift setup breaks most often because the clamp-speed parameter names are confused (there is no 3734; minimum is 3735, maximum 3736), 3741-3744 is inverted against the gear ra...
12小时前
看懂PMC,其实没那么难
2025年V1.0《看懂PMC,其实没那么难》电子书高清PDF下载:206页图解急停、润滑、四轴、倍率控制及报警文本,配套PMC仿真软件,适合数控维修/调试零基础30分钟上手,限时5折送梯形图。
昨天
FANUC 0T 系统不能输入加工程序:0018# 参数错误导致编辑功能失效 | CNC 维修案例
台湾 TNC-20NT 数控车床在重装 FANUC 0T 系统后无法输入加工程序。通过检查发现 0018# 参数第 7 位被错误设为 1(编辑 B 方式),改为 0(标准方式)后故障排除。
昨天
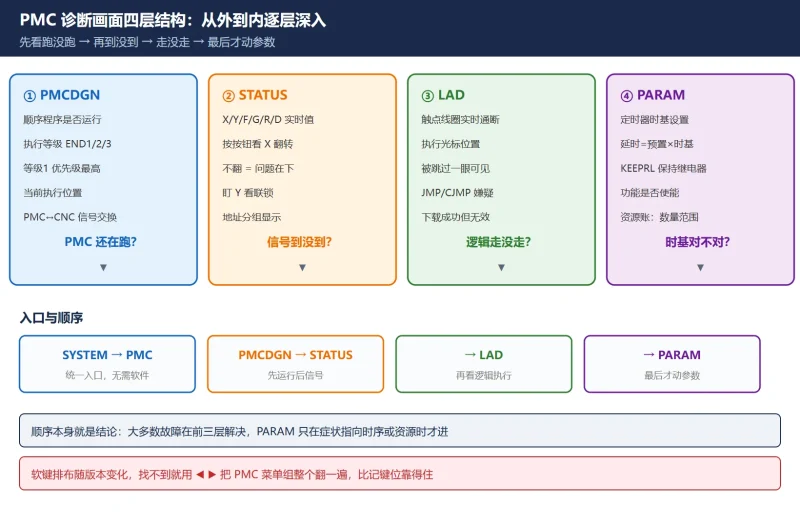
零基础学习发那科PMC视频教程全攻略 | 从看不懂梯形图到独立调试
本文面向零基础读者,系统介绍如何通过学习视频教程掌握发那科 PMC(可编程机床控制器)。文章说明 PMC 的定位与 X/Y/G/F/R/K 六类信号地址体系,梳理市面主流 PMC 视频教程的形态与挑选标准(...
昨天




扫一扫,添加我的微信