

 cncshare

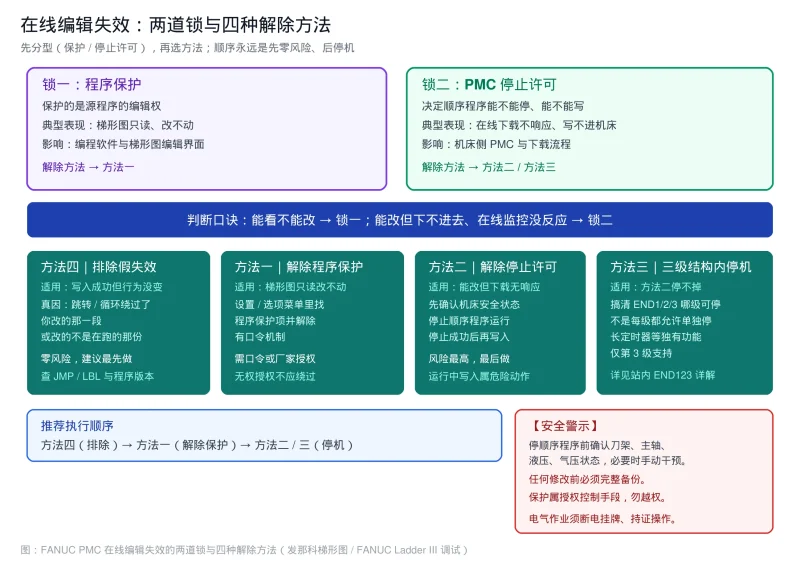
发那科梯形图 在线编辑失效4种解除方法
发那科梯形图故障排查:FANUC Ladder III 在线编辑后梯形图改不动、下传无响应的原因与 4 种解除方法,区分程序保护与 PMC 停止许可,详解三级顺序程序停机要点与五种假失效判别,附速查表
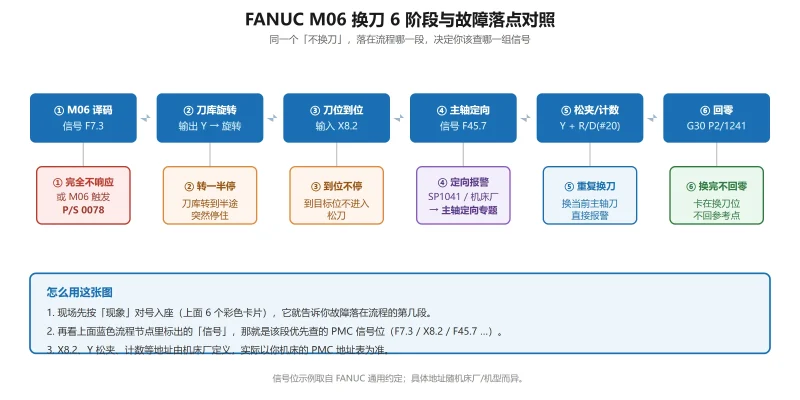
FANUC 加工中心不换刀/换刀超时怎么查?M06 换刀流程 6 个阶段对应信号与故障点对照
FANUC 加工中心 M06 不换刀/换刀超时按「不响应·转一半停·到位不停·换完不回零·重复换刀·PS0078」六阶段分流,逐一对应 M 译码 F7.3、刀位 X8.x、主轴定向 F45.7 等信号位与排查点。
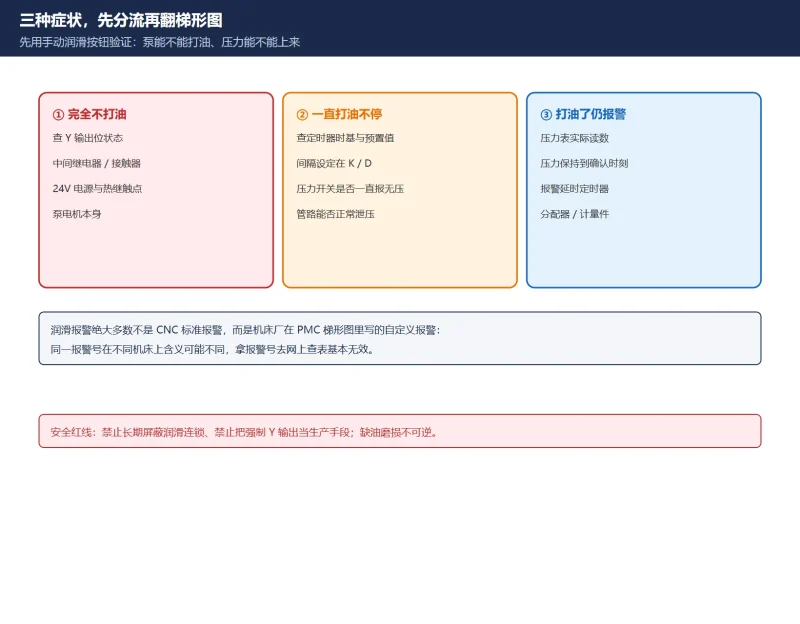
数控机床集中润滑报警怎么查?打油时序 + PMC 定时器 + 压力开关 X 点 + 油泵过载 + A 地址反查
润滑报警先按「不打油 / 一直打油 / 打油了仍报警」分流。本文给集中润滑的周期打油时序、PMC 定时器与保持继电器、压力开关/液位开关/热过载三路 X 输入、Y 输出驱动链,以及从报警 A 地址反查...
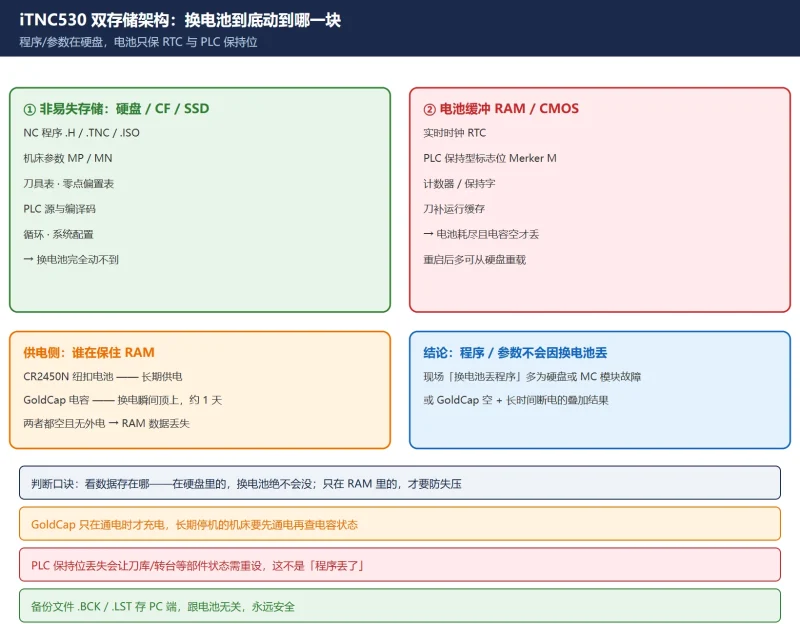
海德汉换电池会丢程序吗?iTNC530/TNC640/TNC7 到底丢什么、留什么,附 Renata CR2450N 型号与带电更换流程
换电池前最怕一句'程序会不会没'。对海德汉 iTNC530 这类控制,答案是否定的:NC 程序、机床参数、刀具表、零点偏置全在硬盘或 CF 卡里,跟那颗纽扣电池没关系。电池只保 RTC、PLC 保持位和刀补...
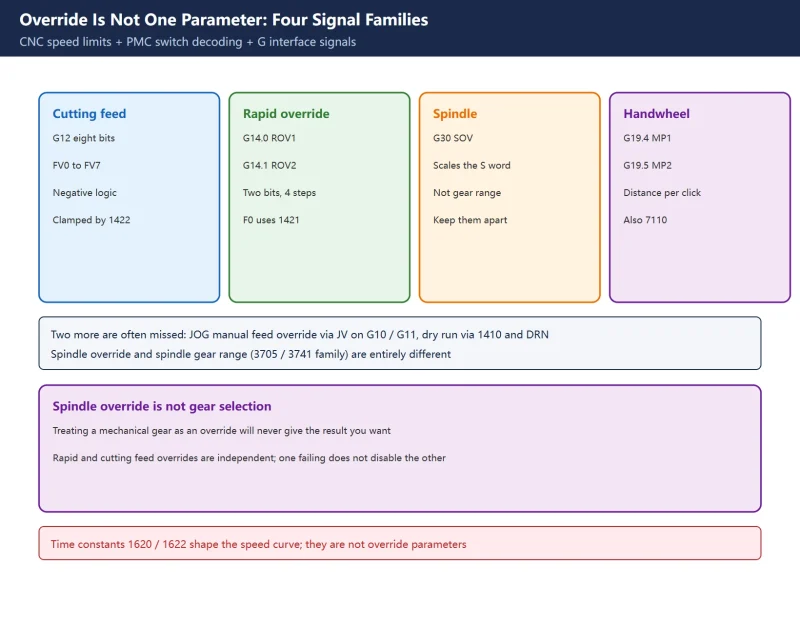
Fanuc Override Setup: Parameters 1420-1425, G12 / G14 Signals and Four Failure Checks
The fourth rapid-override step is F0, not 10%. G12 is 8-bit negative logic covering 0-254%. G6.4 clamps cutting feed only. The official start-up manual split of 1420-1425, the sign...
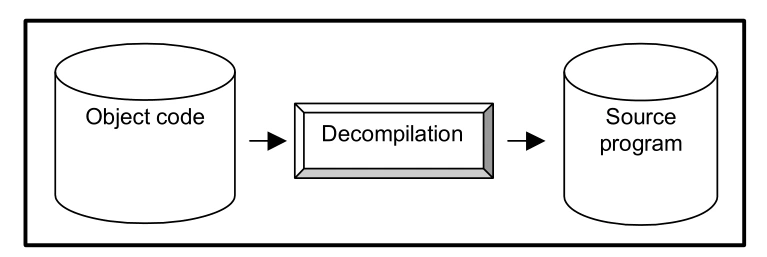
深度解析FANUC LADDER-III:编译、反编译与程序保护全攻略
本文深入解析FANUC LADDER-III软件中的核心概念:编译与反编译。详细说明了两者在PMC编程中的区别、作用及必要性,并介绍了如何使用密码保护梯形图程序,是CNC工程师的实用指南。
FANUC LADDER-III 编程必踩的5 个坑|梯形图编译与在线写入故障排查
一句话答案:FANUC LADDER-III现场最常撞的5个坑是:CALL调用不存在的子程序、定时器/计数器编号重复、在线写入忘关「禁止写入」、梯形图逻辑顺序错、能编译却和NC动作对不上;每条按症状→原因...

FANUC 报警号 ↔ 参数号 ↔ 诊断号 三向反查总表:SV / PS / OH 段已核实锚点 + 新老两代编号体系
拿到一条 FANUC 报警,下一步是什么?本页把「报警号 → 参数号 → 诊断号」三个方向的对应关系做成框架表:报警是现象,参数是设定,诊断是现场读数。SV、PS、OH 段逐条给出已核实锚点,先认清...
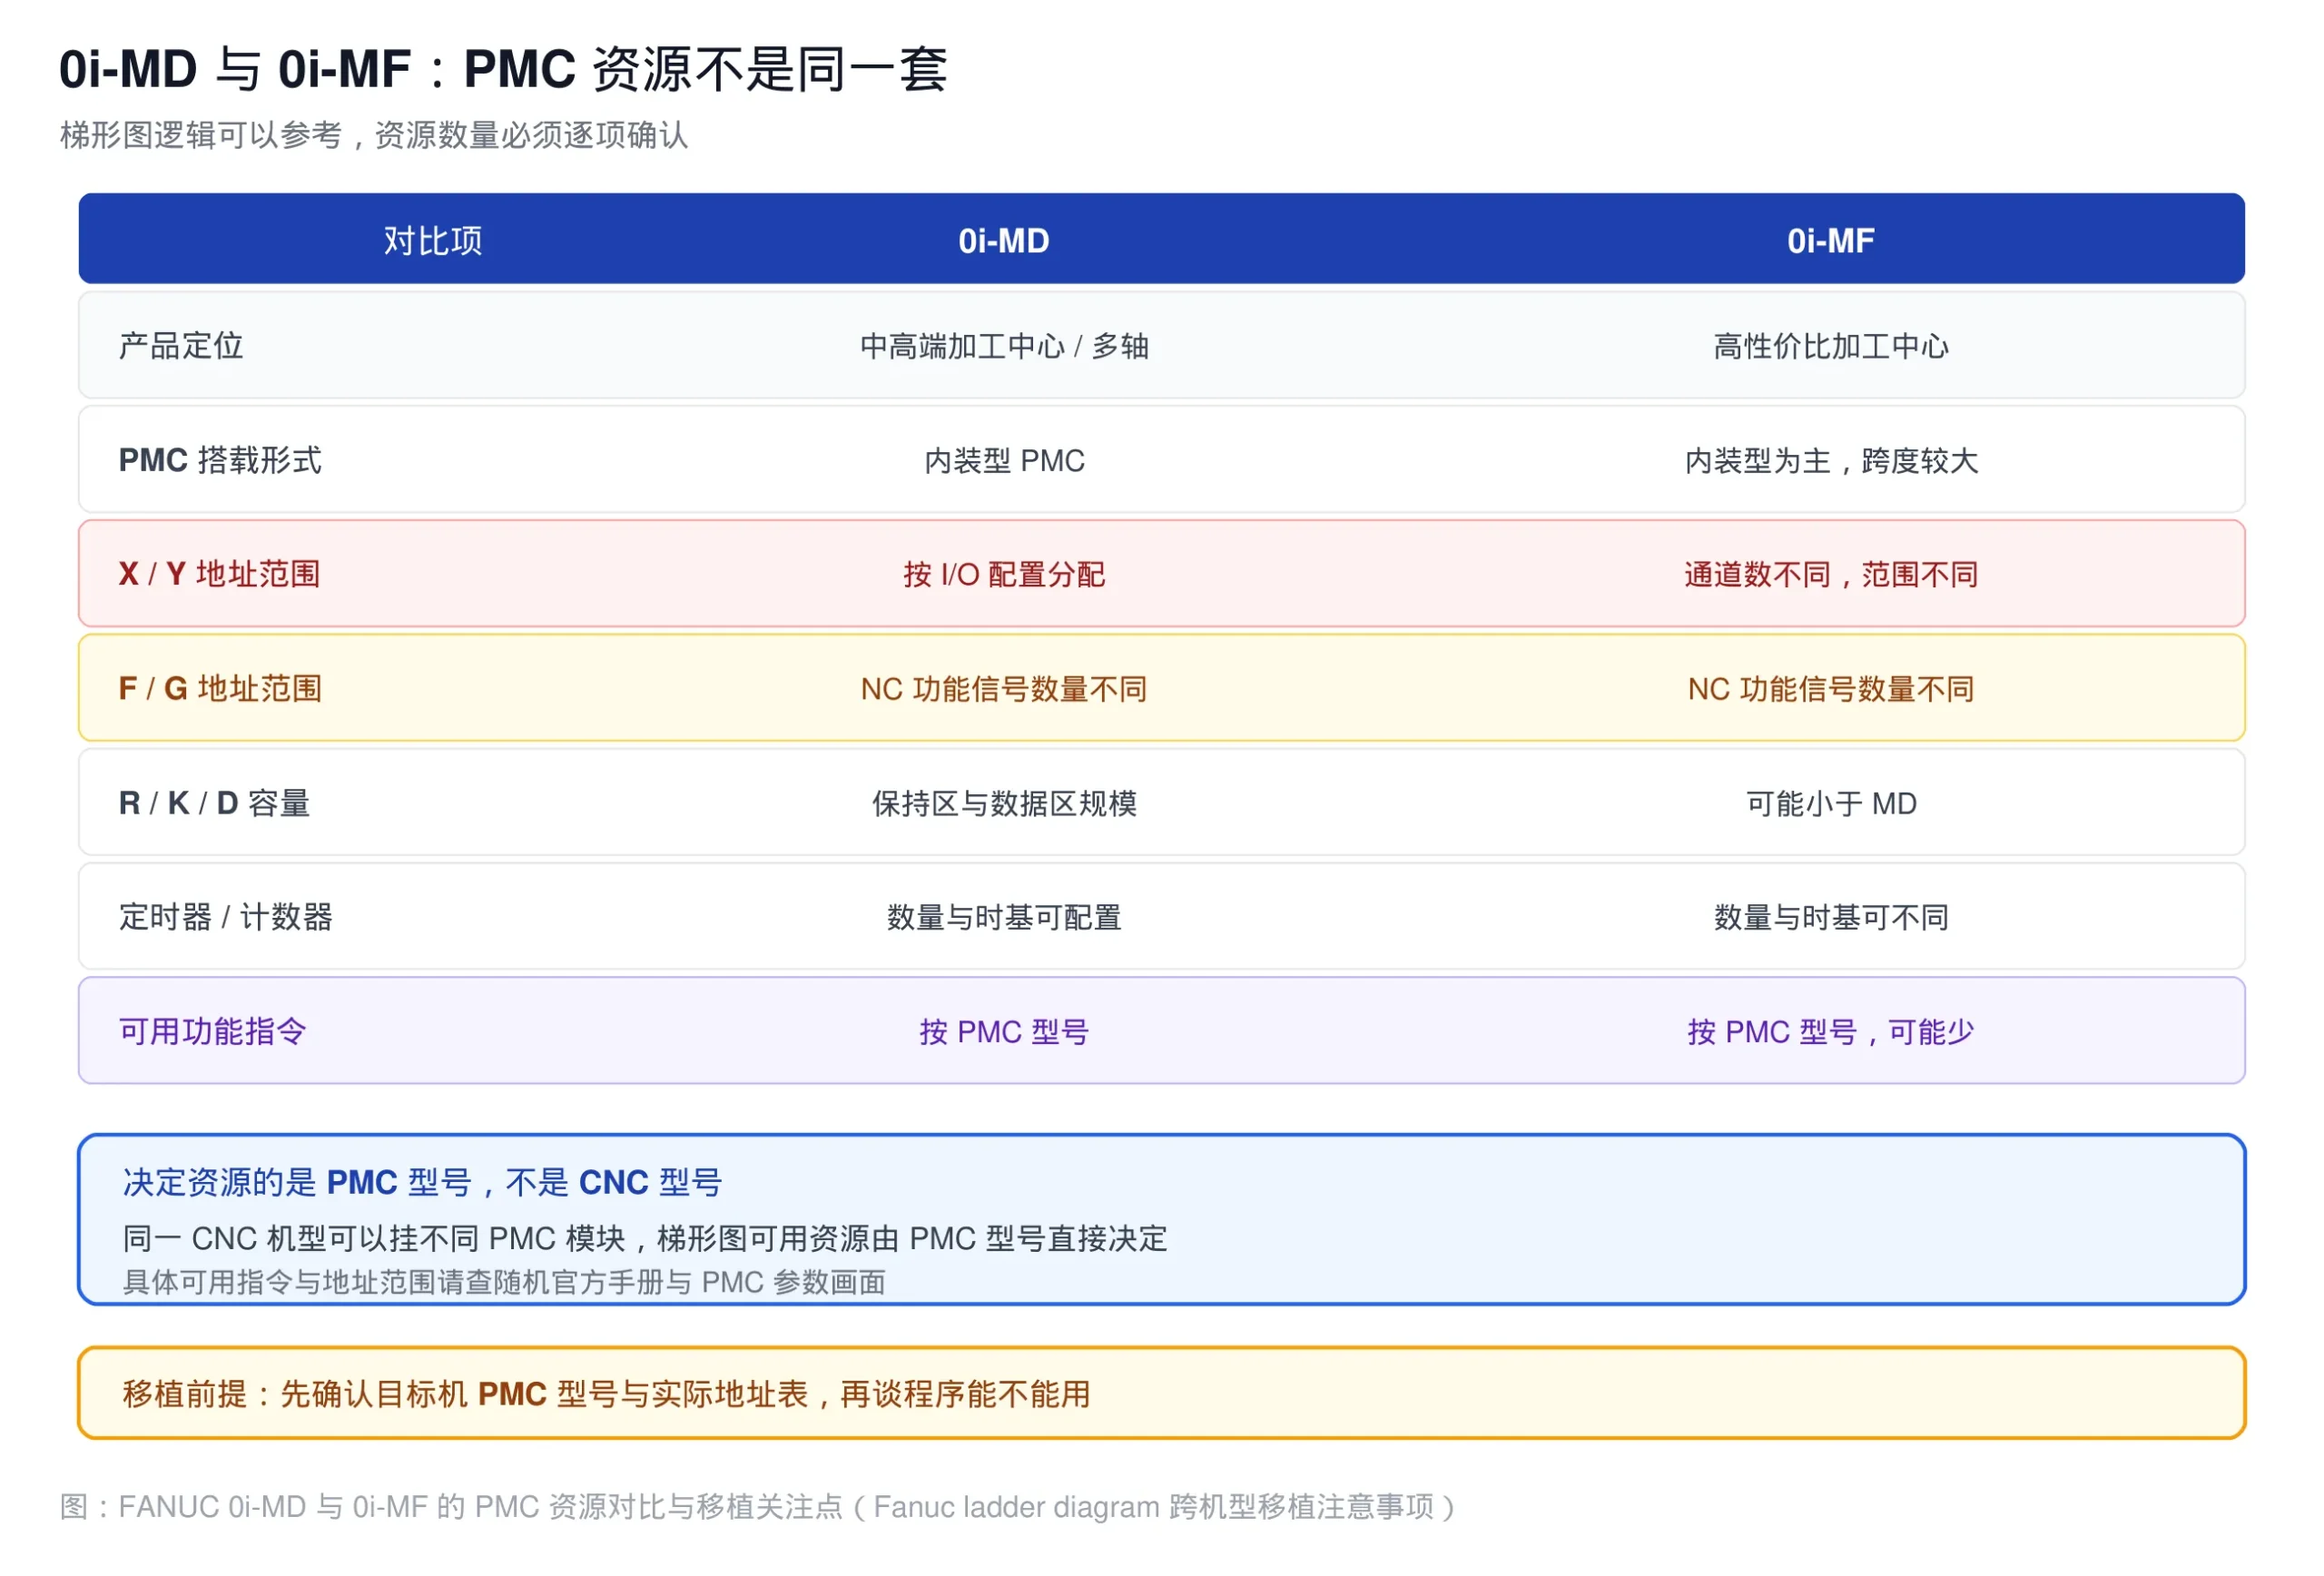
FANUC 0i-MD / 0i-MF PMC 差异对比:地址数量、机型限制与移植注意事项
一句话答案:FANUC 0i-MD 与 0i-MF 同属 0i 系列但 PMC 平台不同,搭载的 PMC 容量、指令集与 X/Y 等地址范围有差异,梯形图逻辑可参考但资源不能假定一致;跨机型移植要先做地址表核对、四步走...
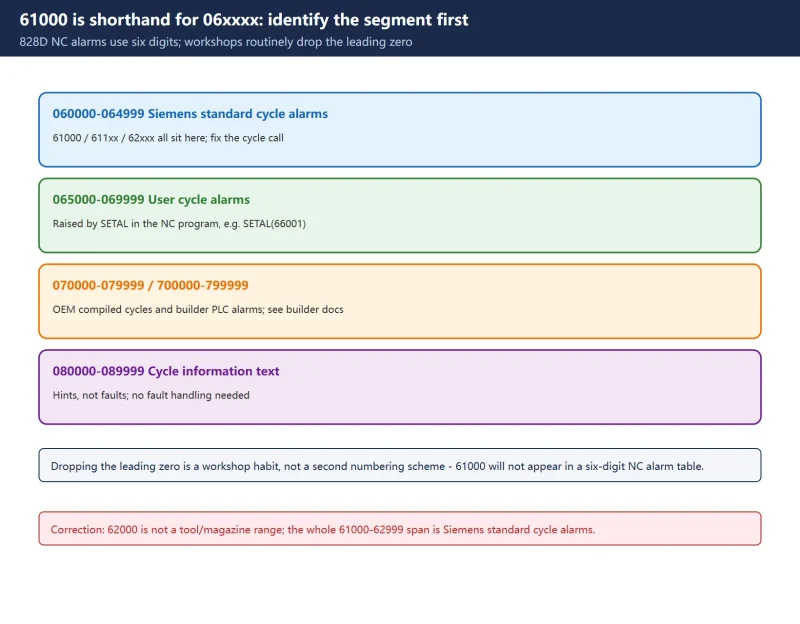
SINUMERIK 828D Cycle Alarms 61000 / 62000 / 65xxx: How to Read and Fix Them
On an 828D, 61000/62000 are shorthand for the six-digit 06xxxx cycle-alarm range; 065000-069999 belongs to user cycles triggered by SETAL. This guide gives the segment rules, alarm...








