

 cncshare

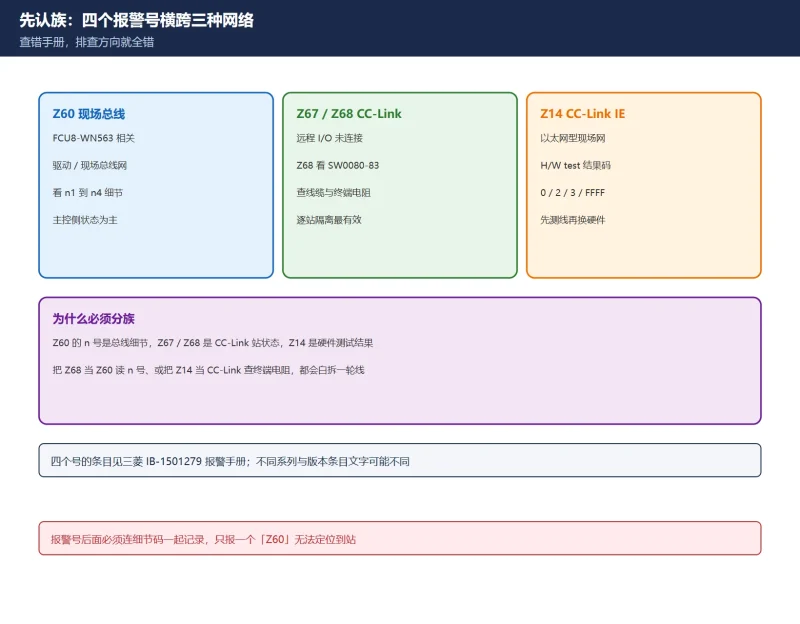
三菱 M80 Z60 / Z67 / Z68 / Z14 报警怎么查?先分清三种网络
Z60 是 FCU8-WN563 的现场总线,Z67/Z68 是 CC-Link,Z14 是 CC-Link IE Field 的硬件测试——四个号不在同一条总线上。本文按官方手册口径拆解 n1–n4、断线定位、终端电阻与屏蔽接地。

FANUC Servo Gain 2021 / 1825 Adjustment: Official Values, Formula, and Waveform Guide
FANUC servo gain 2021 / 1825 adjustment based on the official 0i-D start-up manual. Covers the three-loop order, 2021=128 / 1825=5000 / 2048=100 starting values, inertia-ratio conv...
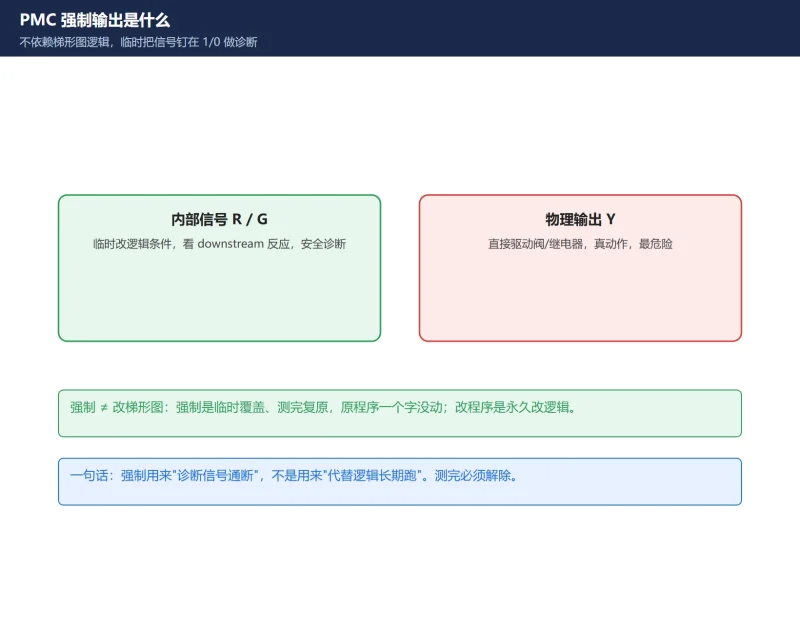
FANUC PMC 强制输出怎么用?信号强制(FORCE)路径(PMCDGN/STATUS/FORCE) + 可强制地址(G/R/Y) + 停PMC/解除 + 安全红线
PMC 强制输出(FORCE)能在不依赖梯形图逻辑的情况下把信号强行钉在 1/0,用来判断'是阀坏了、线断了还是逻辑没到'。本文讲清入口 PMC→PMCDGN→STATUS→FORCE、可强制地址 G/R/C/A/T/E/D/Y 与 ...
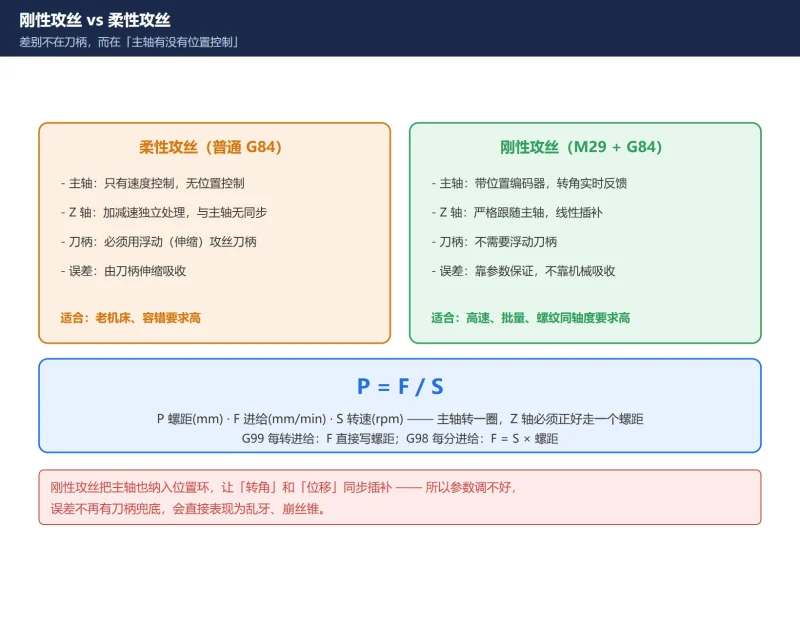
FANUC 刚性攻丝参数全解:M29/G84 同步原理 + 5200–5294 参数链 + SP0741 报警怎么排(附诊断号 452/453 读法)
刚性攻丝调不好的根子,多半不是编程而是参数。本文把 5200–5294 按五类拆开讲:开关位决定走不走刚性攻丝、齿轮比 5221–5224/5231–5234 决定比例、转速上限是 5241–5244(不是 5200)、增...

阅读FANUC PMC程序看不懂主要有哪些因素?
系统总结50个导致“看不懂 FANUC PMC 程序”的关键因素,涵盖结构、符号、逻辑、现场等十大类问题。附学习路径、调试技巧与入门书籍推荐,助你从入门到精通。

SINUMERIK 828D After a Servo-Motor / Encoder Swap: MD34210 State Machine, MD34090 Offset, Three-Phase Referencing
After swapping a servo motor or encoder on an 828D, the axis often comes up with alarm 25022 'Axis Encoder Warning 0' or demands referencing again. What was lost is the corresponde...
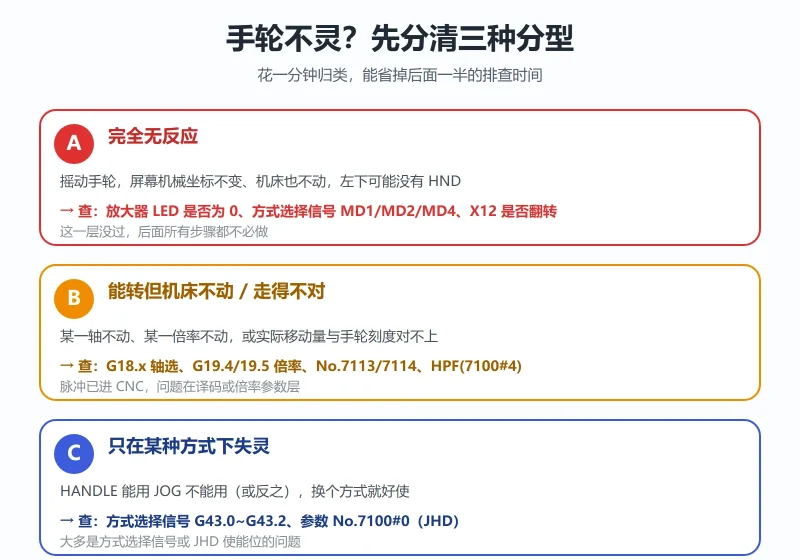
FANUC 机械手轮不灵/无效怎么查?MPG 到 I/O 接口的信号链排查(伺服就绪·I/O Link·参数优先级)
FANUC 手轮(MPG)不灵按固定顺序查:αi 放大器 LED 显示 0 才算伺服就绪、手轮 HA/HB 波形与 5V、I/O Link 16 字节 OC02I 分配与 JA3 二选一、最后才是 No.7100/7102/7110/7113/7114 参数与 P...
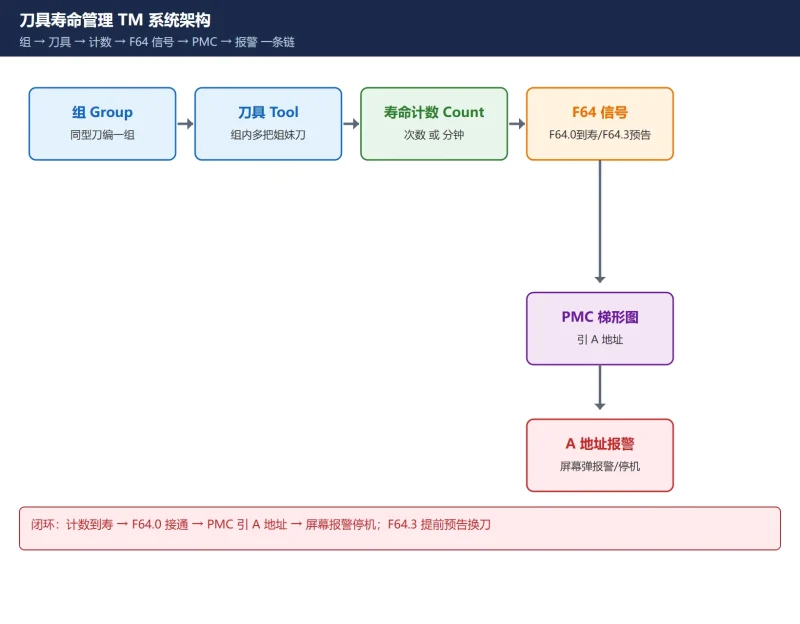
FANUC 刀具寿命管理(TM)怎么开?8132#0 / 13203#7 / 6800 / 6813 参数 + G10 L3 编程 + F64.0 报警接线全流程
FANUC 刀具寿命管理(TM)把同型刀编成组、预设寿命、自动计数与换刀。本文按 0i-D/0i-F 核对 8132#0 开户、6813 最大组数、6800 组数×刀数、6800#2 次数/时间、13203#7 计数触发、6810 忽略号...
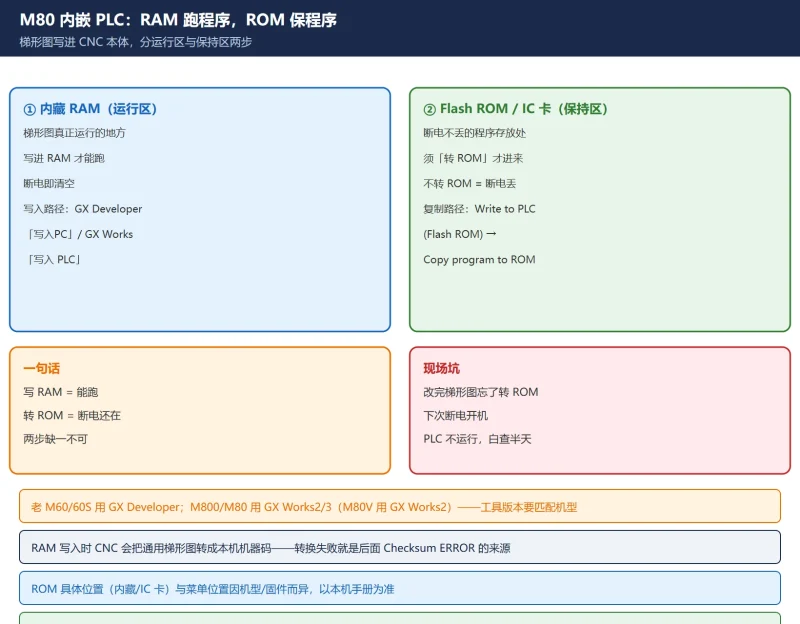
三菱 M80 梯形图怎么写进 CNC?GX Developer 写 RAM、转 ROM 与 Checksum ERROR 排查
三菱 M80 / M800 的梯形图(内嵌 PLC 序列程序)怎么写进 CNC:GX Developer / GX Works2·3 写入内藏 RAM 的流程、为什么必须'转 ROM'固化、以及 Checksum ERROR 的根因(转换错误把出错步变 N...
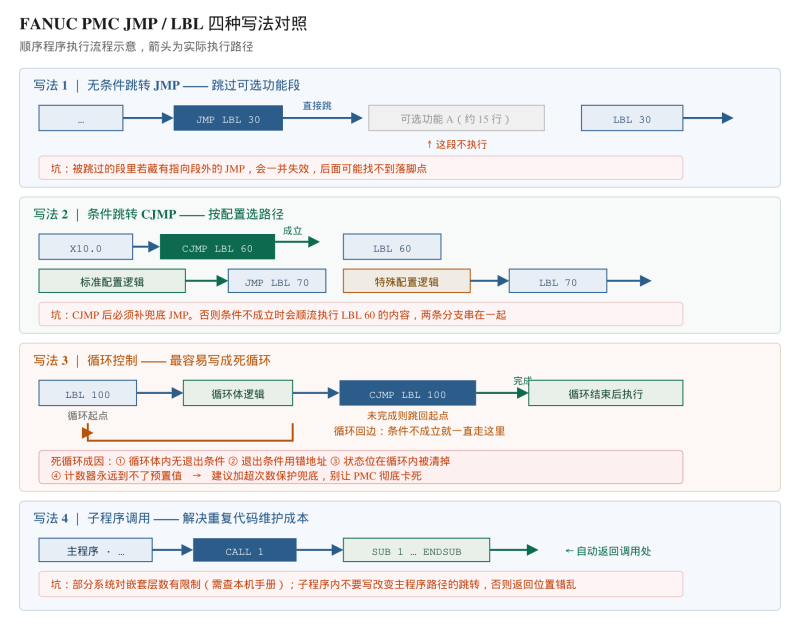
FANUC PMC 跳转指令 JMP LBL 详解:4 种写法
FANUC PMC 跳转指令 JMP / LBL 实战教程。详解无条件跳转、条件跳转 CJMP、循环控制与子程序调用 4 种写法,附死循环四种成因与排查方法、漏执行防范措施及常见故障速查表。数控电气工程师梯形...







