

 cncshare

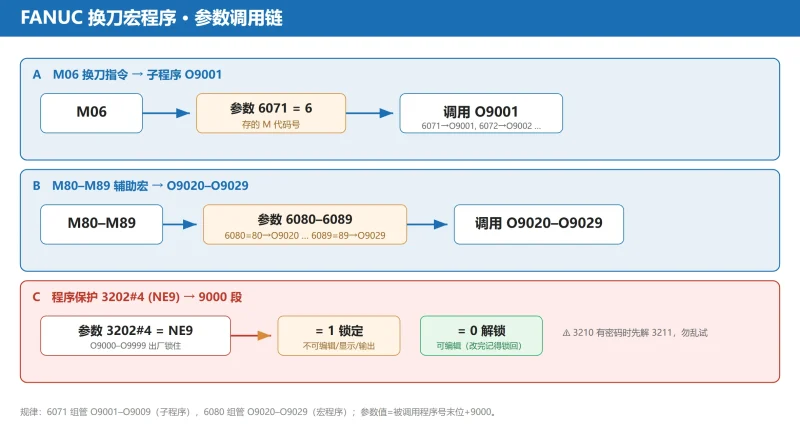
FANUC 换刀宏程序(O9001)编写与恢复:参数 6071/6080 调用关系、3202#4 NE9 解锁与 G54.x 接口信号
FANUC 加工中心换刀宏程序 O9001 编写与恢复:讲透参数 6071→子程序、6080–6089→宏程序、3202#4(NE9) 解锁 9000 段,G54.x 与 #1000 接口变量映射、模态保护与加装刀库避坑。
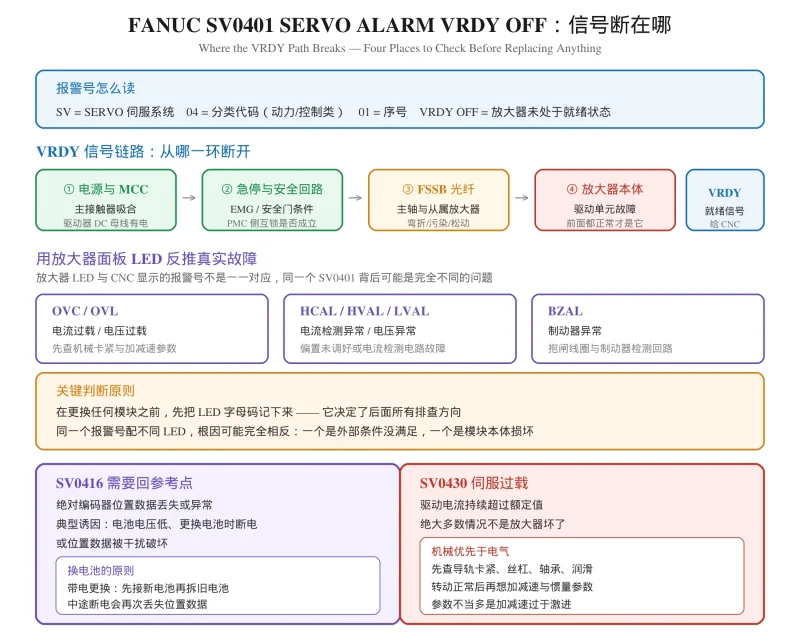
FANUC SV0401 报警怎么处理?SV0401/SV0416/SV0430 完整对照与排查
FANUC SV0401 SERVO ALARM VRDY OFF 完整排查:VRDY 信号断在哪四环、放大器 LED 字母码怎么反推根因、SV0416 编码器电池带电更换、SV0430 为何机械优先、报警复位后复现的三个隐藏原因。
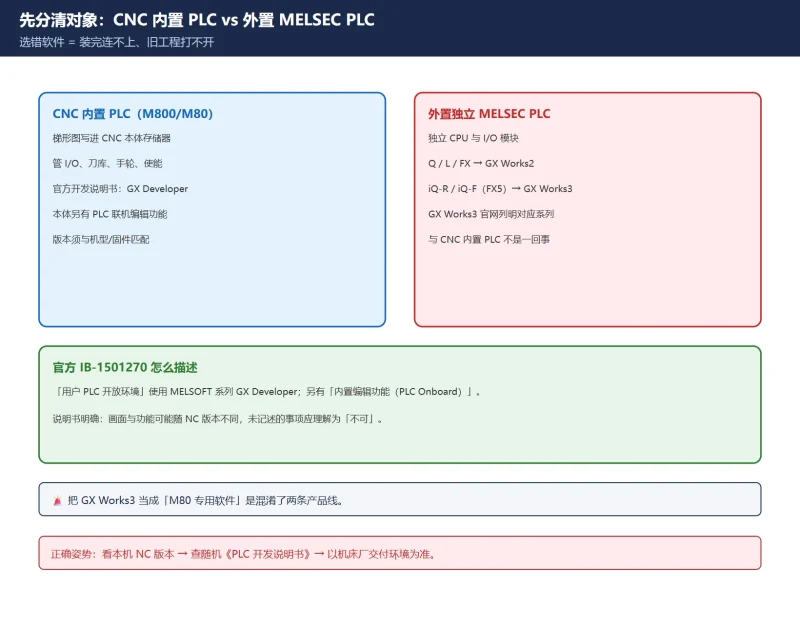
三菱 M80 PLC 编程软件用哪个?GX Works3 / GX Developer 官方下载路径 + 版本对应表 + 安装与连机常见坑
先分清「CNC 内置 PLC」和「外置 MELSEC PLC」,再选软件。三菱官方 M800/M80《PLC 开发说明书》(IB-1501270)写明的用户 PLC 开发环境是 MELSOFT 的 GX Developer;GX Works3 官网标明对应 ME...

FANUC 0T 系统不能输入加工程序:0018# 参数错误导致编辑功能失效 | CNC 维修案例
台湾 TNC-20NT 数控车床在重装 FANUC 0T 系统后无法输入加工程序。通过检查发现 0018# 参数第 7 位被错误设为 1(编辑 B 方式),改为 0(标准方式)后故障排除。
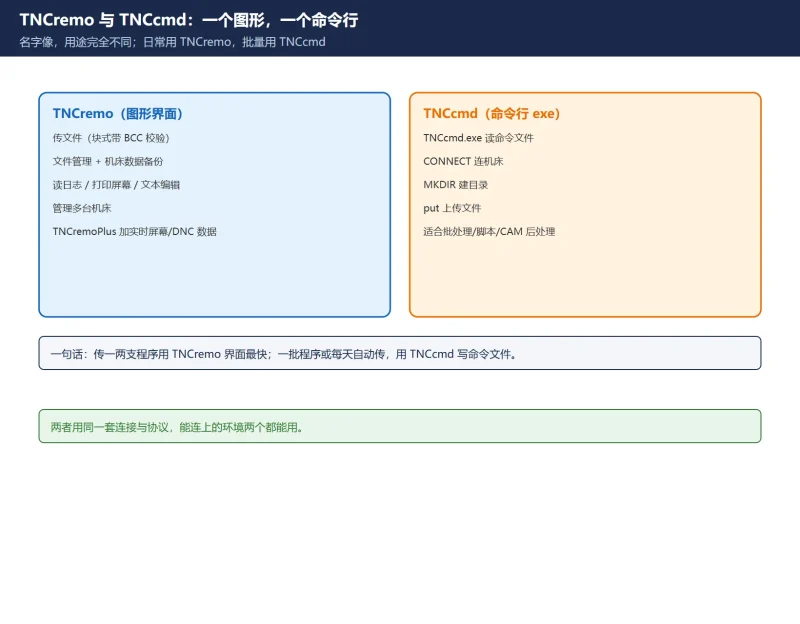
海德汉 TNCremo / TNCcmd 传输程序:以太网 LSV2 端口 19000、连接设置、批量 TNCcmd
TNCremo 是海德汉官方图形界面传输/备份软件,TNCcmd 是它附带的命令行工具,能把'连上→建目录→put'写成批处理。本文讲清两者分工、以太网 LSV2(默认端口 19000)/RS-232/USB 三种连接、PC ...

Fanuc Alarm, Parameter and Diagnostic Cross-Reference Table: Verified SV / PS / OH Anchors and the Two Numbering Generations
You have a Fanuc alarm number - what next? This page turns the three-way mapping of alarm number, parameter number and diagnostic number into a framework table: the alarm is the sy...
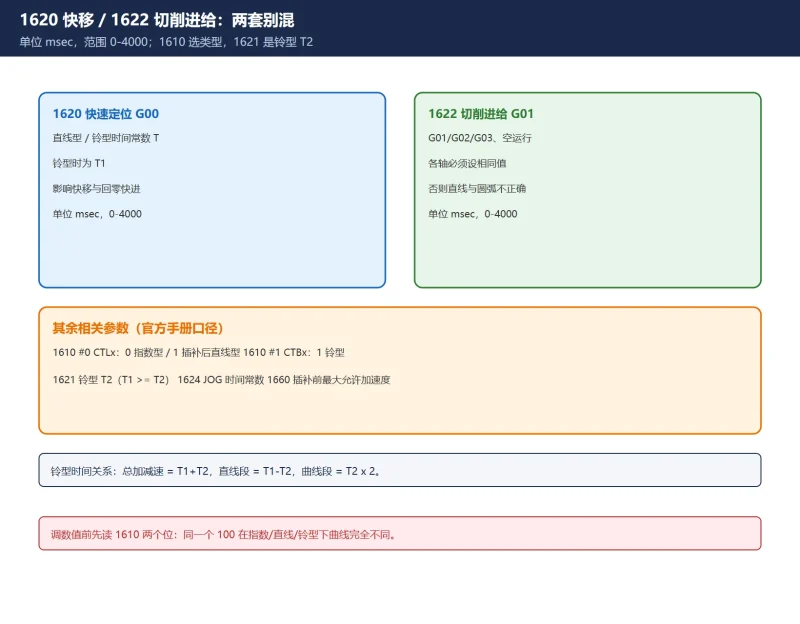
FANUC 加减速时间常数与拐角减速怎么调?1620 快移 / 1622 切削进给 + 拐角过冲与圆角变钝的平衡
1620 管快速定位、1622 管切削进给,单位都是 msec,由 1610 选择指数型/直线型/铃型,1621 是铃型的 T2。本文解释为什么时间常数调大后圆角变钝、调小后拐角过冲,给「先加减速、再开 AICC」的...
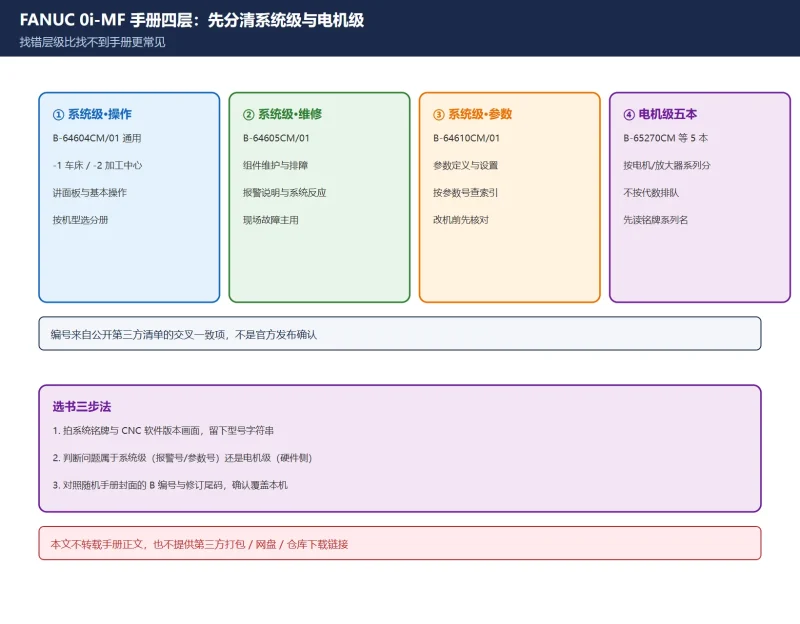
FANUC 0i-MF / 0i-MD 中文手册怎么找?10 本编号对照 + 官方获取入口
官方手册没有公开免登录直链,正确路径是随机交付资料、机床厂与 FANUC 授权渠道。本文只做版本编号对照、选书三步法与章节导航,不转载手册正文、不提供第三方打包或网盘链接。
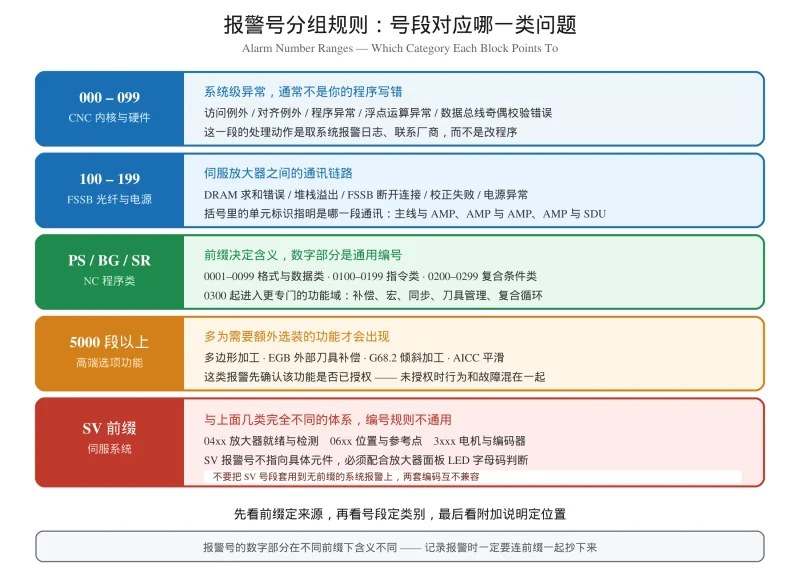
FANUC 报警代码一览表:分组速查与首选检查动作
FANUC 报警代码速查:讲清无前缀系统报警、PS BG SR 程序报警、SV 伺服报警与 PMC 自定义报警四套体系,附常用程序报警三列对照表与复位前必做的三件事。
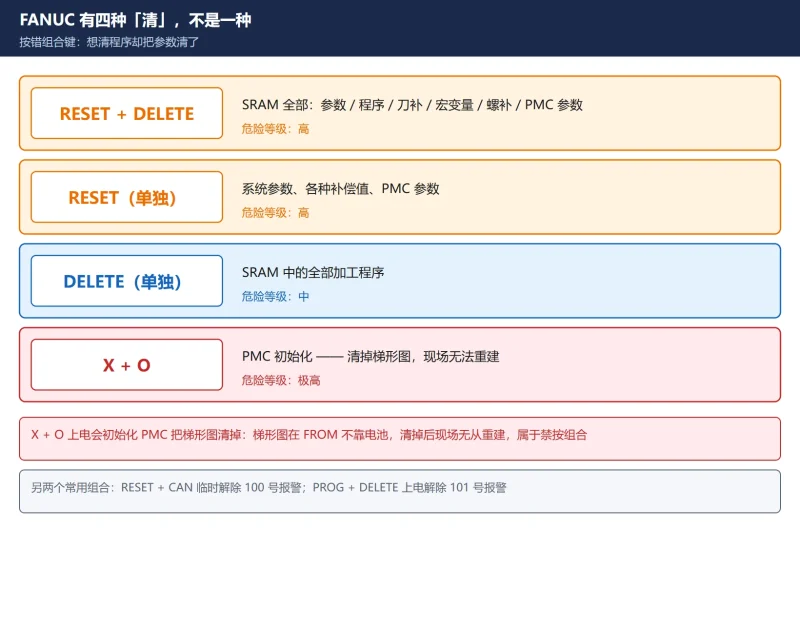
FANUC 参数怎么全部清零?RESET + DELETE 上电全清 + IPL 菜单逐项实操(顺带纠正一个流传很广的错误)
网上流传的「FANUC 恢复出厂设置」教程至少有一半是错的:0i-MD / 0i-MF 根本没有这个菜单项,真正的入口是断电后按住 RESET + DELETE 上电。本文区分四种「清」(RESET+DELETE / RESET / DELET...








