最新发布第3页
排序
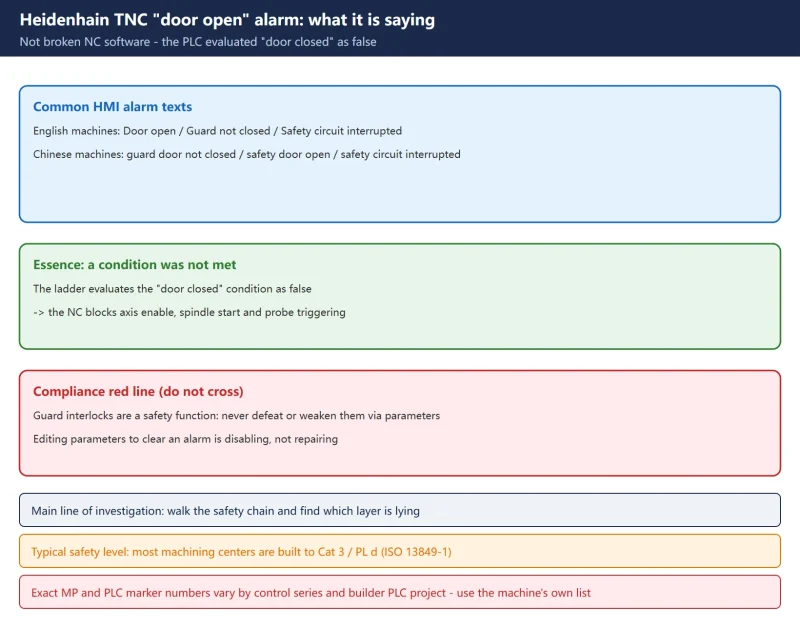
Heidenhain TNC “Guard Doors Are Open” Alarm: Four-Layer Safety-Chain Isolation and the Four Post-Change Tests
When a Heidenhain TNC reports 'guard doors are open' / 'DOOR OPEN' / 'GUARD NOT CLOSED', the root cause is not faulty NC software - the PLC has evaluated the door-closed condition ...

 12小时前
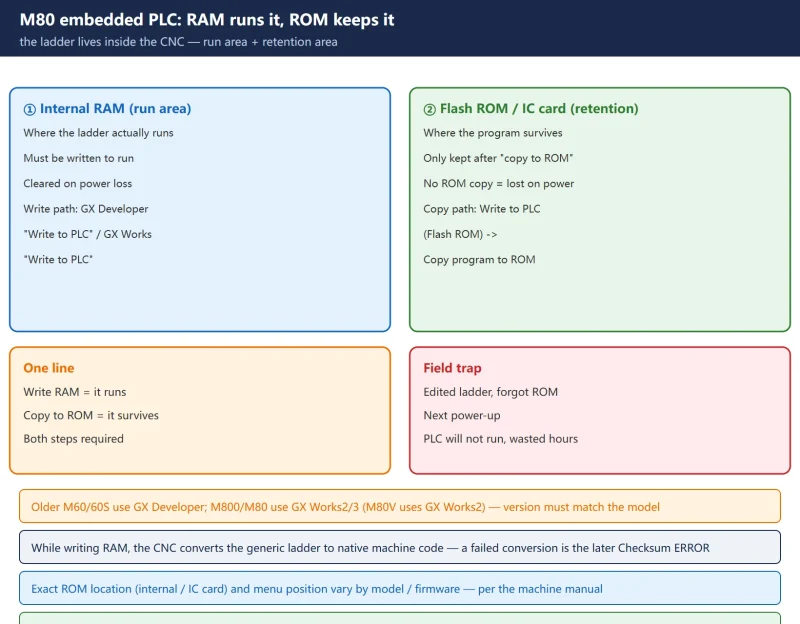
How to Write Mitsubishi M80 Ladder Logic into the CNC — RAM Write, ROM Copy and Checksum ERROR
How to write the Mitsubishi M80 / M800 ladder logic (the embedded PLC sequence program) into the CNC — the GX Developer / GX Works2·3 RAM write flow, why you must 'copy to ROM', ...
12小时前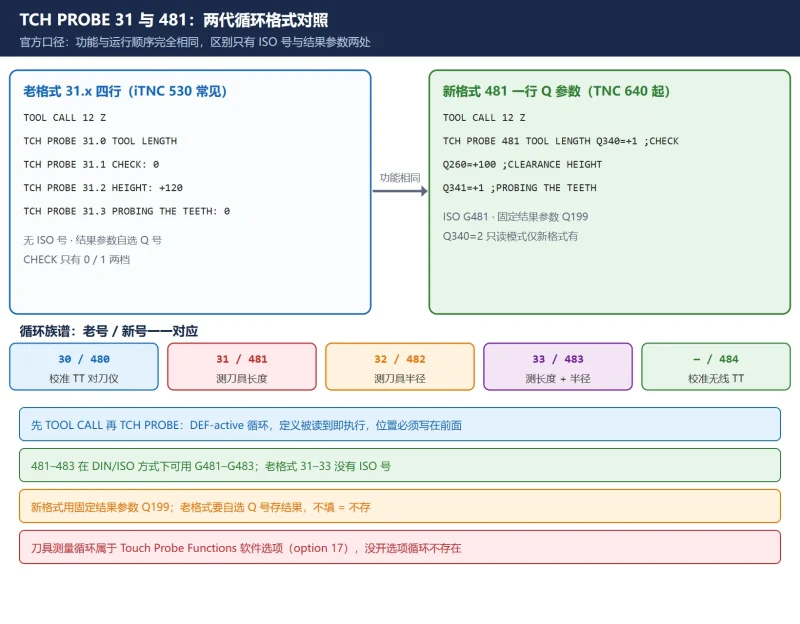
海德汉 TCH PROBE 31/481 测刀循环参数对照:iTNC530 走 MP、TNC640 走 Cfg,逐齿上限 99 与 20 的分界
对刀仪测刀测不准,根子多在循环格式选错代、安全区参数找错地方、TOOL.T 该预填的字段空着。本文按官方手册口径讲透 TCH PROBE 31 与 481 的两代格式差异、Q340 覆写/比较/只读三模式、Q260 安...
12小时前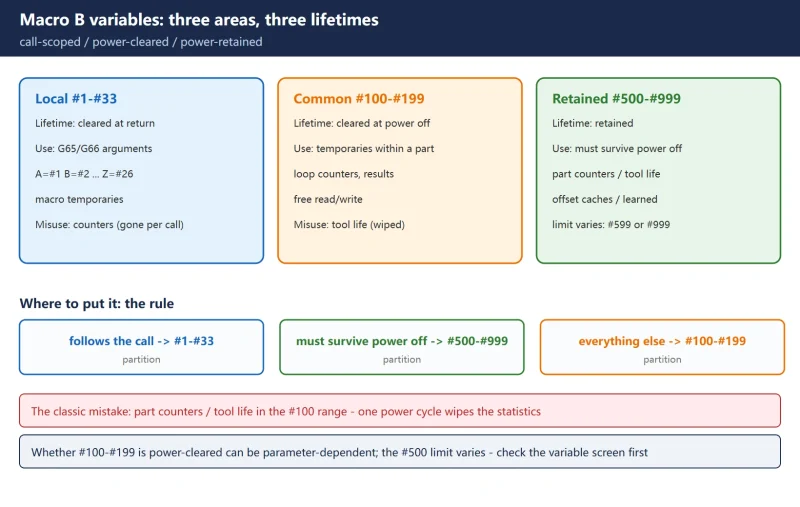
Fanuc Macro B Guide: Variable Partitions, G65/G66/G67 Calls, Nesting Limits and PS Alarm Codes
A complete Fanuc Custom Macro B guide: choosing the right variable partition (#1-#33 local variables cleared at return, #100-#199 common variables cleared at power off, #500-#999 r...
12小时前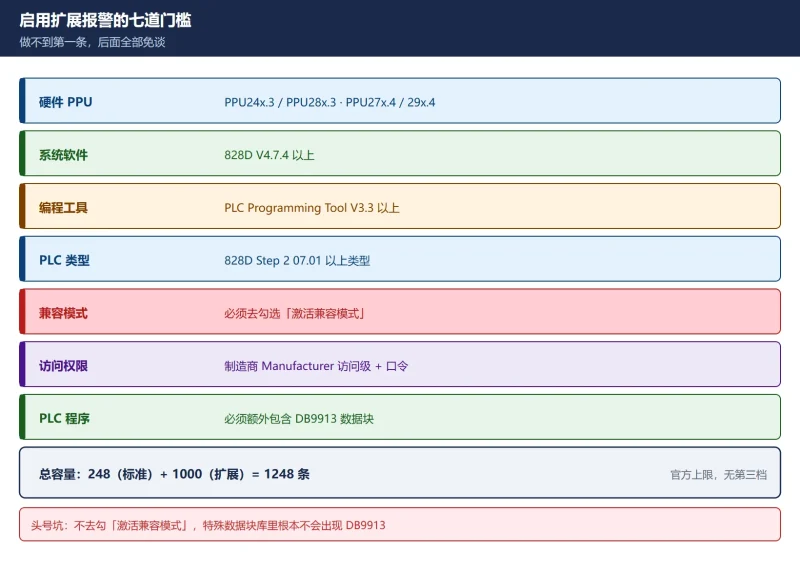
828D 扩展用户报警 701000–701999 怎么加?DB9913 配置数据 + DB1600 高位段实操
SINUMERIK 828D 扩展用户报警完整配置教程:248 条用完后如何启用 701000–701999 这 1000 条扩展报警(总容量 248+1000=1248),PPU24x.3/PPU27x.4 以上硬件、V4.7.4 以上软件、PLC Programmin...
12小时前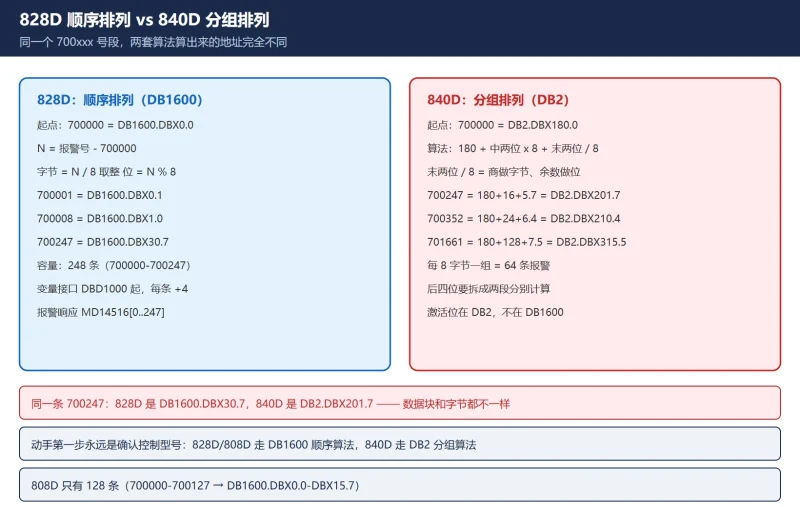
828D 用户报警位地址速查:DB1600 顺序算法(700000–700247 / 701000–701999 扩展)
SINUMERIK 828D 用户报警位地址速查:DB1600 顺序算法与 840D DB2 分组算法的逐项对照(700247 在 828D 是 DB1600.DBX30.7,在 840D 是 DB2.DBX201.7),248 条标准报警全表推算法,701000–701...
12小时前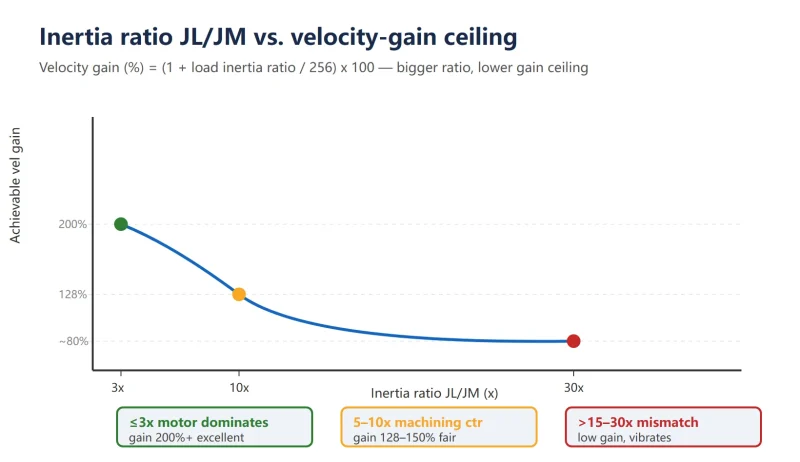
FANUC Inertia Ratio: Hand Calculation, Parameter 2021, Servo Guide and AI Servo Tuning
How to calculate and measure FANUC inertia ratio: hand formulas J=Mr² and J=M(P/2π)², parameter 2021 (default 128) and the velocity-gain conversion, Servo Guide / AI Servo Tunin...
12小时前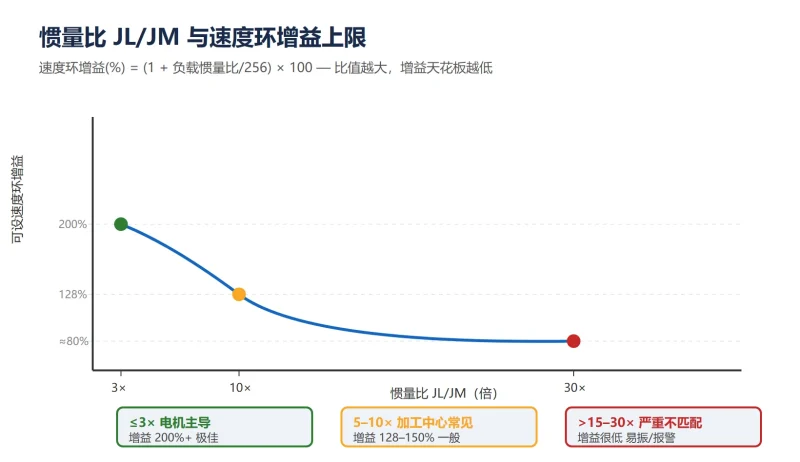
FANUC 伺服惯量比怎么测怎么算?手算公式 + 参数 2021 辨识 + Servo Guide 与 AI Servo Tuning 实操
FANUC 惯量比手算公式 J=Mr² 与 J=M(P/2π)²,参数 2021 负载惯量比(默认 128)与速度环增益换算表,Servo Guide / AI Servo Tuning 自动惯量估计与前后参数对比,偏差>30% 的机械故障判读,...
12小时前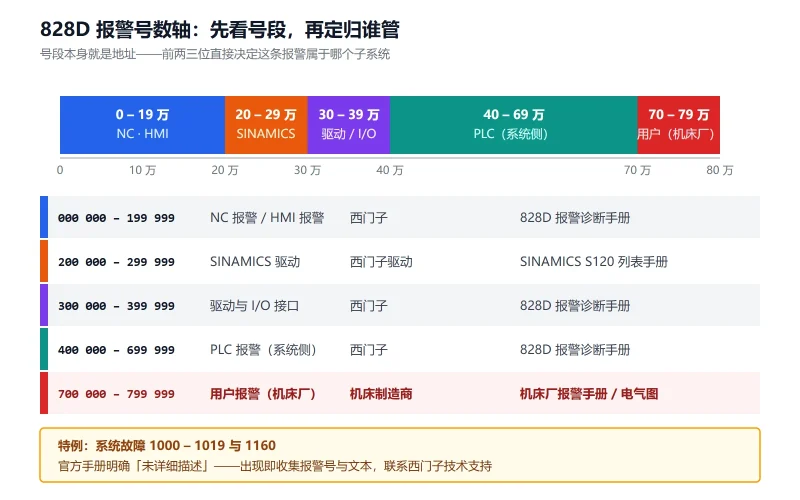
SINUMERIK 828D 报警号分段速查表:000000–799999 分段规则与「这条报警该找谁」判定表
828D 报警号不是随机数字:000000–199999 是 NC/HMI,200000–299999 是 SINAMICS,300000–399999 是驱动 I/O,400000–699999 是 PLC,700000+ 是机床厂自定义。本文给出完整分段表、三步判...
12小时前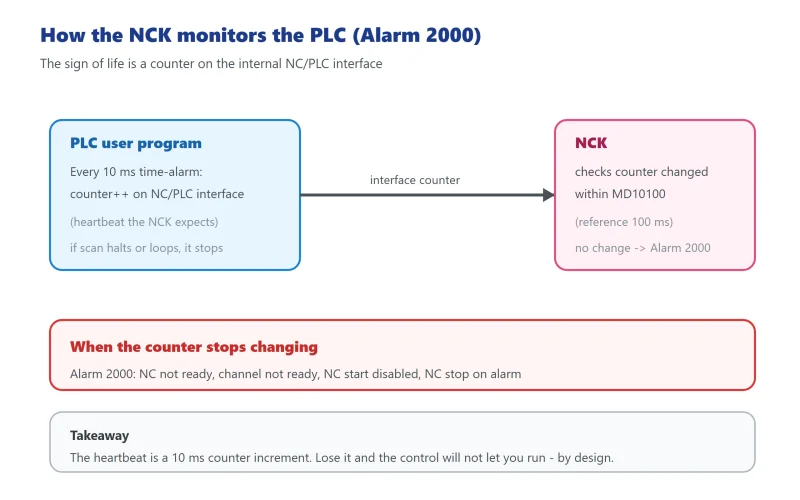
SINUMERIK 828D Alarm 2000/2001: PLC Sign-of-Life Monitoring, MD10100/MD10120 and the Field Fix
Alarm 2000 means the NCK lost the PLC heartbeat. How MD10100/MD10120 govern it, why an empty ISTACK means a loop instead of no fault, and the correct reset sequence.
12小时前

扫一扫,添加我的微信